
Введение
Легкая конструкция, высокая механическая прочность, коррозионная стойкость и превосходная точность размеров — вот свойства, которые делают литой алюминий столь популярные в современном производстве. Литье алюминия под давлением Производители могут быстро и точно изготавливать сложные металлические детали, будь то автомобильные детали, корпуса электронных устройств, промышленное оборудование или радиаторы.
Это осуществляется путем литья расплавленного алюминиевого сплава под давлением в многоразовую стальную плесень. После того как металл остынет и затвердеет, форма открывается, и отливка извлекается. Затем детали могут подвергаться дальнейшим операциям, таким как обработка поверхности, удаление заусенцев, сборка и обработка на станках с ЧПУ, в ходе которых они готовятся к конкретному применению.
В данном руководстве рассматриваются принципы работы процесса литья под давлением алюминия, наиболее популярные сплавы, рекомендации по проектированию деталей, а также критерии, на которые следует обратить внимание при выборе поставщика производственных услуг.
Что такое литой алюминий?
Металлическая деталь, изготовленная методом прессования расплава алюминиевый сплав под высоким давлением в прецизионно изготовленную стальную деталь, называемую матрицей. Металл затвердевает в форме, создавая точную копию её формы и поверхностных характеристик.
Литье алюминия под давлением осуществляется с использованием набора многоразовых пресс-форм, в отличие от литья в песчаные формы, при котором обычно применяются песчаные формы. За счет высокого давления впрыска можно быстро заполнять сложные полости с тонкими стенками, ребрами жесткости и монтажными элементами, что делает этот метод подходящим для изготовления деталей сложной геометрии.
Алюминиевые сплавы особенно подходят для этого процесса, поскольку обладают хорошим соотношением прочности к весу, хорошей теплопроводностью и коррозионной стойкостью. Детали, изготовленные методом литья под давлением, также могут обладать электропроводностью и служить хорошим электромагнитным (ЭМ) экраном в зависимости от сплава и конструкции детали.
Что такое процесс литья алюминия под давлением?
Процесс литья алюминия под давлением состоит из нескольких этапов. Каждый из этих этапов влияет на точность размеров, качество поверхности, внутреннюю структуру и общие эксплуатационные характеристики детали.
1. Проектирование продукции и изготовление штампов
Процесс начинается с создания CAD-модели и проведения инженерной экспертизы. Конструкторы рассчитывают толщину стенок, углы наклона, линии разъема, подрезы и т. д., которые влияют на процесс заполнения формы и извлечения детали. Затем инженеры разрабатывают конструкцию пресс-формы, что включает проектирование полостей, сердечников, литников, литниковых каналов, вентиляционных отверстий, каналов охлаждения и системы выталкивателей.
Анализ «проектирование с учетом технологичности» (DFM) позволяет выявить потенциальные проблемы до начала изготовления пресс-форм.
2. Плавка и литье под давлением
Выбранный алюминиевый сплав помещается в печь и плавится, как правило, при температуре, подходящей для данного алюминиевого сплава и производственного процесса. Расплавленный металл подается в загрузочную гильзу машины для литья под давлением с холодной камерой. Затем гидравлический или механический плунжер под высоким давлением вдавливает металл в закрытую стальную форму. Полость быстро заполняется до того, как металл затвердеет, и деталь может быть сформирована с точным воспроизведением всех деталей.
3. Охлаждение и затвердевание
После заполнения полости алюминий охлаждается и затвердевает в контролируемых условиях. Регулирование температуры осуществляется с помощью охлаждающих каналов внутри формы, что способствует поддержанию стабильности производства. Регулирование температуры, вентиляция и параметры впрыска также могут приводить к появлению дефектов, таких как пористость, холодные швы и искажение размеров. Производители оптимизируют эти условия для обеспечения качества отливки и повторяемости результатов.
4. Выталкивание и обрезка
После того как металл остынет до безопасной температуры, станок освобождает матрицу. Отливка извлекается из формы с помощью выталкивающих штифтов без повреждения детали. На только что отлитой детали могут присутствовать излишки материала вблизи литниковых каналов, литников и линии разъёма. Этот материал удаляется с детали с помощью обрезных прессов или других методов удаления заусенцев, после чего деталь готова к дальнейшей обработке.
5. Обработка на станках с ЧПУ и отделка поверхностей
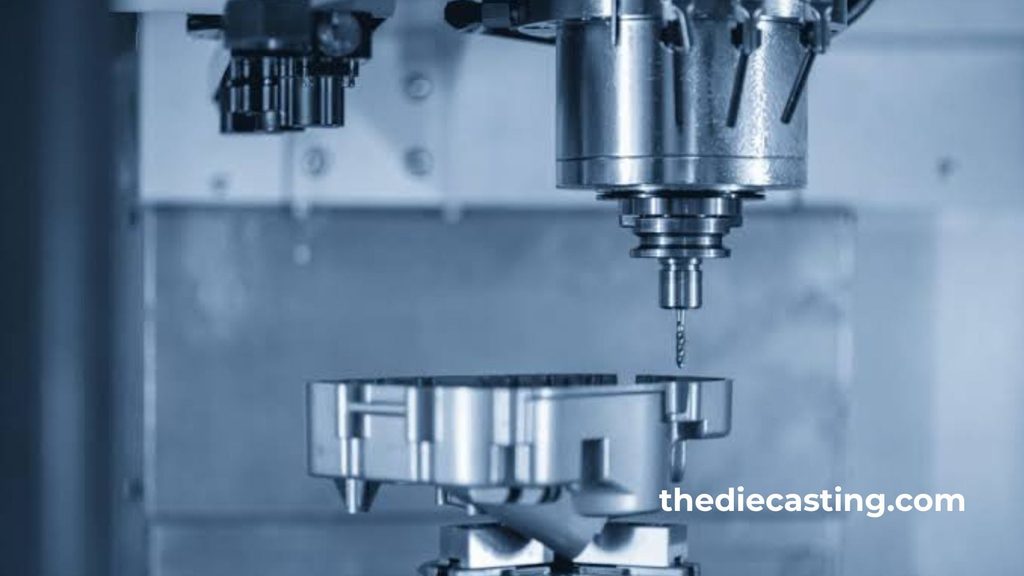
Другие детали требуют вторичной обработки на станках с ЧПУ для получения точных размеров, резьбы и уплотнительных поверхностей, а также для обеспечения правильных монтажных элементов. Механическая обработка особенно эффективна для конструкций, требующих более жестких допусков, чем те, которые можно обеспечить с помощью технологии литья. В качестве вариантов финишной обработки можно выбрать порошковое покрытие, окраску, полировку, дробеструйную обработку или гальваническое покрытие.
6. Проверка и сборка оборудования
Последний этап заключается в обеспечении соответствия изготовленных деталей техническим условиям чертежей и требованиям заказчика. В качестве методов контроля могут использоваться измерение размеров, проверка на координатно-измерительной машине (КИМ), визуальный осмотр, определение твердости и рентгеновский контроль — в зависимости от того, имеются ли внутренние дефекты, которые необходимо выявить.

Какие алюминиевые сплавы используются для литья под давлением?
Выбор подходящего сплава влияет на прочность, литейность, коррозионную стойкость, герметичность, обрабатываемость и стоимость.
| Алюминиевый сплав | Основные характеристики | Типовые применения |
| A380 | Хорошая литьеспособность, прочность, стабильность размеров и универсальные эксплуатационные характеристики | Автомобильные кронштейны, корпуса оборудования, корпуса для электронных устройств |
| A383 | Хорошие характеристики заполнения сложных геометрических форм и повышенная стойкость к горячему растрескиванию в соответствующих условиях эксплуатации | Сложные корпуса, тонкостенные детали, сложные отливки |
| A360 | Хорошая коррозионная стойкость и герметичность в зависимости от условий эксплуатации | Оборудование для использования на открытом воздухе, компоненты для работы с жидкостями, корпуса |
| ADC12 | Хорошая текучесть, литейные свойства и механические характеристики | Автомобильные детали, корпуса двигателей, промышленные узлы |
| A413 | Хорошая герметичность и текучесть, особенно в случае подходящих конструкций, рассчитанных на работу под давлением | Гидравлические узлы, корпуса, системы, работающие под давлением |
В чём заключаются основные преимущества литого под давлением алюминия?
Производители серийных компонентов, выпускаемых в средних или крупных объемах, могут получить сразу несколько преимуществ за счет литье под давлением алюминия.
Легкая конструкция
Алюминий намного легче стали и чугуна. Производители автомобилей, транспортного оборудования и электроники могут извлечь выгоду из использования алюминиевых отливок в своих изделиях и повысить общую эффективность своей продукции.
Соответствие форм и размеров
Чтобы получить подробную плесень в полость под давлением закачивается расплавленный металл. Это позволяет объединить ребра жесткости, выступы, крепежные точки и другие элементы в одной детали, что может даже сократить количество отдельных деталей.
Высокая эффективность производства
После разработки пресс-формы и оптимизации производственных параметров данный процесс позволяет получать значительные объемы однородных деталей. Высокая степень многократного использования пресс-форм и короткие циклы производства делают литье алюминия под давлением весьма привлекательным методом для серийного производства.
Хорошая тепло- и электропроводность
По сравнению с другими инженерными материалами алюминий является хорошим проводником тепла и электричества. Он подходит для изготовления радиаторов, корпусов двигателей, компонентов светодиодного освещения и корпусов электронных устройств, которым требуется теплоотвод и/или экранирование от электромагнитных помех.
Коррозионная стойкость и возможность вторичной переработки
На поверхности алюминия естественным образом образуется тонкий оксидный слой, который обеспечивает защиту от коррозии. Степень этой защиты зависит от состава сплава, воздействия окружающей среды и обработки поверхности.
Каковы недостатки литья под давлением алюминия?
Хотя данный процесс обладает значительными преимуществами, у него также есть ограничения, которые необходимо учитывать на этапе разработки продукта.
| Недостаток | Пояснение | Возможное решение |
| Высокая первоначальная стоимость оснастки | Стальные штампы требуют проектирования, механической обработки и проверки | Применяйте литье под давлением при соответствующих объемах производства и упрощайте конструкцию |
| Пористость | Поведение газа при удержании или затвердевании может приводить к образованию внутренних пустот | Улучшить вентиляцию, параметры впрыска и управление технологическим процессом |
| Ограничения при проектировании | Подрезы и сложные геометрические формы могут усложнить изготовление инструментов | Оптимизация конструкции детали с помощью анализа DFM |
| Ограниченный выбор сплавов | Не каждый алюминиевый сплав подходит для традиционного литья под высоким давлением | Выберите сплав, специально предназначенный для выбранного процесса |
| Вторичная обработка | Для критически важных отверстий и сопрягаемых поверхностей может потребоваться проведение дополнительных операций | Разрабатывайте детали, близкие к конечной форме, и осуществляйте механическую обработку только там, где это необходимо |
Как лучше всего проектировать детали из алюминиевого литья под давлением?
Хорошая конструкция упрощает производство изделий, улучшает качество литья и способствует контролю производственных затрат.
Обеспечить равномерную толщину стенок
Равномерная толщина стенок обеспечивает более равномерное течение и затвердевание металла. Резкие изменения толщины могут привести к усадке, пористости и деформации. Если необходимо изменить толщину, обычно лучше всего обеспечить плавный переход или закругленные элементы.
Укажите подходящие углы наклона
Уклон — это небольшое сужение поверхностей, параллельных направлению извлечения детали из формы. Для многих элементов угловой уклон около 1–2 градусов является хорошей отправной точкой, однако он зависит от глубины поверхности, геометрии и условий обработки.
Используйте фаски и закругленные углы
Острые углы могут затруднять течение металла и приводить к концентрации напряжений. Скругления и радиусы способствуют плавному переходу между поверхностями и могут повысить прочность отливки.
Тщательно проектируйте ребра жесткости и выступы
Ребра могут повысить жесткость сечения без необходимости использования толстого сплошного элемента. Выступы служат для крепления крепежных элементов и других деталей. И те, и другие должны быть спроектированы таким образом, чтобы не быть ни слишком толстыми в отдельных местах, ни слишком сложными для заполнения.
Свести к минимуму подрезы и ненужную механическую обработку
Для изготовления подрезов могут потребоваться скользящие сердечники или другие инструментальные приспособления, что усложнит конструкцию пресс-формы и увеличит затраты. Отказ от подрезов и проектирование деталей с формой, близкой к конечной, могут упростить производство.
Кроме того, в обязанности конструктора входит определение поверхностей, для которых требуются узкие допуски. Ограничение критической обработки функциональными зонами позволяет сократить время цикла и снизить общие затраты.
В каких отраслях промышленности используется литой под давлением алюминий?
Литой под давлением алюминий используется в самых разных отраслях промышленности, где важны легкость конструкции, повторяемость и сложная геометрия.
| Промышленность | Типичные компоненты | Основные причины использования |
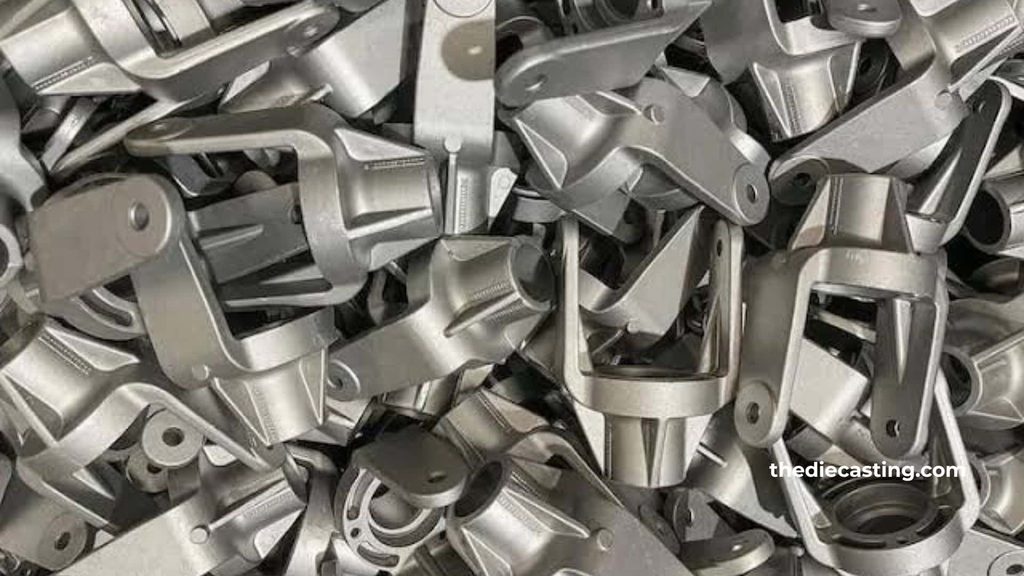
| Автомобили | Корпуса двигателей, кронштейны, корпуса коробки передач, несущие детали | Снижение веса, повторяемость и эффективность производства |
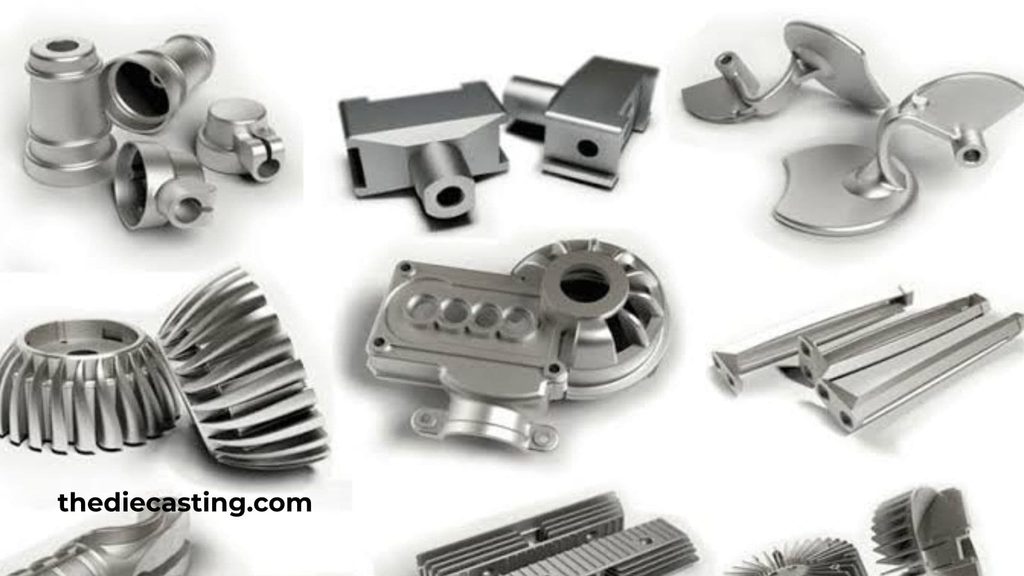
| Электроника | Корпуса, радиаторы, корпуса с экранированием от электромагнитных помех | Теплопроводность, точность форм и экранирование |
| Промышленное оборудование | Корпуса насосов, кожухи оборудования, монтажные кронштейны | Прочная конструкция и сложные формы |
| Освещение | Корпуса светодиодов и теплоотводящие компоненты | Теплопередача и облегчённая конструкция |
| Сельское хозяйство | Корпуса оборудования, шкафы управления, кронштейны | Варианты практичных прочных и коррозионно-стойких сплавов |
| Телекоммуникации | Корпуса для радиооборудования, корпуса для сетевого оборудования | Управление тепловым режимом и теплозащита |
Как проверить качество литого под давлением алюминия?
В процессе контроля качества первым этапом является выбор материала, а далее он охватывает разработку инструментов, литье, механическую обработку и окончательный контроль качества.
Контроль размеров
Проверка размеров на технических чертежах осуществляется с помощью штангенциркулей, микрометров, калибров и координатно-измерительных машин. Для контроля критически важных элементов следует использовать согласованный план измерений и допуски.
Контроль пористости и внутренних дефектов
Пористость может влиять на механические свойства, герметичность и качество поверхности. Если это необходимо для конкретного применения, дефекты можно выявить с помощью рентгеновского контроля, испытаний под давлением или других подходящих методов.
Испытания поверхности и твердости
Визуальный осмотр проводится с целью выявления любых видимых дефектов, таких как трещины, неполное заполнение, избыточные обломы, дефекты поверхности и т. д. Испытания на твердость могут применяться для проверки соответствия материала заданным характеристикам.
Контроль процессов и документации
Надлежащий производитель должен вести надлежащую документацию по технологическим процессам, отчеты о проверках и учет материалов. Сертификация по стандарту ISO 9001 может свидетельствовать о наличии отлаженной системы управления качеством, а отраслевые стандарты могут предусматривать дополнительные требования или проведение аудитов со стороны заказчиков.
Как выбрать производителя алюминиевых литьевых изделий?
Выбор неподходящего поставщика негативно скажется на качестве компонентов, сроках поставки, затратах на инструментальное оснащение и надежности производства в будущем.
Вот несколько факторов, которые следует учитывать при оформлении заказа:
- Техническая поддержка: Обратитесь за экспертной оценкой проектирования с учетом технологичности, консультациями по моделированию потока материала в пресс-форме и конкретными рекомендациями по технологичности.
- Возможности сплава: Убедитесь, что поставщик имеет опыт работы со сплавом, необходимым для вашей конструкции и области применения.
- Производительность станка и инструментарий: Убедитесь, что поставщик располагает достаточными производственными мощностями, способен выполнить требования к детали и инструменту, а также имеет производственные мощности, достаточные для обеспечения прогнозируемого объема производства.
- Вторичные операции: Убедитесь, что услуги по ЧПУ-обработке, удалению заусенцев, финишной обработке и сборке предоставляются собственными силами или выполняются квалифицированными подрядчиками.
- Обеспечение качества: Узнайте о контроле размеров, выявлении дефектов, отслеживании происхождения материалов и соответствующей сертификации.
- Производственные мощности: Убедитесь, что поставщик способен обеспечить проверку прототипа, наращивание объемов производства и повторные заказы.
До начала производства необходимо предоставить 3D-модель в формате CAD, технический чертеж, перечень необходимых материалов, годовые объемы производства, требования к качеству поверхности, а также информацию о критических размерах.
Заключение
Сайт литой под давлением алюминий представляет собой экономичный и простой в применении метод производства металлических деталей сложной геометрии и высокой прочности. Он пользуется большим спросом благодаря высокой скорости производства, стабильности размеров, теплопроводности и возможности вторичной переработки и применяется в различных отраслях промышленности, включая автомобилестроение, электронику, производство промышленного оборудования, осветительную технику и другие сферы.
Достижение успешных результатов зависит от выбора сплава, конструкции стенок, контроля процесса литья и проверки результатов на соответствие техническим требованиям. Хотя первоначальные инвестиции в инструменты могут быть значительными, этот процесс может обеспечить хорошую рентабельность на единицу продукции, если объём производства оправдывает эти инвестиции.
Сотрудничая с опытным производитель алюминиевых литых изделий, вы сможете легко сократить время, необходимое для разработки инструментов, выполнения вторичных операций, финишной обработки и контроля качества. Анализ конструкции и производственные спецификации играют важную роль в обеспечении надежности и экономичности изготавливаемых деталей.
Часто задаваемые вопросы
1. Что такое литой алюминий?
Литой под давлением алюминий — это металлическая деталь, получаемая путем заливки расплавленного алюминиевого сплава в многоразовую стальную форму под высоким давлением. Данный процесс позволяет изготавливать изделия сложной формы с высокой стабильностью размеров и часто применяется для производства средних и крупных партий.
2. В чём заключается разница между литым алюминием и алюминием, полученным методом литья под давлением?
Термин «литой алюминий» используется для обозначения деталей, отлитых с помощью различных технологий, таких как литье в песчаные формы, гравитационное литье и литье под давлением. Алюминий, полученный методом литья под давлением, представляет собой деталь, изготовленную путем заливки расплавленного сплава в форму под давлением, как правило, высоким.
3. Какой тип алюминиевого сплава наиболее подходит для литья под давлением?
A380, A383, A360 и ADC12 являются наиболее распространенными вариантами. Марка A380 обеспечивает хороший компромисс между литейными свойствами и механическими характеристиками; марка A383 позволяет изготавливать сложные формы, а марка A360 подходит для применения в условиях, когда важны коррозионная стойкость и герметичность.
4. Обладает ли литой под давлением алюминий высокой прочностью?
Да, литой под давлением алюминий может обеспечить хорошее соотношение прочности к весу. Фактические характеристики зависят от конкретного сплава, геометрии детали, внутренней пористости и качества изготовления. Детали, подвергающиеся значительным нагрузкам, должны пройти проверку на соответствие требуемым механическим свойствам.