
Introdução
Construção leve, boa resistência mecânica, resistência à corrosão e excelente precisão dimensional são as propriedades que tornam alumínio fundido tão popular na indústria moderna. Fundição de alumínio sob pressão Os fabricantes podem produzir, com rapidez e precisão, componentes metálicos complexos, seja na fabricação de peças automotivas, caixas de equipamentos eletrônicos, equipamentos industriais ou dissipadores de calor.
Isso é feito por meio da fundição sob pressão de liga de alumínio fundida em um molde de aço reutilizável mofo. Depois que o metal esfria e endurece, o molde se abre e a peça fundida é removida. As peças podem então passar por outras operações, como acabamento de superfície, rebarbação, montagem e usinagem CNC, preparando-as para seu uso específico.
Este guia aborda os princípios por trás do processo de fundição sob pressão de alumínio, as ligas mais comuns, dicas sobre o projeto de componentes e os aspectos a serem considerados na escolha de um fornecedor de fabricação.
O que é alumínio fundido?
Uma peça metálica fabricada por moldagem de metal fundido liga de alumínio sob alta pressão, em uma peça de aço projetada com precisão, conhecida como matriz. O metal endurece no molde, criando uma réplica de sua forma e características superficiais.
A fundição de alumínio por injeção é realizada por meio de um conjunto de ferramentas reutilizáveis, ao contrário da fundição em areia, que normalmente utiliza um molde de areia. A injeção de alta pressão pode ser usada para preencher rapidamente cavidades complexas com paredes finas, nervuras e elementos de fixação, sendo adequada para peças com geometrias complexas.
As ligas de alumínio são especialmente adequadas para esse processo, pois apresentam uma boa relação resistência/peso, boa condutividade térmica e resistência à corrosão. As peças fundidas sob pressão também podem ser eletricamente condutoras e servir como bons blindagens EM (eletromagnéticas), dependendo da liga e do projeto da peça.
O que é o processo de fundição sob pressão de alumínio?
Existem diferentes etapas no processo de fundição sob pressão de alumínio. Cada etapa influencia a precisão dimensional, a qualidade da superfície, a estrutura interna e o desempenho geral do componente.
1. Projeto do produto e ferramentas de moldagem
O processo começa com um modelo CAD e uma análise de engenharia. Os projetistas calculam a espessura das paredes, os ângulos de desbaste, as linhas de divisão, os recortes, etc., que afetarão o preenchimento do molde e a remoção da peça. Em seguida, os engenheiros elaboram o projeto do molde, o que envolve o projeto das cavidades, dos núcleos, dos canais de alimentação, dos pontos de injeção, dos orifícios de ventilação, dos canais de resfriamento e do sistema de ejeção.
A análise de projeto para fabricação (DFM) pode ser utilizada para identificar possíveis problemas antes da fabricação das ferramentas.
2. Fusão e injeção
A liga de alumínio selecionada é colocada em um forno e fundida, normalmente a uma temperatura adequada para a liga de alumínio e para o processo de produção. O metal fundido é alimentado na manga de injeção da máquina de fundição sob pressão com câmara fria. Em seguida, um êmbolo hidráulico ou mecânico empurra o metal sob alta pressão para dentro da matriz de aço fechada. A cavidade é rapidamente preenchida antes que o metal endureça, e a peça pode ser moldada com detalhes precisos.
3. Resfriamento e solidificação
Assim que a cavidade é preenchida, o alumínio é resfriado e solidificado em condições controladas. O controle da temperatura é obtido por meio de canais de resfriamento dentro da matriz, que ajudam a manter uma produção consistente. A regulação da temperatura, a ventilação e os parâmetros de injeção também podem causar defeitos como porosidade, falhas de soldagem e distorção dimensional. Essas condições são otimizadas pelos fabricantes para garantir a qualidade e a repetibilidade da fundição.
4. Ejeção e ajuste
Depois que o metal esfria até um nível seguro, a máquina libera a matriz. A peça fundida é ejetada do molde por pinos ejetores, sem danificar o componente. Pode haver excesso de material próximo aos canais de alimentação, canais de distribuição e linha de divisão na peça recém-fundida. Esse material é removido da peça por meio de prensas de corte ou outros processos de rebarbação, e a peça fica então pronta para processamento adicional.
5. Usinagem CNC e acabamento de superfícies
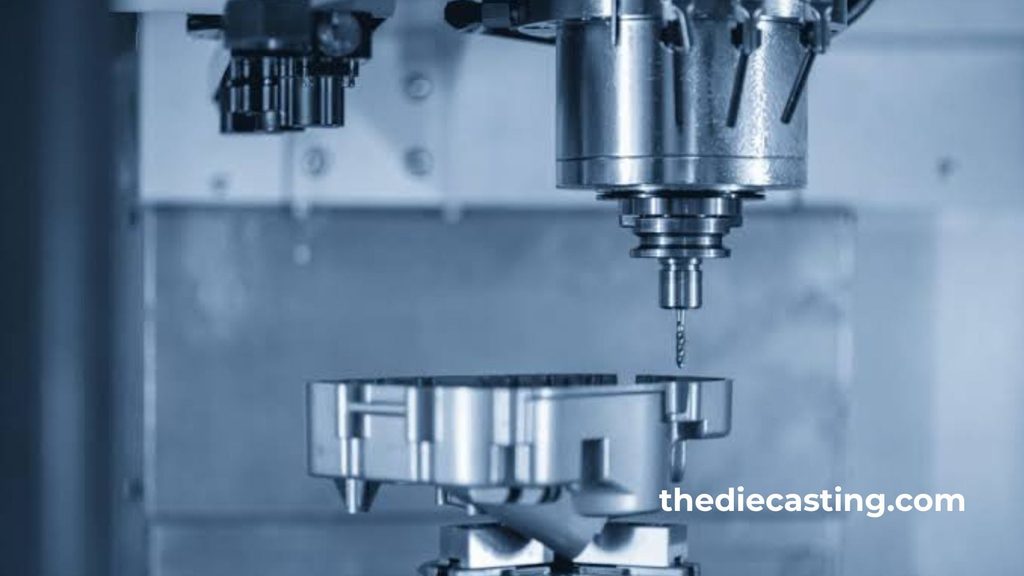
Outras peças requerem usinagem CNC secundária para obter dimensões exatas, roscas e superfícies de vedação, ou para garantir os recursos corretos de montagem. A usinagem é particularmente eficaz para projetos que exigem tolerâncias mais rigorosas do que as que a técnica de fundição direta pode oferecer. As opções de acabamento incluem revestimento em pó, pintura, polimento, jateamento ou galvanização.
6. Inspeção e montagem da planta
A última etapa consiste em garantir que as peças sejam produzidas de acordo com as especificações dos desenhos técnicos e os requisitos do cliente. Medição dimensional, inspeção por máquina de medição por coordenadas (CMM), exame visual, ensaio de dureza e inspeção por raios X podem ser utilizados como métodos de inspeção, dependendo da presença ou não de defeitos internos que precisem ser avaliados.

Quais ligas de alumínio são utilizadas na fundição sob pressão?
A escolha da liga adequada influencia a resistência, a facilidade de fundição, a resistência à corrosão, a estanqueidade à pressão, a usinabilidade e o custo.
| Liga de alumínio | Principais características | Aplicações típicas |
| A380 | Boa moldabilidade, resistência, estabilidade dimensional e desempenho para uso geral | Suportes automotivos, caixas de equipamentos, caixas para componentes eletrônicos |
| A383 | Boas características de preenchimento para geometrias complexas e maior resistência à fissuração a quente em aplicações adequadas | Carcaças de design complexo, componentes de paredes finas, peças fundidas complexas |
| A360 | Boa resistência à corrosão e estanqueidade, dependendo das condições do processo | Equipamentos para uso externo, componentes para manuseio de fluidos, gabinetes |
| ADC12 | Boa fluidez, facilidade de moldagem e desempenho mecânico | Peças automotivas, carcaças de motores, componentes industriais |
| A413 | Boa estanqueidade e fluidez, especialmente para projetos adequados para conter pressão | Componentes hidráulicos, carcaças, aplicações relacionadas à pressão |
Quais são os principais benefícios do alumínio fundido sob pressão?
Os fabricantes de componentes repetíveis, como os produzidos em volumes médios ou altos, podem obter várias vantagens ao mesmo tempo ao fundição de alumínio sob pressão.
Construção leve
O alumínio é muito mais leve que o aço e o ferro fundido. Os fabricantes dos setores automotivo, de transporte e de eletrônicos podem se beneficiar do uso de peças fundidas de alumínio em suas aplicações e aumentar a eficiência geral de seus produtos.
Consistência das formas e dimensões
Para obter as informações detalhadas mofo cavidade, o metal fundido é bombeado para dentro do molde sob pressão. Isso permite combinar nervuras, saliências, pontos de fixação e outros elementos em uma única peça, o que pode até mesmo reduzir o número de peças individuais.
Alta eficiência de produção
Após a otimização do desenvolvimento do molde e dos parâmetros de produção, o processo pode produzir quantidades significativas de peças uniformes. A alta reutilização das ferramentas e os curtos tempos de ciclo tornam a fundição de alumínio sob pressão uma opção muito interessante para séries de produção repetidas.
Boa condutividade térmica e elétrica
O alumínio é um bom condutor de calor e eletricidade em comparação com outros materiais de engenharia. É ideal para dissipadores de calor, carcaças de motores, componentes de iluminação LED e caixas eletrônicas que exigem gerenciamento térmico e/ou blindagem contra interferência eletromagnética (EMI).
Resistência à corrosão e reciclabilidade
Uma fina camada de óxido se forma naturalmente na superfície do alumínio, o que contribui para a proteção contra a corrosão. O grau de proteção proporcionado depende da composição da liga, da exposição ambiental e do tratamento de superfície.
Quais são as desvantagens da fundição sob pressão de alumínio?
Embora o processo ofereça vantagens significativas, ele também apresenta limitações que devem ser levadas em conta durante o desenvolvimento do produto.
| Desvantagem | Explicação | Solução possível |
| Alto custo inicial de ferramentas | As matrizes de aço exigem engenharia, usinagem e validação | Utilize a fundição sob pressão para volumes de produção adequados e simplifique o projeto |
| Porosidade | O aprisionamento de gás ou o comportamento de solidificação podem criar vazios internos | Melhorar a ventilação, os parâmetros de injeção e o controle do processo |
| Restrições de projeto | Os cortes em contra-ângulo e as geometrias complexas podem complicar a fabricação das ferramentas | Otimize o projeto da peça com a análise DFM |
| Seleção limitada de ligas | Nem toda liga de alumínio é adequada para a fundição sob alta pressão convencional | Selecione uma liga especificamente destinada ao processo escolhido |
| Usinagem secundária | Orifícios críticos e superfícies de encaixe podem exigir operações adicionais | Projete características com formato próximo ao final e usine apenas onde for necessário |
Qual é a melhor maneira de projetar peças fundidas de alumínio?
Um bom projeto facilita a fabricação dos produtos, melhora o processo de fundição e ajuda a controlar os custos de fabricação.
Manter a espessura uniforme da parede
A espessura uniforme da parede permite um fluxo e uma solidificação mais uniformes do metal. Variações bruscas podem causar retração, porosidade e distorção. Se for necessária uma variação na espessura, geralmente é melhor que ela seja gradual ou que as bordas sejam arredondadas.
Incluir ângulos de inclinação adequados
O ângulo de desmoldagem é o leve afunilamento das superfícies paralelas à direção da fundição, removido da matriz. Para muitos detalhes, um ângulo de desmoldagem de cerca de 1 a 2 graus é um bom ponto de partida, mas isso dependerá da profundidade da superfície, da geometria e das condições de usinagem.
Use filetes e cantos arredondados
Cantos agudos podem impedir o fluxo do metal e causar concentrações de tensão. Os filetes e os raios facilitam a transição suave entre as superfícies e podem melhorar a integridade da peça fundida.
Projete as nervuras e saliências com cuidado
As nervuras podem aumentar a rigidez de uma seção sem a necessidade de um corpo sólido espesso. As saliências são proporcionadas pelos encaixes para fixadores e outras peças. Tanto as nervuras quanto as saliências devem ser projetadas de forma a não serem nem muito espessas localmente nem muito difíceis de preencher.
Minimizar os recortes e a usinagem desnecessária
Os recantos podem exigir núcleos deslizantes ou outros dispositivos de usinagem, o que complicará o molde e aumentará o custo. Eliminar os recantos e projetar peças com formato próximo ao final pode facilitar a produção.
Também cabe ao projetista determinar quais superfícies devem ter tolerâncias estreitas. Concentrar a usinagem crítica nas áreas funcionais pode reduzir o tempo de ciclo e o custo total.
Quais setores utilizam alumínio fundido sob pressão?
O alumínio fundido sob pressão é utilizado em uma ampla gama de setores em que a construção leve, a repetibilidade e a geometria complexa são fatores importantes.
| Setor | Componentes típicos | Principais motivos para o uso |
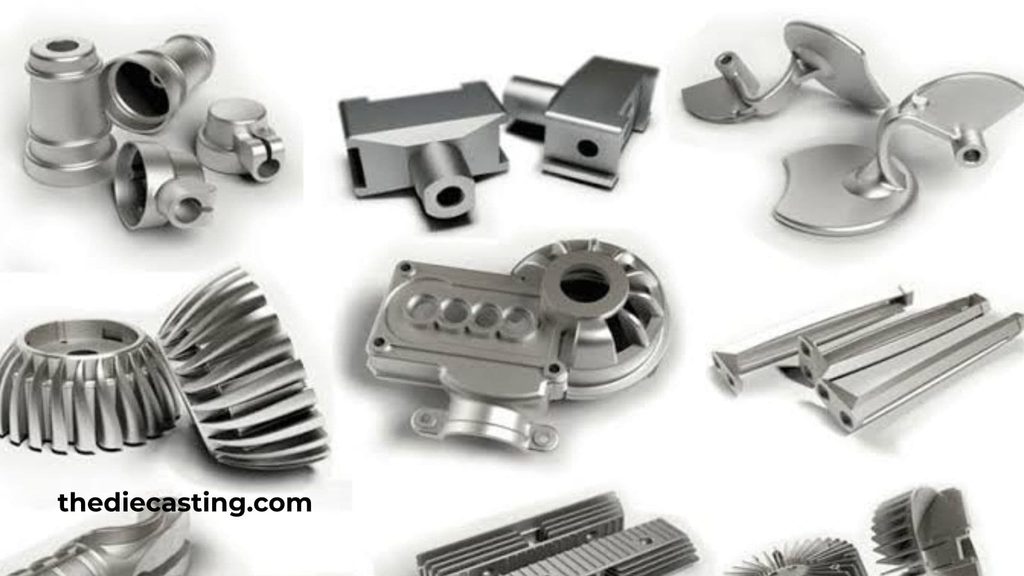
| Automotivo | Carcaças de motores, suportes, carcaças de transmissão, componentes estruturais | Redução de peso, repetibilidade e eficiência na produção |
| Eletrônicos | Caixas, dissipadores de calor, caixas com blindagem contra interferência eletromagnética (EMI) | Condutividade térmica, precisão dimensional e blindagem |
| Equipamentos industriais | Carcaças de bombas, tampas de máquinas, suportes de montagem | Construção resistente e formas complexas |
| Iluminação | Caixas para LEDs e componentes de dissipação de calor | Transferência de calor e design leve |
| Agricultura | Caixas para equipamentos, gabinetes de controle, suportes | Opções de ligas com resistência prática e resistência à corrosão |
| Telecomunicações | Caixas para equipamentos de rádio, gabinetes para equipamentos de rede | Gerenciamento de calor e blindagem |
Como verificar a qualidade do alumínio fundido sob pressão?
No controle de qualidade, a primeira etapa é a seleção do material, e o processo se estende pelo desenvolvimento das ferramentas, fundição, usinagem e inspeção final.
Inspeção dimensional
A verificação das dimensões nos desenhos de engenharia é realizada com o uso de paquímetros, micrômetros, calibres e equipamentos de medição por coordenadas (CMM). Deve-se adotar um plano de medição e tolerâncias baseados em consenso para inspecionar características críticas.
Inspeção de porosidade e defeitos internos
A porosidade pode afetar as propriedades mecânicas, a estanqueidade e o acabamento. Se for necessário para a aplicação, os defeitos podem ser identificados por meio de inspeção por raios X, ensaio de pressão ou outros métodos apropriados.
Testes de superfície e dureza
A inspeção visual é utilizada para detectar quaisquer defeitos visíveis, como rachaduras, preenchimento incompleto, rebarbas excessivas, defeitos superficiais etc. O teste de dureza pode ser empregado para garantir que as propriedades do material sejam atendidas.
Controle de Processos e Documentação
Um bom fabricante deve manter registros adequados dos processos, relatórios de inspeção e registros de materiais. A certificação ISO 9001 pode indicar um sistema de gestão da qualidade bem estabelecido, e as normas específicas do setor podem exigir o cumprimento de outras normas ou a realização de auditorias por parte dos clientes.
Como escolher um fabricante de peças fundidas de alumínio?
A escolha do fornecedor errado terá impacto na qualidade dos componentes, no prazo de entrega, no investimento em ferramentas e na confiabilidade da produção futura.
Aqui estão alguns fatores a serem considerados ao fazer o pedido:
- Suporte de engenharia: Procure análises de projeto voltadas para a fabricação, conhecimento especializado em simulação de fluxo em moldes e sugestões concretas sobre a viabilidade de fabricação.
- Capacidades de ligas: Certifique-se de que o fornecedor tenha experiência com a liga necessária para o seu projeto e aplicação.
- Capacidade das máquinas e ferramentas: Certifique-se de que o fornecedor disponha de capacidade adequada de maquinário e possa atender aos requisitos relativos às peças e às ferramentas, além de possuir capacidade fabril suficiente para lidar com o volume de produção previsto.
- Operações secundárias: Certifique-se de que a usinagem CNC, a remoção de rebarbas, o acabamento e a montagem estejam disponíveis internamente ou sejam realizados por prestadores de serviços qualificados.
- Garantia de qualidade: Informe-se sobre inspeção dimensional, detecção de defeitos, rastreabilidade de materiais e certificações relevantes.
- Capacidade de produção: Certifique-se de que o fornecedor tenha capacidade para realizar a validação de protótipos, aumentar gradualmente a produção e atender a pedidos repetidos.
Antes do início da produção, forneça um modelo CAD 3D, um desenho técnico, os materiais necessários, os volumes anuais, os requisitos de acabamento superficial e informações sobre as dimensões críticas.
Conclusão
O alumínio fundido sob pressão é um método de produção econômico e leve para fabricar peças metálicas com geometria complexa e alta durabilidade. É muito procurado devido à sua alta velocidade de produção, consistência dimensional, condutividade térmica e reciclabilidade, e é utilizado em diversos setores, incluindo os de automotivo, eletrônicos, equipamentos industriais, iluminação e outros mercados.
A obtenção de resultados satisfatórios depende da seleção da liga, do projeto das paredes, do controle do processo de fundição e da verificação dos resultados em relação aos requisitos de engenharia. Embora o investimento inicial em ferramentas possa ser significativo, esse processo pode proporcionar uma boa relação custo-benefício por peça quando o volume de produção justifica o investimento.
Ao trabalhar com um profissional experiente fabricante de peças fundidas de alumínio, é possível reduzir facilmente o tempo necessário para o desenvolvimento das ferramentas, das operações secundárias, do acabamento e da inspeção de qualidade. As revisões de projeto e as especificações de produção são importantes para garantir componentes confiáveis e com boa relação custo-benefício.
Perguntas frequentes
1. O que é alumínio fundido sob pressão?
O alumínio fundido sob alta pressão é um elemento metálico obtido pelo vazamento de liga de alumínio fundida em um molde de aço reutilizável sob alta pressão. O processo permite a fabricação de produtos com formas complexas e boa consistência dimensional, sendo frequentemente utilizado para a produção em volumes médios e altos.
2. Qual é a diferença entre alumínio fundido e alumínio fundido sob pressão?
O termo “alumínio fundido” é usado para se referir a peças que foram fundidas por meio de diversos processos, como fundição em areia, fundição por gravidade e fundição sob pressão. O alumínio fundido sob pressão é, na verdade, uma peça fundida sob pressão, produzida pela injeção de liga fundida em um molde, geralmente sob alta pressão.
3. Qual tipo de liga de alumínio é mais adequado para fundição sob pressão?
A380, A383, A360 e ADC12 são opções comuns. O A380 oferece um bom equilíbrio entre moldabilidade e propriedades mecânicas; o A383 pode ser moldado em formas complexas; e o A360 pode ser utilizado em situações em que a resistência à corrosão e a estanqueidade são fatores importantes.
4. O alumínio fundido por injeção possui alta resistência?
Sim, o alumínio fundido sob pressão pode oferecer uma boa relação resistência/peso. O desempenho real varia de acordo com a liga, a geometria da peça, a porosidade interna e a qualidade de fabricação. As peças sujeitas a cargas pesadas devem ser validadas quanto às propriedades mecânicas exigidas.