
Introduction
Une construction légère, une bonne résistance mécanique, une bonne résistance à la corrosion et une excellente précision dimensionnelle sont les propriétés qui font que aluminium moulé sous pression si répandue dans l'industrie moderne. Moulage sous pression d'aluminium Les fabricants peuvent produire rapidement et avec précision des composants métalliques complexes, qu'il s'agisse de pièces automobiles, de boîtiers électroniques, d'équipements industriels ou de dissipateurs thermiques.
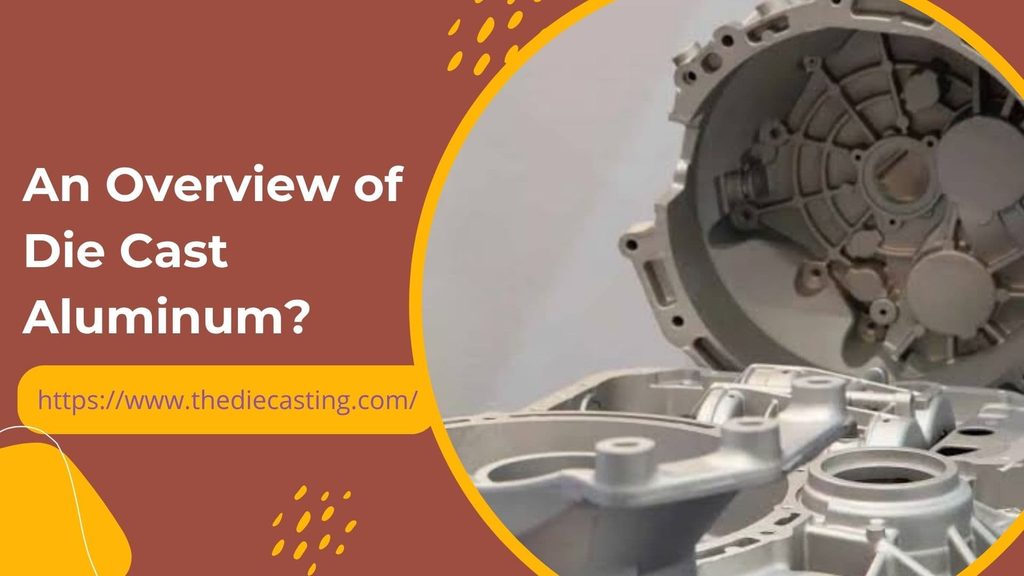
Ce procédé consiste à couler sous pression un alliage d'aluminium fondu dans un moule en acier réutilisable moisissure. Une fois que le métal a refroidi et durci, le moule s'ouvre et la pièce moulée est démoulée. Les pièces peuvent ensuite subir d'autres opérations telles que la finition de surface, l'ébavurage, l'assemblage et l'usinage CNC, afin de les préparer à leur utilisation spécifique.
Ce guide présente les principes de fonctionnement du procédé de moulage sous pression de l'aluminium, les alliages les plus courants, des conseils sur la conception des composants, ainsi que les critères à prendre en compte lors du choix d'un fournisseur.
Qu'est-ce que l'aluminium moulé sous pression ?
Pièce métallique obtenue par forage de métal en fusion alliage d'aluminium sous haute pression dans une pièce en acier de haute précision, appelée « matrice ». Le métal se solidifie dans le moule, reproduisant ainsi sa forme et les caractéristiques de sa surface.
Le moulage sous pression de l'aluminium s'effectue à l'aide d'un ensemble d'outillages réutilisables, contrairement au moulage au sable, qui utilise généralement un moule en sable. L'injection à haute pression permet de remplir rapidement des cavités complexes comportant des parois minces, des nervures et des éléments de fixation, et convient aux pièces présentant des géométries complexes.
Les alliages d'aluminium sont particulièrement adaptés à ce procédé, car ils présentent un bon rapport résistance/poids, une bonne conductivité thermique et une bonne résistance à la corrosion. Les pièces moulées sous pression peuvent également être conductrices d'électricité et constituer de bons blindages électromagnétiques (EM), selon l'alliage utilisé et la conception de la pièce.
En quoi consiste le procédé de moulage sous pression de l'aluminium ?
Le processus de moulage sous pression de l'aluminium comporte différentes étapes. Chacune d'entre elles a une incidence sur la précision dimensionnelle, la qualité de surface, la structure interne et les performances globales de la pièce.
1. Conception des produits et outillage de moulage
Le processus commence par la création d'un modèle CAO et par une étude technique. Les concepteurs calculent l'épaisseur des parois, les angles de dépouille, les lignes de joint, les contre-dépouilles, etc., qui auront une incidence sur le remplissage du moule et le démoulage de la pièce. Les ingénieurs élaborent ensuite la conception du moule, ce qui implique la conception des cavités, des noyaux, des canaux d'alimentation, des points d'injection, des évents, des canaux de refroidissement et du système d'éjection.
L'analyse de la conception en vue de la fabrication (DFM) permet d'identifier les problèmes potentiels avant la fabrication des outillages.
2. Fusion et injection
L'alliage d'aluminium sélectionné est placé dans un four où il est fondu, généralement à une température adaptée à cet alliage et au processus de fabrication. Le métal en fusion est acheminé vers le manchon d'injection de la machine de moulage sous pression à chambre froide. Un piston hydraulique ou mécanique injecte ensuite le métal sous haute pression dans le moule en acier fermé. La cavité est rapidement remplie avant que le métal ne se solidifie, ce qui permet d'obtenir une pièce présentant des détails précis.
3. Refroidissement et solidification
Une fois la cavité remplie, l'aluminium est refroidi et se solidifie dans des conditions contrôlées. Le contrôle de la température est assuré par des canaux de refroidissement intégrés au moule, qui contribuent à maintenir une production homogène. La régulation de la température, la ventilation et les paramètres d’injection peuvent également être à l’origine de défauts tels que la porosité, les défauts de soudure à froid et les déformations dimensionnelles. Ces paramètres sont optimisés par les fabricants afin de garantir la qualité et la répétabilité des pièces moulées.
4. Éjection et mise à niveau
Une fois que le métal a refroidi jusqu'à une température sans danger, la machine libère la matrice. La pièce moulée est éjectée du moule à l'aide de broches d'éjection, sans endommager la pièce. La pièce nouvellement moulée peut présenter un excès de matière au niveau des points d'injection, des canaux de coulée et de la ligne de joint. Cette matière est éliminée de la pièce à l'aide de presses de découpe ou d'autres procédés d'ébavurage, après quoi la pièce est prête pour un traitement ultérieur.
5. Usinage CNC et finition des surfaces
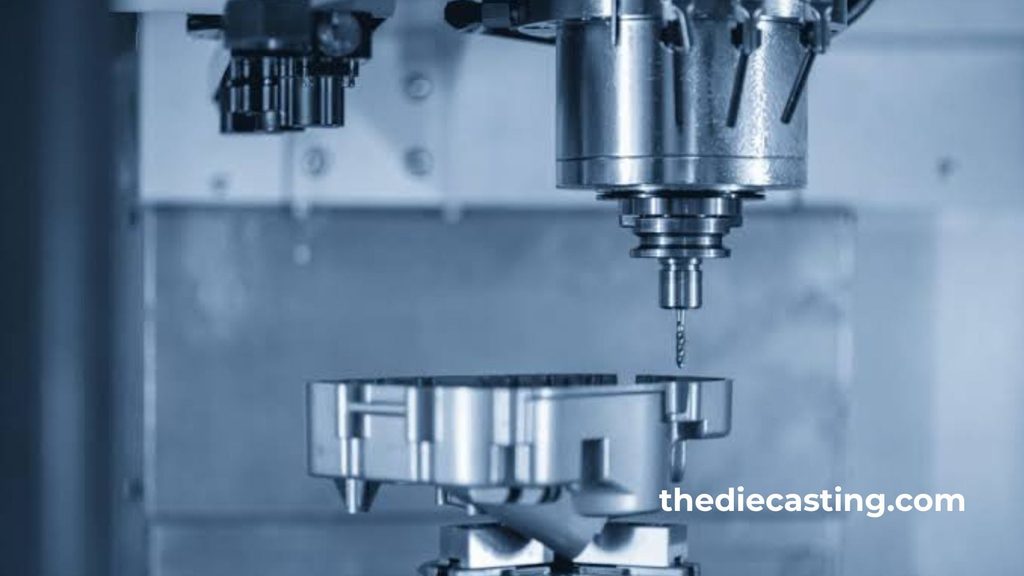
D'autres pièces nécessitent un usinage CNC secondaire afin d'obtenir des dimensions, des filetages et des surfaces d'étanchéité précis, ou pour garantir des caractéristiques de montage correctes. L'usinage s'avère particulièrement efficace pour les conceptions qui exigent des tolérances plus strictes que celles que permet la technique de moulage. Les options de finition comprennent le revêtement par poudrage, la peinture, le polissage, le grenaillage ou la galvanoplastie.
6. Inspection et montage des installations
La dernière étape consiste à s'assurer que les pièces sont fabriquées conformément aux spécifications des plans techniques et aux exigences du client. La mesure dimensionnelle, le contrôle par machine à mesurer tridimensionnelle (CMM), l'examen visuel, les essais de dureté et le contrôle par rayons X peuvent être utilisés comme méthodes de contrôle, selon la présence ou non de défauts internes devant être évalués.

Quels alliages d'aluminium sont utilisés pour le moulage sous pression ?
Le choix d'un alliage adapté a une incidence sur la résistance mécanique, la coulabilité, la résistance à la corrosion, l'étanchéité à la pression, l'usinabilité et le coût.
| Alliage d'aluminium | Principales caractéristiques | Applications typiques |
| A380 | Bonne coulabilité, résistance, stabilité dimensionnelle et performances polyvalentes | Supports automobiles, boîtiers d'équipement, boîtiers électroniques |
| A383 | Bonnes propriétés de remplissage pour les géométries complexes et résistance améliorée à la fissuration à chaud dans les applications adaptées | Boîtiers aux formes complexes, pièces à parois minces, pièces moulées complexes |
| A360 | Bonne résistance à la corrosion et bonne étanchéité à la pression, en fonction des conditions de fonctionnement | Équipements d'extérieur, composants de gestion des fluides, boîtiers |
| ADC12 | Bonne fluidité, bonne coulabilité et bonnes performances mécaniques | Pièces automobiles, carters de moteur, composants industriels |
| A413 | Bonne étanchéité à la pression et bonne fluidité, en particulier pour les modèles adaptés aux applications sous pression | Composants hydrauliques, carters, applications liées à la pression |
Quels sont les principaux avantages de l'aluminium moulé sous pression ?
Les fabricants de composants reproductibles, qu'ils soient produits en moyennes ou en grandes séries, peuvent bénéficier de plusieurs avantages à la fois en moulage sous pression d'aluminium.
Construction légère
L'aluminium est bien plus léger que l'acier et la fonte. Les constructeurs automobiles, les entreprises de transport et les fabricants de produits électroniques peuvent tirer parti de l'utilisation de pièces moulées en aluminium dans leurs applications et améliorer ainsi le rendement global de leurs produits.
Cohérence des formes et des dimensions
Afin d'obtenir les informations détaillées moisissure Dans la cavité, le métal en fusion est injecté sous pression dans le moule. Cela permet de regrouper en une seule pièce des nervures, des saillies, des points de fixation et d'autres éléments, ce qui peut même réduire le nombre de pièces individuelles.
Efficacité élevée de la production
Une fois que la conception du moule et les paramètres de production ont été optimisés, le procédé permet de produire des quantités importantes de pièces homogènes. La grande réutilisabilité des outillages et les temps de cycle courts font du moulage sous pression de l'aluminium une solution très intéressante pour les séries de production répétées.
Bonne conductivité thermique et électrique
L'aluminium est un bon conducteur de chaleur et d'électricité par rapport à d'autres matériaux techniques. Il est particulièrement adapté aux dissipateurs thermiques, aux carters de moteurs, aux composants d'éclairage LED et aux boîtiers électroniques nécessitant une gestion thermique et/ou un blindage contre les interférences électromagnétiques.
Résistance à la corrosion et recyclabilité
Une fine couche d'oxyde se forme naturellement à la surface de l'aluminium, ce qui contribue à le protéger contre la corrosion. Le niveau de protection ainsi assuré dépend de la composition de l'alliage, des conditions environnementales et du traitement de surface.
Quels sont les inconvénients du moulage sous pression de l'aluminium ?
Bien que ce procédé présente des avantages considérables, il comporte également des limites dont il faut tenir compte lors du développement du produit.
| Inconvénient | Explication | Solution possible |
| Coût initial élevé de l'outillage | Les matrices en acier nécessitent des travaux d'ingénierie, d'usinage et de validation | Recourir au moulage sous pression pour les volumes de production adaptés et simplifier la conception |
| Porosité | Le piégeage de gaz ou le comportement de solidification peuvent entraîner la formation de vides internes | Améliorer la ventilation, les paramètres d'injection et le contrôle du processus |
| Contraintes de conception | Les contre-dépouilles et les géométries complexes peuvent compliquer l'usinage | Optimiser la conception des pièces grâce à l'analyse DFM |
| Choix limité d'alliages | Tous les alliages d'aluminium ne se prêtent pas au moulage sous haute pression classique. | Choisissez un alliage spécialement conçu pour le procédé retenu |
| Usinage secondaire | Les alésages critiques et les surfaces d'ajustage peuvent nécessiter des opérations supplémentaires | Concevoir des éléments de forme proche de la forme finale et n'usiner que là où cela est nécessaire |
Quelle est la meilleure façon de concevoir des pièces moulées sous pression en aluminium ?
Une conception bien pensée facilite la fabrication des produits, améliore le moulage et permet de maîtriser les coûts de fabrication.
Maintenir une épaisseur de paroi uniforme
Une épaisseur de paroi uniforme permet un écoulement et une solidification plus homogènes du métal. Des variations brusques peuvent entraîner un retrait, une porosité et une déformation. Si une variation d'épaisseur s'avère nécessaire, il est généralement préférable d'opter pour une transition progressive ou des contours arrondis.
Prévoir des angles de dépouille adaptés
Le dévers correspond à la légère inclinaison des surfaces parallèles au sens de coulée, qui permet de faciliter le démoulage. Pour de nombreuses pièces, un angle de dévers d’environ 1 à 2 degrés constitue un bon point de départ, mais cela dépendra de la profondeur de la surface, de la géométrie et des conditions d’usinage.
Utiliser des congés et des coins arrondis
Les angles vifs peuvent entraver l'écoulement du métal et entraîner des concentrations de contraintes. Les congés et les rayons facilitent la transition en douceur entre les surfaces et peuvent améliorer l'intégrité de la pièce moulée.
Concevez soigneusement les nervures et les bossages
Les nervures permettent de renforcer la rigidité d'une section sans avoir recours à un corps plein épais. Les bossages servent à accueillir les fixations et autres pièces. Ces éléments doivent être conçus de manière à ne pas présenter d'épaisseur locale excessive ni à être trop difficiles à remplir.
Réduire au minimum les contre-dépouilles et les opérations d'usinage superflues
Les contre-dépouilles peuvent nécessiter l'utilisation de noyaux coulissants ou d'autres dispositifs d'outillage, ce qui complique la conception du moule et augmente les coûts. Éliminer les contre-dépouilles et concevoir des pièces proches de leur forme finale peut faciliter la production.
Il incombe également au concepteur de déterminer quelles surfaces doivent respecter des tolérances serrées. Le fait de limiter l'usinage critique aux zones fonctionnelles peut permettre de réduire la durée du cycle et le coût total.
Quels secteurs utilisent l'aluminium moulé sous pression ?
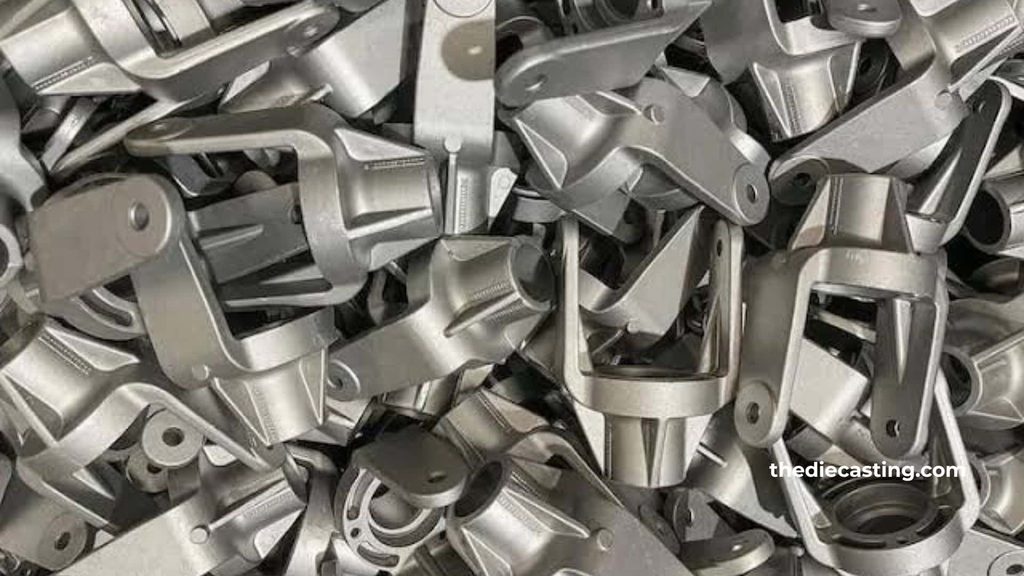
L'aluminium moulé sous pression est utilisé dans un large éventail de secteurs où la légèreté, la répétabilité et la complexité des formes sont des critères essentiels.
| L'industrie | Composants types | Principales raisons d'utilisation |
| Automobile | Carter de moteur, supports, carters de boîte de vitesses, éléments structurels | Réduction du poids, répétabilité et efficacité de production |
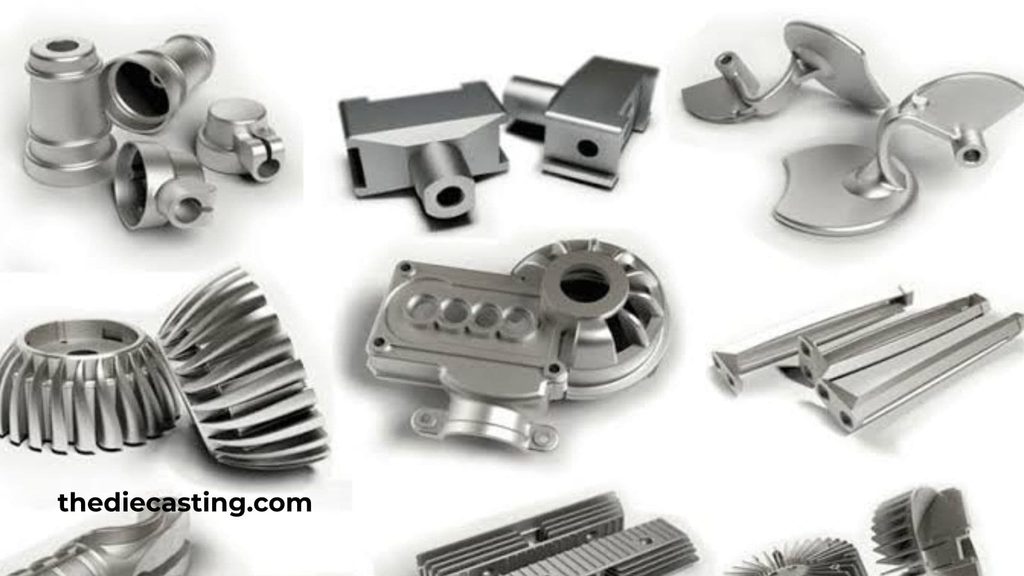
| Électronique | Boîtiers, dissipateurs thermiques, boîtiers de blindage contre les interférences électromagnétiques | Conductivité thermique, précision dimensionnelle et blindage |
| Équipement industriel | Corps de pompe, capots de machines, supports de fixation | Construction robuste et formes complexes |
| Éclairage | Boîtiers LED et composants de dissipation thermique | Transfert thermique et conception légère |
| Agriculture | Boîtiers d'équipement, armoires de commande, supports | Alliages offrant à la fois résistance mécanique et résistance à la corrosion |
| Télécommunications | Boîtiers pour équipements radio, armoires pour équipements réseau | Gestion thermique et blindage |
Comment vérifier la qualité de l'aluminium moulé sous pression ?
Dans le cadre du contrôle qualité, la première étape consiste à sélectionner les matériaux ; ce processus se poursuit ensuite par la conception des outillages, la coulée, l'usinage et le contrôle final.
Contrôle dimensionnel
La vérification des dimensions sur les plans techniques s'effectue à l'aide de pieds à coulisse, de micromètres, de jauges et d'équipements de métrologie par coordonnées (CMM). Il convient d'appliquer un plan de mesure et des tolérances établis d'un commun accord pour contrôler les caractéristiques critiques.
Contrôle de la porosité et des défauts internes
La porosité peut avoir une incidence sur les propriétés mécaniques, l'étanchéité et la finition. Si l'application l'exige, les défauts peuvent être détectés par contrôle aux rayons X, essai de pression ou tout autre moyen approprié.
Contrôles de surface et de dureté
L'inspection visuelle sert à détecter tout défaut visible, tel que des fissures, un remplissage incomplet, des bavures excessives, des défauts de surface, etc. Des essais de dureté peuvent être réalisés pour s'assurer que les propriétés requises du matériau sont respectées.
Contrôle des processus et de la documentation
Un bon fabricant doit tenir à jour des registres de processus, des rapports d'inspection et des registres relatifs aux matériaux. La certification ISO 9001 peut être le signe d'un système de gestion de la qualité bien établi, et les normes spécifiques au secteur peuvent exiger le respect de normes supplémentaires ou la réalisation d'audits par les clients.
Comment choisir un fabricant spécialisé dans le moulage sous pression d'aluminium ?
Le choix d'un fournisseur inadapté aura des répercussions sur la qualité des composants, les délais de livraison, les investissements en outillage et la fiabilité future de la production.
Voici quelques éléments à prendre en compte lors de votre commande :
- Assistance technique: Sollicitez des analyses de conception en vue de la fabrication, l'expertise en matière de simulation d'écoulement dans les moules et des recommandations précises concernant la fabricabilité.
- Capacités en matière d'alliages: Assurez-vous que le fournisseur possède une expérience avec l'alliage requis par votre conception et votre application.
- Capacité des machines et outillage: Assurez-vous que le fournisseur dispose d'une capacité de production suffisante, qu'il est en mesure de répondre aux exigences relatives aux pièces et à l'outillage, et que sa capacité de production lui permet de prendre en charge le volume de production prévu.
- Opérations secondaires: Assurez-vous que l'usinage CNC, l'ébavurage, la finition et l'assemblage puissent être réalisés en interne ou par des prestataires qualifiés.
- Assurance qualité: Renseignez-vous sur le contrôle dimensionnel, la détection des défauts, la traçabilité des matériaux et les certifications correspondantes.
- Capacité de production: S'assurer que le fournisseur est en mesure d'assurer la validation des prototypes, la montée en puissance de la production et le traitement des commandes récurrentes.
Avant le lancement de la production, veuillez fournir un modèle CAO en 3D, un dessin technique, la liste des matériaux nécessaires, les volumes annuels, les exigences en matière de finition de surface, ainsi que des informations sur les cotes critiques.
Conclusion
Le aluminium moulé sous pression Il s'agit d'un procédé de fabrication économique et léger permettant de produire des pièces métalliques présentant une géométrie complexe et une grande durabilité. Très prisé pour sa vitesse de production élevée, sa précision dimensionnelle, sa conductivité thermique et sa recyclabilité, ce procédé est utilisé dans divers secteurs, notamment l'automobile, l'électronique, les équipements industriels, l'éclairage et d'autres marchés.
L'obtention de résultats satisfaisants repose sur le choix de l'alliage, la conception des parois, le contrôle du processus de moulage et la vérification de la conformité des résultats aux exigences techniques. Bien que l'investissement initial en outillage puisse être important, ce procédé peut offrir une bonne rentabilité par pièce lorsque le volume de production justifie cet investissement.
En faisant appel à un professionnel expérimenté fabricant de pièces moulées sous pression en aluminium, vous pouvez facilement réduire le temps nécessaire au développement des outils, aux opérations secondaires, à la finition et au contrôle qualité. Les revues de conception et les cahiers des charges de production sont essentiels pour garantir la fiabilité et la rentabilité des composants.
Questions fréquemment posées
1. Qu'est-ce que l'aluminium moulé sous pression ?
L'aluminium moulé sous haute pression est un élément métallique obtenu en coulant un alliage d'aluminium fondu dans un moule en acier réutilisable sous haute pression. Ce procédé permet de fabriquer des produits aux formes complexes présentant une bonne stabilité dimensionnelle et est fréquemment utilisé pour la production en moyennes et grandes séries.
2. Quelle est la différence entre l'aluminium moulé et l'aluminium moulé sous pression ?
Le terme « aluminium moulé » désigne les pièces moulées selon divers procédés, tels que le moulage au sable, le moulage par gravité et le moulage sous pression. L'aluminium moulé sous pression est en réalité une pièce moulée sous pression, obtenue en injectant un alliage en fusion dans un moule, généralement sous haute pression.
3. Quel type d'alliage d'aluminium est le plus adapté au moulage sous pression ?
A380, A383, A360 et ADC12 sont des choix courants. L'A380 offre un bon compromis entre la coulabilité et les propriétés mécaniques ; l'A383 permet de réaliser des pièces moulées aux formes complexes, tandis que l'A360 est utilisé dans les situations où la résistance à la corrosion et l'étanchéité à la pression sont des critères essentiels.
4. L'aluminium moulé sous pression présente-t-il une résistance élevée ?
Oui, l'aluminium moulé sous pression peut offrir un bon rapport résistance/poids. Les performances réelles varient en fonction de l'alliage, de la géométrie de la pièce, de sa porosité interne et de la qualité de fabrication. Les pièces soumises à des charges importantes doivent faire l'objet d'une validation afin de s'assurer qu'elles répondent aux propriétés mécaniques requises.