
Bevezetés
A könnyű szerkezet, a jó mechanikai szilárdság, a korrózióállóság és a kiváló méretpontosság azok a tulajdonságok, amelyek miatt öntött alumínium amely a modern gyártásban olyan népszerű. Alumínium öntés A gyártók gyorsan és pontosan képesek előállítani bonyolult fémalkatrészeket, függetlenül attól, hogy autóipari alkatrészeket, elektronikai burkolatokat, ipari berendezéseket vagy hűtőbordákat gyártanak.
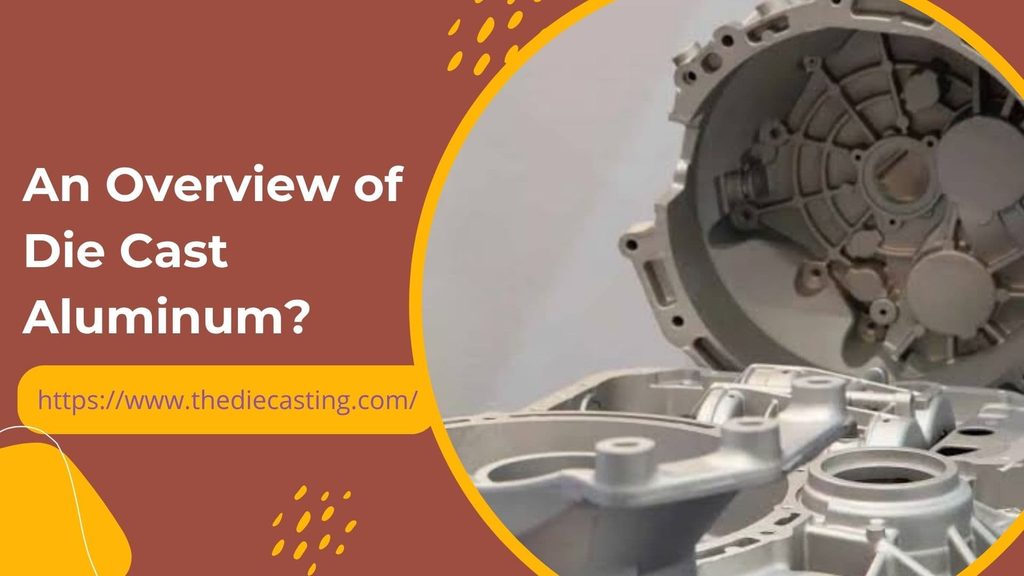
Ez úgy történik, hogy az olvadt alumíniumötvözetet nyomás alatt öntik egy újrafelhasználható acélformába penész. Miután a fém lehűlt és megkeményedett, az öntőforma kinyílik, és az öntvényt kivesszük belőle. Az alkatrészeket ezután további műveleteknek vethetik alá, például felületkezelésnek, sorjátlanításnak, összeszerelésnek és CNC-megmunkálásnak, hogy felkészítsék őket a konkrét felhasználásukra.
Ez az útmutató bemutatja az alumínium nyomásöntési eljárás működési elveit, a legelterjedtebb ötvözeteket, tippeket ad az alkatrészek tervezéséhez, valamint azt, hogy mire kell figyelni a gyártó kiválasztásakor.
Mi az az öntött alumínium?
Olvadt fém préselésével készült fémalkatrész alumíniumötvözet nagy nyomás alatt egy precíziósan megmunkált acélalkatrészbe, az úgynevezett szerszámba. A fém a szerszámban megkeményedik, így annak alakját és felületi jellemzőit pontosan lemásolja.
Az alumínium nyomásos öntés újrafelhasználható szerszámkészlet segítségével történik, ellentétben a homoköntéssel, amelynél általában homokformát használnak. A nagynyomású befecskendezés segítségével gyorsan kitölthetők a vékony falú, bordákkal és rögzítési pontokkal rendelkező bonyolult üregek, és ez a módszer alkalmas összetett geometriájú alkatrészek gyártására.
Az alumíniumötvözetek különösen alkalmasak erre a folyamatra, mivel jó szilárdság-tömeg aránnyal, jó hővezető képességgel és korrózióállósággal rendelkeznek. A nyomás alatt öntött alkatrészek – az ötvözettől és az alkatrész kialakításától függően – elektromosan vezetőképesek is lehetnek, és jó EM (elektromágneses) árnyékolást biztosíthatnak.
Mi az alumínium öntési eljárás?
Az alumínium öntési folyamat több lépésből áll. Az egyes szakaszok mindegyike hatással van az alkatrész méretpontosságára, felületi minőségére, belső szerkezetére és általános teljesítményére.
1. Terméktervezés és szerszámgyártás
Az első lépés egy CAD-modell és a műszaki áttekintés. A tervezők kiszámítják a falvastagságot, a lefutási szögeket, az elválasztóvonalakat, az alámetszéseket stb., amelyek befolyásolják az öntőforma kitöltését és a késztermék kivételét. Ezután a mérnökök elkészítik a szerszám tervét, amely magában foglalja az üregek, a magok, a csatornák, a beömlőnyílások, a szellőzőnyílások, a hűtőcsatornák és a kivető rendszer tervezését.
A gyártásra szabott tervezés (DFM) felülvizsgálata segítségével fel lehet tárni a lehetséges problémákat még a szerszámok gyártása előtt.
2. Olvasztás és fröccsöntés
A kiválasztott alumíniumötvözetet kemencébe helyezik, és megolvasztják, általában az alumíniumötvözetnek és a gyártási folyamatnak megfelelő hőmérsékleten. Az olvadt fémet a hidegkamrás nyomásöntő gép adagolóhüvelyébe vezetik. Ezt követően egy hidraulikus vagy mechanikus dugattyú nagy nyomás alatt a zárt acél öntőformába nyomja a fémet. Az üreg gyorsan kitöltődik, mielőtt a fém megszilárdulna, és így az alkatrész aprólékos részletekkel is kialakítható.
3. Hűtés és megszilárdulás
Az öntőüreg kitöltése után az alumíniumot ellenőrzött körülmények között lehűtik és megszilárdítják. A hőmérséklet-szabályozást az öntőformában található hűtőcsatornák segítségével valósítják meg, amelyek hozzájárulnak az egyenletes gyártáshoz. A hőmérséklet-szabályozás, a szellőzés és a fröccsöntési paraméterek szintén okozhatnak olyan hibákat, mint a porózusság, a hidegzáródások és a méretbeli torzulások. Ezeket a feltételeket a gyártók optimalizálják az öntvények minőségének és az ismételhetőségnek a biztosítása érdekében.
4. Kivetés és vágás
Miután a fém biztonságos hőmérsékletre hűlt, a gép elengedi a szerszámot. Az öntvényt a kivetőcsapok tolják ki a formából anélkül, hogy az alkatrész megsérülne. Az újonnan öntött alkatrészen előfordulhat, hogy a beömlőnyílások, a csatornák és az elválasztóvonal közelében felesleges anyag marad. Ezt az anyagot vágóprésekkel vagy más sorjátlanítási eljárásokkal eltávolítják az alkatrészről, amely ezután készen áll a további feldolgozásra.
5. CNC-megmunkálás és felületkezelés
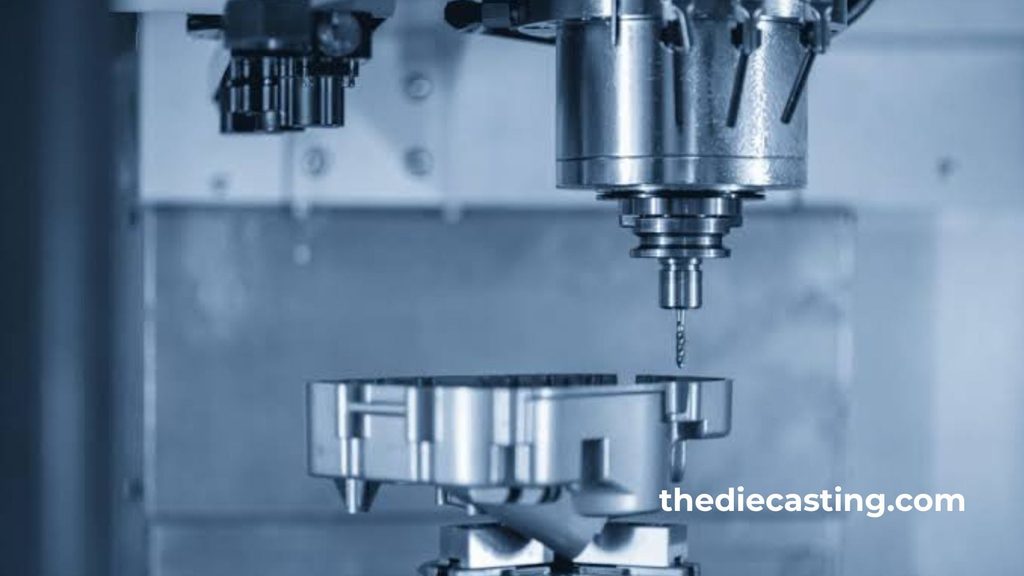
Egyéb alkatrészek esetében másodlagos CNC-megmunkálásra van szükség a pontos méretek, menetek és tömítőfelületek kialakításához, illetve a megfelelő rögzítési pontok biztosításához. A megmunkálás különösen hatékony olyan kiviteleknél, amelyek szigorúbb tűréshatárokat igényelnek, mint amit az öntési technika biztosítani tud. A felületkezelési lehetőségek között szerepel a porfestés, a festés, a polírozás, a homokfúvás vagy a galvanizálás.
6. A berendezés ellenőrzése és összeszerelése
Az utolsó lépés annak biztosítása, hogy az alkatrészeket a műszaki rajzok előírásainak és a vevői követelményeknek megfelelően gyártsák. Ellenőrzési módszerként méretmérés, koordináta-mérőgépes (CMM) vizsgálat, szemrevételezés, keménységvizsgálat és röntgenvizsgálat alkalmazható, attól függően, hogy vannak-e olyan belső hibák, amelyeket fel kell tárni.

Mely alumíniumötvözeteket használnak a nyomásos öntéshez?
A megfelelő ötvözet kiválasztása hatással van a szilárdságra, az önthetőségre, a korrózióállóságra, a nyomásállóságra, a megmunkálhatóságra és a költségekre.
| Alumínium ötvözet | Főbb jellemzők | Tipikus alkalmazások |
| A380 | Jó önthetőség, szilárdság, méretstabilitás és általános felhasználhatóság | Autóipari tartók, berendezésházak, elektronikus burkolatok |
| A383 | Kiváló kitöltési tulajdonságok összetett geometriák esetén, valamint jobb hőrepedés-ellenállás megfelelő alkalmazásokban | Bonyolult házak, vékonyfalú alkatrészek, összetett öntvények |
| A360 | Jó korrózióállóság és nyomásállóság, az üzemi feltételektől függően | Kültéri berendezések, folyadékkezelő alkatrészek, burkolatok |
| ADC12 | Jó folyékonyság, önthetőség és mechanikai tulajdonságok | Autóalkatrészek, motorházak, ipari alkatrészek |
| A413 | Kiváló nyomásállóság és folyadékáramlási tulajdonságok, különösen a megfelelő nyomástartó kivitelek esetében | Hidraulikus alkatrészek, házak, nyomáshoz kapcsolódó alkalmazások |
Melyek az öntött alumínium fő előnyei?
Az olyan sorozatgyártott alkatrészek gyártói, mint a közepes vagy nagy mennyiségben gyártott termékek, egyszerre több előnyt is élvezhetnek, ha alumínium öntés.
Könnyűszerkezetes építés
Az alumínium sokkal könnyebb, mint az acél és az öntöttvas. Az autóipari, közlekedési és elektronikai gyártók számára előnyös lehet az alumíniumöntvények alkalmazása termékeikben, mivel ezzel növelhetik termékeik általános hatékonyságát.
Az alakzatok és méretek egységessége
A részletes adatok megszerzése érdekében penész Az üregbe az olvadt fémet nyomás alatt pumpálják az öntőformába. Ez lehetővé teszi a bordák, kiemelkedések, rögzítési pontok és egyéb elemek egyetlen darabbá történő összevonását, ami akár az egyes alkatrészek számának csökkenését is eredményezheti.
Nagy termelési hatékonyság
A szerszám kidolgozása és a gyártási paraméterek optimalizálása után a folyamat segítségével jelentős mennyiségű, egyenletes minőségű alkatrész állítható elő. A szerszámok kiváló újrafelhasználhatósága és a rövid ciklusidők miatt az alumínium nyomásöntés rendkívül vonzó megoldás az ismételt gyártási sorozatokhoz.
Jó hő- és elektromos vezetőképesség
Az alumínium más műszaki anyagokhoz képest jó hő- és villamos áramvezető. Előnyös megoldás hűtőbordák, motorházak, LED-es világítóelemek és olyan elektronikus burkolatok esetében, amelyeknél hőelvezetésre és/vagy elektromágneses interferencia (EMI) elleni árnyékolásra van szükség.
Korrózióállóság és újrahasznosíthatóság
Az alumínium felületén természetes úton vékony oxidréteg képződik, amely elősegíti a korrózió elleni védelmet. A védelem mértéke az ötvözet összetételétől, a környezeti hatásoktól és a felületkezeléstől függ.
Melyek az alumínium nyomásöntés hátrányai?
Bár a folyamat jelentős előnyökkel jár, vannak olyan korlátai is, amelyeket a termékfejlesztés során figyelembe kell venni.
| Hátrány | Magyarázat | Lehetséges megoldás |
| Magas kezdeti szerszámköltség | Az acélszerszámok tervezést, megmunkálást és hitelesítést igényelnek | Megfelelő gyártási mennyiségek esetén alkalmazzon nyomásöntést, és egyszerűsítse a tervezést |
| Porozitás | A gáz beszorulása vagy a szilárdulás során belső üregek keletkezhetnek | A szellőzés, a befecskendezési paraméterek és a folyamatirányítás javítása |
| Tervezési korlátozások | Az alámetszések és a bonyolult geometriák megnehezíthetik a szerszámkészítést | Az alkatrész tervezésének optimalizálása DFM-elemzéssel |
| Korlátozott ötvözetválaszték | Nem minden alumíniumötvözet alkalmas a hagyományos nagynyomású öntésre | Válasszon ki egy kifejezetten a kiválasztott eljáráshoz tervezett ötvözetet |
| Másodlagos megmunkálás | A kritikus furatok és illesztési felületek esetében további műveletekre lehet szükség | Tervezzünk olyan elemeket, amelyek alakja már közel áll a véglegeshez, és csak ott végezzünk megmunkálást, ahol szükséges |
Mi a legjobb módszer az alumínium öntvényalkatrészek tervezésére?
A jó tervezés megkönnyíti a termékek gyártását, javítja az öntési folyamatot, és segít a gyártási költségek kézben tartásában.
A falvastagság egyenletességének biztosítása
Az egyenletes falvastagság biztosítja a fém egyenletesebb áramlását és megszilárdulását. A hirtelen változások zsugorodást, porózusságot és torzulást okozhatnak. Ha a vastagság megváltoztatására van szükség, általában a fokozatos átmenet vagy a lekerekített élek a legmegfelelőbb megoldás.
Megfelelő huzalhajtási szögek beállítása
A lefutás az öntési irányhoz párhuzamos felületek enyhe lefutása, amely a szerszámból való kivételkor keletkezik. Sok elem esetében a 1–2 fok körüli lefutási szög jó kiindulási pontnak számít, de ez a felület mélységétől, a geometriától és a szerszámozási feltételektől függ.
Használjon lekerekítéseket és lekerekített sarkokat
Az éles sarkok akadályozhatják a fém áramlását, és feszültségkoncentrációkat okozhatnak. A saroklekerekítések és a sugárátmenetek elősegítik a felületek közötti sima átmenetet, és javíthatják az öntvény szilárdságát.
A bordákat és a kiemeléseket gondosan tervezzük meg
A bordák merevíthetik a profilt anélkül, hogy vastag, tömör részre lenne szükség. A kiemeléseket a rögzítőelemek és egyéb alkatrészek befogadására szolgáló kiemelések biztosítják. Ezeket úgy kell megtervezni, hogy helyenként se legyenek túl vastagok, se pedig túl nehezen kitölthetők.
Az alámetszések és a felesleges megmunkálás minimalizálása
Az alávágásokhoz csúszó magokra vagy más szerszámozási eszközökre lehet szükség, ami bonyolítja a formát és megnöveli a költségeket. Az alávágások kiküszöbölése és a végleges alakhoz közeli formatervezés megkönnyítheti a gyártást.
A tervező feladata annak meghatározása is, hogy mely felületeknél szigorú tűréshatárokra van szükség. A kritikus megmunkálásoknak a funkcionális területekre való korlátozása csökkentheti a ciklusidőt és a teljes költséget.
Mely iparágakban használnak öntött alumíniumot?
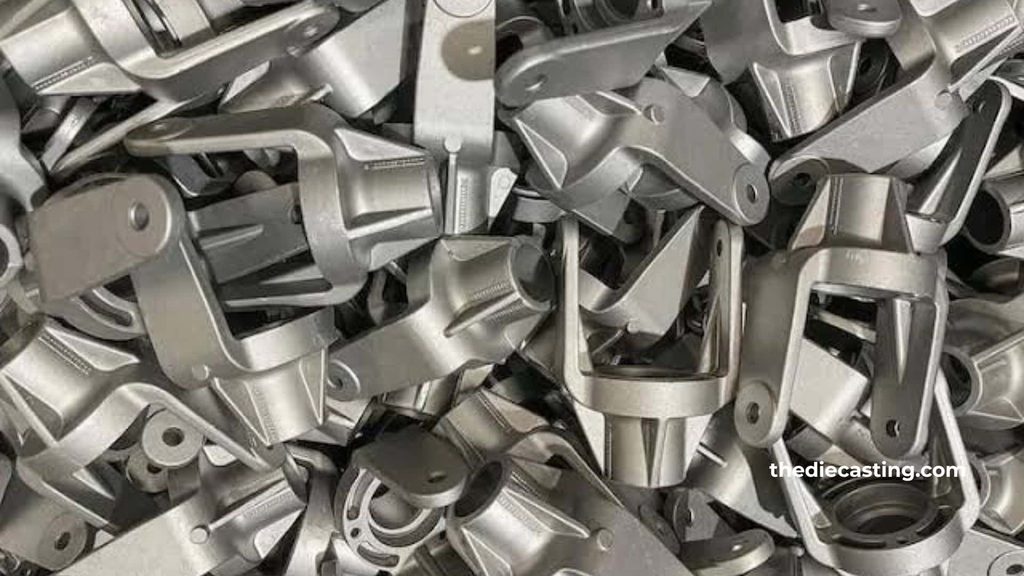
A nyomás alatt öntött alumíniumot számos iparágban alkalmazzák, ahol a könnyűszerkezetes kialakítás, az ismételhetőség és a bonyolult geometria fontos szerepet játszik.
| Iparág | Jellemző alkatrészek | A használat fő okai |
| Autóipar | Motorházak, tartóelemek, sebességváltó-házak, szerkezeti alkatrészek | Súlycsökkentés, ismételhetőség és gyártási hatékonyság |
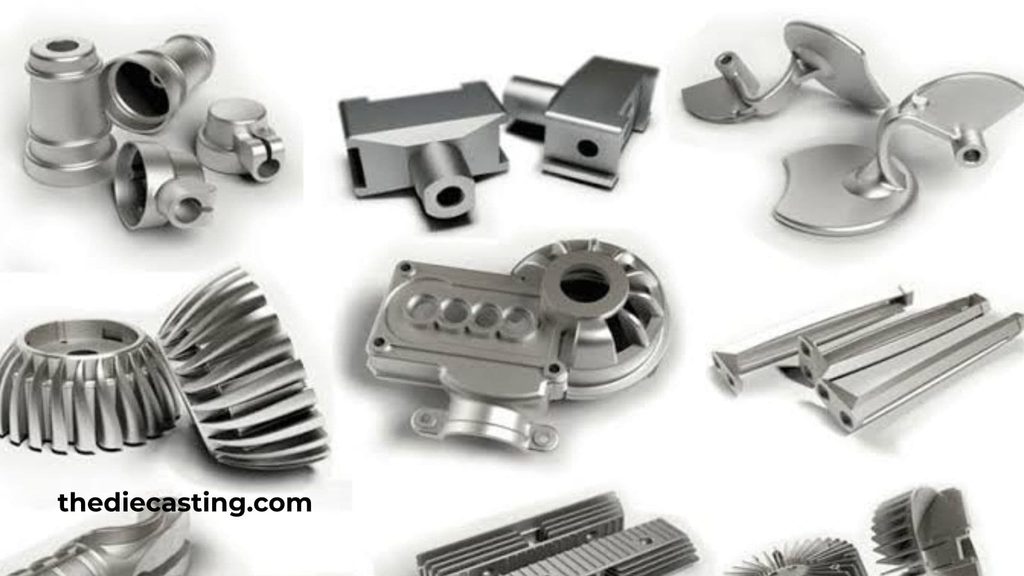
| Elektronika | Házak, hűtőbordák, EMI-árnyékoló burkolatok | Hővezető képesség, méretpontosság és árnyékolás |
| Ipari berendezések | Szivattyúházak, gépburkolatok, rögzítőkonzolok | Tartós kivitel és összetett formák |
| Világítás | LED-házak és hőelvezető alkatrészek | Hőátadás és könnyű szerkezet |
| Mezőgazdaság | Berendezésházak, vezérlőszekrények, tartóelemek | Gyakorlati szempontból erős és korrózióálló ötvözetváltozatok |
| Távközlés | Rádióházak, hálózati berendezések burkolatai | Hőkezelés és árnyékolás |
Hogyan lehet ellenőrizni a nyomásöntött alumínium minőségét?
A minőségellenőrzés során az első lépés az anyagválasztás, majd ezt követi a szerszámfejlesztés, az öntés, a megmunkálás és a végső ellenőrzés.
Méretellenőrzés
A műszaki rajzokon szereplő méretek ellenőrzését csúszkákkal, mikrométerekkel, mérőeszközökkel és koordináta-mérőgépekkel végzik. A kritikus jellemzők ellenőrzéséhez konszenzuson alapuló mérési tervet és tűréshatárokat kell alkalmazni.
Porozitás- és belső hibavizsgálat
A porozitás hatással lehet a mechanikai tulajdonságokra, a szivárgásmentességre és a felületi kivitelezésre. Amennyiben az alkalmazás megköveteli, a hibák röntgenvizsgálattal, nyomáspróbával vagy más megfelelő módszerrel azonosíthatók.
Felületi és keménységi vizsgálatok
A szemrevételezéssel a látható hibákat – például repedéseket, hiányos kitöltést, túlzott öntvényperemet, felületi hibákat stb. – lehet felismerni. A keménységvizsgálat alkalmazásával ellenőrizhető, hogy az anyag megfelel-e a követelményeknek.
Folyamat- és dokumentációellenőrzés
Egy jó gyártó gondoskodik a megfelelő gyártási nyilvántartások, ellenőrzési jelentések és anyagnyilvántartások vezetéséről. Az ISO 9001 tanúsítás egy jól kiépített minőségirányítási rendszerre utalhat, az iparág-specifikus szabványok pedig további előírásokat vagy vevői auditokat is előírhatnak.
Hogyan válasszunk alumínium öntvénygyártót?
A nem megfelelő beszállító kiválasztása hatással lesz az alkatrészek minőségére, a szállítási határidőre, a szerszámberuházásokra és a jövőbeli gyártás megbízhatóságára.
Íme néhány szempont, amelyet érdemes szem előtt tartani a megrendeléskor:
- Műszaki támogatás: Kérjen gyártásra optimalizált tervezési felülvizsgálatokat, szerszámáramlási szakértelmet és konkrét javaslatokat a gyárthatóságra vonatkozóan.
- Ötvözetek jellemzői: Győződjön meg arról, hogy a beszállító rendelkezik-e tapasztalattal az Ön tervezéséhez és alkalmazásához szükséges ötvözet terén.
- A gép kapacitása és a szerszámok: Győződjön meg arról, hogy a beszállító rendelkezik-e megfelelő gépi kapacitással, képes-e teljesíteni az alkatrészre és a szerszámokra vonatkozó követelményeket, valamint hogy gyártókapacitása alkalmas-e a tervezett gyártási mennyiség feldolgozására.
- Másodlagos műveletek: Győződjön meg arról, hogy a CNC-megmunkálás, a sorjátlanítás, a felületkezelés és az összeszerelés házon belül elvégezhető, vagy hogy a szolgáltatók rendelkeznek a szükséges képesítéssel.
- Minőségbiztosítás: Érdeklődjön a méretellenőrzésről, a hibakeresésről, az anyagok nyomonkövethetőségéről és a vonatkozó tanúsításokról.
- Termelési kapacitás: Győződjön meg arról, hogy a beszállító képes-e biztosítani a prototípus validálását, a gyártás felfuttatását és az ismételt megrendeléseket.
A gyártás megkezdése előtt kérjük, nyújtsa be a 3D CAD-modellt, a műszaki rajzot, a szükséges anyagokat, az éves mennyiségeket, a felületi kivitelre vonatkozó követelményeket, valamint a kritikus méretekre vonatkozó információkat.
Következtetés
A nyomás alatt öntött alumínium egy költséghatékony és könnyű gyártási módszer, amely alkalmas összetett geometriájú és nagy tartósságú fémalkatrészek előállítására. Nagy népszerűségnek örvend a gyors gyártási sebesség, a méretállandóság, a hővezető képesség és az újrahasznosíthatóság miatt, és számos iparágban alkalmazzák, többek között az autóiparban, az elektronikai iparban, az ipari berendezések gyártásában, a világítási iparban és más piacokon.
A sikeres eredmények elérése az ötvözet kiválasztásán, a fal kialakításán, az öntési folyamat ellenőrzésén, valamint az eredmények műszaki követelményekhez való igazításán alapul. Bár a szerszámokba történő kezdeti beruházás jelentős lehet, ez a folyamat jó darabonkénti gazdaságosságot biztosíthat, ha a gyártási mennyiség indokolja a beruházást.
Tapasztalt szakemberrel együttműködve alumínium öntvénygyártó, így könnyedén lerövidítheti a szerszámok fejlesztéséhez, a másodlagos műveletekhez, a befejező munkálatokhoz és a minőség-ellenőrzéshez szükséges időt. A tervezési felülvizsgálatok és a gyártási előírások fontos szerepet játszanak a megbízható és költséghatékony alkatrészek biztosításában.
Gyakran ismételt kérdések
1. Mi az a nyomás alatt öntött alumínium?
A nyomás alatt öntött alumínium egy olyan fémalkatrész, amelyet úgy állítanak elő, hogy olvadt alumíniumötvözetet nagy nyomás alatt újrafelhasználható acélformába öntenek. Ez az eljárás jó méretállandóságú, bonyolult alakú termékek előállítására alkalmas, és gyakran alkalmazzák közepes és nagy sorozatgyártáshoz.
2. Mi a különbség az öntött alumínium és a nyomás alatt öntött alumínium között?
Az „öntött alumínium” kifejezést olyan alkatrészekre használják, amelyeket különböző eljárásokkal – például homoköntéssel, gravitációs öntéssel és nyomásos öntéssel – öntöttek. A nyomásos öntésű alumínium valójában egy olyan nyomásos öntvény, amelyet úgy állítanak elő, hogy az olvadt ötvözetet – általában nagy nyomás alatt – egy öntőformába öntik.
3. Melyik típusú alumíniumötvözet a legalkalmasabb a nyomásos öntéshez?
A380, A383, A360 és ADC12 gyakori választások. Az A380 jó egyensúlyt biztosít az önthetőség és a mechanikai tulajdonságok között; az A383 bonyolult alakzatokba is önthető, az A360 pedig olyan esetekben alkalmazható, ahol a korrózióállóság és a nyomásállóság kiemelten fontos.
4. Az öntött alumíniumnak nagy szilárdsága van?
Igen, az öntött alumínium jó szilárdság-tömeg arányt biztosíthat. A tényleges teljesítmény az ötvözettől, az alkatrész geometriájától, a belső porozitástól és a gyártási minőségtől függően változhat. Azokat az alkatrészeket, amelyek nagy terhelésnek vannak kitéve, a szükséges mechanikai tulajdonságok szempontjából ellenőrizni kell.