
Introducción
Su construcción ligera, su buena resistencia mecánica, su resistencia a la corrosión y su excelente precisión dimensional son las propiedades que hacen que aluminio fundido a presión tan popular en la industria manufacturera moderna. Fundición a presión de aluminio Los fabricantes pueden producir de forma rápida y precisa componentes metálicos de gran complejidad, ya se trate de piezas para el sector de la automoción, carcasas electrónicas, equipos industriales o disipadores térmicos.
Se realiza mediante la fundición a presión de una aleación de aluminio fundido en un molde de acero reutilizable moho. Una vez que el metal se enfría y se endurece, se abre el molde y se extrae la pieza fundida. A continuación, las piezas pueden someterse a otras operaciones, como el acabado superficial, el desbarbado, el montaje y el mecanizado CNC, con el fin de prepararlas para su uso específico.
Esta guía aborda los fundamentos del proceso de fundición a presión de aluminio, las aleaciones más habituales, consejos sobre el diseño de componentes y los aspectos que hay que tener en cuenta a la hora de seleccionar un proveedor de fabricación.
¿Qué es el aluminio inyectado?
Una pieza metálica fabricada mediante el moldeado de metal fundido aleación de aluminio bajo alta presión en una pieza de acero de alta precisión, conocida como matriz. El metal se endurece en el molde, creando una réplica de su forma y sus características superficiales.
La fundición a presión de aluminio se realiza mediante un conjunto de utillaje reutilizable, a diferencia de la fundición en arena, que normalmente utiliza un molde de arena. La inyección a alta presión permite rellenar rápidamente cavidades complejas con paredes delgadas, nervaduras y elementos de fijación, y resulta adecuada para piezas con geometrías complejas.
Las aleaciones de aluminio son especialmente adecuadas para este proceso, ya que presentan una buena relación resistencia-peso, una buena conductividad térmica y resistencia a la corrosión. Las piezas moldeadas a presión también pueden ser conductoras de la electricidad y constituir buenos blindajes electromagnéticos (EM), dependiendo de la aleación y del diseño de la pieza.
¿En qué consiste el proceso de fundición a presión de aluminio?
El proceso de fundición a presión de aluminio consta de diferentes etapas. Cada una de ellas influye en la precisión dimensional, la calidad de la superficie, la estructura interna y el rendimiento general del componente.
1. Diseño de productos y utillaje de troquelado
El proceso comienza con un modelo CAD y una revisión técnica. Los diseñadores calculan el espesor de las paredes, los ángulos de desmoldeo, las líneas de separación, los socavados, etc., que influirán en el llenado del molde y la extracción de la pieza. A continuación, los ingenieros crean el diseño del molde, lo que implica el diseño de las cavidades, los núcleos, los canales de distribución, las entradas de material, los conductos de ventilación, los canales de refrigeración y el sistema de expulsión.
La revisión del diseño para la fabricación (DFM) puede utilizarse para detectar posibles problemas antes de que se fabriquen las herramientas.
2. Fusión e inyección
La aleación de aluminio seleccionada se introduce en un horno y se funde, normalmente a una temperatura adecuada para dicha aleación y para el proceso de producción. El metal fundido se introduce en el manguito de inyección de la máquina de fundición a presión de cámara fría. A continuación, un émbolo hidráulico o mecánico impulsa el metal a alta presión hacia el molde de acero cerrado. La cavidad se llena rápidamente antes de que el metal se solidifique, lo que permite dar forma a la pieza con detalles precisos.
3. Enfriamiento y solidificación
Una vez rellenada la cavidad, el aluminio se enfría y se solidifica en condiciones controladas. El control de la temperatura se consigue mediante canales de enfriamiento integrados en el molde, que ayudan a mantener una producción constante. La regulación de la temperatura, la ventilación y los parámetros de inyección también pueden provocar defectos como porosidad, soldaduras en frío y distorsión dimensional. Los fabricantes optimizan estas condiciones para garantizar la calidad y la repetibilidad de la fundición.
4. Expulsión y recorte
Una vez que el metal se ha enfriado hasta alcanzar una temperatura segura, la máquina libera el troquel. La pieza fundida se expulsa del molde mediante pasadores de expulsión, sin dañar el componente. Es posible que la pieza recién fundida presente exceso de material junto a las entradas, los canales de colada y la línea de separación. Este material se elimina de la pieza mediante prensas de recorte u otros procesos de desbarbado, tras lo cual la pieza queda lista para su procesamiento posterior.
5. Mecanizado CNC y acabado de superficies
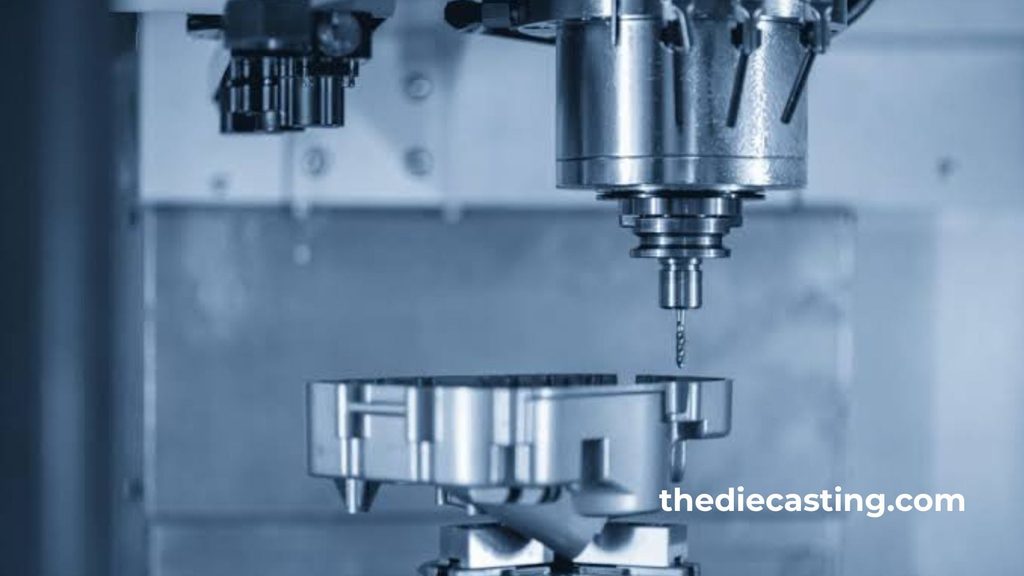
Otras piezas requieren un mecanizado CNC secundario para obtener unas dimensiones, roscas y superficies de sellado exactas, o para garantizar las características de montaje correctas. El mecanizado resulta especialmente eficaz para diseños que exigen tolerancias más estrictas de las que puede ofrecer la técnica de fundición tal cual. Las opciones de acabado son el recubrimiento en polvo, la pintura, el pulido, el granallado o el recubrimiento mediante galvanoplastia.
6. Inspección y montaje de la planta
El último paso consiste en garantizar que las piezas se fabriquen de acuerdo con las especificaciones de los planos técnicos y los requisitos del cliente. Como métodos de inspección pueden utilizarse la medición dimensional, la inspección con máquina de medición por coordenadas (CMM), el examen visual, los ensayos de dureza y la inspección por rayos X, dependiendo de si existen defectos internos que deban evaluarse.

¿Qué aleaciones de aluminio se utilizan para la fundición a presión?
La elección de la aleación adecuada influye en la resistencia, la fundibilidad, la resistencia a la corrosión, la estanqueidad a la presión, la maquinabilidad y el coste.
| Aleación de aluminio | Características principales | Aplicaciones típicas |
| A380 | Buena moldeabilidad, resistencia, estabilidad dimensional y rendimiento para uso general | Soportes para el sector de la automoción, carcasas para equipos, cajas para componentes electrónicos |
| A383 | Buenas propiedades de relleno para geometrías complejas y mayor resistencia al agrietamiento en caliente en aplicaciones adecuadas | Carcasas de diseño intrincado, componentes de paredes delgadas, piezas de fundición complejas |
| A360 | Buena resistencia a la corrosión y estanqueidad, en función de las condiciones del proceso | Equipos para exteriores, componentes para el manejo de fluidos, carcasas |
| ADC12 | Buena fluidez, facilidad de vertido y prestaciones mecánicas | Piezas de automóvil, carcasas de motores, componentes industriales |
| A413 | Buena estanqueidad y fluidez, especialmente en diseños adecuados para contener presión | Componentes hidráulicos, carcasas, aplicaciones relacionadas con la presión |
¿Cuáles son las principales ventajas del aluminio fundido a presión?
Los fabricantes de componentes repetibles, como los de volumen medio o alto, pueden obtener varias ventajas a la vez al fundición a presión de aluminio.
Construcción ligera
El aluminio es mucho más ligero que el acero y el hierro fundido. Los fabricantes de los sectores de la automoción, el transporte y la electrónica pueden beneficiarse del uso de piezas de fundición de aluminio en sus aplicaciones y aumentar la eficiencia general de sus productos.
Uniformidad de las formas y las dimensiones
Para obtener la información detallada moho cavidad, el metal fundido se inyecta en el molde a presión. Esto permite combinar nervaduras, salientes, puntos de fijación y otros elementos en una sola pieza, lo que podría incluso reducir el número de piezas individuales.
Alta eficiencia de producción
Una vez optimizados el diseño del molde y los parámetros de producción, el proceso permite obtener cantidades significativas de componentes uniformes. La elevada reutilización de las herramientas y los cortos tiempos de ciclo hacen que la fundición a presión de aluminio resulte muy interesante para series de producción repetidas.
Buena conductividad térmica y eléctrica
El aluminio es un buen conductor del calor y la electricidad en comparación con otros materiales de ingeniería. Resulta ideal para disipadores térmicos, carcasas de motores, componentes de iluminación LED y cajas de aparatos electrónicos que requieren gestión térmica y/o blindaje contra las interferencias electromagnéticas.
Resistencia a la corrosión y reciclabilidad
En la superficie del aluminio se forma de forma natural una fina capa de óxido, lo que resulta beneficioso para la protección contra la corrosión. El grado de protección que ofrece depende de la composición de la aleación, la exposición ambiental y el tratamiento superficial.
¿Cuáles son las desventajas de la fundición a presión de aluminio?
Aunque el proceso ofrece ventajas significativas, también presenta algunas limitaciones que hay que tener en cuenta durante el desarrollo del producto.
| Desventaja | Explicación | Posible solución |
| Alto coste inicial del utillaje | Los troqueles de acero requieren ingeniería, mecanizado y validación | Utiliza la fundición a presión para volúmenes de producción adecuados y simplifica el diseño |
| Porosidad | El comportamiento de retención o solidificación de gases puede dar lugar a huecos internos | Mejorar la ventilación, los parámetros de inyección y el control del proceso |
| Restricciones de diseño | Los socavados y las geometrías complejas pueden complicar el diseño de las herramientas | Optimizar el diseño de la pieza mediante un análisis DFM |
| Selección limitada de aleaciones | No todas las aleaciones de aluminio son aptas para la fundición a presión convencional de alta presión. | Selecciona una aleación diseñada específicamente para el proceso elegido |
| Mecanizado secundario | Los orificios críticos y las superficies de acoplamiento pueden requerir operaciones adicionales | Diseña elementos con una forma cercana a la definitiva y mecanízalos solo donde sea necesario |
¿Cuál es la mejor forma de diseñar piezas de aluminio fundido a presión?
Un buen diseño facilita la fabricación de los productos, mejora el proceso de fundición y ayuda a controlar los costes de fabricación.
Mantener un espesor uniforme de la pared
Un espesor de pared uniforme permite un flujo y una solidificación más uniformes del metal. Los cambios bruscos pueden provocar contracción, porosidad y deformación. Si es necesario modificar el espesor, lo más recomendable suele ser realizar un cambio gradual o utilizar formas redondeadas.
Incluir ángulos de desmoldeo adecuados
El ángulo de desmoldeo es la ligera inclinación de las superficies paralelas a la dirección de fundición que se retira del molde. Para muchos elementos, un ángulo de desmoldeo de entre 1 y 2 grados es un buen punto de partida, aunque dependerá de la profundidad de la superficie, la geometría y las condiciones de mecanizado.
Utiliza redondeos y esquinas redondeadas
Las esquinas agudas pueden obstaculizar el flujo del metal y provocar concentraciones de tensiones. Los redondeos y los radios facilitan una transición suave entre las superficies y pueden mejorar la integridad de la pieza fundida.
Diseña con cuidado las nervaduras y los salientes
Las nervaduras pueden aumentar la rigidez de una sección sin necesidad de utilizar un material macizo de gran espesor. Los salientes se crean para alojar los elementos de fijación y otras piezas. Ambos deben diseñarse de manera que no resulten ni demasiado gruesos en algunas zonas ni demasiado difíciles de rellenar.
Reducir al mínimo los socavados y el mecanizado innecesario
Los socavados pueden requerir núcleos deslizantes u otros dispositivos de utillaje, lo que complicará el molde y aumentará el coste. Eliminar los socavados y diseñar las piezas con una forma cercana a la definitiva puede facilitar la producción.
También es responsabilidad del diseñador determinar qué superficies deben tener tolerancias estrictas. Limitar el mecanizado crítico a las áreas funcionales puede reducir el tiempo de ciclo y el coste total.
¿En qué sectores se utiliza el aluminio fundido a presión?
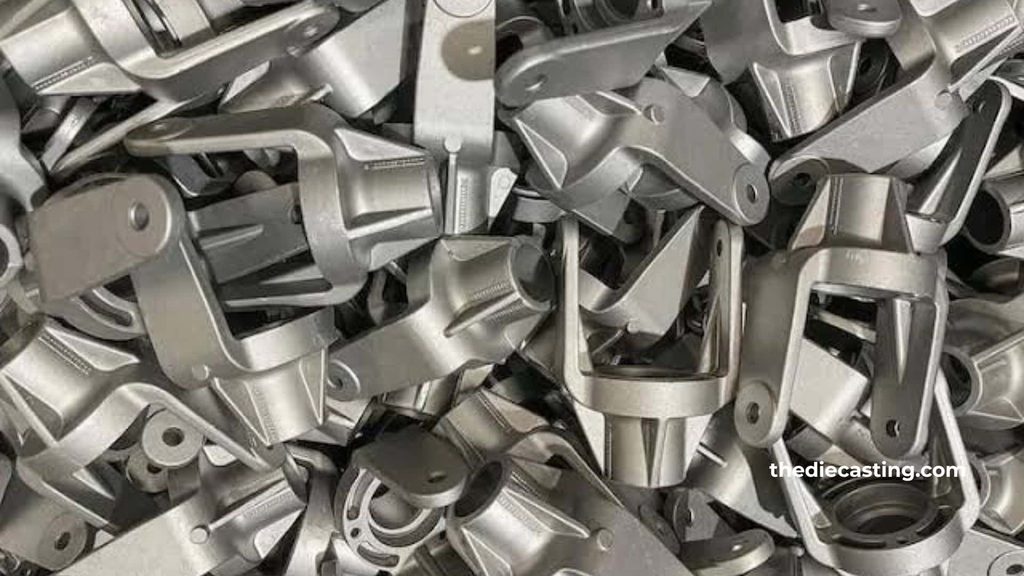
El aluminio fundido a presión se utiliza en una amplia gama de sectores en los que son importantes la ligereza de la estructura, la repetibilidad y las geometrías complejas.
| Industria | Componentes típicos | Principales motivos de uso |
| Automoción | Carcasas de motores, soportes, cajas de cambio, componentes estructurales | Reducción de peso, repetibilidad y eficiencia en la producción |
| Electrónica | Cajas, disipadores térmicos, carcasas con blindaje contra interferencias electromagnéticas | Conductividad térmica, precisión dimensional y blindaje |
| Equipamiento industrial | Carcasas de bombas, cubiertas para maquinaria, soportes de montaje | Construcción resistente y formas complejas |
| Iluminación | Carcasas de LED y componentes de disipación de calor | Transferencia de calor y diseño ligero |
| Agricultura | Cajas para equipos, armarios de control, soportes | Opciones de aleaciones prácticas, resistentes y a prueba de corrosión |
| Telecomunicaciones | Cajas para equipos de radio, armarios para equipos de red | Gestión térmica y blindaje |
¿Cómo se comprueba la calidad del aluminio fundido a presión?
En el control de calidad, el primer paso es la selección de los materiales, y el proceso continúa con el desarrollo de los utillajes, la fundición, el mecanizado y la inspección final.
Inspección dimensional
La verificación de las dimensiones en los planos técnicos se realiza mediante calibres, micrómetros, medidores y equipos de medición por coordenadas (CMM). Para inspeccionar las características críticas, se debe aplicar un plan de medición y unas tolerancias acordadas de forma consensuada.
Inspección de la porosidad y los defectos internos
La porosidad puede afectar a las propiedades mecánicas, la estanqueidad y el acabado. Si la aplicación lo requiere, los defectos pueden detectarse mediante inspección por rayos X, ensayos de presión u otros métodos adecuados.
Ensayos de superficie y dureza
La inspección visual se utiliza para detectar cualquier defecto visible, como grietas, rellenos incompletos, rebabas excesivas, defectos superficiales, etc. Se pueden realizar ensayos de dureza para garantizar que se cumplan las propiedades del material.
Control de procesos y documentación
Un buen fabricante mantendría registros adecuados de los procesos, informes de inspección y registros de materiales. La certificación ISO 9001 puede indicar la existencia de un sistema de gestión de la calidad bien establecido, y las normas específicas del sector podrían exigir el cumplimiento de otros requisitos o la realización de auditorías por parte de los clientes.
¿Cómo se elige un fabricante de piezas de fundición a presión de aluminio?
La elección de un proveedor inadecuado afectará a la calidad de los componentes, a los plazos de entrega, a la inversión en utillaje y a la fiabilidad de la producción futura.
A continuación, te indicamos algunos aspectos que debes tener en cuenta a la hora de realizar un pedido:
- Asistencia técnica: Solicita revisiones del diseño con vistas a la fabricación, asesoramiento sobre el flujo en el molde y recomendaciones concretas sobre la fabricabilidad.
- Capacidades en materia de aleaciones: Asegúrate de que el proveedor tenga experiencia con la aleación que requiere tu diseño y tu aplicación.
- Capacidad de las máquinas y utillaje: Asegúrate de que el proveedor cuente con la capacidad de maquinaria adecuada y pueda cumplir los requisitos relativos a las piezas y las herramientas, y de que disponga de una capacidad de producción suficiente para hacer frente al volumen de producción previsto.
- Operaciones secundarias: Asegúrate de que los procesos de mecanizado CNC, desbarbado, acabado y montaje se puedan realizar internamente o de que los proveedores externos estén acreditados.
- Garantía de calidad: Solicite información sobre la inspección dimensional, la detección de defectos, la trazabilidad de los materiales y la certificación correspondiente.
- Capacidad de producción: Asegúrate de que el proveedor pueda encargarse de la validación de prototipos, el aumento gradual de la producción y los pedidos recurrentes.
Antes de iniciar la producción, facilite un modelo CAD en 3D, un plano técnico, los materiales necesarios, los volúmenes anuales, los requisitos de acabado superficial e información sobre las dimensiones críticas.
Conclusión
En aluminio fundido a presión Es un método de producción rentable y ligero para fabricar piezas metálicas con una geometría compleja y una gran durabilidad. Es muy demandado debido a su elevada velocidad de producción, su consistencia dimensional, su conductividad térmica y su reciclabilidad, y se utiliza en una gran variedad de sectores, entre los que se incluyen la automoción, la electrónica, los equipos industriales, la iluminación y otros mercados.
La obtención de resultados satisfactorios depende de la selección de la aleación, el diseño de las paredes, el control del proceso de fundición y la verificación de los resultados con respecto a los requisitos técnicos. Aunque la inversión inicial en utillaje puede ser considerable, este proceso puede ofrecer una buena rentabilidad por pieza cuando el volumen de producción justifica la inversión.
Al trabajar con un profesional con experiencia fabricante de piezas de aluminio fundido a presión, se puede reducir fácilmente el tiempo necesario para desarrollar las herramientas, las operaciones secundarias, el acabado y el control de calidad. Las revisiones de diseño y las especificaciones de producción son importantes para garantizar que los componentes sean fiables y rentables.
Preguntas frecuentes
1. ¿Qué es el aluminio fundido a presión?
El aluminio fundido a presión es un elemento metálico que se obtiene vertiendo una aleación de aluminio fundida en un molde de acero reutilizable a alta presión. Este proceso permite fabricar productos de formas complejas con una buena consistencia dimensional y se utiliza con frecuencia para la producción en series medianas y grandes.
2. ¿Cuál es la diferencia entre el aluminio fundido y el aluminio fundido a presión?
El término «aluminio fundido» se utiliza para referirse a piezas que se han fundido mediante diversos procesos, como la fundición en arena, la fundición por gravedad y la fundición a presión. El aluminio fundido a presión es, en realidad, una pieza fabricada mediante la inyección de aleación fundida en un molde, normalmente a alta presión.
3. ¿Qué tipo de aleación de aluminio es la más adecuada para la fundición a presión?
A380, A383, A360 y ADC12 son opciones habituales. El A380 ofrece un buen equilibrio entre la facilidad de fundición y las propiedades mecánicas; el A383 permite la fundición de formas complejas, y el A360 puede utilizarse en situaciones en las que la resistencia a la corrosión y la estanqueidad son factores importantes.
4. ¿El aluminio fundido a presión tiene una gran resistencia?
Sí, el aluminio fundido a presión puede ofrecer una buena relación resistencia-peso. El rendimiento real variará en función de la aleación, la geometría de la pieza, la porosidad interna y la calidad de fabricación. Las piezas que estén sometidas a cargas elevadas deben someterse a pruebas para comprobar que cumplen con las propiedades mecánicas requeridas.