
Úvod
Lehká konstrukce, dobrá mechanická pevnost, odolnost proti korozi a vynikající rozměrová přesnost jsou vlastnosti, díky nimž hliníkový tlakový odlitek tak oblíbené v moderní výrobě. Tlakové lití hliníku Výrobci mohou rychle a přesně vyrábět složité kovové součásti, ať už se jedná o automobilové díly, elektronické skříně, průmyslová zařízení nebo chladiče.
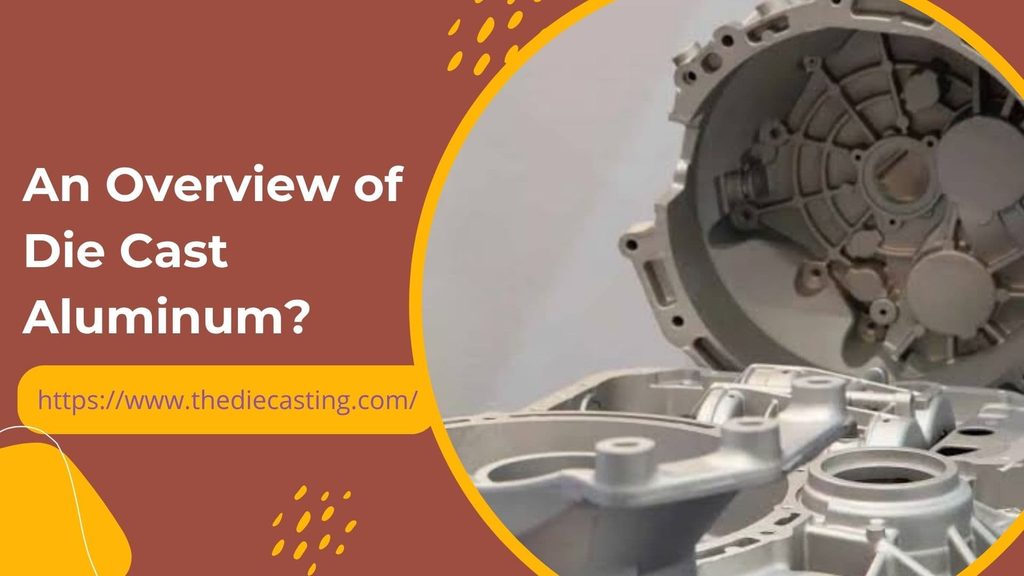
Provádí se tlakovým litím roztavené hliníkové slitiny do opakovaně použitelné ocelové formy plíseň. Jakmile kov vychladne a ztvrdne, forma se otevře a odlitek se vyjme. Díly pak mohou projít dalšími operacemi, jako je povrchová úprava, odjehlování, montáž a CNC obrábění, čímž se připraví pro konkrétní použití.
Tato příručka se zabývá principy procesu tlakového lití hliníku, nejoblíbenějšími slitinami, tipy pro návrh součástí a tím, na co je třeba dbát při výběru výrobního dodavatele.
Co je tlakově litý hliník?
Kovový díl vyrobený lisováním roztaveného kovu slitina hliníku pod vysokým tlakem do precizně vyrobeného ocelového dílu, známého jako lisovací forma. Kov ve formě ztvrdne a vytvoří tak přesnou kopii jejího tvaru a povrchových vlastností.
Tlakové lití hliníku se provádí pomocí sady opakovaně použitelných forem, na rozdíl od lití do písku, při kterém se obvykle používá písková forma. Vysokotlaké vstřikování lze využít k rychlému vyplnění složitých dutin s tenkými stěnami, žebry a upevňovacími prvky a je vhodné pro díly se složitou geometrií.
Hliníkové slitiny jsou pro tento proces obzvláště vhodné, protože se vyznačují dobrým poměrem pevnosti k hmotnosti, dobrou tepelnou vodivostí a odolností proti korozi. Tlakově litá díly mohou být také elektricky vodivé a mohou sloužit jako dobré elektromagnetické (EM) stínění, v závislosti na slitině a konstrukci dílu.
Co je to proces tlakového lití hliníku?
Proces tlakového lití hliníku se skládá z několika fází. Každá z těchto fází má vliv na rozměrovou přesnost, kvalitu povrchu, vnitřní strukturu a celkové vlastnosti dílu.
1. Návrh výrobku a výroba lisovacích nástrojů
Vše začíná CAD modelem a technickou revizí. Konstruktéři vypočítají tloušťku stěn, úhly sklonu, dělicí čáry, podříznutí atd., což bude mít vliv na plnění formy a vyjímání výlisků. Inženýři poté vytvoří návrh formy, který zahrnuje návrh dutin, jader, vtokových kanálů, vtoků, odvzdušňovacích otvorů, chladicích kanálů a vyhazovacího systému.
Kontrola z hlediska vhodnosti pro výrobu (DFM) může sloužit k odhalení potenciálních problémů ještě před vyrobením výrobních nástrojů.
2. Tavení a vstřikování
Vybraná hliníková slitina se vloží do pece a roztaví se, obvykle při teplotě vhodné pro danou hliníkovou slitinu a výrobní proces. Roztavený kov se přivádí do vstřikovacího pouzdra lisu pro tlakové lití s chladnou komorou. Hydraulický nebo mechanický píst poté pod vysokým tlakem vtlačí kov do uzavřené ocelové formy. Dutinová forma se rychle naplní ještě předtím, než kov ztuhne, a díl tak lze vytvarovat s detailními rysy.
3. Chlazení a tuhnutí
Jakmile je dutina vyplněna, hliník se za kontrolovaných podmínek ochladí a ztuhne. Regulace teploty se dosahuje pomocí chladicích kanálů uvnitř formy, které pomáhají udržovat konzistentní výrobu. Regulace teploty, odvětrávání a parametry vstřikování mohou rovněž způsobit vady, jako je poréznost, studené spoje a rozměrové deformace. Tyto podmínky jsou výrobci optimalizovány tak, aby byla zajištěna kvalita odlitků a opakovatelnost výroby.
4. Vysunutí a ořezání
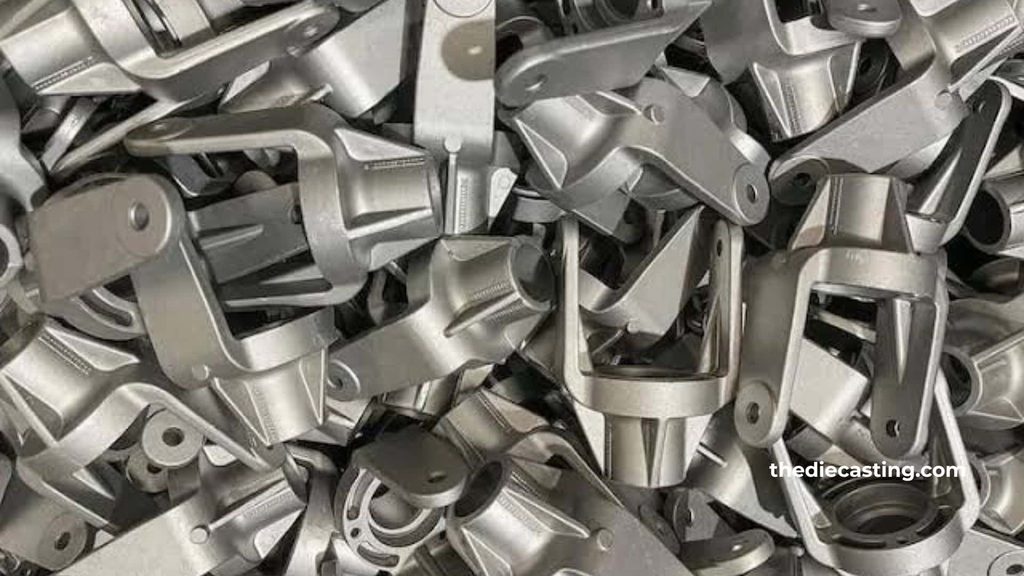
Jakmile kov vychladne na bezpečnou teplotu, stroj uvolní formovací nástroj. Odlitek je z formy vysunut pomocí vyhazovacích kolíků, aniž by došlo k poškození součásti. Na nově odlitém dílu se může vyskytovat přebytečný materiál v okolí vtoků, rozvodů a dělicí čáry. Tento materiál se z dílu odstraní pomocí ořezávacích lisů nebo jiných procesů odjehlování a díl je poté připraven k dalšímu zpracování.
5. CNC obrábění a povrchová úprava
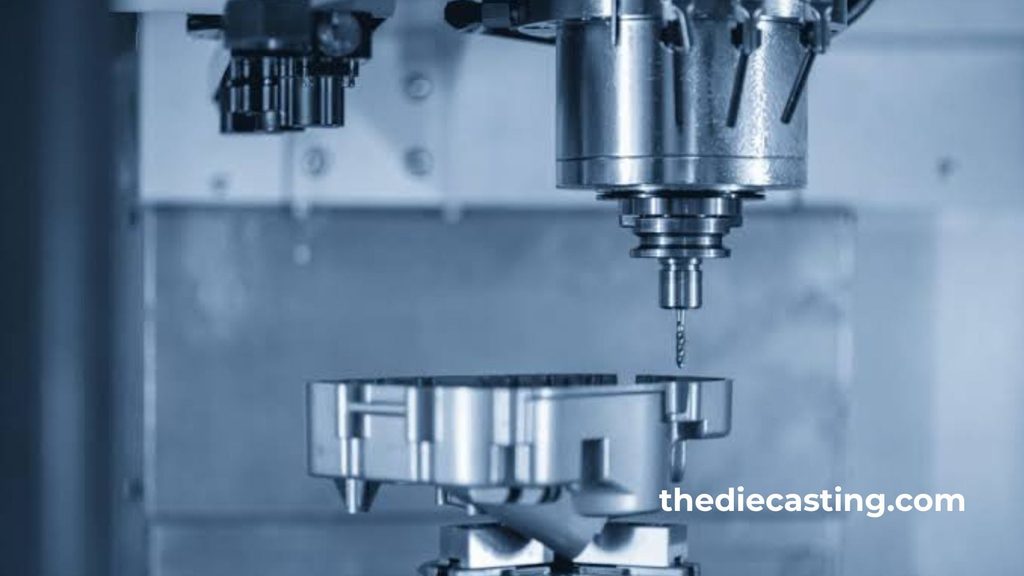
Jiné díly vyžadují sekundární CNC obrábění, aby se dosáhlo přesných rozměrů, závitů a těsnicích ploch nebo aby byly zajištěny správné montážní prvky. Obrábění je obzvláště účinné u konstrukcí, které vyžadují užší tolerance, než jaké lze dosáhnout technikou odlévání. Mezi možnosti povrchové úpravy patří práškové lakování, lakování, leštění, tryskání nebo galvanické pokovování.
6. Kontrola a montáž zařízení
Posledním krokem je zajistit, aby byly díly vyrobeny v souladu se specifikacemi technických výkresů a požadavky zákazníka. Jako kontrolní metody lze použít rozměrové měření, kontrolu na souřadnicovém měřicím stroji (CMM), vizuální kontrolu, zkoušku tvrdosti a rentgenovou kontrolu, a to v závislosti na tom, zda je třeba posoudit přítomnost vnitřních vad.

Které hliníkové slitiny se používají pro tlakové lití?
Výběr správné slitiny má vliv na pevnost, odlitkovatelnost, odolnost proti korozi, tlakovou těsnost, obrobitelnost a náklady.
| Hliníková slitina | Hlavní charakteristiky | Typické aplikace |
| A380 | Dobrá litovatelnost, pevnost, rozměrová stabilita a univerzální vlastnosti | Automobilové držáky, kryty zařízení, kryty elektroniky |
| A383 | Dobré vlastnosti při plnění složitých geometrií a zvýšená odolnost proti praskání za tepla při vhodných aplikacích | Složité skříně, tenkostěnné součásti, složité odlitky |
| A360 | Dobrá odolnost proti korozi a tlaková těsnost v závislosti na provozních podmínkách | Venkovní zařízení, komponenty pro práci s kapalinami, kryty |
| ADC12 | Dobrá tekutost, litovatelnost a mechanické vlastnosti | Automobilové díly, skříně motorů, průmyslové součásti |
| A413 | Dobrá tlaková těsnost a tekutost, zejména u vhodných konstrukcí určených pro práci pod tlakem | Hydraulické součásti, skříně, aplikace související s tlakem |
Jaké jsou hlavní výhody hliníkového tlakového odlitku?
Výrobci sériově vyráběných komponentů, ať už v středním či velkém objemu, mohou získat hned několik výhod najednou tím, že tlakové lití hliníku.
Lehká konstrukce
Hliník je mnohem lehčí než ocel a litina. Výrobci v automobilovém průmyslu, dopravě a elektronice mohou těžit z použití hliníkových odlitků ve svých aplikacích a zvýšit tak celkovou účinnost svých výrobků.
Shoda tvarů a rozměrů
Abychom získali podrobné plíseň Do dutiny se pod tlakem čerpá roztavený kov. To umožňuje spojit výztužná žebra, výstupky, upevňovací body a další prvky do jednoho kusu, což může dokonce snížit počet jednotlivých dílů.
Vysoká efektivita výroby
Po optimalizaci konstrukce formy a výrobních parametrů lze tímto procesem vyrábět značné množství stejných dílů. Díky vysoké míře opakované použitelnosti nástrojů a krátkým dobám cyklu je tlakové lití hliníku velmi zajímavou metodou pro opakované výrobní série.
Dobrá tepelná a elektrická vodivost
Hliník je ve srovnání s jinými technickými materiály dobrým vodičem tepla a elektřiny. Je vhodný pro chladiče, kryty motorů, součásti LED osvětlení a elektronické skříně, které vyžadují řízení teploty a/nebo stínění proti elektromagnetickému rušení.
Odolnost proti korozi a recyklovatelnost
Na povrchu hliníku se přirozeně vytváří tenká oxidová vrstva, která přispívá k ochraně proti korozi. Míra této ochrany závisí na složení slitiny, vlivu okolního prostředí a povrchové úpravě.
Jaké jsou nevýhody tlakového lití hliníku?
Ačkoli tento proces nabízí značné výhody, má také svá omezení, která je třeba zohlednit při vývoji produktu.
| Nevýhoda | Vysvětlení | Možné řešení |
| Vysoké počáteční náklady na nástroje | Ocelové lisovací formy vyžadují konstrukční návrh, obrábění a ověření | Při odpovídajících objemech výroby využijte tlakové lití a zjednodušte konstrukci |
| Pórovitost | Chování plynu při zachycení nebo tuhnutí může vést ke vzniku vnitřních dutin | Zlepšit odvětrávání, parametry vstřikování a řízení procesu |
| Konstrukční omezení | Podříznutí a složité geometrické tvary mohou zkomplikovat výrobu nástrojů | Optimalizujte návrh součásti pomocí analýzy DFM |
| Omezený výběr slitin | Ne každá hliníková slitina je vhodná pro konvenční vysokotlaké lití pod tlakem | Vyberte slitinu určenou speciálně pro zvolený proces |
| Druhotné obrábění | Kritické otvory a styčné plochy mohou vyžadovat další operace | Navrhujte prvky s tvarem blízkým konečnému a obrábejte pouze tam, kde je to nutné |
Jaký je nejlepší způsob navrhování hliníkových tlakově litých dílů?
Dobrý návrh usnadňuje výrobu produktů, zlepšuje kvalitu odlitků a pomáhá udržet výrobní náklady pod kontrolou.
Zajistit rovnoměrnou tloušťku stěny
Rovnoměrná tloušťka stěny umožňuje rovnoměrnější proudění a tuhnutí kovu. Náhlé změny mohou vést ke smrštění, poréznosti a deformaci. Je-li změna tloušťky nezbytná, je obvykle nejlepší zajistit její postupný průběh nebo zaoblené tvary.
Zahrnout vhodné úhly náběhu
Odklon je mírné zúžení ploch rovnoběžných se směrem odlévání, které se provádí při vyjímání výlisků z formy. Pro mnoho prvků je vhodným výchozím bodem úhel odklonu přibližně 1–2 stupně, záleží však na hloubce povrchu, geometrii a podmínkách obrábění.
Použijte zaoblení a zaoblené rohy
Ostré rohy mohou bránit toku kovu a způsobit koncentraci napětí. Zaoblení a poloměry napomáhají plynulému přechodu mezi povrchy a mohou zvýšit pevnost odlitku.
Pečlivě navrhujte žebra a výstupky
Žebra mohou zvýšit tuhost profilu, aniž by bylo nutné použít silný plný průřez. Výstupky slouží k uchycení spojovacích prvků a dalších součástí. Je třeba je navrhnout tak, aby nebyly v jednotlivých místech příliš silné ani příliš obtížné na vyplnění.
Omezte podříznutí a zbytečné obrábění na minimum
Podříznutí mohou vyžadovat posuvná jádra nebo jiná nástrojová zařízení, což zkomplikuje konstrukci formy a zvýší náklady. Odstranění podříznutí a navrhování dílů v podobě blízké konečnému tvaru může výrobu usnadnit.
Úkolem konstruktéra je také určit, které povrchy musí splňovat přísné tolerance. Omezení kritického obrábění na funkční oblasti může snížit dobu cyklu i celkové náklady.
V jakých odvětvích se používá hliníkový tlakový odlitek?
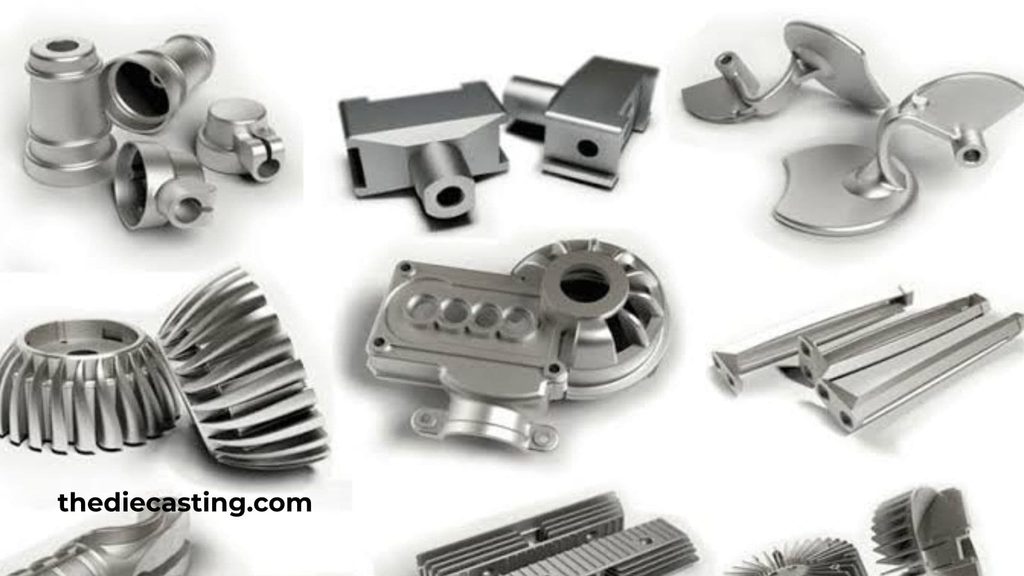
Tlakově litý hliník se používá v celé řadě průmyslových odvětví, kde hraje důležitou roli lehká konstrukce, opakovatelnost a složitá geometrie.
| Průmysl | Typické součásti | Hlavní důvody pro použití |
| Automobilový průmysl | Skříně motorů, držáky, skříně převodovek, konstrukční prvky | Snížení hmotnosti, opakovatelnost a efektivita výroby |
| Elektronika | Kryty, chladiče, kryty s odstíněním proti elektromagnetickému rušení | Tepelná vodivost, rozměrová přesnost a stínění |
| Průmyslová zařízení | Tělesa čerpadel, kryty strojů, montážní konzoly | Odolná konstrukce a složité tvary |
| Osvětlení | Kryty LED a součásti pro odvod tepla | Přenos tepla a lehká konstrukce |
| Zemědělství | Kryty zařízení, ovládací skříně, držáky | Praktické varianty slitin s vysokou pevností a odolností proti korozi |
| Telekomunikace | Kryty pro rozhlasová zařízení, skříně pro síťová zařízení | Řízení tepla a stínění |
Jak zkontrolovat kvalitu hliníkového tlakového odlitku?
V rámci kontroly kvality je prvním krokem výběr materiálu a tento proces pokračuje přes vývoj nástrojů, odlévání, obrábění až po závěrečnou kontrolu.
Rozměrová kontrola
Kontrola rozměrů na technických výkresech se provádí pomocí posuvných měřidel, mikrometrů, kalibrů a souřadnicových měřicích strojů (CMM). Pro kontrolu kritických prvků je třeba použít měřicí plán a tolerance stanovené na základě konsensu.
Kontrola pórovitosti a vnitřních vad
Pórovitost může mít vliv na mechanické vlastnosti, těsnost a povrchovou úpravu. Je-li to pro dané použití nezbytné, lze vady odhalit pomocí rentgenové kontroly, tlakové zkoušky nebo jinými vhodnými prostředky.
Zkoušky povrchu a tvrdosti
Vizuální kontrola slouží k odhalení jakýchkoli viditelných vad, jako jsou praskliny, neúplné vyplnění, nadměrné přetoky, povrchové vady atd. K ověření, zda jsou splněny všechny požadované vlastnosti materiálu, lze využít zkoušku tvrdosti.
Kontrola procesů a dokumentace
Dobrý výrobce by měl vést řádnou dokumentaci o výrobních procesech, kontrolních zprávách a materiálech. Certifikace podle normy ISO 9001 může znamenat dobře zavedený systém řízení kvality a odvětvové normy mohou vyžadovat dodržování dalších standardů nebo provádění auditů ze strany zákazníků.
Jak si vybrat výrobce hliníkových tlakových odlitků?
Výběr nevhodného dodavatele bude mít dopad na kvalitu komponentů, dodací lhůty, investice do nástrojů a budoucí spolehlivost výroby.
Zde je několik faktorů, které je třeba při objednávání vzít v úvahu:
- Technická podpora: Vyžádejte si posouzení z hlediska konstrukce s ohledem na výrobu, odborné znalosti v oblasti simulace toku materiálu ve formě a konkrétní doporučení ohledně vyrobitelnosti.
- Možnosti slitin: Ujistěte se, že dodavatel má zkušenosti se slitinou, kterou vyžaduje váš návrh a dané použití.
- Kapacita stroje a nástroje: Ujistěte se, že dodavatel disponuje dostatečnou kapacitou strojového parku, je schopen splnit požadavky na díly a nástroje a má výrobní kapacity, které zvládnou předpokládaný objem výroby.
- Sekundární operace: Ujistěte se, že CNC obrábění, odjehlování, povrchová úprava a montáž jsou k dispozici přímo ve firmě nebo že jsou prováděny kvalifikovanými dodavateli.
- Zajištění kvality: Informujte se o rozměrové kontrole, detekci vad, sledovatelnosti materiálu a příslušných certifikátech.
- Výrobní kapacita: Ujistěte se, že dodavatel je schopen zajistit ověření prototypu, rozběh výroby a opakované objednávky.
Před zahájením výroby předložte 3D CAD model, technický výkres, seznam požadovaných materiálů, roční objemy výroby, požadavky na povrchovou úpravu a informace o kritických rozměrech.
Závěr
Na stránkách tlakově litý hliník jedná se o nákladově efektivní a nenáročnou výrobní metodu pro výrobu kovových dílů se složitou geometrií a vysokou odolností. Je velmi žádaná díky vysoké rychlosti výroby, rozměrové stálosti, tepelné vodivosti a recyklovatelnosti a nachází uplatnění v celé řadě odvětví, včetně automobilového průmyslu, elektroniky, průmyslových zařízení, osvětlení a dalších trhů.
Dosažení úspěšných výsledků závisí na výběru slitiny, konstrukci stěny, řízení procesu odlévání a ověření výsledků z hlediska technických požadavků. Ačkoli počáteční investice do nástrojů může být značná, tento proces může zajistit dobrou ekonomickou efektivitu na jeden kus, pokud objem výroby tuto investici ospravedlňuje.
Díky spolupráci se zkušeným výrobce hliníkových tlakových odlitků, můžete snadno zkrátit dobu potřebnou na vývoj nástrojů, následné operace, dokončovací práce a kontrolu kvality. K zajištění spolehlivých a nákladově efektivních součástí jsou důležité revize návrhů a výrobní specifikace.
Často kladené otázky
1. Co je to tlakově litý hliník?
Tlakově litý hliník je kovový díl, který vzniká nalitím roztavené hliníkové slitiny pod vysokým tlakem do opakovaně použitelné ocelové formy. Tento proces umožňuje vyrábět výrobky složitých tvarů s dobrou rozměrovou stálostí a často se využívá při středně velkých i velkých sériích.
2. Jaký je rozdíl mezi odlitkem z hliníku a tlakovým odlitkem z hliníku?
Pojem „litý hliník“ se používá pro označení dílů, které byly odlity různými postupy, jako je lití do pískových forem, gravitační lití a tlakové lití. Tlakově litý hliník je ve skutečnosti tlakově litý díl, který vzniká nalitím roztavené slitiny do formy, obvykle pod vysokým tlakem.
3. Který typ hliníkové slitiny je nejvhodnější pro tlakové lití?
A380, A383, A360 a ADC12 jsou běžně používané materiály. A380 představuje dobrý kompromis mezi odlitovatelností a mechanickými vlastnostmi; A383 lze odlévat do složitých tvarů a A360 lze použít v situacích, kde je důležitá odolnost proti korozi a tlaková těsnost.
4. Má tlakově litý hliník vysokou pevnost?
Ano, tlakově litý hliník může nabídnout dobrý poměr pevnosti k hmotnosti. Skutečné vlastnosti se liší v závislosti na konkrétní slitině, geometrii dílu, vnitřní pórovitosti a kvalitě výroby. U dílů, které jsou vystaveny velkému zatížení, je třeba ověřit, zda splňují požadované mechanické vlastnosti.