Anodizat negru aluminiu este o opțiune populară pentru componentele metalice care necesită o culoare închisă, o rezistență ridicată la uzură și rezistență la coroziune. Finisajul negru nu este vopsit, ci este obținut printr-un proces de anodizare. Suprafața este acoperită cu un strat de oxid de aluminiu și apoi colorată cu ajutorul unui curent electric controlat.
Finisajul este foarte apropiat de suprafața aluminiului, nefiind un strat separat aplicat deasupra. Contrastul conferă aluminiului anodizat negru un aspect estetic și o durabilitate deosebite. Finisajul este potrivit și pentru produsele la care strălucirea, amprentele, căldura și utilizarea zilnică reprezintă o problemă.
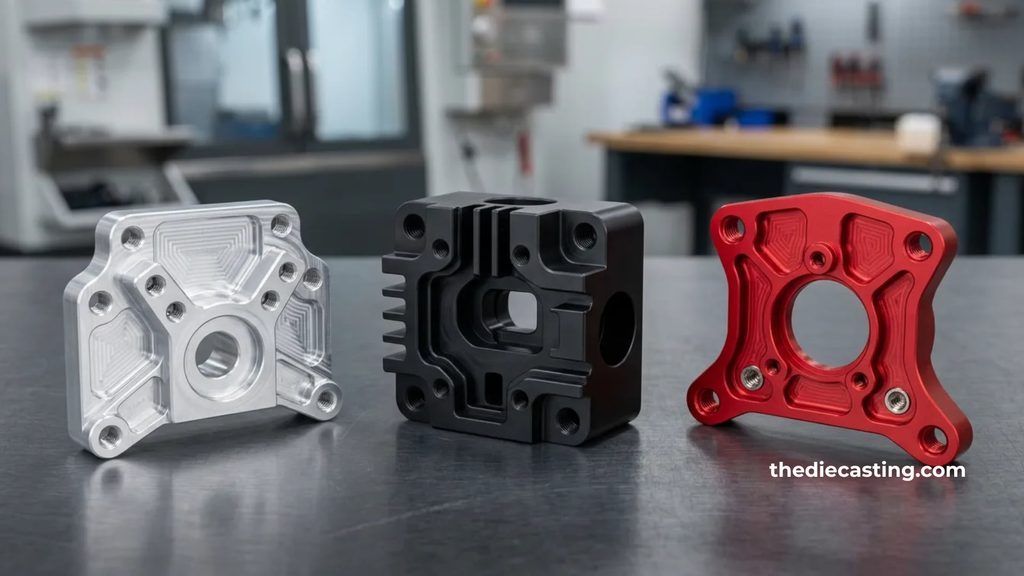
Cu toate acestea, obținerea unui finisaj negru de calitate nu este la fel de simplă precum scufundarea unei piese din aluminiu într-o baie de vopsea neagră. Aliajul de aluminiu, pregătirea suprafeței, tipul de anodizare, grosimea stratului de oxid, vopseaua, metoda de etanșare și designul piesei au toate un impact asupra rezultatului.
Ce este aluminiul anodizat negru?
Negru aluminiu anodizat este aluminiu tratat printr-un proces electrochimic și apoi vopsit în negru.
În timpul procesului de anodizare, anodizare aluminiu turnat sub presiune Această piesă servește drept anod în interiorul unei băi de electrolit. Curentul electric continuu determină formarea unui strat controlat de oxid de aluminiu la suprafață. Spre deosebire de vopsea sau de acoperirea cu pulbere, stratul de oxid se formează direct din aluminiu.
Stratul de oxid nou format are o structură poroasă. Acești pori oferă spațiu pentru coloranți sau materiale de colorare metalice. După colorare, porii sunt sigilați pentru a fixa culoarea și a proteja suprafața.
Acest proces simplu conferă aluminiului anodizat negru o serie de caracteristici dorite:
- Suprafață mai dură decât cea a aluminiului netratat.
- Rezistență îmbunătățită la uzură și abraziune.
- Rezistență îmbunătățită la coroziune
- Culoare închisă sau neagră.
- Strălucire redusă la suprafață, cu o pregătire adecvată.
- Stratul de oxid acționează ca un izolator electric.
- Proprietăți excelente de disipare a căldurii ale suprafeței anodizate.
Rezultatul depinde în mare măsură de material și de parametrii procesului. Există diverse nuanțe care pot fi obținute cu diferite aliaje de aluminiu. Aliajele din seria 6xxx (de exemplu, 6061, 6063) sunt opțiuni bune pentru finisaje negre uniforme, în timp ce aliajele bogate în cupru și cu conținut ridicat de siliciu pot să nu ofere un finisaj uniform.
Cum funcționează anodizarea neagră
Anodizarea neagră se desfășoară, în general, în patru etape principale: pregătirea suprafeței, anodizarea, colorarea și sigilarea.
· Pregătirea suprafeței
În prima etapă, uleiul, murdăria, lichidele de prelucrare și alți contaminanți sunt îndepărtați de pe aluminiu.
După curățare urmează, de obicei, gravarea chimică. Gravarea îndepărtează un strat subțire de pe suprafață și conferă acesteia o textură mai uniformă. În unele procese, se utilizează și o etapă de decapare acidă pentru a îndepărta reziduurile elementelor de aliaj.
Pregătirea mecanică este diferită. Înainte de anodizare, suprafața este prelucrată prin sablare, lustruire și alte tehnici abrazive.
Această etapă poate influența în mod semnificativ aspectul final. O suprafață mai aspră împrăștie lumina și creează un aspect mat. O suprafață netedă reflectă mai multă lumină și conferă un finisaj mai strălucitor.
· Anodizare
Aluminiul pregătit este introdus într-o baie electrolitică, în care se utilizează adesea acid sulfuric pentru anodizarea de tip II sau de tip III.
Piesa din aluminiu se conectează la polul pozitiv al unei surse de alimentare cu curent continuu, iar un catod completează circuitul electric. Curentul trece prin electrolit și determină formarea unui strat de oxid de aluminiu pe suprafața piesei.
Stratul de oxid este poros, nu complet etanș. Acești pori rețin ulterior substanța colorantă neagră.
· Colorare
Culoarea neagră apare după formarea stratului de oxid.
Trei metode uzuale sunt coloranții organici, coloranții anorganici și colorarea electrolitică cu ajutorul sărurilor metalice.
Coloranții organici au tendința de a produce culori intense și bogate la un cost relativ redus. Principalul lor punct slab este expunerea la radiațiile UV. Expunerea îndelungată la lumina soarelui poate duce la decolorare.
Coloranții anorganici oferă o rezistență mai bună la lumină. Colorarea electrolitică se bazează pe depunerea de săruri metalice în porii oxidului și asigură, în general, o stabilitate ridicată a culorii în condiții de expunere la intemperii.
· Etanșare
Etapa finală închide porii din stratul anodic.
Etanșarea contribuie la menținerea colorantului în interiorul stratului de oxid și îmbunătățește rezistența la pătare și coroziune. Etanșarea hidrotermală și etanșarea chimică sunt două metode utilizate în acest scop.
Fără o etanșare corespunzătoare, suprafața finisată este mai vulnerabilă la pete și la decolorare.
Care sunt aliajele de aluminiu cele mai potrivite?
Alegerea aliajului de aluminiu are un efect direct asupra procesului de anodizare neagră.
Unele elemente de aliere reacționează slab în timpul procesului de anodizare. Cuprul, siliciul, manganul și alte elemente formează particule sau reziduuri în structura aluminiului. Aceste zone pot reacționa diferit în timpul tratamentului de suprafață și pot genera o culoare neuniformă.
Pentru anodizarea neagră cu scop estetic, se preferă, în general, aliajele din seriile 5xxx, 6xxx și 7xxx. Aliajele din seria 6xxx, în special 6061, beneficiază de o atenție deosebită, deoarece tind să ofere un finisaj negru uniform.
| Seria din aluminiu | Reacție tipică la anodizarea neagră |
| 2xxx | Adesea neuniformă sau estompată din cauza cuprului |
| 3xxx | Poate genera rezultate gri sau inegale |
| 5xxx | În general, finisaj negru de bună calitate |
| 6xxx | Un negru intens și uniform, în special la 6061 |
| 7xxx | Finisaj închis la culoare, deși nuanța exactă variază |
Alegerea aliajului este, de asemenea, importantă atunci când se asortează piese provenite de la furnizori diferiți. Două piese care au, în mod nominal, aceeași finisare neagră pot să nu pară identice dacă sunt fabricate din aliaje diferite, au grade de duritate diferite sau au fost supuse unor procese de prelucrare sau de pretratare diferite.
În procesul de producție, este recomandabil să se utilizeze o probă omologată din același aliaj pentru a stabili culoarea dorită.
Anodizarea neagră de tip II vs. cea de tip III
Tipul II și tipul III sunt cele două anodizare tipurile cel mai des menționate în cazul pieselor din aluminiu negru.
· Anodizare de tip II
Tipul II este utilizat în mod obișnuit pentru piesele care necesită doar o protecție de bază și în cazul cărora aspectul este important.
Stratul de oxid nu este la fel de gros sau de dens ca un strat dur de tip III. Acest lucru facilitează absorbția colorantului și obținerea unui negru intens.
Printre utilizările obișnuite se numără:
- Carcase pentru echipamente electronice
- Panouri decorative
- Finisaje auto
- Componente arhitecturale
- Produse de larg consum
- Huse pentru echipamente
· Anodizare de tip III
Anodizarea cu strat dur este cunoscută și sub denumirea de tipul III.
Acest proces creează un strat de oxid mai gros și mai dens, care prezintă o rezistență la uzură mult mai mare. Dezavantajul constă în culoare. Un strat dens de acoperire dură are pori mai mici și mai puțin uniformi, ceea ce face mai dificilă obținerea unei culori negre intense și uniforme.
Costumele de tip III sunt destinate pieselor supuse frecării frecvente, abraziunii sau contactului mecanic. Printre exemple se numără piesele din industria aerospațială, componentele utilajelor, pistoanele, angrenajele, supapele și ghidajele.
| Caracteristică | Tipul II | Tipul III |
| Scopul principal | Aspect și protecție generală | Rezistență ridicată la uzură |
| Strat de oxid | Mai subțire | Mai gros și mai dens |
| Absorbția colorantului | Bun | Mai dificil |
| Culoarea neagră | De obicei, este mai ușor de realizat | Adesea de culoare gri-negru sau bronz-negru |
| Utilizare tipică | Componente electronice, elemente de finisare, carcase | Utilaje, industria aerospațială, piese supuse unei uzuri intense |
Alegerea depinde de funcția piesei. O carcasă care trebuie să aibă un aspect negru și curat se potrivește adesea cu tipul II. O componentă mecanică glisantă necesită suprafața mai dură oferită de tipul III.
Aluminiu anodizat negru mat vs. negru lucios
Anodizarea în sine nu determină dacă un aluminiu negru dacă suprafața are un aspect mat sau lucios. Pregătirea suprafeței joacă un rol esențial.
· Negru mat
Un finisaj mat se obține, de obicei, prin gravare chimică sau sablare.
Aceste procese creează mici neregularități ale suprafeței. Lumina se împrăștie pe aceste neregularități, în loc să se reflecte direct către privitor.
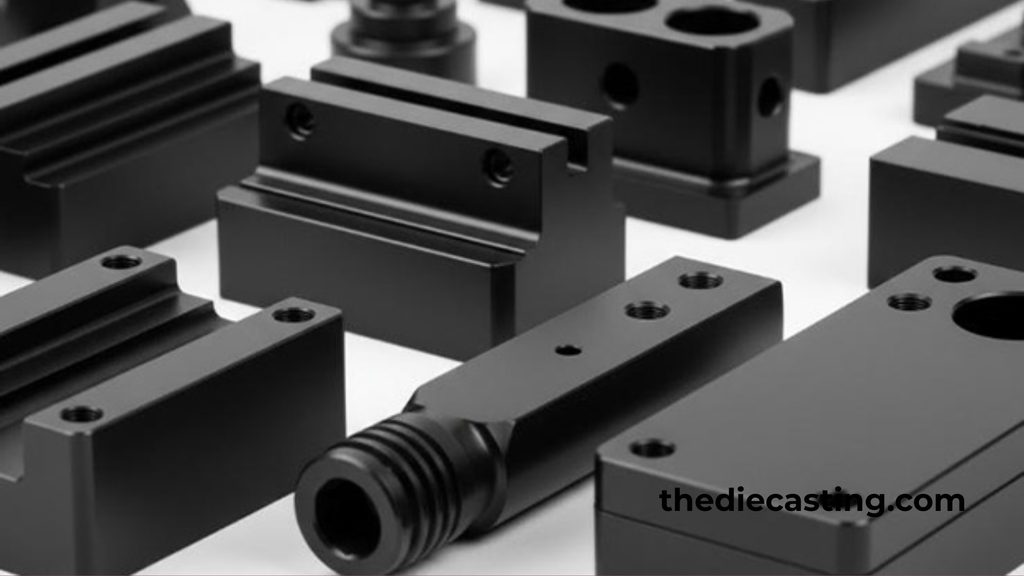
Aluminiul negru mat este util pentru produsele la care strălucirea și amprentele digitale reprezintă o problemă. Acest finisaj este aplicat de obicei pe echipamente optice, carcase de aparate electronice și panouri de echipamente.
· Negru lucios
Pentru a obține un finisaj lucios, este necesară o suprafață de lucru netedă.
Lustruirea mecanică îndepărtează micile denivelări de pe suprafață și conferă acesteia un grad mai ridicat de reflexie. De asemenea, tratamentul chimic de lustruire prin imersie conferă aluminiului o suprafață mai netedă la nivel microscopic.
Acest anodizare neagră Prin urmare, acest proces produce efecte vizuale diferite, în funcție de tratamentul aplicat înainte de anodizare.
| Pregătirea suprafeței | Aspect caracteristic |
| Sablare cu bile | Mat uniform |
| Gravarea alcalină | Fin mat sau satinat |
| Lustruirea mecanică | Lucios |
| Albinire chimică prin imersie | Strălucitor, cu grad ridicat de reflexie |
Ce grosime trebuie să aibă anodizarea neagră?
Grosimea oxidelor influențează gradul de protecție și culoarea.
Un strat de oxid mai gros oferă, de obicei, un volum poros mai mare pentru absorbția colorantului în cazul finisajelor de tip II. Un interval de aproximativ 18–25 microni este optim pentru un finisaj negru intens de tip II. Peliculele mai subțiri dau culori mai deschise sau mai puțin saturate.
În cazul tipului III, situația este diferită. Cu cât stratul de acoperire dur este mai gros, cu atât este mai rezistent la uzură, dar, totodată, cu cât este mai gros, cu atât va fi mai dificil de vopsit.
Rezultatul este un compromis. Stratul anodic cel mai gros nu corespunde neapărat cu cel mai intens negru. Trebuie să se țină seama atât de aspect, cât și de rezistența la uzură.
Colorarea organică, anorganică și electrolitică
Metoda de colorare determină durabilitatea aluminiului anodizat negru.
· Coloranți organici
Coloranții organici sunt folosiți pe scară largă datorită intensității ridicate a culorii și procesării relativ ușoare.
Acestea sunt potrivite pentru produse utilizate în interior, aparate electronice, elemente decorative și alte aplicații care nu sunt expuse la o cantitate mare de lumină solară.
Cea mai mare vulnerabilitate a acestora este expunerea pe termen lung la radiațiile UV. Coloranții organici obișnuiți pot provoca decolorarea suprafețelor negre atunci când sunt expuse la lumina soarelui pentru perioade îndelungate.
· Coloranți anorganici
Sistemele de colorare anorganice oferă o rezistență mai bună la lumină și căldură.
Sunt potrivite pentru produsele destinate utilizării în aer liber și pentru componentele expuse la condiții dificile. Intensitatea culorii poate diferi față de un negru intens obținut prin vopsire organică, dar durata de viață în condiții de expunere la radiațiile UV este adesea mai mare.
· Colorarea electrolitică
Colorarea electrolitică utilizează săruri metalice și curent electric pentru a introduce material metalic în porii anodici.
Staniul, nichelul, cobaltul și alte metale sunt utilizate în diverse sisteme de colorare. Astfel de finisaje oferă, în general, o stabilitate ridicată a culorii și sunt utile pentru aplicații în exterior și în arhitectură.
În cazul unui produs destinat utilizării în exterior, alegerea colorantului merită aceeași atenție ca și tipul de anodizare în sine.
Anodizarea neagră vs. vopsirea și acoperirea cu pulbere
- Anodizarea neagră prezintă o diferență structurală majoră față de vopsire și acoperirea cu pulbere. Stratul anodic se formează direct de pe suprafața aluminiului.
- Vopseaua și acoperirea cu pulbere se aplică pe suprafața metalului. În cazul unui impact suficient de puternic, al abraziunii sau al unei aderențe insuficiente, un strat de acoperire convențional se poate ciobi sau exfolia.
- Anodizarea nu se comportă în același mod. O zgârietură afectează totuși finisajul, dar nu există un strat separat de vopsea care să se desprindă de aluminiu.
- Anodizarea neagră lasă, de asemenea, suprafața metalică relativ subțire în comparație cu multe alte acoperiri aplicate. Acest aspect este important în domeniile în care transferul de căldură reprezintă o problemă, cum ar fi carcasele electronice și radiatoarele.
- Vopsirea și acoperirea cu pulbere își păstrează în continuare rolul. Acestea oferă mai multe opțiuni de culoare și acoperă mai multe defecte ale suprafeței, precum zgârieturi și urme de prelucrare.
- Alegerea depinde de funcția piesei finite.
Unde se utilizează aluminiul anodizat negru?
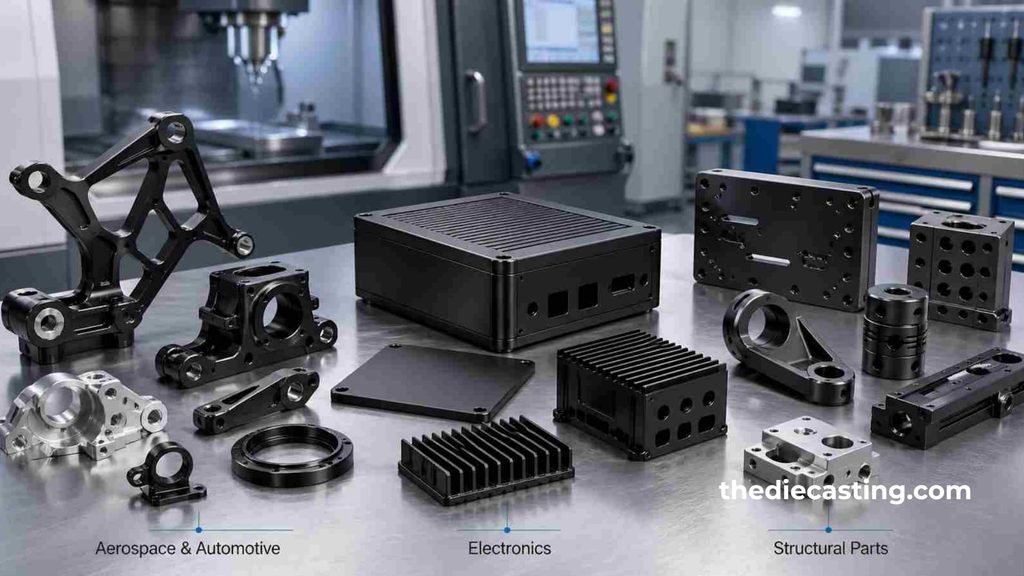
Aluminiul anodizat negru este utilizat într-o gamă largă de industrii în care aspectul și performanțele suprafeței sunt importante.
· Electronică
Aluminiul anodizat negru este utilizat în mod obișnuit pentru laptopuri, echipamente audio, carcase de aparate foto, carcase de echipamente și multe altele. Finisajul conferă un aspect elegant și protejează suprafața împotriva uzurii rezultate din utilizarea obișnuită. Stratul de oxid acționează, de asemenea, ca izolație electrică.
· Echipamente optice
Aluminiul negru mat este potrivit pentru utilizarea în apropierea componentelor optice, deoarece reflectă mai puțină lumină. Această proprietate este utilă în carcasele camerelor foto, în instrumentele științifice și în alte echipamente optice.
· Piese auto
Elementele decorative, componentele interioare și anumite componente mecanice sunt realizate din aluminiu anodizat negru. Finisajul este conceput pentru a oferi o combinație între aspectul estetic și durabilitatea necesară pentru utilizarea de zi cu zi.
· Arhitectură
Aluminiul anodizat este utilizat pentru protecția împotriva coroziunii și pentru aspectul estetic al ramelor de ferestre, ușilor, elementelor de finisare, panourilor și altor componente arhitecturale. Sistemul de culori este important pentru aplicațiile exterioare. Colorantul rezistent la radiațiile UV sau procesul de colorare electrolitică asigură o stabilitate mai mare a culorii pe termen lung decât un simplu colorant organic.
· Echipamente aerospațiale și spațiale
Aluminiul anodizat negru este utilizat și în industria aerospațială. Suprafețele anodizate negre ale componentelor sateliților contribuie la disiparea căldurii. Nivelul redus de degazare este, de asemenea, important pentru etanșarea corespunzătoare a pieselor anodizate în aplicațiile în vid.
Proiectarea pieselor pentru anodizare neagră
Rezultatele bune încep încă dinainte de producție.
Colțurile interioare ascuțite pot fi expuse la un flux neuniform de curent în timpul procesului de anodizare. Cavitățile adânci pot reține substanțe chimice după clătire. De asemenea, suprafețele plane de dimensiuni mari pot prezenta diferențe de culoare mai evidente decât suprafețele mai mici, cu textură.
Există câteva opțiuni simple de proiectare care pot fi de ajutor:
- Adăugați raze rezonabile la colțurile ascuțite.
- Asigurați drenajul și aerisirea secțiunilor tubulare.
- Păstrați punctele de fixare departe de suprafețele vizibile.
- Spuneți producătorului care sunt suprafețele decorative.
- Evitați cavitățile oarbe adânci care nu sunt necesare.
- Aprobați o mostră de culoare înainte de începerea producției.
- Asigurați-vă că aliajul, starea de duritate și finisajul sunt uniforme.
Un alt aspect de interes îl reprezintă sistemul de fixare. Piesa este fixată în suport, care asigură totodată o conexiune electrică pe durata procesării. O poziționare necorespunzătoare poate duce la o distribuție neuniformă a curentului și la o grosime neuniformă a stratului de acoperire.
Concluzie
Aluminiu anodizat negru este mai mult decât un simplu tratament de suprafață negru. Procesul de anodizare este utilizat pentru a forma un strat protector de oxid de aluminiu. Etapa de colorare are rolul de a conferi piesei o culoare închisă.
Rezultatul depinde de diverse decizii luate înainte și în timpul producției. Aliajul de aluminiu influențează uniformitatea culorii. Pregătirea suprafeței determină aspectul mat sau lucios. Tipul II este mai absorbant și se remarca mai mult, iar Tipul III este mai dur și mai rezistent la uzură. Eficiența culorii negre în ceea ce privește rezistența la lumina soarelui și la căldură depinde de compoziția chimică a colorantului.
Un finisaj standard de tip II, vopsit organic, poate fi utilizat pentru produsele destinate utilizării în interior și poate oferi un aspect și un cost rezonabile. Compoziția chimică a vopselei, etanșarea, grosimea stratului de oxid și tipul de anodizare sunt factori mai importanți pentru piesele destinate utilizării în exterior sau supuse unei uzuri intense.
O specificație clară reprezintă primul pas către obținerea celui mai bun finisaj anodizat negru. Specificați aliajul, tipul de anodizare, grosimea, textura suprafeței, procesul de colorare și standardul de culoare înainte de începerea producției. Acest lucru oferă producătorului un obiectiv clar și reduce la minimum riscul apariției unor surprize între eșantionul aprobat și piesele finite.