
Anodizzato nero alluminio È una soluzione molto diffusa per i componenti metallici che richiedono un colore scuro, un’elevata resistenza all’usura e alla corrosione. La finitura nera non è verniciata, ma viene ottenuta tramite un processo di anodizzazione. La superficie viene rivestita con uno strato di ossido di alluminio e poi colorata mediante l’applicazione di una corrente elettrica controllata.
La finitura è molto vicina alla superficie dell'alluminio, anziché costituire uno strato separato applicato sopra di essa. Il contrasto che ne deriva conferisce all'alluminio anodizzato nero un aspetto gradevole e una maggiore resistenza. La finitura è inoltre adatta a prodotti in cui riflessi, impronte digitali, calore e uso quotidiano rappresentano un problema.
Tuttavia, ottenere una buona finitura nera non è così semplice come immergere un pezzo in alluminio in un bagno di tintura nera. La lega di alluminio, la preparazione della superficie, il tipo di anodizzazione, lo spessore dello strato di ossido, il colorante, il metodo di sigillatura e il design del pezzo influiscono tutti sul risultato.
Che cos’è l’alluminio anodizzato nero?
Nero alluminio anodizzato è un alluminio trattato mediante un processo elettrochimico e successivamente colorato di nero.
Durante l'anodizzazione, il anodizzazione dell'alluminio pressofuso Questo componente funge da anodo all'interno di un bagno elettrolitico. La corrente elettrica continua provoca la formazione di uno strato controllato di ossido di alluminio sulla superficie. A differenza della verniciatura o del rivestimento a polvere, lo strato di ossido si forma direttamente dall'alluminio stesso.
Lo strato di ossido appena formatosi presenta una struttura porosa. Questi pori offrono spazio per l'inserimento di coloranti o materiali coloranti metallici. Dopo la colorazione, i pori vengono sigillati per fissare il colore e proteggere la superficie.
Questo semplice processo conferisce all'alluminio anodizzato nero una serie di caratteristiche desiderabili:
- Superficie più dura rispetto all’alluminio non trattato.
- Maggiore resistenza all'usura e all'abrasione.
- Migliore resistenza alla corrosione
- Colore scuro o nero.
- Basso riflesso superficiale con un'adeguata preparazione.
- Lo strato di ossido funge da isolante elettrico.
- Eccellenti proprietà di dissipazione del calore della superficie anodizzata.
Il risultato dipende in larga misura dai parametri relativi al materiale e al processo. È possibile ottenere varie tonalità utilizzando diverse leghe di alluminio. Le leghe della serie 6xxx (ad esempio, 6061, 6063) sono ottime opzioni per ottenere finiture nere uniformi, mentre le leghe ricche di rame e ad alto contenuto di silicio potrebbero non garantire una finitura uniforme.
Come funziona l'anodizzazione nera
L'anodizzazione nera prevede generalmente quattro fasi principali: preparazione della superficie, anodizzazione, colorazione e sigillatura.
· Preparazione della superficie
Nella prima fase, l’alluminio viene ripulito da olio, sporco, fluidi di lavorazione e altre sostanze contaminanti.
La pulizia è solitamente seguita da un’incisione chimica. L’incisione rimuove un sottile strato dalla superficie e conferisce una struttura più uniforme. In alcuni processi viene utilizzata anche una fase di decapaggio acido per rimuovere i residui degli elementi di lega.
La preparazione meccanica è diversa. Prima dell'anodizzazione, la superficie viene trattata mediante sabbiatura, lucidatura e altre tecniche abrasive.
Questa fase può influire in modo significativo sull'aspetto finale. Una superficie più ruvida disperde la luce e crea un effetto opaco. Una superficie liscia riflette maggiormente la luce e conferisce una finitura più brillante.
· Anodizzazione
L'alluminio preparato viene immerso in un bagno elettrolitico, in cui spesso si utilizza acido solforico per l'anodizzazione di tipo II o di tipo III.
La parte in alluminio viene collegata al polo positivo di un alimentatore in corrente continua, mentre un catodo completa il circuito elettrico. La corrente attraversa l'elettrolita e provoca la formazione di uno strato di ossido di alluminio sulla parte.
Lo strato di ossido è poroso anziché completamente sigillato. Questi pori trattengono in seguito il materiale colorante nero.
· Colorare
Il colore nero si forma dopo la formazione dello strato di ossido.
Tre approcci comuni sono i coloranti organici, i coloranti inorganici e la colorazione elettrolitica mediante sali metallici.
I coloranti organici tendono a produrre colori intensi e ricchi a un costo relativamente basso. Il loro principale punto debole è l'esposizione ai raggi UV. L'esposizione prolungata alla luce solare può causarne lo sbiadimento.
I coloranti inorganici offrono una migliore resistenza alla luce. La colorazione elettrolitica si basa sul deposito di sali metallici all’interno dei pori dell’ossido e garantisce in genere un’elevata stabilità cromatica all’aperto.
· Sigillatura
La fase finale chiude i pori dello strato anodico.
La sigillatura contribuisce a trattenere il colorante all'interno dello strato di ossido e migliora la resistenza alle macchie e alla corrosione. La sigillatura idrotermica e quella chimica sono due metodi utilizzati a questo scopo.
Senza un'adeguata sigillatura, la superficie trattata è più soggetta a macchie e perdita di colore.
Quali leghe di alluminio sono le più adatte?
La scelta della lega di alluminio influisce direttamente sull'anodizzazione nera.
Alcuni elementi di lega reagiscono in modo non ottimale durante l'anodizzazione. Il rame, il silicio, il manganese e altri elementi formano particelle o residui all'interno della struttura dell'alluminio. Queste aree possono reagire in modo diverso durante il trattamento superficiale e causare un colore non uniforme.
Per l'anodizzazione nera a scopo estetico, si preferiscono generalmente le leghe delle serie 5xxx, 6xxx e 7xxx. Le leghe della serie 6xxx, in particolare la 6061, sono oggetto di particolare attenzione poiché tendono a garantire una finitura nera uniforme.
| Serie in alluminio | Reazione tipica all'anodizzazione nera |
| 2xxx | Spesso irregolare o smorzato a causa del rame |
| 3xxx | Potrebbe produrre risultati grigi o irregolari |
| 5xxx | Finitura nera nel complesso buona |
| 6xxx | Nero intenso e uniforme, in particolare il 6061 |
| 7xxx | Finitura scura, anche se la tonalità esatta varia |
La scelta della lega è importante anche quando si abbinano componenti provenienti da fornitori diversi. Due componenti che, in teoria, presentano la stessa finitura nera potrebbero non sembrare identici se sono realizzati con leghe, stati di tempra, processi di lavorazione o processi di pretrattamento diversi.
In fase di produzione, è opportuno utilizzare un campione omologato della stessa lega per definire il colore desiderato.
Anodizzazione nera di tipo II vs. tipo III
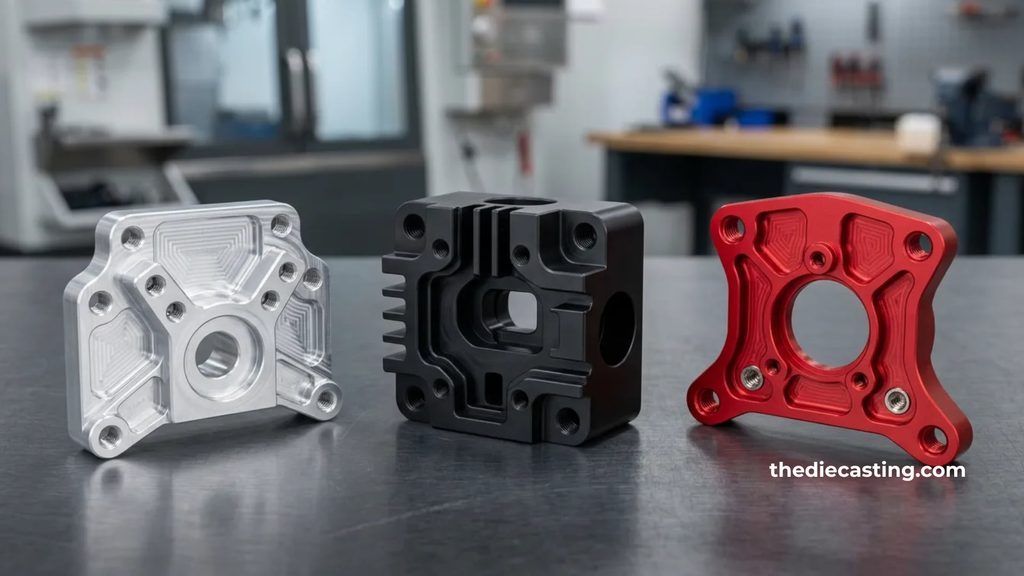
Il tipo II e il tipo III sono i due anodizzazione i tipi più comunemente citati per i componenti in alluminio nero.
· Anodizzazione di tipo II
Il tipo II viene comunemente utilizzato per i componenti che richiedono solo una protezione di base e per i quali l'aspetto estetico è importante.
Lo strato di ossido non è né così spesso né così denso come quello di un rivestimento duro di tipo III. Ciò facilita l'assorbimento del colorante e consente di ottenere un nero intenso.
Tra gli usi più comuni figurano:
- Alloggiamenti per componenti elettronici
- Pannelli decorativi
- Rivestimenti per il settore automobilistico
- Componenti architettonici
- Prodotti di consumo
- Coperture per attrezzature
· Anodizzazione di tipo III
L'anodizzazione hardcoat è nota anche come Tipo III.
Questo processo crea uno strato di ossido più spesso e più denso, che presenta una resistenza all'usura molto maggiore. Il compromesso riguarda la colorazione: uno strato di rivestimento duro e denso presenta pori più piccoli e meno uniformi, rendendo più difficile ottenere un colore nero intenso e omogeneo.
Le tute di tipo III sono indicate per componenti soggetti a sfregamenti frequenti, abrasione o contatto meccanico. Alcuni esempi sono i componenti aerospaziali, i componenti di macchinari, i pistoni, gli ingranaggi, le valvole e le guide.
| Caratteristica | Tipo II | Tipo III |
| Scopo principale | Aspetto e protezione generale | Elevata resistenza all'usura |
| Strato di ossido | Solvente | Più spesso e più denso |
| Assorbimento del colorante | Buono | Più difficile |
| Colore nero | Di solito è più facile da ottenere | Spesso di colore grigio-nero o bronzo-nero |
| Uso tipico | Componenti elettronici, finiture, alloggiamenti | Settore meccanico, aerospaziale, componenti soggetti a forte usura |
La scelta dipende dalla funzione del componente. Un alloggiamento che richiede un aspetto nero e pulito spesso si adatta meglio al Tipo II. Un componente meccanico scorrevole necessita invece della superficie più dura garantita dal Tipo III.
Alluminio anodizzato nero opaco vs. nero lucido
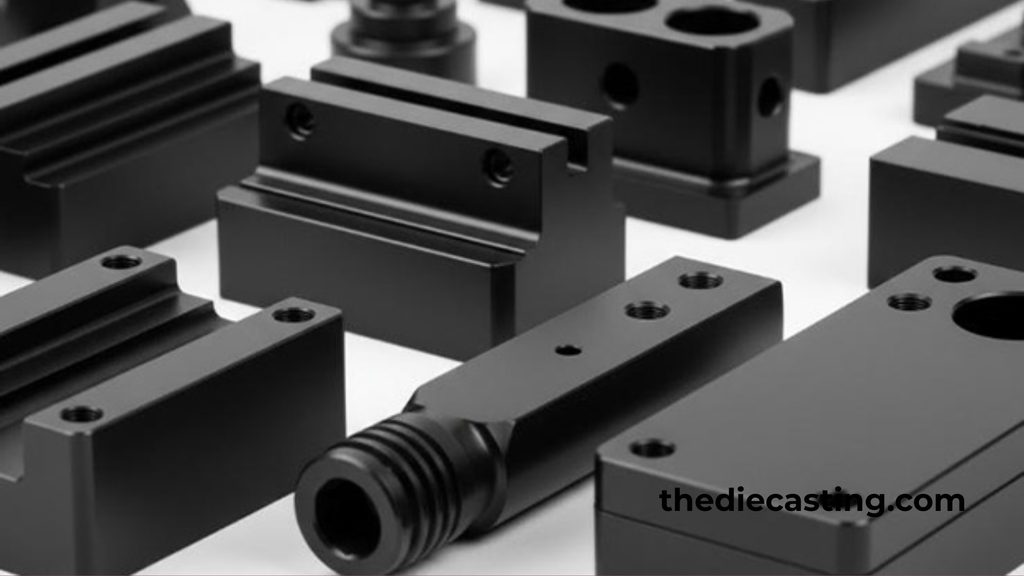
L'anodizzazione da sola non è determinante per stabilire se un alluminio nero a seconda che la parte appaia opaca o lucida. La preparazione della superficie riveste un ruolo fondamentale.
· Nero opaco
La finitura opaca viene solitamente ottenuta tramite incisione chimica o sabbiatura.
Questi processi creano piccole irregolarità superficiali. La luce si diffonde su tali irregolarità invece di riflettersi direttamente verso l'osservatore.
L'alluminio nero opaco è indicato per i prodotti in cui si desidera evitare riflessi e impronte digitali. Questa finitura viene comunemente applicata ad apparecchiature ottiche, involucri di dispositivi elettronici e pannelli di apparecchiature.
· Nero lucido
Per ottenere una finitura lucida è necessaria una superficie di partenza liscia.
La lucidatura meccanica elimina le piccole irregolarità superficiali e rende la superficie più riflettente. Anche il trattamento chimico di brillantatura crea una superficie più liscia dell'alluminio a livello microscopico.
Questo anodizzazione nera Questo processo, quindi, produce effetti visivi diversi a seconda del trattamento preliminare all’anodizzazione.
| Preparazione della superficie | Aspetto tipico |
| Sabbiatura con microsfere | Opaco uniforme |
| Incisione alcalina | Finitura opaca o satinata |
| Lucidatura meccanica | Lucido |
| Tramaggiatura chimica | Luminoso, altamente riflettente |
Qual è lo spessore consigliato per l'anodizzazione nera?
Lo spessore degli ossidi influisce sulla protezione e sul colore.
Uno strato di ossido più spesso offre in genere un volume poroso maggiore per l'assorbimento del colorante nelle finiture di Tipo II. Uno spessore compreso tra circa 18 e 25 micron rappresenta un buon intervallo per ottenere una ricca finitura nera di Tipo II. Gli strati più sottili producono colori più chiari o meno saturi.
Il comportamento del Tipo III è diverso. Più lo strato di rivestimento duro è spesso, maggiore è la sua resistenza all’usura, ma più è spesso, più sarà difficile da colorare.
Ciò comporta un compromesso. Lo strato anodico più spesso non corrisponde necessariamente al nero più scuro. Occorre tenere conto sia dell’aspetto estetico che della resistenza all’usura.
Colorazione organica, inorganica ed elettrolitica
Il metodo di colorazione determina la durata dell'alluminio anodizzato nero.
· Coloranti organici
I coloranti organici sono ampiamente utilizzati grazie alla loro buona intensità cromatica e alla relativa facilità di lavorazione.
Sono adatti per prodotti destinati all'uso in ambienti interni, dispositivi elettronici, elementi decorativi e altre applicazioni che non sono esposte a un'intensa luce solare.
Il loro principale punto debole è l'esposizione prolungata ai raggi UV. I normali coloranti organici possono causare lo sbiadimento delle superfici nere se esposte alla luce solare per periodi di tempo prolungati.
· Coloranti inorganici
I sistemi coloranti inorganici offrono una maggiore resistenza alla luce e al calore.
Sono ideali per prodotti da esterno e componenti esposti a condizioni estreme. L’intensità del colore può differire da quella di un nero intenso ottenuto con tintura organica, ma la durata in presenza di raggi UV è spesso superiore.
· Colorazione elettrolitica
La colorazione elettrolitica utilizza sali metallici e corrente elettrica per depositare materiale metallico all’interno dei pori anodici.
Lo stagno, il nichel, il cobalto e altri metalli vengono utilizzati in diversi sistemi di colorazione. Tali finiture offrono in genere un’elevata stabilità cromatica e sono adatte ad applicazioni esterne e architettoniche.
Quando si tratta di un prodotto destinato all'uso esterno, la scelta del colorante merita la stessa attenzione riservata al tipo di anodizzazione.
Anodizzazione nera vs. verniciatura e rivestimento a polvere
- L'anodizzazione nera presenta una differenza strutturale fondamentale rispetto alla verniciatura e alla verniciatura a polvere. Lo strato anodico si forma direttamente dalla superficie dell'alluminio.
- La vernice e il rivestimento in polvere si depositano sulla superficie metallica. In caso di urti violenti, abrasione o scarsa adesione, un rivestimento convenzionale può scheggiarsi o sfaldarsi.
- L'anodizzazione non si comporta allo stesso modo. Un graffio danneggia comunque la finitura, ma non c'è uno strato di vernice separato che rischia di staccarsi dall'alluminio.
- L'anodizzazione nera lascia inoltre la superficie metallica relativamente sottile rispetto a molti altri rivestimenti applicati. Ciò è importante in ambiti in cui il trasferimento di calore rappresenta un fattore critico, come gli involucri elettronici e i dissipatori di calore.
- La verniciatura a liquido e quella a polvere continuano ad avere un ruolo importante. Offrono una maggiore scelta di colori e nascondono meglio i difetti superficiali, come graffi e segni di lavorazione.
- La scelta dipende dalla funzione del pezzo finito.
In quali ambiti viene utilizzato l'alluminio anodizzato nero?
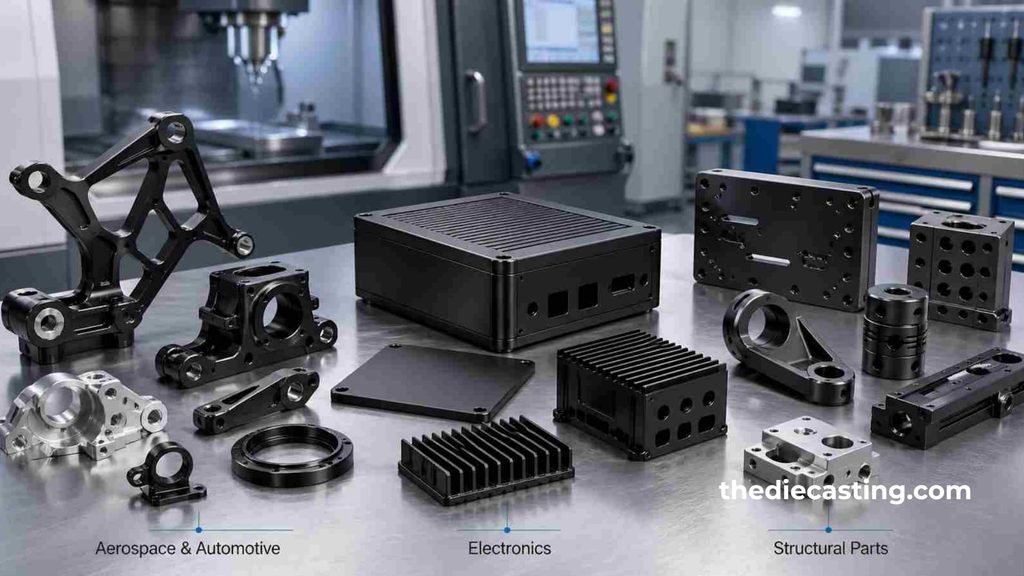
L'alluminio anodizzato nero viene utilizzato in diversi settori industriali in cui l'aspetto e le caratteristiche superficiali rivestono un ruolo importante.
· Elettronica
L'alluminio anodizzato nero è comunemente utilizzato per computer portatili, apparecchiature audio, corpi macchina fotografica, involucri di apparecchiature e altro ancora. Questa finitura conferisce un aspetto pulito e protegge la superficie dall'uso quotidiano e dall'usura. Lo strato di ossido funge inoltre da isolante elettrico.
· Apparecchiature ottiche
L'alluminio nero opaco è adatto all'uso in prossimità di componenti ottici, poiché riflette meno la luce. Questa proprietà è utile negli alloggiamenti delle fotocamere, negli strumenti scientifici e in altre apparecchiature ottiche.
· Parti di ricambio per autoveicoli
Le finiture, i componenti interni e alcuni elementi meccanici sono realizzati in alluminio anodizzato nero. La finitura è stata progettata per garantire un connubio tra estetica e resistenza nell'uso quotidiano.
· Architettura
L'alluminio anodizzato viene utilizzato per proteggere dalla corrosione e per motivi estetici in infissi, porte, finiture, pannelli e altri elementi architettonici. La gamma cromatica è importante per le applicazioni esterne. Il colorante resistente ai raggi UV o il processo di colorazione elettrolitica garantiscono una maggiore stabilità cromatica a lungo termine rispetto al semplice colorante organico.
· Apparecchiature aerospaziali e spaziali
L'alluminio anodizzato nero trova impiego anche nell'industria aerospaziale. Le superfici anodizzate nere dei componenti dei satelliti favoriscono la dissipazione del calore. Inoltre, un basso livello di degassamento è fondamentale per garantire la corretta tenuta delle parti anodizzate nelle applicazioni sotto vuoto.
Progettazione di componenti per l'anodizzazione nera
I buoni risultati iniziano prima della produzione.
Gli angoli interni acuti potrebbero essere sottoposti a un flusso di corrente non uniforme durante l'anodizzazione. Le cavità profonde potrebbero trattenere sostanze chimiche dopo il risciacquo. Anche le superfici piane di grandi dimensioni potrebbero presentare differenze di colore più evidenti rispetto alle superfici più piccole e ruvide.
Alcune semplici scelte progettuali possono essere d'aiuto:
- Arrotondare gli angoli acuti con raggi adeguati.
- Prevedere il drenaggio e lo sfiato per i profili cavi.
- Tenere i punti di fissaggio lontani dalle superfici visibili.
- Indicare al produttore quali superfici sono di natura estetica.
- Evitare cavità cieche profonde non necessarie.
- Approvare un campione di colore prima della produzione.
- Garantire l'uniformità della lega, del trattamento termico e della finitura.
Un altro aspetto degno di nota è il sistema di posizionamento. Il pezzo viene fissato nel supporto, che durante la lavorazione garantisce anche il collegamento elettrico. Un posizionamento errato può causare una distribuzione non uniforme della corrente e dello spessore del rivestimento.
Conclusione
Alluminio anodizzato nero È molto più di un semplice trattamento superficiale nero. Il processo di anodizzazione serve a formare uno strato protettivo di ossido di alluminio. La fase di colorazione serve a conferire al pezzo un colore scuro.
Il risultato dipende da diverse decisioni prese prima e durante la produzione. La lega di alluminio influisce sull’uniformità del colore. La preparazione della superficie determina l’aspetto opaco o lucido. Il Tipo II è più assorbente e risulta più evidente, mentre il Tipo III è più duro e più resistente all’usura. L’efficacia del colore nero nel resistere alla luce solare e al calore dipende dalla composizione chimica del colorante.
Una finitura di tipo II con colorazione organica standard può essere utilizzata per i prodotti destinati all'uso interno e può garantire un aspetto e un costo ragionevoli. La composizione chimica del colorante, la sigillatura, lo spessore dello strato di ossido e il tipo di anodizzazione sono fattori più critici per i componenti destinati all'uso esterno o soggetti a forte usura.
Una specifica chiara è il primo passo per ottenere la migliore finitura anodizzata nera. È necessario specificare la lega, il tipo di anodizzazione, lo spessore, la struttura superficiale, il processo di colorazione e lo standard cromatico prima della produzione. Ciò fornisce al produttore un obiettivo chiaro e riduce al minimo il rischio di discrepanze tra il campione approvato e i pezzi finiti.