
Anodowane na czarno aluminium jest popularnym rozwiązaniem w przypadku elementów metalowych, które muszą charakteryzować się ciemnym kolorem, wysoką odpornością na zużycie oraz odpornością na korozję. Czarne wykończenie nie jest wynikiem malowania, lecz powstaje w procesie anodowania. Powierzchnia jest pokrywana warstwą tlenku glinu, a następnie barwiona pod wpływem kontrolowanego prądu elektrycznego.
Powłoka jest bardzo blisko powierzchni aluminium, a nie stanowi oddzielnej warstwy nałożonej na wierzch. Ten kontrast zapewnia pożądany wygląd i trwałość czarnego, anodowanego aluminium. Powłoka ta nadaje się również do produktów, w przypadku których problemem są odblaski, odciski palców, ciepło i codzienne użytkowanie.
Jednak uzyskanie dobrego czarnego wykończenia nie jest tak proste, jak zanurzenie elementu aluminiowego w kąpieli z czarnym barwnikiem. Na efekt końcowy wpływają: stop aluminium, przygotowanie powierzchni, rodzaj anodowania, grubość warstwy tlenku, barwnik, metoda uszczelniania oraz konstrukcja elementu.
Czym jest anodowane na czarno aluminium?
Czarny anodowane aluminium jest to aluminium poddane obróbce elektrochemicznej, a następnie zabarwione na czarno.
Podczas anodowania anodowanie odlewów aluminiowych Część ta pełni funkcję anody w kąpieli elektrolitycznej. Pod wpływem prądu stałego na jej powierzchni tworzy się kontrolowana warstwa tlenku glinu. W odróżnieniu od farby czy powłoki proszkowej warstwa tlenku powstaje bezpośrednio z samego aluminium.
Nowo utworzona warstwa tlenku ma porowatą strukturę. Porowata struktura zapewnia miejsce na barwnik lub metaliczne substancje barwiące. Po zabarwieniu pory są uszczelniane, aby utrzymać kolor na miejscu i chronić powierzchnię.
Ten prosty proces nadaje czarnemu, anodowanemu aluminium szereg pożądanych właściwości:
- Powierzchnia twardsza niż w przypadku aluminium niepoddanego obróbce.
- Zwiększona odporność na zużycie i ścieranie.
- Zwiększona odporność na korozję
- Ciemny lub czarny kolor.
- Niski poziom odblasków powierzchniowych przy odpowiednim przygotowaniu.
- Warstwa tlenku pełni rolę izolatora elektrycznego.
- Doskonałe właściwości odprowadzania ciepła przez powierzchnię anodowaną.
Wynik w dużym stopniu zależy od materiału i parametrów procesu. W zależności od stopu aluminium można uzyskać różne odcienie. Stopy z serii 6xxx (np. 6061, 6063) są dobrym wyborem do uzyskania jednolitej czarnej powłoki, natomiast stopy o wysokiej zawartości miedzi i krzemu mogą nie zapewnić jednolitego wykończenia.
Jak działa anodowanie na czarno
Anodowanie na czarno przebiega zazwyczaj w czterech głównych etapach: przygotowanie powierzchni, anodowanie, barwienie i uszczelnianie.
· Przygotowanie powierzchni
W pierwszym etapie z aluminium usuwa się olej, brud, płyny obróbcze i inne zanieczyszczenia.
Po oczyszczeniu zazwyczaj przeprowadza się trawienie chemiczne. Trawienie usuwa cienką warstwę z powierzchni i nadaje jej bardziej jednolitą teksturę. W niektórych procesach stosuje się również etap usuwania osadu za pomocą kwasu w celu wyeliminowania pozostałości pierwiastków stopowych.
Przygotowanie mechaniczne przebiega inaczej. Przed anodowaniem powierzchnia jest modyfikowana poprzez piaskowanie, polerowanie i inne techniki ścierne.
Ten etap może mieć znaczący wpływ na ostateczny wygląd. Chropowata powierzchnia rozprasza światło i nadaje jej matowy wygląd. Gładka powierzchnia odbija więcej światła, co skutkuje jaśniejszym wykończeniem.
· Anodowanie
Przygotowane aluminium wprowadza się do kąpieli elektrolitycznej, w której do anodowania typu II lub III często stosuje się kwas siarkowy.
Element aluminiowy podłącza się do bieguna dodatniego zasilacza prądu stałego, natomiast katoda zamyka obwód elektryczny. Prąd przepływa przez elektrolit i powoduje tworzenie się warstwy tlenku glinu na elemencie.
Warstwa tlenku jest porowata, a nie całkowicie szczelna. W tych porach gromadzi się później czarny barwnik.
· Kolorowanie
Czarny kolor pojawia się po utworzeniu się warstwy tlenku.
Trzy powszechnie stosowane metody to barwniki organiczne, barwniki nieorganiczne oraz barwienie elektrolityczne z wykorzystaniem soli metali.
Barwniki organiczne zazwyczaj pozwalają uzyskać głębokie, nasycone kolory przy stosunkowo niskich kosztach. Ich główną wadą jest wrażliwość na promieniowanie UV. Długotrwała ekspozycja na światło słoneczne może powodować blaknięcie.
Barwniki nieorganiczne charakteryzują się lepszą odpornością na światło. Barwienie elektrolityczne polega na osadzaniu soli metali w porach tlenku i zazwyczaj zapewnia wysoką trwałość koloru w warunkach zewnętrznych.
· Uszczelnienie
Ostatni etap powoduje zamknięcie porów w warstwie anodowej.
Uszczelnienie pomaga utrzymać barwnik wewnątrz warstwy tlenku i zwiększa odporność na plamienie oraz korozję. W tym celu stosuje się dwie metody: uszczelnianie hydrotermalne i uszczelnianie chemiczne.
Bez odpowiedniego uszczelnienia wykończona powierzchnia jest bardziej podatna na powstawanie plam i utratę koloru.
Które stopy aluminium sprawdzają się najlepiej?
Wybór stopu aluminium ma bezpośredni wpływ na proces anodowania na czarno.
Niektóre pierwiastki stopowe słabo reagują podczas anodowania. Miedź, krzem, mangan i inne pierwiastki tworzą cząsteczki lub osady w strukturze aluminium. Obszary te mogą reagować inaczej podczas obróbki powierzchniowej, co powoduje nierównomierny kolor.
W przypadku anodowania kosmetycznego na czarno zazwyczaj preferowane są stopy z serii 5xxx, 6xxx i 7xxx. Szczególną uwagę poświęca się stopom z serii 6xxx, zwłaszcza 6061, ponieważ zazwyczaj zapewniają one jednolite czarne wykończenie.
| Seria aluminiowa | Typowa reakcja na czarne anodowanie |
| 2xxx | Często nierówny lub stłumiony z powodu obecności miedzi |
| 3xxx | Może dawać szare lub nierówne wyniki |
| 5xxx | Ogólnie rzecz biorąc, dobre czarne wykończenie |
| 6xxx | Jednolita i głęboka czerń, zwłaszcza w przypadku stopu 6061 |
| 7xxx | Ciemne wykończenie, choć dokładny odcień może się różnić |
Wybór stopu ma również znaczenie przy dopasowywaniu części pochodzących od różnych dostawców. Dwie części o nominalnie identycznym czarnym wykończeniu mogą nie wyglądać tak samo, jeśli zostały wykonane z różnych stopów, mają różne stopnie utwardzenia, zostały poddane różnym procesom obróbki skrawaniem lub procesom obróbki wstępnej.
W procesie produkcji rozsądnym rozwiązaniem jest wykorzystanie zatwierdzonej próbki tego samego stopu w celu uzyskania pożądanego koloru.
Anodowanie na czarno typu II a typu III
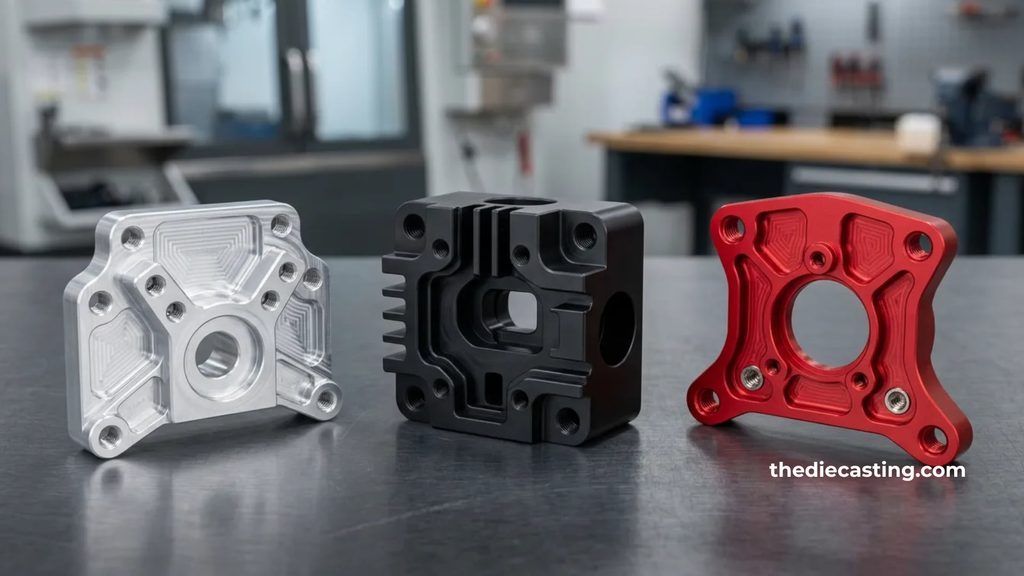
Typ II i typ III to dwa anodowanie rodzaje najczęściej omawiane w kontekście czarnych elementów aluminiowych.
· Anodowanie typu II
Typ II jest powszechnie stosowany w przypadku części, które wymagają jedynie podstawowej ochrony, a których wygląd ma znaczenie.
Warstwa tlenku nie jest tak gruba ani tak gęsta jak powłoka twarda typu III. Dzięki temu łatwiej jest wchłonąć barwnik i uzyskać głęboką czerń.
Do typowych zastosowań należą:
- Obudowy urządzeń elektronicznych
- Panele dekoracyjne
- Wykończenia samochodowe
- Elementy architektoniczne
- Produkty konsumenckie
- Pokrowce na sprzęt
· Anodowanie typu III
Anodowanie twarde nazywane jest również anodowaniem typu III.
W wyniku tego procesu powstaje grubsza i gęstsza warstwa tlenku, która charakteryzuje się znacznie większą odpornością na zużycie. Kompromis dotyczy jednak koloru. Gęsta warstwa powłoki twardej ma mniejsze i mniej jednolite pory, co utrudnia uzyskanie głębokiej i jednolitej czerni.
Garnitury typu III przeznaczone są do części narażonych na częste ocieranie, ścieranie lub kontakt mechaniczny. Przykładami takich części są elementy stosowane w lotnictwie i kosmonautyce, elementy maszyn, tłoki, koła zębate, zawory i prowadnice.
| Cecha | Typ II | Typ III |
| Główny cel | Wygląd i ogólna ochrona | Wysoka odporność na zużycie |
| Warstwa tlenku | Rozcieńczalnik | Grubsze i gęstsze |
| Absorpcja barwnika | Dobry | Trudniejsze |
| Kolor czarny | Zazwyczaj łatwiejsze do osiągnięcia | Często szaro-czarne lub brązowo-czarne |
| Typowe zastosowanie | Elektronika, elementy wykończeniowe, obudowy | Maszyny, przemysł lotniczy i kosmiczny, części narażone na duże zużycie |
Wybór zależy od przeznaczenia danej części. Obudowa, która ma mieć czysty, czarny wygląd, często nadaje się do zastosowania typu II. Przesuwny element mechaniczny wymaga twardszej powierzchni, jaką zapewnia typ III.
Matowe a błyszczące czarne anodowane aluminium
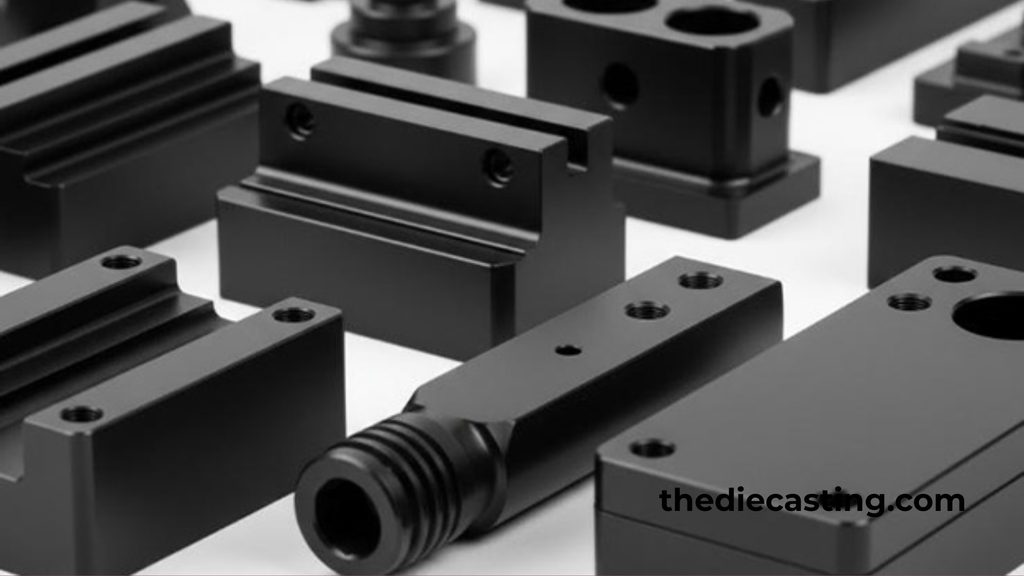
Samo anodowanie nie decyduje o tym, czy czarne aluminium czy element ma matowy, czy błyszczący wygląd. Przygotowanie powierzchni odgrywa tu kluczową rolę.
· Czarny matowy
Wykończenie matowe zazwyczaj rozpoczyna się od trawienia chemicznego lub piaskowania.
Procesy te powodują powstawanie niewielkich nierówności powierzchni. Światło rozprasza się na tych nierównościach, zamiast odbijać się bezpośrednio w kierunku obserwatora.
Matowe czarne aluminium sprawdza się w produktach, w których istotnym problemem są odblaski i odciski palców. Wykończenie to stosuje się zazwyczaj w sprzęcie optycznym, obudowach urządzeń elektronicznych oraz panelach sprzętowych.
· Błyszcząca czerń
Aby uzyskać błyszczące wykończenie, konieczna jest gładka powierzchnia wyjściowa.
Polerowanie mechaniczne usuwa niewielkie nierówności z powierzchni i sprawia, że staje się ona bardziej odblaskowa. Chemiczne zanurzanie w roztworze wygładzającym również sprawia, że powierzchnia aluminium staje się gładsza w skali mikroskopowej.
To czarne anodowanie Proces ten daje zatem różne efekty wizualne w zależności od obróbki poprzedzającej anodowanie.
| Przygotowanie powierzchni | Typowy wygląd |
| Śrutowanie kulkowe | Jednolity matowy |
| Trawienie alkaliczne | Delikatny matowy lub satynowy |
| Polerowanie mechaniczne | Błyszczący |
| Chemiczne wykańczanie na jasno | Jasne, silnie odbijające światło |
Jaka powinna być grubość czarnego anodowania?
Grubość warstwy tlenków ma wpływ na stopień ochrony i kolor.
Grubsza warstwa tlenku zazwyczaj zapewnia większą objętość porów, co pozwala na lepszą absorpcję barwnika w przypadku wykończeń typu II. Dobrym przedziałem dla uzyskania intensywnej czarnej powłoki typu II jest grubość około 18–25 mikronów. Cieńsze powłoki dają jaśniejsze lub mniej nasycone kolory.
W przypadku typu III sytuacja wygląda inaczej. Im grubsza warstwa twarda, tym większa jest jej odporność na zużycie, ale im grubsza jest ta warstwa, tym trudniej będzie ją zabarwić.
Wynika z tego pewien kompromis. Najgrubsza warstwa anodowa niekoniecznie oznacza najciemniejszą czerń. Należy wziąć pod uwagę zarówno wygląd, jak i odporność na zużycie.
Barwienie organiczne, nieorganiczne i elektrolityczne
Metoda barwienia decyduje o trwałości czarnego, anodowanego aluminium.
· Barwniki organiczne
Barwniki organiczne są szeroko stosowane ze względu na ich dobrą intensywność barwienia i stosunkowo łatwą obróbkę.
Nadają się do produktów przeznaczonych do użytku w pomieszczeniach, urządzeń elektronicznych, elementów dekoracyjnych oraz innych zastosowań, w których nie są narażone na intensywne działanie promieni słonecznych.
Ich największą wadą jest długotrwała ekspozycja na promieniowanie UV. Zwykłe barwniki organiczne mogą powodować blaknięcie czarnych powierzchni w przypadku długotrwałej ekspozycji na światło słoneczne.
· Barwniki nieorganiczne
Nieorganiczne systemy barwiące zapewniają lepszą odporność na światło i ciepło.
Nadają się do produktów przeznaczonych do użytku na zewnątrz oraz elementów narażonych na trudne warunki. Głębia koloru może różnić się od głębokiej czerni uzyskanej dzięki barwieniu organicznego, ale trwałość przy ekspozycji na promieniowanie UV jest często lepsza.
· Barwienie elektrolityczne
W procesie barwienia elektrolitycznego wykorzystuje się sole metali oraz prąd elektryczny w celu osadzenia materiału metalicznego w porach anodowych.
Cynk, nikiel, kobalt i inne metale są wykorzystywane w różnych systemach barwienia. Takie wykończenia zazwyczaj charakteryzują się wysoką trwałością koloru i sprawdzają się w zastosowaniach zewnętrznych oraz architektonicznych.
W przypadku produktów przeznaczonych do zastosowań zewnętrznych wybór barwnika zasługuje na taką samą uwagę, jak sam rodzaj anodowania.
Anodowanie na czarno a malowanie i malowanie proszkowe
- Czarne anodowanie różni się pod jednym istotnym względem strukturalnym od malowania i powlekania proszkowego. Warstwa anodowa powstaje bezpośrednio na powierzchni aluminium.
- Farba i powłoka proszkowa nakładane są na metal. W przypadku wystarczająco silnego uderzenia, ścierania lub słabej przyczepności tradycyjna powłoka może ulec odpryskom lub złuszczeniu.
- W przypadku anodowania sytuacja wygląda inaczej. Zadrapanie nadal uszkadza powłokę, ale nie ma oddzielnej warstwy farby, która mogłaby się odkleić od aluminium.
- Anodowanie na czarno sprawia również, że powierzchnia metalu pozostaje stosunkowo cienka w porównaniu z wieloma innymi powłokami. Ma to znaczenie w miejscach, gdzie istotne jest odprowadzanie ciepła, takich jak obudowy urządzeń elektronicznych i radiatory.
- Lakierowanie i malowanie proszkowe nadal mają swoje zastosowanie. Zapewniają one większy wybór kolorów i pozwalają ukryć więcej wad powierzchniowych, takich jak rysy i ślady obróbki.
- Wybór zależy od przeznaczenia gotowej części.
Gdzie stosuje się czarne, anodowane aluminium?
Czarne, anodowane aluminium znajduje zastosowanie w wielu gałęziach przemysłu, w których istotny jest wygląd i właściwości powierzchni.
· Elektronika
Czarne, anodowane aluminium jest powszechnie stosowane w laptopach, sprzęcie audio, korpusach aparatów fotograficznych, obudowach urządzeń i wielu innych produktach. Wykończenie to nadaje produktom elegancki wygląd i chroni powierzchnię przed skutkami codziennego użytkowania i zużyciem. Warstwa tlenku pełni również funkcję izolacji elektrycznej.
· Sprzęt optyczny
Czarne, matowe aluminium nadaje się do stosowania w pobliżu elementów optycznych, ponieważ w mniejszym stopniu odbija światło. Ta właściwość jest przydatna w obudowach aparatów fotograficznych, przyrządach naukowych i innym sprzęcie optycznym.
· Części samochodowe
Elementy wykończeniowe, elementy wnętrza oraz niektóre elementy mechaniczne są wykonane z anodowanego na czarno aluminium. Wykończenie to zostało zaprojektowane tak, aby zapewnić połączenie estetyki i trwałości w codziennym użytkowaniu.
· Architektura
Anodowane aluminium stosuje się w celu zapewnienia ochrony przed korozją oraz poprawy estetyki ram okiennych, drzwi, listew wykończeniowych, paneli i innych elementów architektonicznych. System kolorystyczny ma duże znaczenie w przypadku zastosowań zewnętrznych. Barwniki odporne na promieniowanie UV lub proces barwienia elektrolitycznego zapewniają większą długoterminową trwałość koloru niż zwykłe barwniki organiczne.
· Sprzęt lotniczy i kosmiczny
Czarne, anodowane aluminium znajduje również zastosowanie w przemyśle lotniczym i kosmicznym. Czarne, anodowane powierzchnie elementów satelitów ułatwiają odprowadzanie ciepła. Niski poziom odgazowywania ma również istotne znaczenie w przypadku prawidłowo uszczelnionych, anodowanych części stosowanych w aplikacjach próżniowych.
Projektowanie elementów przeznaczonych do anodowania na czarno
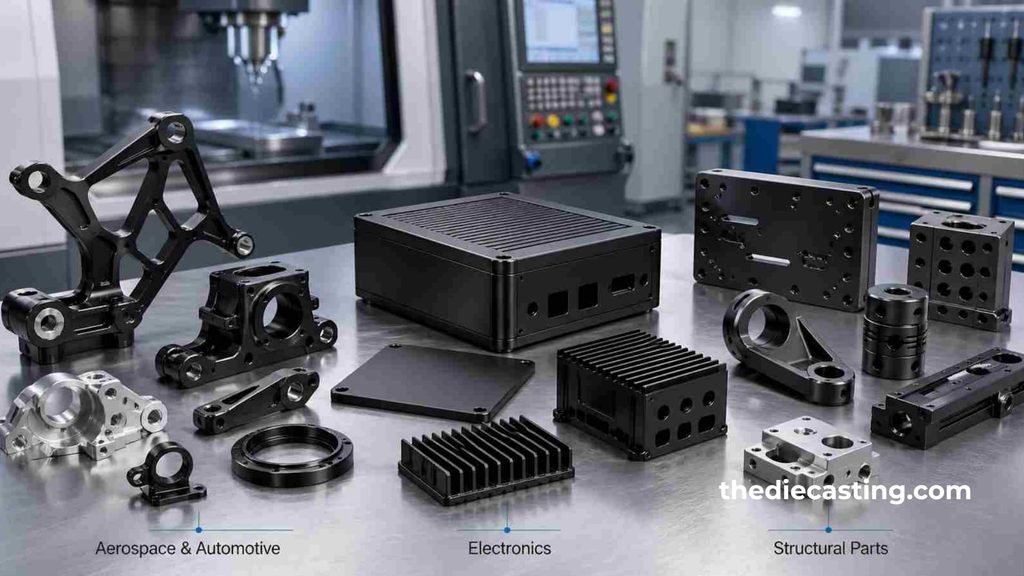
Dobre wyniki zaczynają się jeszcze przed rozpoczęciem produkcji.
Ostre narożniki wewnętrzne mogą być narażone na nierównomierny przepływ prądu podczas anodowania. W głębokich zagłębieniach mogą pozostać pozostałości substancji chemicznych po płukaniu. Duże, płaskie powierzchnie mogą również wykazywać różnice w zabarwieniu w sposób bardziej wyraźny niż mniejsze powierzchnie o chropowatej fakturze.
Pomocne jest kilka prostych rozwiązań projektowych:
- W ostrych narożnikach należy zastosować odpowiednie promienie.
- Należy zapewnić odprowadzanie wody i wentylację profili drążonych.
- Punkty mocowania należy umieszczać z dala od widocznych powierzchni.
- Poinformuj producenta, które powierzchnie mają charakter estetyczny.
- Należy unikać niepotrzebnych głębokich, ślepych wnęk.
- Przed rozpoczęciem produkcji należy zatwierdzić próbkę koloru.
- Należy zachować jednolitość stopu, stopnia utwardzenia i wykończenia.
Kolejnym interesującym zagadnieniem jest umieszczanie elementów w stojaku. Element jest mocowany w stojaku, który podczas obróbki zapewnia również połączenie elektryczne. Niewłaściwe ustawienie może spowodować nierównomierny rozkład prądu i grubości powłoki.
Wnioski
Czarne, anodowane aluminium to coś więcej niż tylko czarna powłoka. Proces anodowania służy do utworzenia warstwy ochronnej z tlenku glinu. Etap barwienia ma na celu nadanie elementowi ciemnego koloru.
Wynik zależy od różnych decyzji podjętych przed rozpoczęciem produkcji oraz w jej trakcie. Stop aluminium ma wpływ na jednolitość koloru. Sposób przygotowania powierzchni decyduje o tym, czy powierzchnia będzie matowa czy błyszcząca. Typ II charakteryzuje się większą chłonnością i jest bardziej widoczny, natomiast typ III jest twardszy i bardziej odporny na zużycie. Skuteczność koloru czarnego w ochronie przed promieniowaniem słonecznym i ciepłem zależy od składu chemicznego barwnika.
Standardowe wykończenie typu II barwione barwnikami organicznymi może być stosowane w przypadku produktów przeznaczonych do użytku wewnątrz pomieszczeń i zapewnia zadowalający wygląd oraz przystępną cenę. Skład chemiczny barwnika, uszczelnienie, grubość warstwy tlenku oraz rodzaj anodowania mają większe znaczenie w przypadku elementów przeznaczonych do użytku na zewnątrz lub narażonych na duże zużycie.
Jasna specyfikacja to pierwszy krok do uzyskania najlepszego czarnego wykończenia anodowanego. Przed rozpoczęciem produkcji należy określić stop, rodzaj anodowania, grubość, fakturę powierzchni, proces barwienia oraz standard kolorystyczny. Zapewnia to producentowi jasny cel i minimalizuje ryzyko rozbieżności między zatwierdzoną próbką a gotowymi elementami.