
Черный анодированный алюминий является популярным вариантом для металлических деталей, которым требуется тёмный цвет, высокая износостойкость и коррозионная стойкость. Чёрное покрытие не является окраской, а получается в результате процесса анодирования. Поверхность покрывается слоем оксида алюминия, а затем окрашивается под действием контролируемого электрического тока.
Покрытие наносится непосредственно на поверхность алюминия, а не представляет собой отдельный слой, нанесенный сверху. Благодаря такому контрасту черный анодированный алюминий приобретает привлекательный внешний вид и высокую износостойкость. Данное покрытие также подходит для изделий, в случае которых возникают проблемы с бликами, отпечатками пальцев, нагревом и повседневным использованием.
Однако добиться качественного черного покрытия не так просто, как просто окунуть алюминиевую деталь в ванну с черным красителем. На конечный результат влияют такие факторы, как сплав алюминия, подготовка поверхности, тип анодирования, толщина оксидного слоя, краситель, метод герметизации и конструкция детали.
Что такое алюминий с чёрным анодированным покрытием?
Черный анодированный алюминий это алюминий, обработанный с помощью электрохимического процесса, а затем окрашенный в черный цвет.
В процессе анодирования анодирование литого алюминия Эта деталь выполняет функцию анода в электролитной ванне. Под действием постоянного электрического тока на её поверхности образуется контролируемый слой оксида алюминия. В отличие от лакокрасочного или порошкового покрытия, этот оксидный слой образуется непосредственно из самого алюминия.
Вновь образовавшийся слой оксида имеет пористую структуру. Эти поры создают пространство для красящего вещества или металлических красителей. После окрашивания поры герметизируются, чтобы закрепить цвет и защитить поверхность.
Этот простой процесс придает алюминию с чёрным анодированным покрытием ряд желательных свойств:
- Поверхность более твёрдая, чем у необработанного алюминия.
- Повышенная износостойкость и стойкость к истиранию.
- Улучшенная коррозионная стойкость
- Тёмный или чёрный цвет.
- При надлежащей подготовке поверхности блики на ней будут минимальными.
- Слой оксида выступает в качестве электрического изолятора.
- Превосходные теплоотводящие свойства анодированной поверхности.
Результат в значительной степени зависит от материала и параметров технологического процесса. Существуют различные оттенки, которые можно получить с помощью разных алюминиевых сплавов. Сплавы серии 6xxx (например, 6061, 6063) являются хорошим выбором для получения однородного черного покрытия, тогда как сплавы с высоким содержанием меди и кремния могут не дать однородного результата.
Как работает черное анодирование
Процесс чёрного анодирования, как правило, состоит из четырёх основных этапов: подготовка поверхности, анодирование, окрашивание и герметизация.
· Подготовка поверхности
На первом этапе с поверхности алюминия удаляются масло, грязь, смазочно-охлаждающие жидкости и другие загрязнения.
После очистки обычно проводится химическое травление. Травление удаляет тонкий слой с поверхности и придаёт ей более ровную текстуру. В некоторых технологических процессах также применяется этап кислотного удаления окалины для удаления остатков легирующих элементов.
Механическая подготовка проводится иначе. Перед анодированием поверхность обрабатывается с помощью пескоструйной очистки, полировки и других абразивных методов.
Этот этап может существенно повлиять на конечный вид изделия. Более шероховатая поверхность рассеивает свет и придает изделию матовый вид. Гладкая поверхность отражает больше света, что приводит к более блестящему результату.
· Анодирование
Подготовленный алюминий погружается в электролитную ванну, в которой для анодирования типа II или типа III часто используется серная кислота.
Алюминиевая деталь подключается к положительному полюсу источника постоянного тока, а катод замыкает электрическую цепь. Ток проходит через электролит и вызывает образование слоя оксида алюминия на поверхности детали.
Слой оксида имеет пористую структуру, а не является полностью герметичным. В этих порах впоследствии удерживается черный красящий пигмент.
· Раскраска
Черный цвет появляется после образования оксидного слоя.
Существует три распространенных метода: окрашивание органическими красителями, неорганическими красителями и электролитическое окрашивание с использованием солей металлов.
Органические красители, как правило, позволяют получить насыщенные, глубокие цвета при относительно низких затратах. Их главный недостаток — нестойкость к ультрафиолетовому излучению. Длительное воздействие солнечных лучей может привести к выцветанию.
Неорганические красители обладают лучшей светостойкостью. При электролитическом окрашивании соли металлов осаждаются внутри пор оксида, что, как правило, обеспечивает высокую стабильность цвета при эксплуатации на открытом воздухе.
· Уплотнение
На заключительном этапе происходит закрытие пор в анодном слое.
Герметизация помогает удержать краситель внутри оксидного слоя и повышает стойкость к окрашиванию и коррозии. Для этой цели используются два метода: гидротермальная герметизация и химическая герметизация.
Без надлежащей герметизации готовое покрытие становится более подверженным появлению пятен и потере цвета.
Какие алюминиевые сплавы подходят лучше всего?
Выбор алюминиевого сплава напрямую влияет на процесс чёрного анодирования.
Некоторые легирующие элементы плохо поддаются анодированию. Медь, кремний, марганец и другие элементы образуют частицы или отложения в структуре алюминия. Эти участки могут по-разному реагировать на обработку поверхности, что приводит к неравномерности окраски.
Для косметического чёрного анодирования, как правило, предпочтительны сплавы серий 5xxx, 6xxx и 7xxx. Особое внимание уделяется сплавам серии 6xxx, в частности 6061, поскольку они, как правило, обеспечивают однородное чёрное покрытие.
| Серия «Алюминий» | Типичная реакция на чёрное анодирование |
| 2xxx | Часто звук получается неровным или приглушённым из-за меди |
| 3xxx | Может привести к появлению серых пятен или неравномерному результату |
| 5xxx | В целом хорошее черное покрытие |
| 6xxx | Насыщенный и ровный черный цвет, особенно у сплава 6061 |
| 7xxx | Тёмный цвет, хотя точный оттенок может варьироваться |
Выбор сплава также имеет значение при подборе деталей от разных поставщиков. Две детали, которые номинально имеют одинаковую чёрную поверхность, могут выглядеть по-разному, если они изготовлены из разных сплавов, имеют разную степень закалки, обработаны с использованием разных технологий механической обработки или прошли разные виды предварительной обработки.
В производстве целесообразно использовать утвержденный образец из того же сплава для определения желаемого цвета.
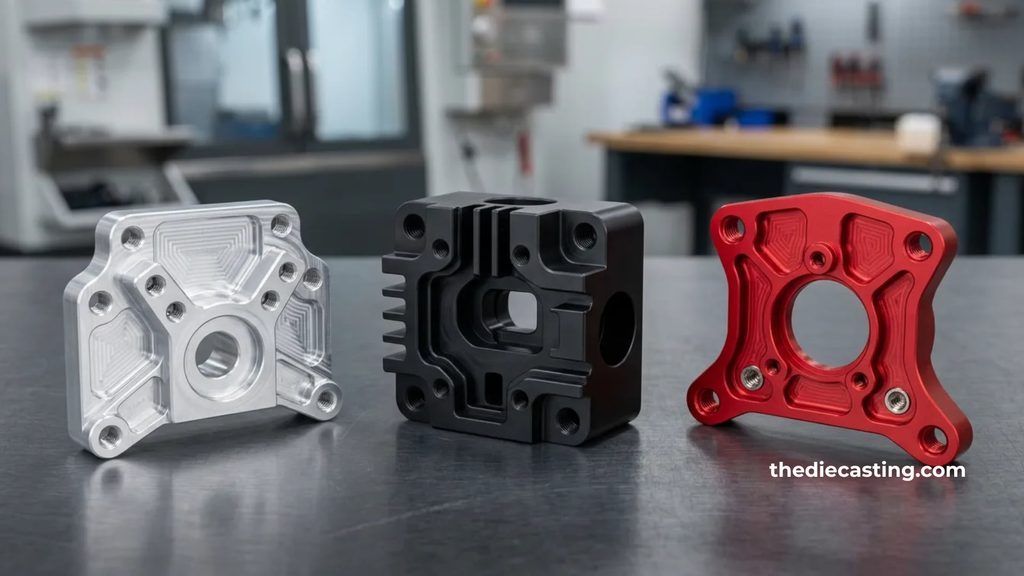
Черное анодирование типа II и типа III
Тип II и тип III — это два анодирование типы, которые чаще всего упоминаются в связи с деталями из чёрного алюминия.
· Анодирование типа II
Тип II обычно применяется для деталей, которым требуется лишь базовая защита и для которых важен внешний вид.
Слой оксида не такой толстый и плотный, как у твердого покрытия типа III. Благодаря этому краска легче впитывается, что позволяет получить насыщенный черный цвет.
К числу распространенных способов использования относятся:
- Корпуса для электронных устройств
- Декоративные панели
- Автомобильная отделка
- Архитектурные компоненты
- Потребительские товары
- Чехлы для оборудования
· Анодирование типа III
Анодирование с твёрдым покрытием также называют анодированием типа III.
В результате этого процесса образуется более толстый и плотный оксидный слой, обладающий гораздо более высокой износостойкостью. Недостатком является качество окраски. Плотный слой твердого покрытия имеет более мелкие и неоднородные поры, что затрудняет получение глубокого и ровного черного цвета.
Костюмы типа III подходят для деталей, подверженных частому трению, истиранию или механическому воздействию. К ним относятся, например, детали для аэрокосмической промышленности, компоненты машин, поршни, шестерни, клапаны и направляющие.
| Характеристика | Тип II | Тип III |
| Основная цель | Внешний вид и общая защита | Высокая износостойкость |
| Слой оксида | Разбавитель | Более толстый и плотный |
| Поглощение красителя | Хорошо | Сложнее |
| Черный цвет | Как правило, это проще сделать | Часто серо-чёрный или бронзово-чёрный |
| Типичные области применения | Электроника, отделка, корпуса | Машиностроение, аэрокосмическая отрасль, детали, подверженные интенсивному износу |
Выбор зависит от назначения детали. Для корпуса, который должен иметь чистый черный вид, часто подходит тип II. А для подвижных механических деталей требуется более твердая поверхность, которую обеспечивает тип III.
Матовый и глянцевый чёрный анодированный алюминий
Один только процесс анодирования не определяет, будет ли чёрный алюминий деталь выглядит матовой или глянцевой. Подготовка поверхности играет важную роль.
· Матовый черный
Получение матовой поверхности обычно начинается с химического травления или пескоструйной обработки.
Эти процессы приводят к появлению небольших неровностей на поверхности. Свет рассеивается на этих неровностях, а не отражается напрямую в сторону зрителя.
Матовый чёрный алюминий подходит для изделий, в которых важно избежать бликов и отпечатков пальцев. Такая отделка обычно применяется для оптического оборудования, корпусов электронных устройств и панелей оборудования.
· Глянцевый чёрный
Для получения глянцевого покрытия необходима гладкая поверхность для нанесения.
Механическая полировка удаляет мелкие неровности с поверхности и придаёт ей более высокую отражательную способность. Химическая обработка для придания блеска также делает поверхность алюминия более гладкой на микроскопическом уровне.
Это черное анодирование Таким образом, этот процесс дает различные визуальные эффекты в зависимости от предварительной обработки перед анодированием.
| Подготовка поверхности | Типичный внешний вид |
| Дробеструйная обработка | Однотонный матовый |
| Щелочное травление | Тонкий матовый или сатиновый |
| Механическая полировка | Глянцевый |
| Химическая отбеливательная обработка погружением | Яркий, с высокой степенью отражения |
Какой должна быть толщина черного анодированного покрытия?
Толщина оксидных слоев влияет на защитные свойства и цвет.
Более толстый слой оксида, как правило, обеспечивает больший объем пор для поглощения красителя при нанесении покрытий типа II. Для получения насыщенного черного покрытия типа II оптимальным диапазоном толщины является примерно 18–25 микрон. Более тонкие пленки дают более светлые или менее насыщенные цвета.
У покрытия типа III ситуация иная. Чем толще твердое покрытие, тем оно износостойчее, но чем толще твердое покрытие, тем сложнее его окрасить.
В результате приходится идти на компромисс. Наиболее толстый анодный слой не всегда соответствует самому глубокому черному цвету. Необходимо учитывать как внешний вид, так и износостойкость.
Органическое, неорганическое и электролитическое окрашивание
Метод окрашивания определяет долговечность алюминия с чёрным анодированным покрытием.
· Органические красители
Органические красители широко используются благодаря их хорошей интенсивности цвета и относительной простоте обработки.
Они подходят для изделий, предназначенных для использования в помещениях, электроники, декоративных элементов и других областей применения, где они не подвергаются сильному воздействию солнечного света.
Их главным недостатком является длительное воздействие ультрафиолета. Обычные органические красители могут вызывать выцветание чёрных поверхностей при длительном воздействии солнечного света.
· Неорганические красители
Неорганические красящие системы обладают более высокой стойкостью к воздействию света и тепла.
Они подходят для изделий, предназначенных для использования на открытом воздухе, и деталей, подвергающихся воздействию суровых условий. Глубина цвета может отличаться от насыщенного черного цвета, полученного путем органического окрашивания, однако срок службы при воздействии ультрафиолета зачастую выше.
· Электролитическое окрашивание
При электролитическом окрашивании с помощью солей металлов и электрического тока в анодные поры вводится металлический материал.
Олово, никель, кобальт и другие металлы используются в различных системах окраски. Такие покрытия, как правило, отличаются высокой стойкостью цвета и подходят для наружного применения и в архитектуре.
При выборе продукта для наружного применения выбору красителя следует уделить не меньшее внимание, чем самому типу анодирования.
Черное анодирование: сравнение с окраской и порошковым покрытием
- Черное анодирование имеет одно существенное конструктивное отличие от лакокрасочного и порошкового покрытий. Анодный слой образуется непосредственно на поверхности алюминия.
- Краска и порошковое покрытие наносятся на поверхность металла. При достаточно сильных ударах, истирании или плохой адгезии обычное покрытие может отколоться или отслоиться.
- Анодирование ведет себя иначе. Царапина по-прежнему повреждает поверхность, но здесь нет отдельной лакокрасочной пленки, которая могла бы отслоиться от алюминия.
- Кроме того, при чёрном анодировании толщина металлической поверхности остается относительно небольшой по сравнению со многими наносимыми покрытиями. Это важно в тех случаях, когда важна теплопередача, например, в корпусах электронных устройств и радиаторах.
- Лакокрасочное и порошковое покрытие по-прежнему играют важную роль. Они предоставляют более широкий выбор цветов и позволяют скрыть больше дефектов поверхности, таких как царапины и следы механической обработки.
- Выбор зависит от назначения готовой детали.
Где применяется алюминий с чёрным анодированным покрытием?
Черный анодированный алюминий используется в различных отраслях промышленности, где важны внешний вид и эксплуатационные характеристики поверхности.
· Электроника
Черный анодированный алюминий широко используется в производстве ноутбуков, аудиотехники, корпусов фотоаппаратов, корпусов оборудования и т. д. Такое покрытие придает изделию аккуратный вид и защищает поверхность от повседневного использования и износа. Слой оксида также выполняет функцию электрической изоляции.
· Оптическое оборудование
Черный матовый алюминий подходит для использования вблизи оптических компонентов, поскольку он меньше отражает свет. Это свойство полезно при изготовлении корпусов фотоаппаратов, научных приборов и другого оптического оборудования.
· Автомобильные запчасти
Отделочные элементы, детали интерьера и некоторые механические компоненты изготовлены из алюминия с черным анодированным покрытием. Такая отделка сочетает в себе эстетичный вид и долговечность, необходимые для повседневного использования.
· Архитектура
Анодированный алюминий используется для защиты от коррозии и придания эстетичного вида оконным рамам, дверям, отделочным элементам, панелям и другим архитектурным компонентам. Система цветовой гаммы играет важную роль при наружном применении. Устойчивый к ультрафиолетовому излучению краситель или процесс электролитического окрашивания обеспечивают более высокую долгосрочную стабильность цвета по сравнению с простым органическим красителем.
· Авиакосмическое и космическое оборудование
Черный анодированный алюминий также используется в авиационной и космической промышленности. Черные анодированные поверхности на деталях спутников способствуют отводу тепла. Низкий уровень газовыделения также важен для надлежащей герметичности анодированных деталей при использовании в вакуумных системах.
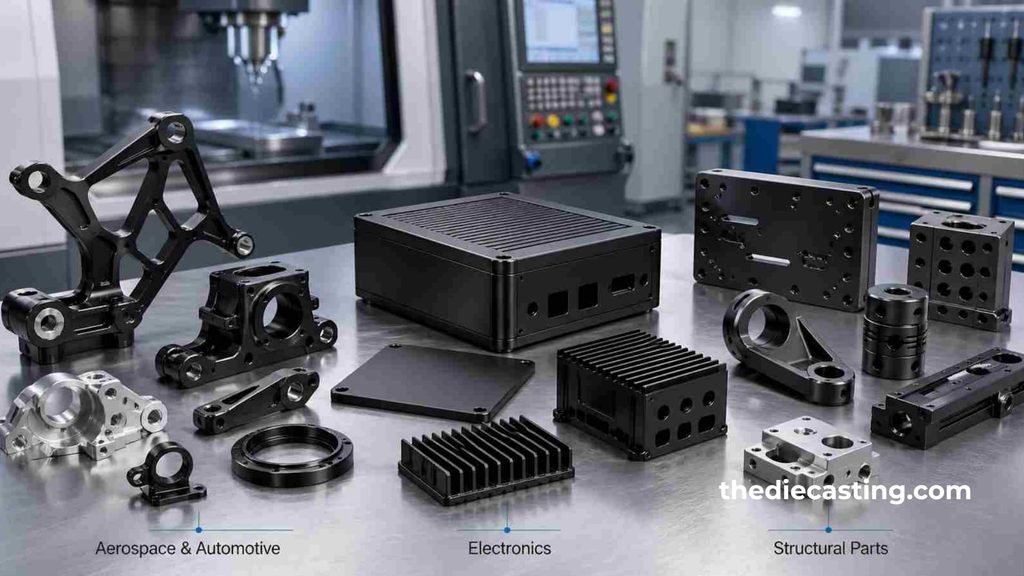
Проектирование деталей для чёрного анодирования
Хорошие результаты начинаются ещё до начала производства.
На острых внутренних углах во время анодирования может распределяться ток неравномерно. В глубоких углублениях после промывки могут оставаться химические вещества. На больших плоских поверхностях различия в цвете могут проявляться более отчетливо, чем на небольших фактурных поверхностях.
В этом помогают несколько простых конструктивных решений:
- Скруглите острые углы, придав им разумные радиусы.
- Обеспечьте дренаж и вентиляцию полых профилей.
- Устанавливайте точки крепления вдали от видимых поверхностей.
- Сообщите производителю, какие поверхности носят чисто эстетический характер.
- Следует избегать создания ненужных глубоких слепых полостей.
- Перед запуском в производство утвердите образец цвета.
- Следует обеспечить единообразие состава сплава, степени закалки и вида обработки поверхности.
Еще одним важным моментом является установка детали в стойку. Деталь закрепляется в стойке, которая также обеспечивает электрическое соединение во время обработки. Неправильное позиционирование может привести к неравномерному распределению тока и неравномерной толщине покрытия.
Заключение
Черный анодированный алюминий — это не просто обработка поверхности, придающая ей черный цвет. В процессе анодирования на поверхности образуется защитный слой оксида алюминия. Этап окрашивания служит для придания детали темного цвета.
Результат зависит от различных решений, принятых до и во время производства. Алюминиевый сплав влияет на стабильность цвета. Подготовка поверхности определяет матовый или глянцевый вид. Тип II обладает большей впитывающей способностью и выглядит ярче, а тип III — более твёрдый и износостойкий. Эффективность чёрного цвета в защите от солнечного света и тепла зависит от химического состава красителя.
Стандартная отделка типа II с органическим окрашиванием может применяться для изделий, предназначенных для использования в помещениях, и обеспечивает приемлемый внешний вид при разумной стоимости. Химический состав красителя, герметизация, толщина оксидного слоя и тип анодирования играют более важную роль для деталей, предназначенных для использования на открытом воздухе или подверженных интенсивному износу.
Четкая спецификация — это первый шаг к получению наилучшего черного анодированного покрытия. Перед началом производства необходимо указать сплав, тип анодирования, толщину, текстуру поверхности, процесс окрашивания и стандарт цвета. Это дает производителю четкое представление о конечной цели и сводит к минимуму вероятность несоответствий между утвержденным образцом и готовыми деталями.