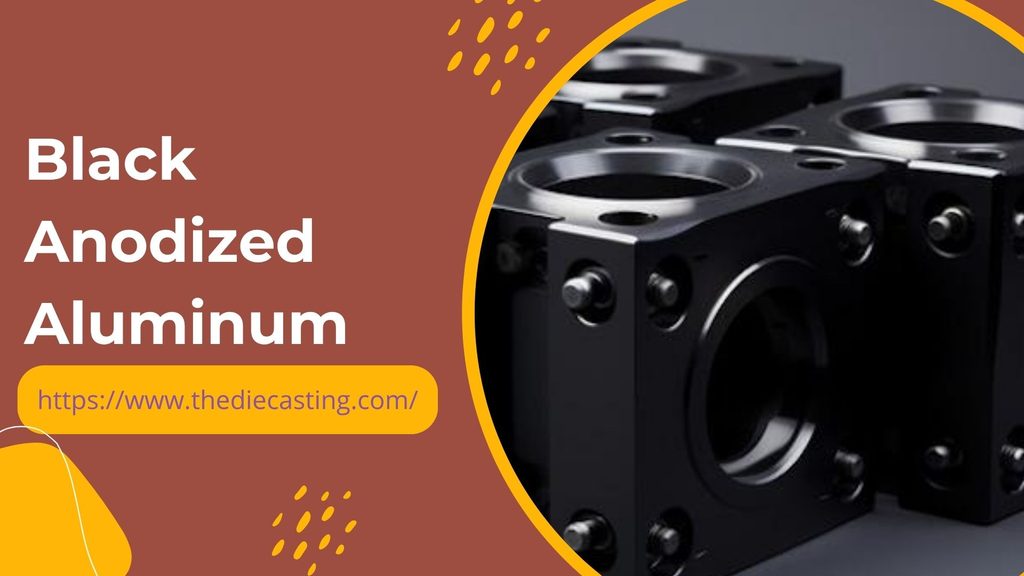
Anodizado en negro aluminio Es una opción muy utilizada para componentes metálicos que requieren un color oscuro, una alta resistencia al desgaste y a la corrosión. El acabado negro no es una pintura, sino que se obtiene mediante un proceso de anodizado. La superficie se recubre con una capa de óxido de aluminio y, a continuación, se le da color mediante una corriente eléctrica controlada.
El acabado está muy integrado en la superficie del aluminio, en lugar de constituir una capa separada sobre ella. Este contraste confiere al aluminio anodizado negro un aspecto atractivo y una gran durabilidad. Además, este acabado resulta adecuado para productos en los que el reflejo, las huellas dactilares, el calor y el uso diario suponen un problema.
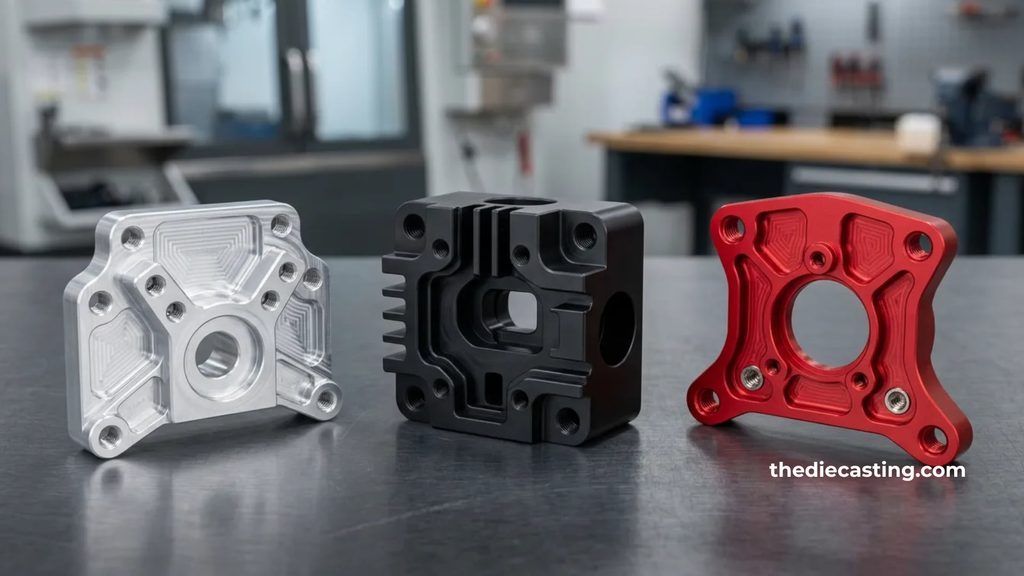
Sin embargo, conseguir un buen acabado negro no es tan sencillo como sumergir una pieza de aluminio en un baño de tinte negro. La aleación de aluminio, la preparación de la superficie, el tipo de anodizado, el espesor del óxido, el tinte, el método de sellado y el diseño de la pieza influyen en el resultado.
¿Qué es el aluminio anodizado negro?
Negro aluminio anodizado es aluminio tratado mediante un proceso electroquímico y, posteriormente, teñido de negro.
Durante el proceso de anodizado, el anodizado de aluminio fundido a presión Esta pieza actúa como ánodo dentro de un baño electrolítico. La corriente eléctrica continua provoca la formación de una capa controlada de óxido de aluminio en la superficie. A diferencia de la pintura o el recubrimiento en polvo, la capa de óxido se forma a partir del propio aluminio.
La capa de óxido recién formada tiene una estructura porosa. Esos poros proporcionan espacio para el colorante o los materiales colorantes metálicos. Tras la coloración, los poros se sellan para fijar el color y proteger la superficie.
Este sencillo proceso confiere al aluminio anodizado negro una serie de características muy apreciadas:
- Superficie más dura que la del aluminio sin tratar.
- Mayor resistencia al desgaste y a la abrasión.
- Mayor resistencia a la corrosión
- Color oscuro o negro.
- Bajo deslumbramiento superficial si se realiza una preparación adecuada.
- La capa de óxido actúa como aislante eléctrico.
- Excelentes propiedades de disipación del calor de la superficie anodizada.
El resultado depende en gran medida de los parámetros del material y del proceso. Se pueden conseguir diversos tonos con diferentes aleaciones de aluminio. Las aleaciones de la serie 6xxx (por ejemplo, 6061, 6063) son buenas opciones para obtener acabados negros uniformes, mientras que las aleaciones con alto contenido en cobre y en silicio pueden no proporcionar un acabado uniforme.
Cómo funciona el anodizado negro
El anodizado negro suele seguir cuatro etapas principales: preparación de la superficie, anodizado, coloración y sellado.
· Preparación de la superficie
En el primer paso, se eliminan del aluminio el aceite, la suciedad, los fluidos de mecanizado y otros contaminantes.
Tras la limpieza suele realizarse un grabado químico. El grabado elimina una fina capa de la superficie y le confiere una textura más uniforme. En algunos procesos, también se utiliza una etapa de desoxidación ácida para eliminar los residuos de los elementos de aleación.
La preparación mecánica es diferente. Antes del anodizado, la superficie se trata mediante chorro de arena, pulido y otras técnicas abrasivas.
Esta fase puede influir considerablemente en el aspecto final. Una superficie más rugosa dispersa la luz y da lugar a un acabado mate. Una superficie lisa refleja más luz y da lugar a un acabado más brillante.
· Anodizado
El aluminio preparado se introduce en un baño electrolítico, en el que suele utilizarse ácido sulfúrico para el anodizado de tipo II o de tipo III.
La pieza de aluminio se conecta al polo positivo de una fuente de alimentación de corriente continua, mientras que un cátodo completa el circuito eléctrico. La corriente atraviesa el electrolito y provoca la formación de una capa de óxido de aluminio sobre la pieza.
La capa de óxido es porosa, en lugar de estar completamente sellada. Esos poros retienen posteriormente el material colorante negro.
· Colorear
El color negro aparece una vez que se ha formado la capa de óxido.
Tres métodos habituales son los colorantes orgánicos, los colorantes inorgánicos y la coloración electrolítica mediante sales metálicas.
Los tintes orgánicos suelen producir colores intensos y profundos a un coste relativamente bajo. Su principal inconveniente es la exposición a los rayos UV. La exposición prolongada a la luz solar puede provocar que se decoloren.
Los colorantes inorgánicos ofrecen una mayor resistencia a la luz. La coloración electrolítica utiliza sales metálicas que se depositan en el interior de los poros del óxido y, por lo general, proporciona una gran estabilidad del color en exteriores.
· Sellado
La etapa final cierra los poros de la capa anódica.
El sellado ayuda a mantener el colorante dentro de la capa de óxido y mejora la resistencia a las manchas y a la corrosión. El sellado hidrotérmico y el sellado químico son dos métodos que se utilizan con este fin.
Sin un sellado adecuado, la superficie acabada es más propensa a las manchas y a la pérdida de color.
¿Qué aleaciones de aluminio son las más adecuadas?
La elección de la aleación de aluminio influye directamente en el anodizado negro.
Algunos elementos de aleación no responden bien durante el proceso de anodizado. El cobre, el silicio, el manganeso y otros elementos forman partículas o residuos dentro de la estructura del aluminio. Estas zonas pueden responder de forma diferente durante el tratamiento superficial y provocar un color irregular.
Para el anodizado negro con fines estéticos, suelen preferirse las aleaciones de las series 5xxx, 6xxx y 7xxx. Las aleaciones de la serie 6xxx, especialmente la 6061, son objeto de especial atención, ya que suelen ofrecer un acabado negro uniforme.
| Serie de aluminio | Reacción típica al anodizado negro |
| 2xxx | A menudo irregular o apagado debido al cobre |
| 3xxx | Puede dar lugar a resultados grises o irregulares |
| 5xxx | En general, buen acabado en negro |
| 6xxx | Negro intenso y uniforme, especialmente en el 6061 |
| 7xxx | Acabado oscuro, aunque el tono exacto varía |
La elección de la aleación también es importante a la hora de combinar piezas de distintos proveedores. Dos piezas que, en teoría, tengan el mismo acabado negro pueden no parecer iguales si están fabricadas con aleaciones, grados de templado, procesos de mecanizado o procesos de pretratamiento diferentes.
En la producción, es recomendable utilizar una muestra homologada de la misma aleación para determinar el color deseado.
Anodizado negro de tipo II frente a tipo III
El tipo II y el tipo III son los dos anodizado los tipos que más se suelen mencionar en relación con las piezas de aluminio negro.
· Anodizado de tipo II
El tipo II se utiliza habitualmente para piezas que solo requieren una protección básica y en las que el aspecto es importante.
La capa de óxido no es tan gruesa ni tan densa como un recubrimiento duro de tipo III. Esto facilita la absorción del colorante y permite obtener un negro intenso.
Entre sus usos más habituales se encuentran:
- Cajas para componentes electrónicos
- Paneles decorativos
- Acabados para el sector de la automoción
- Componentes arquitectónicos
- Productos de consumo
- Fundas para equipos
· Anodizado de tipo III
El anodizado de recubrimiento duro también se conoce como «Tipo III».
Este proceso crea una capa de óxido más gruesa y densa, que presenta una resistencia al desgaste mucho mayor. La desventaja radica en el color. Una capa de recubrimiento duro y densa tiene poros más pequeños y menos uniformes, lo que dificulta conseguir un color negro intenso y uniforme.
El tipo III es adecuado para piezas sometidas a roces frecuentes, abrasión o contacto mecánico. Algunos ejemplos son las piezas aeroespaciales, los componentes de maquinaria, los pistones, los engranajes, las válvulas y las guías.
| Característica | Tipo II | Tipo III |
| Objetivo principal | Aspecto y protección general | Alta resistencia al desgaste |
| Capa de óxido | Más delgado | Más grueso y más denso |
| Absorción del colorante | Bien | Más difícil |
| Color negro | Normalmente es más fácil de conseguir | A menudo de color gris-negro o bronce-negro |
| Uso habitual | Componentes electrónicos, embellecedores, carcasas | Maquinaria, sector aeroespacial, piezas de alto desgaste |
La elección depende de la función de la pieza. Una carcasa que requiera un acabado negro y limpio suele ser más adecuada para el Tipo II. Un componente mecánico deslizante necesita la superficie más dura que ofrece el Tipo III.
Aluminio anodizado negro mate frente a brillante
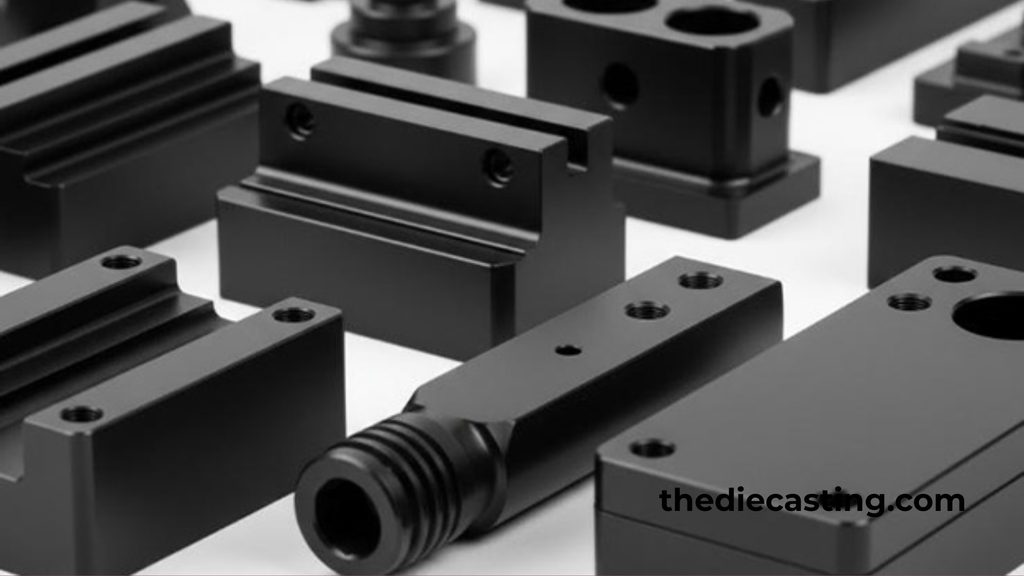
El anodizado por sí solo no determina si un aluminio negro si la pieza tiene un aspecto mate o brillante. La preparación de la superficie desempeña un papel fundamental.
· Negro mate
El acabado mate suele obtenerse mediante un proceso de grabado químico o de granallado.
Estos procesos crean pequeñas irregularidades en la superficie. La luz se dispersa a través de esas irregularidades en lugar de reflejarse directamente hacia el observador.
El aluminio negro mate resulta útil para productos en los que el reflejo y las huellas dactilares son un problema. Este acabado se aplica habitualmente a equipos ópticos, carcasas de aparatos electrónicos y paneles de equipos.
· Negro brillante
Para conseguir un acabado brillante, es necesario que la superficie de partida sea lisa.
El pulido mecánico elimina las pequeñas irregularidades de la superficie y crea una superficie más reflectante. El abrillantado químico por inmersión también crea una superficie más lisa en el aluminio a nivel microscópico.
Esto anodizado negro Este proceso, por tanto, produce diferentes efectos visuales en función del tratamiento previo al anodizado.
| Preparación de la superficie | Aspecto típico |
| Granallado con perlas | Mate uniforme |
| Grabado alcalino | Mate fino o satinado |
| Pulido mecánico | Brillante |
| Baño químico abrillantador | Brillante, muy reflectante |
¿Qué grosor debe tener el anodizado negro?
El espesor de los óxidos influye en la protección y en el color.
Una capa de óxido más gruesa suele proporcionar un mayor volumen de poros para absorber el colorante en los acabados de tipo II. Un buen rango para obtener un acabado negro intenso de tipo II es de aproximadamente entre 18 y 25 micras. Las capas más finas dan lugar a colores más claros o menos saturados.
El comportamiento del Tipo III es diferente. Cuanto más gruesa es la capa dura, mayor es su resistencia al desgaste, pero cuanto más gruesa es la capa dura, más difícil resulta teñirla.
Esto da lugar a un compromiso. La capa anódica más gruesa no equivale necesariamente al negro más oscuro. Hay que tener en cuenta tanto el aspecto como la resistencia al desgaste.
Coloración orgánica, inorgánica y electrolítica
El método de coloración determina la durabilidad del aluminio anodizado en negro.
· Colorantes orgánicos
Los colorantes orgánicos se utilizan ampliamente debido a su buena intensidad cromática y a que su procesamiento resulta relativamente sencillo.
Son adecuadas para productos que se utilizan en interiores, aparatos electrónicos, elementos decorativos y otras aplicaciones que no están expuestas a mucha luz solar.
Su mayor punto débil es la exposición prolongada a los rayos UV. Los tintes orgánicos comunes pueden provocar la pérdida de color en las superficies negras cuando se exponen a la luz solar durante períodos prolongados.
· Colorantes inorgánicos
Los sistemas de coloración inorgánicos ofrecen una mayor resistencia a la luz y al calor.
Son idóneas para productos y componentes de exterior expuestos a condiciones exigentes. La intensidad del color puede diferir del negro intenso obtenido mediante tintes orgánicos, pero su vida útil bajo la exposición a los rayos UV suele ser mayor.
· Coloración electrolítica
La coloración electrolítica utiliza sales metálicas y corriente eléctrica para depositar material metálico en el interior de los poros anódicos.
El estaño, el níquel, el cobalto y otros metales se utilizan en distintos sistemas de coloración. Estos acabados suelen ofrecer una gran estabilidad cromática y resultan útiles para aplicaciones en exteriores y arquitectónicas.
En el caso de un producto para exteriores, la elección del color merece tanta atención como el propio tipo de anodizado.
Anodizado negro frente a pintura y recubrimiento en polvo
- El anodizado negro presenta una diferencia estructural importante con respecto a la pintura y el recubrimiento en polvo. La capa anódica se forma a partir de la superficie del aluminio.
- La pintura y el recubrimiento en polvo se aplican sobre el metal. Si se produce un impacto suficiente, una abrasión o una mala adherencia, un recubrimiento convencional puede agrietarse o desprenderse.
- El anodizado no se comporta de la misma manera. Un arañazo sigue dañando el acabado, pero no hay una capa de pintura separada que pueda desprenderse del aluminio.
- El anodizado negro también deja la superficie metálica relativamente fina en comparación con muchos recubrimientos aplicados. Esto es importante en zonas en las que la transferencia de calor es un factor a tener en cuenta, como las cajas de aparatos electrónicos y los disipadores térmicos.
- La pintura y el recubrimiento en polvo siguen teniendo su función. Ofrecen más opciones de color y disimulan mejor los defectos de la superficie, como arañazos y marcas de mecanizado.
- La elección depende de la función de la pieza terminada.
¿Dónde se utiliza el aluminio anodizado negro?
El aluminio anodizado negro se utiliza en diversos sectores en los que la apariencia y las propiedades de la superficie son importantes.
· Electrónica
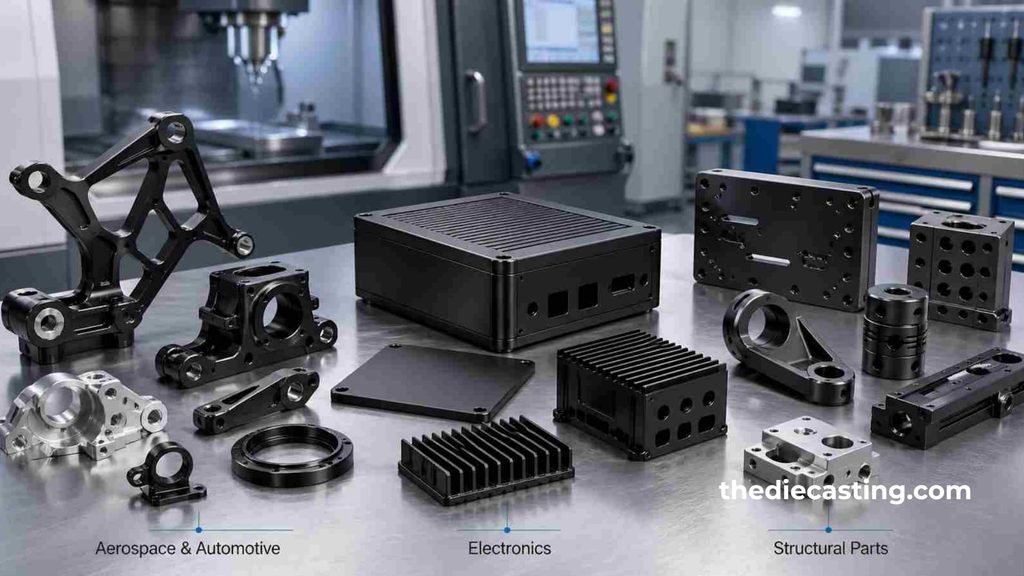
El aluminio anodizado negro se utiliza habitualmente en ordenadores portátiles, equipos de audio, cuerpos de cámaras, carcasas de equipos y otros productos. Este acabado aporta un aspecto limpio y protege la superficie del uso habitual y el desgaste. La capa de óxido también actúa como aislante eléctrico.
· Equipos ópticos
El aluminio negro mate es adecuado para su uso en torno a componentes ópticos, ya que refleja menos luz. Esta propiedad resulta útil en carcasas de cámaras, instrumentos científicos y otros equipos ópticos.
· Piezas de automóviles
Los embellecedores, los elementos interiores y algunos componentes mecánicos son de aluminio anodizado en negro. El acabado está diseñado para ofrecer una combinación de estética y durabilidad para el uso diario.
· Arquitectura
El aluminio anodizado se utiliza para proteger contra la corrosión y por motivos estéticos en marcos de ventanas, puertas, molduras, paneles y otros elementos arquitectónicos. El sistema de coloración es importante para las aplicaciones en exteriores. El tinte resistente a los rayos UV o el proceso de coloración electrolítica ofrecen una mayor estabilidad del color a largo plazo que los tintes orgánicos simples.
· Equipos aeroespaciales y espaciales
El aluminio anodizado negro también se utiliza en la industria aeroespacial. Las superficies anodizadas negras de los componentes de los satélites facilitan la disipación del calor. Además, un bajo nivel de desgasificación es importante para que las piezas anodizadas queden correctamente selladas en aplicaciones al vacío.
Diseño de piezas para el anodizado negro
Los buenos resultados empiezan antes de la fabricación.
Las esquinas internas afiladas pueden recibir una corriente desigual durante el proceso de anodizado. Las cavidades profundas pueden retener productos químicos tras el enjuague. Las superficies planas de gran tamaño también pueden presentar diferencias de color más evidentes que las superficies más pequeñas y texturizadas.
Hay varias decisiones de diseño sencillas que pueden ayudar:
- Añade radios razonables a las esquinas afiladas.
- Proporcionar un sistema de drenaje y ventilación para los perfiles huecos.
- Mantén los puntos de fijación alejados de las superficies visibles.
- Indica al fabricante qué superficies son de carácter estético.
- Evita las cavidades ciegas profundas innecesarias.
- Aprueba una muestra de color antes de la producción.
- Mantener la uniformidad de la aleación, el estado de temple y el acabado.
Otro aspecto de interés es la colocación en la rejilla. La pieza se fija en la rejilla, que además establece una conexión eléctrica durante el proceso. Un posicionamiento incorrecto puede provocar una distribución desigual de la corriente y del espesor del recubrimiento.
Conclusión
Aluminio anodizado negro Es más que un simple tratamiento superficial negro. El proceso de anodizado se utiliza para formar una capa protectora de óxido de aluminio. La fase de coloración sirve para dar a la pieza un color oscuro.
El resultado depende de diversas decisiones tomadas antes y durante la producción. La aleación de aluminio influye en la uniformidad del color. La preparación de la superficie determina si el acabado es mate o brillante. El tipo II es más absorbente y destaca más, mientras que el tipo III es más duro y más resistente al desgaste. La eficacia del color negro a la hora de resistir la luz solar y el calor depende de la composición química del tinte.
Se puede utilizar un acabado de tipo II con tintes orgánicos estándar para productos de uso interior, lo que puede ofrecer un aspecto y un coste razonables. La composición química del tinte, el sellado, el espesor de la capa de óxido y el tipo de anodizado son factores más determinantes para las piezas de uso exterior o sometidas a un desgaste elevado.
Una especificación clara es el primer paso para conseguir el mejor acabado anodizado en negro. Especifica la aleación, el tipo de anodizado, el espesor, la textura de la superficie, el proceso de coloración y el estándar de color antes de la producción. Esto proporciona al fabricante un objetivo claro y minimiza las posibilidades de que surjan sorpresas entre la muestra aprobada y las piezas acabadas.