
Fekete eloxált alumínium ez egy népszerű megoldás azoknál a fém alkatrészeknél, amelyeknél sötét színre, nagy kopásállóságra és korrózióállóságra van szükség. A fekete felület nem festett, hanem eloxálási eljárással készül. A felületet alumínium-oxid réteggel vonják be, majd szabályozott elektromos áram segítségével színezik meg.
A felületkezelés nem egy különálló, a felületre felvitt réteg, hanem közvetlenül az alumínium felületéhez kapcsolódik. Ez a kontraszt a fekete eloxált alumíniumnak kívánatos megjelenést és tartósságot kölcsönöz. A felületkezelés olyan termékekhez is alkalmas, ahol a tükröződés, az ujjlenyomatok, a hőhatás és a mindennapi használat problémát jelent.
A jó minőségű fekete felület kialakítása azonban nem olyan egyszerű, mint egy alumínium alkatrész fekete festékfürdőbe merítése. Az alumíniumötvözet, a felület előkészítése, az eloxálás típusa, az oxidréteg vastagsága, a festék, a lezárási módszer és az alkatrész kialakítása egyaránt befolyásolja az eredményt.
Mi az a fekete eloxált alumínium?
Fekete eloxált alumínium ez egy olyan alumínium, amelyet elektrokémiai eljárással kezeltek, majd feketére színeztek.
Az eloxálás során a eloxálás öntött alumínium Ez az alkatrész az elektrolitfürdőben anódként működik. Az egyenáram hatására a felületen szabályozott módon alumínium-oxid réteg képződik. A festékkel vagy a porbevonattal ellentétben ez az oxidréteg közvetlenül az alumíniumból képződik.
Az újonnan kialakult oxidréteg porózus szerkezetű. Ezek a pórusok helyet biztosítanak a festéknek vagy a fémes színezőanyagoknak. A színezés után a pórusokat lezárják, hogy a szín megmaradjon, és a felületet megvédjék.
Ez az egyszerű eljárás számos kívánatos tulajdonsággal ruházza fel a fekete eloxált alumíniumot:
- Keményebb felület, mint a kezeletlen alumíniumé.
- Jobb kopás- és dörzsállóság.
- Javított korrózióállóság
- Sötét vagy fekete szín.
- Megfelelő előkészítéssel alacsony a felületi tükröződés.
- Az oxidréteg elektromos szigetelőként működik.
- Az eloxált felület kiváló hőelvezető tulajdonságai.
Az eredmény nagymértékben függ az anyagtól és az eljárási paraméterektől. Különböző alumíniumötvözetekkel különféle árnyalatok érhetők el. A 6xxx-es sorozatú ötvözetek (pl. 6061, 6063) jó választás az egyenletes fekete felületekhez, míg a rézben gazdag és a magas szilíciumtartalmú ötvözetek nem biztos, hogy egyenletes felületet eredményeznek.
Hogyan működik a fekete eloxálás?
A fekete eloxálás általában négy fő szakaszból áll: felületelőkészítés, eloxálás, színezés és tömítés.
· Felület előkészítése
Az első lépésben eltávolítják az alumíniumból az olajat, a szennyeződéseket, a megmunkálási folyadékokat és az egyéb szennyező anyagokat.
A tisztítást általában kémiai maratás követi. A maratás eltávolít egy vékony réteget a felületről, és egyenletesebb textúrát eredményez. Bizonyos eljárások során savas desmutting lépést is alkalmaznak az ötvözőelemek maradványainak eltávolítására.
A mechanikai előkészítés másképp zajlik. Az eloxálás előtt a felületet homokfúvással, polírozással és egyéb csiszoló eljárásokkal alakítják át.
Ez a lépés jelentősen befolyásolhatja a végső megjelenést. A durvább felület szétszórja a fényt, és matt felületet eredményez. A sima felület több fényt tükröz vissza, így fényesebb felületet eredményez.
· Eloxálás
Az előkészített alumíniumot elektrolitfürdőbe merítik, ahol a II. vagy III. típusú eloxáláshoz gyakran kénsavat használnak.
Az alumínium alkatrész az egyenáramú tápegység pozitív pólusához csatlakozik, míg a katód zárja be az áramkört. Az áram átfolyik az elektroliton, és ennek hatására alumínium-oxid réteg képződik az alkatrészen.
Az oxidréteg nem teljesen zárt, hanem porózus. Ezek a pórusok később a fekete színezőanyagot fogják magukba zárni.
· Kifestőkönyv
A fekete szín az oxidréteg kialakulását követően jelenik meg.
Három általános módszer a szerves festékek, a szervetlen festékek, valamint a fém sókat alkalmazó elektrolitikus színezés.
A szerves festékek viszonylag alacsony költségek mellett mély, gazdag színeket eredményeznek. Fő hátrányuk az UV-sugárzásnak való kitettség. A hosszú ideig tartó napfény hatására elszíneződhetnek.
A szervetlen színezékek jobb fényállóságot biztosítanak. Az elektrolitikus színezés során fémes sók rakódnak le az oxid pórusaiban, ami általában kiváló színstabilitást biztosít kültéri körülmények között.
· Pecsételés
Az utolsó lépés során az anódos réteg pórusai bezáródnak.
A lezárás segít abban, hogy a festék az oxidréteg belsejében maradjon, és javítja a foltosodás és a korrózió elleni ellenállást. Erre a célra két módszert alkalmaznak: a hidrotermikus lezárást és a kémiai lezárást.
Megfelelő tömítés nélkül a kész felület hajlamosabb a foltok kialakulására és a színvesztésre.
Melyik alumíniumötvözetek a legalkalmasabbak?
Az alumíniumötvözet kiválasztása közvetlen hatással van a fekete eloxálásra.
Egyes ötvözőelemek nem reagálnak megfelelően az eloxálás során. A réz, a szilícium, a mangán és más elemek részecskéket vagy maradványokat képeznek az alumíniumszerkezetben. Ezek a területek a felületkezelés során eltérően reagálhatnak, és egyenetlen színt eredményezhetnek.
A kozmetikai célú fekete eloxáláshoz általában az 5xxx, 6xxx és 7xxx sorozatú ötvözeteket részesítik előnyben. A 6xxx sorozatú ötvözetek, különösen a 6061-es, kiemelt figyelmet kapnak, mivel ezek általában egyenletes fekete felületet biztosítanak.
| Alumínium-sorozat | A fekete eloxálásra jellemző reakció |
| 2xxx | Gyakran egyenetlen vagy tompa a réz miatt |
| 3xxx | Szürke vagy egyenetlen eredményeket eredményezhet |
| 5xxx | Összességében szép fekete felület |
| 6xxx | Egységes és mély fekete szín, különösen a 6061-esnél |
| 7xxx | Sötét színű, bár a pontos árnyalat változó |
Az ötvözet kiválasztása szintén fontos szempont, ha különböző beszállítóktól származó alkatrészeket kell összeilleszteni. Két alkatrész, amelyek névlegesen azonos fekete felületkezeléssel rendelkeznek, eltérőnek tűnhetnek, ha különböző ötvözetekből, keménységi fokozatokból, megmunkálási eljárásokból vagy előkezelési folyamatokból származnak.
A gyártás során célszerű ugyanazon ötvözetből származó, jóváhagyott mintát használni a kívánt szín meghatározásához.
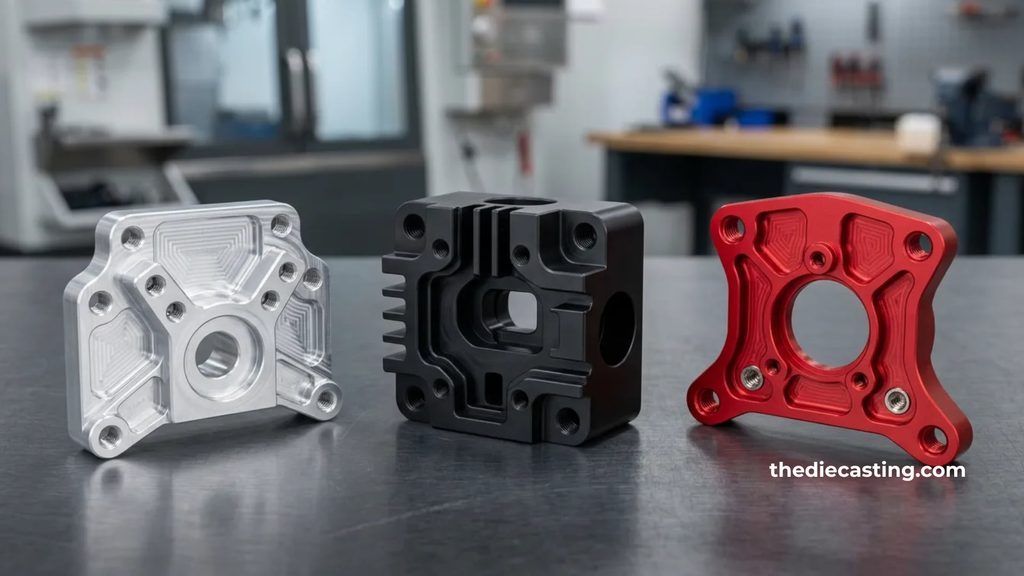
II. típusú és III. típusú fekete eloxálás összehasonlítása
A II. és a III. típus a két eloxálás a fekete alumínium alkatrészek esetében leggyakrabban emlegetett típusok.
· II. típusú eloxálás
A II. típust általában olyan alkatrészekhez használják, amelyeknél csupán alapszintű védelemre van szükség, és ahol a megjelenés fontos.
Az oxidréteg nem olyan vastag és sűrű, mint a III. típusú keménybevonat. Ez megkönnyíti a festék felszívódását és a mély fekete szín elérését.
A leggyakoribb felhasználási területek a következők:
- Elektronikai házak
- Dekoratív panelek
- Autóipari burkolatok
- Építészeti elemek
- Fogyasztási cikkek
- Berendezéshuzatok
· III. típusú eloxálás
A keménybevonatú eloxálást III. típusnak is nevezik.
Ez a folyamat vastagabb és sűrűbb oxidréteget hoz létre, amelynek kopásállósága jóval nagyobb. A hátrány a színezésben rejlik. A sűrű keménybevonat-réteg pórusai kisebbek és kevésbé egyenletesek, ami megnehezíti a mély és egyenletes fekete szín elérését.
A III. típusú öltözékek olyan alkatrészekhez alkalmasak, amelyek gyakori dörzsölésnek, kopásnak vagy mechanikai érintkezésnek vannak kitéve. Ilyenek például a repülőgépipari alkatrészek, a gépalkatrészek, a dugattyúk, a fogaskerekek, a szelepek és a vezetőelemek.
| Jellemző | II. típus | III. típus |
| Fő célja | Megjelenés és általános védelem | Kiváló kopásállóság |
| Oxidréteg | Vékonyabb | Vastagabb és sűrűbb |
| Festékabszorpció | Jó | Nehézebb |
| Fekete szín | Általában könnyebb megvalósítani | Gyakran szürke-fekete vagy bronz-fekete |
| Jellemző felhasználás | Elektronika, burkolatok, házak | Gépipar, repülőgépipar, nagy kopásnak kitett alkatrészek |
A választás az alkatrész rendeltetésétől függ. Azoknál a burkolatoknál, amelyeknek tiszta, fekete megjelenésre van szükségük, gyakran a II. típus a megfelelő. A csúszó mechanikus alkatrészekhez viszont a III. típus által biztosított keményebb felületre van szükség.
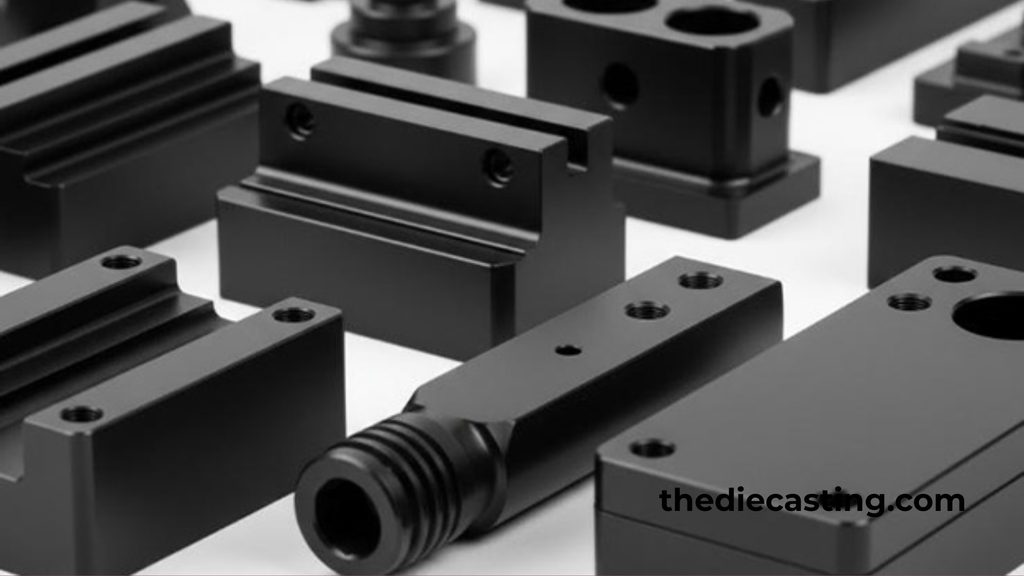
Matt és fényes fekete eloxált alumínium
Az eloxálás önmagában nem dönti el, hogy egy fekete alumínium az adott rész mattnak vagy fényesnek tűnik. A felület előkészítése döntő szerepet játszik.
· Matt fekete
A matt felület kialakítása általában kémiai maratással vagy homokfúvással kezdődik.
Ezek a folyamatok apró felületi egyenetlenségeket hoznak létre. A fény ezeken az egyenetlenségeken szétszóródik, ahelyett, hogy közvetlenül a néző felé verődne vissza.
A matt fekete alumínium olyan termékeknél hasznos, ahol a tükröződés és az ujjlenyomatok problémát jelentenek. Ezt a felületkezelést általában optikai berendezésekre, elektronikai házakra és készülékpanelekre alkalmazzák.
· Fényes fekete
A fényes felület eléréséhez sima alapfelületre van szükség.
A mechanikus polírozás eltávolítja a felületen található apró kiemelkedéseket, és fényvisszaverőbb felületet hoz létre. A kémiai fényezés mikroszkopikus szinten szintén simább felületet eredményez az alumíniumon.
Ez fekete eloxálás Ez a folyamat tehát az eloxálás előtti kezeléstől függően különböző vizuális hatásokat eredményez.
| Felület előkészítése | Jellegzetes megjelenés |
| Gyöngyszórás | Egységes matt |
| Lúgos maratás | Finom matt vagy szatén |
| Mechanikus polírozás | Fényes |
| Kémiai fényesítő merítés | Fényes, erősen fényvisszaverő |
Milyen vastagnak kell lennie a fekete eloxálásnak?
Az oxidrétegek vastagsága hatással van a védelemre és a színre.
A vastagabb oxidréteg általában nagyobb pórus térfogatot biztosít a festék felszívódásához a II. típusú felületek esetében. A gazdag II. típusú fekete felület eléréséhez a megfelelő tartomány körülbelül 18–25 mikron. A vékonyabb rétegek világosabb vagy kevésbé telített színeket eredményeznek.
A III. típus esetében más a helyzet. Minél vastagabb a keménybevonat, annál kopásállóbb, de minél vastagabb a keménybevonat, annál nehezebb lesz befesteni.
Ez kompromisszumhoz vezet. A legvastagabb anódos réteg nem feltétlenül jelenti a legsötétebb feketét. Figyelembe kell venni a megjelenést és a kopásállóságot is.
Szerves, szervetlen és elektrolitikus színezés
A színezési módszer határozza meg a fekete eloxált alumínium tartósságát.
· Szerves festékek
A szerves festékeket jó színerősségük és viszonylag egyszerű feldolgozhatóságuk miatt széles körben használják.
Beltéri használatra szánt termékekhez, elektronikai eszközökhöz, díszítőelemekhez, valamint egyéb, kevés napfénynek kitett alkalmazásokhoz alkalmasak.
Legnagyobb gyengeségük az UV-sugárzásnak való hosszú távú kitettség. A hagyományos szerves festékek hosszabb ideig tartó napfénynek való kitettség esetén a fekete felületeken elszíneződést okozhatnak.
· Szervetlen színezékek
A szervetlen színezőrendszerek jobb fény- és hőállóságot biztosítanak.
Külső használatra szánt termékekhez és olyan alkatrészekhez alkalmasak, amelyek igényes körülményeknek vannak kitéve. A színmélység eltérhet a mély, organikus festékkel festett feketétől, de az UV-sugárzásnak kitett állapotban az élettartamuk gyakran jobb.
· Elektrolitikus színezés
Az elektrolitikus színezés során fém sókat és elektromos áramot használnak arra, hogy fémes anyagot juttassanak az anódos pórusokba.
Az ón, a nikkel, a kobalt és más fémek különböző színezési rendszerekben kerülnek felhasználásra. Az ilyen bevonatok általában kiváló színstabilitást biztosítanak, és kültéri, valamint építészeti alkalmazásokhoz is alkalmasak.
Külső felhasználásra szánt termékek esetében a festék kiválasztására ugyanolyan figyelmet kell fordítani, mint magára az eloxálási típusra.
Fekete eloxálás kontra festés és porbevonat
- A fekete eloxálásnak van egy lényeges szerkezeti különbsége a festéshez és a porbevonathoz képest. Az eloxált réteg közvetlenül az alumínium felületéből képződik.
- A festék és a porbevonat a fém felületén helyezkedik el. Erős ütés, kopás vagy gyenge tapadás hatására a hagyományos bevonat lepattoghat vagy lehámulhat.
- Az eloxálás esetében más a helyzet. A karcolás ugyan károsítja a felületet, de nincs külön festékréteg, amely leválhatna az alumíniumról.
- A fekete eloxálásnak köszönhetően a fémfelület viszonylag vékony marad, összehasonlítva számos más bevonattal. Ez fontos olyan területeken, ahol a hőátadás jelent problémát, például az elektronikus házak és a hűtőbordák esetében.
- A festésnek és a porbevonatnak továbbra is megvan a maguk szerepe. Több színválasztékot kínálnak, és jobban eltakarják a felületi hibákat, például a karcolásokat és a megmunkálási nyomokat.
- A választás a kész alkatrész funkciójától függ.
Hol használják a fekete eloxált alumíniumot?
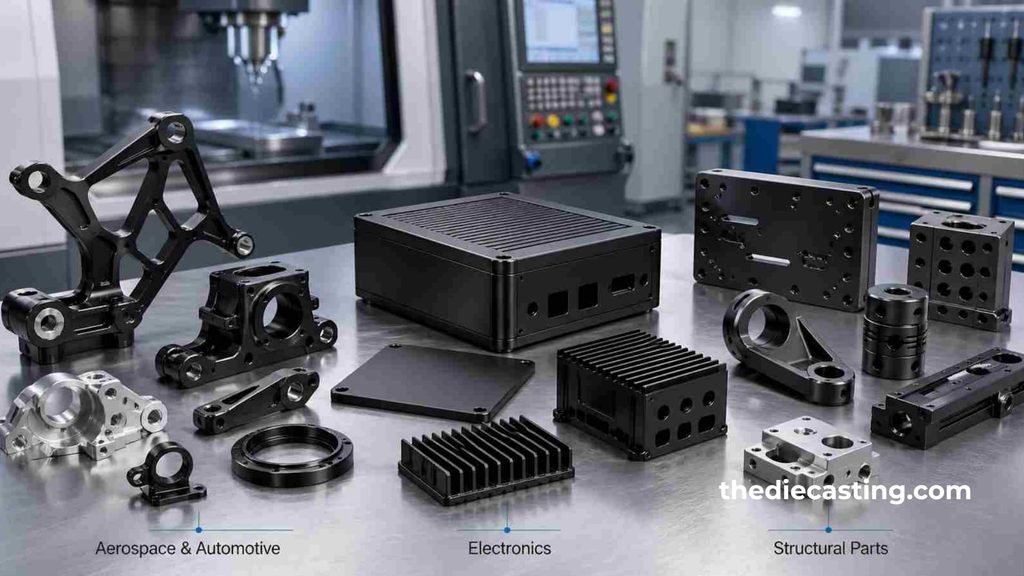
A fekete eloxált alumíniumot számos olyan iparágban használják, ahol a megjelenés és a felületi tulajdonságok fontos szerepet játszanak.
· Elektronika
A fekete eloxált alumíniumot gyakran használják laptopok, hangtechnikai berendezések, fényképezőgép-házak, készülékházak és egyéb termékek gyártásához. A felületkezelés letisztult megjelenést kölcsönöz, és megvédi a felületet a mindennapi használat és a kopás hatásaitól. Az oxidréteg elektromos szigetelőként is működik.
· Optikai berendezések
A matt fekete alumínium alkalmas optikai alkatrészek közelében való használatra, mivel kevesebb fényt ver vissza. Ez a tulajdonság hasznos a fényképezőgép-házakban, a tudományos műszerekben és más optikai berendezésekben.
· Autóalkatrészek
A díszlécek, a belső alkatrészek és bizonyos mechanikus alkatrészek fekete eloxált alumíniumból készülnek. A felületkezelés úgy lett kialakítva, hogy a mindennapi használat során esztétikát és tartósságot egyaránt biztosítson.
· Építészet
Az eloxált alumíniumot korrózióvédelemre és esztétikai célokra használják ablakkeretekben, ajtókban, díszlécekben, panelekben és egyéb építészeti elemekben. A színrendszer fontos szerepet játszik a kültéri alkalmazásoknál. Az UV-álló festék vagy az elektrolitikus színezési eljárás nagyobb hosszú távú színstabilitást biztosít, mint az egyszerű szerves festék.
· Repülőgépipari és űrtechnikai berendezések
A fekete eloxált alumíniumot a repülőgép- és űriparban is használják. A műholdalkatrészek fekete eloxált felületei elősegítik a hőelvezetést. A vákuumalkalmazásokban a megfelelően lezárt eloxált alkatrészek esetében a csekély gázkibocsátás is fontos szempont.
Alkatrészek tervezése fekete eloxáláshoz
A jó eredmények már a gyártás előtt kezdődnek.
Az éles belső sarkok az eloxálás során egyenetlen áramellátást kaphatnak. A mély üregekben az öblítés után is maradhatnak vegyszermaradványok. A nagy, sík felületeken a színeltérések is szembetűnőbbek lehetnek, mint a kisebb, texturált felületeken.
Számos egyszerű tervezési döntés segít ebben:
- Az éles sarkokat kerekítsd le megfelelő sugárral.
- Gondoskodjon az üreges profilok vízelvezetéséről és szellőzéséről.
- A rögzítőpontokat tartsa távol a látható felületektől.
- Kérjük, jelezze a gyártónak, hogy mely felületek esztétikai jellegűek.
- Kerülje a felesleges, mély, vak üregeket.
- A gyártás megkezdése előtt hagyja jóvá a színmintát.
- Gondoskodjon az ötvözet, a keménységi fokozat és a felületkezelés egységességéről.
Egy másik érdekes szempont a rögzítés. Az alkatrészt a tartóba rögzítik, amely a feldolgozás során egyben az elektromos csatlakozást is biztosítja. A helytelen elhelyezés egyenetlen árameloszlást és bevonatvastagságot okozhat.
Következtetés
Fekete eloxált alumínium Több, mint egyszerű fekete felületkezelés. Az eloxálási eljárás során alumínium-oxidból álló védőréteg képződik. A színezési lépés során az alkatrész sötét színt kap.
Az eredmény a gyártás előtt és alatt meghozott különböző döntésektől függ. Az alumíniumötvözet hatással van a színegységességre. A felület előkészítése határozza meg, hogy a felület matt vagy fényes lesz-e. A II. típus jobban felszívja a fényt és jobban látszik, míg a III. típus keményebb és kopásállóbb. Az, hogy a fekete szín mennyire hatékonyan ellenáll a napfénynek és a hőnek, a festék kémiai összetételétől függ.
A szokásos, szerves festékkel kezelt II. típusú felületkezelés beltéri termékekhez használható, és megfelelő megjelenést és költséghatékonyságot biztosíthat. A festék összetétele, a lezárás, az oxidréteg vastagsága és az eloxálás típusa a kültéri vagy nagy kopásnak kitett alkatrészek esetében jelentősebb szerepet játszik.
A pontos specifikáció az első lépés a legjobb minőségű fekete eloxált felület eléréséhez. A gyártás megkezdése előtt határozza meg az ötvözetet, az eloxálás típusát, a vastagságot, a felületi textúrát, a színezési eljárást és a színszabványt. Ez egyértelmű iránymutatást nyújt a gyártónak, és minimálisra csökkenti annak esélyét, hogy a jóváhagyott minta és a kész alkatrészek között eltérések merüljenek fel.