
Zwart geanodiseerd aluminium is een populaire keuze voor metalen onderdelen die een donkere kleur, een hoge slijtvastheid en corrosiebestendigheid vereisen. De zwarte afwerking is geen verflaag, maar wordt verkregen door middel van een anodisatieproces. Het oppervlak wordt bedekt met een laag aluminiumoxide en vervolgens gekleurd door middel van een gecontroleerde elektrische stroom.
De afwerking ligt zeer dicht tegen het aluminiumoppervlak aan en vormt geen aparte laag die er bovenop ligt. Dit contrast zorgt voor een aantrekkelijk uiterlijk en een hoge duurzaamheid bij zwart geanodiseerd aluminium. De afwerking is ook geschikt voor producten waarbij schittering, vingerafdrukken, hitte en dagelijks gebruik een rol spelen.
Het verkrijgen van een mooie zwarte afwerking is echter niet zo eenvoudig als het onderdompelen van een aluminium onderdeel in een zwart kleurbad. De aluminiumlegering, de voorbehandeling van het oppervlak, het type anodisatie, de dikte van de oxide laag, de kleurstof, de afdichtingsmethode en het ontwerp van het onderdeel hebben allemaal invloed op het resultaat.
Wat is zwart geanodiseerd aluminium?
Zwart geanodiseerd aluminium wordt via een elektrochemisch proces bewerkt en vervolgens zwart gekleurd.
Tijdens het anodiseren wordt de anodiseren van gegoten aluminium Dit onderdeel fungeert als anode in een elektrolytbad. Door gelijkstroom ontstaat er op het oppervlak een gecontroleerde laag aluminiumoxide. In tegenstelling tot verf of poedercoating groeit deze oxidelaag uit het aluminium zelf.
De nieuw gevormde oxidelaag heeft een poreuze structuur. Die poriën bieden ruimte voor kleurstof of metaalhoudende kleurstoffen. Na het kleuren worden de poriën afgesloten om de kleur vast te houden en het oppervlak te beschermen.
Dit eenvoudige proces verleent zwart geanodiseerd aluminium een aantal gewenste eigenschappen:
- Een harder oppervlak dan onbehandeld aluminium.
- Verbeterde slijtvastheid en schuurweerstand.
- Verbeterde corrosiebestendigheid
- Donkere of zwarte kleur.
- Weinig schittering op het oppervlak bij een juiste voorbereiding.
- De oxidelaag fungeert als elektrische isolator.
- Uitstekende warmteafvoerende eigenschappen van het geanodiseerde oppervlak.
Het resultaat hangt in hoge mate af van de materiaal- en procesparameters. Er zijn verschillende tinten die met verschillende aluminiumlegeringen kunnen worden bereikt. 6xxx-legeringen (bijv. 6061, 6063) zijn goede opties voor een gelijkmatige zwarte afwerking, terwijl koperrijke en siliciumrijke legeringen mogelijk geen gelijkmatige afwerking opleveren.
Hoe zwart anodiseren werkt
Het zwart anodiseren verloopt doorgaans in vier hoofdfasen: oppervlaktevoorbereiding, anodiseren, kleuren en verzegelen.
· Voorbereiding van het oppervlak
In de eerste stap worden de olie, het vuil, de bewerkingsvloeistoffen en andere verontreinigingen van het aluminium verwijderd.
Na het reinigen volgt meestal een chemische etsbehandeling. Door het etsen wordt een dunne laag van het oppervlak verwijderd, waardoor een gelijkmatiger structuur ontstaat. Bij sommige processen wordt ook een zuurbehandeling toegepast om de resten van legeringselementen te verwijderen.
De mechanische voorbehandeling verloopt anders. Vóór het anodiseren wordt het oppervlak bewerkt door middel van zandstralen, polijsten en andere schurende technieken.
Deze stap kan het uiteindelijke uiterlijk aanzienlijk beïnvloeden. Een ruwer oppervlak verspreidt het licht en zorgt voor een matte afwerking. Een glad oppervlak weerkaatst meer licht en zorgt voor een glanzendere afwerking.
· Anodiseren
Het voorbehandelde aluminium wordt in een elektrolytbad ondergedompeld, waarbij voor type II- of type III-anodiseren vaak zwavelzuur wordt gebruikt.
Het aluminium onderdeel wordt aangesloten op de pluspool van een gelijkstroomvoeding, terwijl een kathode het elektrische circuit sluit. Er vloeit stroom door de elektrolyt, waardoor er zich een laag aluminiumoxide op het onderdeel vormt.
De oxidelaag is poreus en niet volledig dicht. In die poriën wordt later de zwarte kleurstof vastgehouden.
· Kleurplaten
De zwarte kleur ontstaat nadat de oxidelaag zich heeft gevormd.
Drie veelgebruikte methoden zijn organische kleurstoffen, anorganische kleurstoffen en elektrolytische kleuring met metaalzouten.
Organische kleurstoffen leveren doorgaans diepe, rijke kleuren op tegen relatief lage kosten. Hun grootste zwakte is blootstelling aan UV-straling. Langdurige blootstelling aan zonlicht kan leiden tot verkleuring.
Anorganische kleurstoffen bieden een betere lichtbestendigheid. Bij elektrolytische kleuring worden metaalzouten afgezet in de poriën van het oxide, wat doorgaans zorgt voor een hoge kleurstabiliteit bij gebruik buitenshuis.
· Afdichting
In de laatste fase worden de poriën in de anodische laag afgesloten.
Door afdichting blijft de kleurstof in de oxidelaag en wordt de weerstand tegen vlekvorming en corrosie verbeterd. Hydrothermische afdichting en chemische afdichting zijn twee methoden die hiervoor worden gebruikt.
Zonder een goede afdichting is het afgewerkte oppervlak gevoeliger voor vlekken en kleurverlies.
Welke aluminiumlegeringen werken het beste?
De keuze van de aluminiumlegering heeft een directe invloed op het zwart anodiseren.
Sommige legeringselementen reageren slecht tijdens het anodiseren. Koper, silicium, mangaan en andere elementen vormen deeltjes of resten in de aluminiumstructuur. Deze gebieden kunnen tijdens de oppervlaktebehandeling anders reageren en een ongelijkmatige kleur veroorzaken.
Voor cosmetisch zwart anodiseren wordt doorgaans de voorkeur gegeven aan legeringen uit de 5xxx-, 6xxx- en 7xxx-serie. Legeringen uit de 6xxx-serie, met name 6061, krijgen bijzondere aandacht omdat ze doorgaans een gelijkmatige zwarte afwerking opleveren.
| Aluminiumserie | Typische reactie op zwart anodiseren |
| 2xxx | Vaak ongelijkmatig of gedempt door het koper |
| 3xxx | Dit kan grijze of ongelijkmatige resultaten opleveren |
| 5xxx | Over het algemeen mooie zwarte afwerking |
| 6xxx | Effen en diep zwart, met name 6061 |
| 7xxx | Donkere afwerking, hoewel de exacte tint kan variëren |
Ook de keuze van de legering is van belang bij het op elkaar afstemmen van onderdelen van verschillende leveranciers. Twee onderdelen met in principe dezelfde zwarte afwerking zien er mogelijk niet hetzelfde uit als ze zijn vervaardigd uit verschillende legeringen, met verschillende hardheidsgraden, bewerkingsprocessen of voorbehandelingen.
Tijdens de productie is het verstandig om een goedgekeurd monster van dezelfde legering te gebruiken om de gewenste kleur vast te stellen.
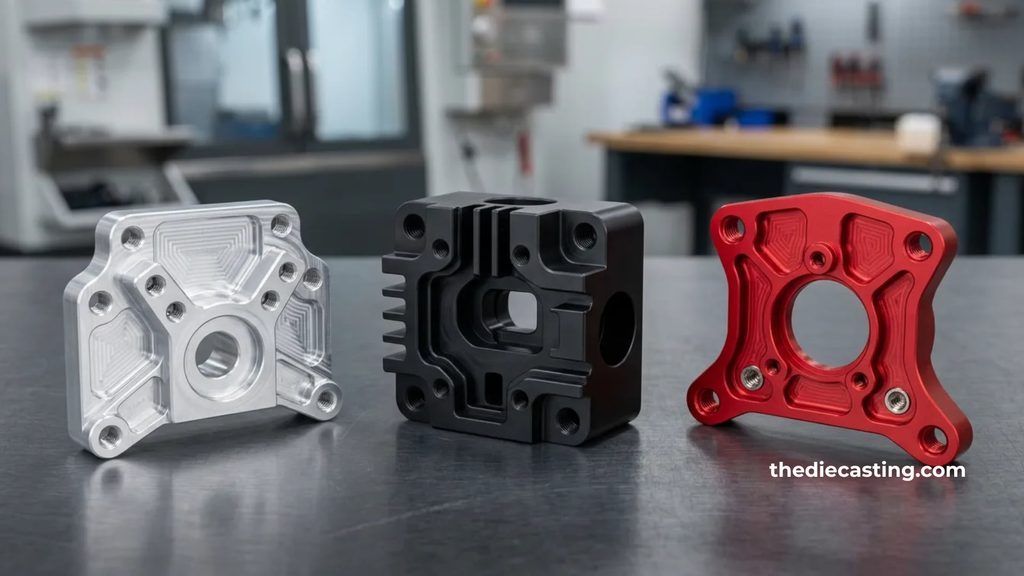
Type II versus type III zwart anodiseren
Type II en Type III zijn de twee anodiseren de soorten die het vaakst ter sprake komen bij zwarte aluminium onderdelen.
· Type II-anodiseren
Type II wordt vaak gebruikt voor onderdelen die slechts basisbescherming nodig hebben en waarbij het uiterlijk belangrijk is.
De oxidelaag is niet zo dik of dicht als bij een Type III-hardcoat. Hierdoor wordt de kleurstof gemakkelijker opgenomen en ontstaat er een diepzwart.
Veelvoorkomende toepassingen zijn onder meer:
- Behuizingen voor elektronische apparatuur
- Decoratieve panelen
- Autobekleding
- Architectonische elementen
- Consumentenproducten
- Apparatuurhoezen
· Type III-anodiseren
Hardcoat-anodiseren wordt ook wel Type III genoemd.
Dit proces zorgt voor een dikkere en dichtere oxidelaag, die een veel hogere slijtvastheid heeft. Het nadeel zit hem in de kleur. Een dichte hardcoatlaag heeft kleinere en minder gelijkmatige poriën, waardoor het moeilijker is om een diepe en gelijkmatige zwarte kleur te verkrijgen.
Type III-pakken zijn geschikt voor onderdelen die vaak worden blootgesteld aan wrijving, slijtage of mechanisch contact. Voorbeelden hiervan zijn onderdelen voor de lucht- en ruimtevaart, machineonderdelen, zuigers, tandwielen, kleppen en geleiders.
| Functie | Type II | Type III |
| Hoofddoel | Uiterlijk en algemene bescherming | Hoge slijtvastheid |
| Oxide-laag | Verdunner | Dikker en dichter |
| Kleurstofabsorptie | Goed | Moeilijker |
| Zwarte kleur | Meestal gemakkelijker te realiseren | Vaak grijs-zwart of brons-zwart |
| Typische toepassing | Elektronica, afwerking, behuizingen | Machines, lucht- en ruimtevaart, onderdelen die aan sterke slijtage onderhevig zijn |
De keuze hangt af van de functie van het onderdeel. Voor een behuizing die een strak, zwart uiterlijk moet hebben, is Type II vaak geschikt. Een mechanisch schuifonderdeel heeft het hardere oppervlak nodig dat Type III biedt.
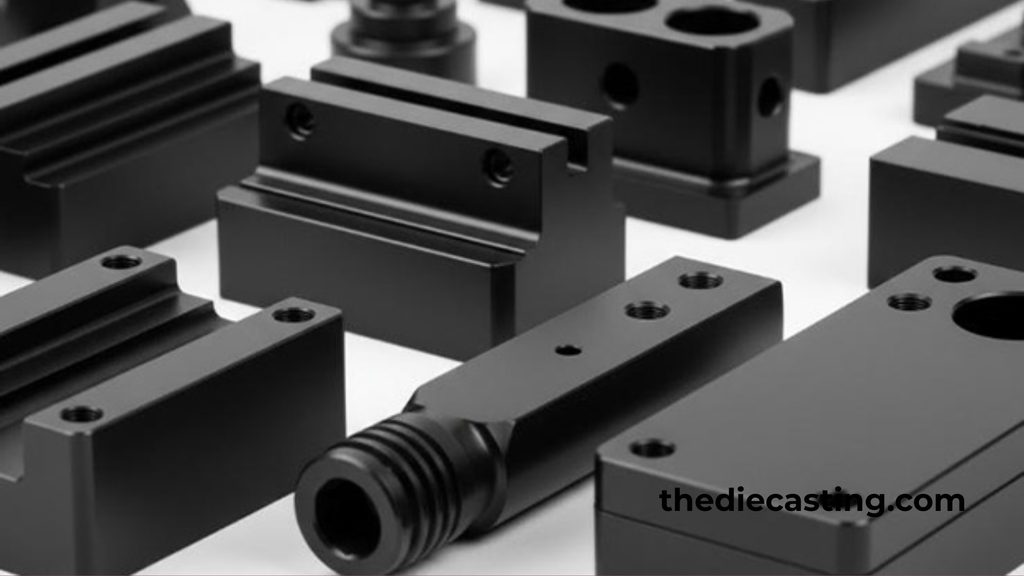
Mat versus glanzend zwart geanodiseerd aluminium
Anodiseren alleen is niet bepalend voor of een zwart aluminium of het oppervlak er mat of glanzend uitziet. De voorbereiding van het oppervlak speelt hierbij een belangrijke rol.
· Matzwart
Een matte afwerking begint meestal met chemisch etsen of zandstralen.
Deze processen zorgen voor kleine oneffenheden in het oppervlak. Het licht wordt door die oneffenheden verstrooid in plaats van rechtstreeks naar de toeschouwer te worden weerkaatst.
Mat zwart aluminium is geschikt voor producten waarbij schittering en vingerafdrukken een probleem vormen. Deze afwerking wordt vaak toegepast op optische apparatuur, behuizingen van elektronische apparaten en bedieningspanelen.
· Glanzend zwart
Voor een glanzend eindresultaat is een glad startoppervlak nodig.
Door mechanisch polijsten worden kleine oneffenheden op het oppervlak verwijderd en ontstaat een beter reflecterend oppervlak. Ook chemisch glansdompelen zorgt op microscopisch niveau voor een gladder oppervlak van het aluminium.
Dit zwart anodiseren Dit proces levert dus verschillende visuele effecten op, afhankelijk van de behandeling vóór het anodiseren.
| Voorbereiding van het oppervlak | Typisch uiterlijk |
| Parelstralen | Eénkleurig mat |
| Alkalisch etsen | Fijn mat of satijn |
| Mechanisch polijsten | Glanzend |
| Chemisch glansdompelen | Heldere, sterk reflecterende |
Hoe dik moet een zwarte anodisatielaag zijn?
De dikte van de oxidehuid is van invloed op de bescherming en de kleur.
Een dikkere oxidelaag zorgt doorgaans voor een groter poriënvolume, waardoor de kleurstof bij Type II-afwerkingen beter kan worden opgenomen. Een dikte van ongeveer 18 tot 25 micron is een goed bereik voor een diepzwarte Type II-afwerking. Dunnere lagen leiden tot lichtere of minder verzadigde kleuren.
Het patroon van type III is anders. Hoe dikker de hardcoat, hoe slijtvaster deze is, maar hoe dikker de hardcoat, hoe moeilijker het is om deze te verven.
Dit leidt tot een afweging. De dikste anodische laag betekent niet per se het donkerste zwart. Er moet rekening worden gehouden met het uiterlijk en de slijtvastheid.
Organische, anorganische en elektrolytische kleuring
De kleurbehandelingsmethode bepaalt de duurzaamheid van zwart geanodiseerd aluminium.
· Organische kleurstoffen
Organische kleurstoffen worden op grote schaal gebruikt vanwege hun goede kleurkracht en relatief eenvoudige verwerking.
Ze zijn geschikt voor producten die binnenshuis worden gebruikt, elektronica, decoratieve onderdelen en andere toepassingen die niet veel zonlicht krijgen.
Hun grootste zwakte is langdurige blootstelling aan UV-straling. Gewone organische kleurstoffen kunnen op zwarte oppervlakken verkleuring veroorzaken wanneer ze gedurende langere tijd aan zonlicht worden blootgesteld.
· Anorganische kleurstoffen
Anorganische kleursystemen bieden een betere licht- en hittebestendigheid.
Ze zijn geschikt voor outdoorproducten en onderdelen die aan zware omstandigheden worden blootgesteld. De kleurdiepte kan afwijken van een diep, organisch geverfd zwart, maar de levensduur bij blootstelling aan UV-straling is vaak langer.
· Elektrolytisch kleuren
Bij elektrolytisch kleuren worden metaalzouten en elektrische stroom gebruikt om metaal in de anodische poriën te brengen.
Tin, nikkel, kobalt en andere metalen worden gebruikt in verschillende kleurstelsels. Dergelijke afwerkingen bieden doorgaans een hoge kleurstabiliteit en zijn geschikt voor toepassingen buitenshuis en in de architectuur.
Bij een product voor buitengebruik verdient de keuze van de kleur evenveel aandacht als de soort anodisatie zelf.
Zwart anodiseren versus verf en poedercoating
- Zwart anodiseren verschilt qua structuur op één belangrijk punt van verf en poedercoating. De anodische laag groeit uit het aluminiumoppervlak.
- Verf en poedercoating worden op het metaal aangebracht. Bij voldoende stoten, slijtage of slechte hechting kan een conventionele coating afbladderen of loslaten.
- Bij anodiseren verloopt het anders. Een kras beschadigt weliswaar de afwerking, maar er is geen aparte verflaag die los kan komen van het aluminium.
- Bij zwart anodiseren blijft het metaaloppervlak bovendien relatief dun in vergelijking met veel andere coatings. Dit is belangrijk op plaatsen waar warmteoverdracht een rol speelt, zoals in elektronische behuizingen en koellichamen.
- Verf en poedercoating spelen nog steeds een belangrijke rol. Ze bieden meer kleuropties en verbergen meer oppervlaktefouten, zoals krassen en bewerkingssporen.
- De keuze hangt af van de functie van het afgewerkte onderdeel.
Waar wordt zwart geanodiseerd aluminium gebruikt?
Zwart geanodiseerd aluminium wordt in tal van sectoren gebruikt waar het uiterlijk en de eigenschappen van het oppervlak van belang zijn.
· Elektronica
Zwart geanodiseerd aluminium wordt vaak gebruikt voor laptops, audioapparatuur, camerabehuizingen, behuizingen van apparatuur en nog veel meer. De afwerking zorgt voor een strakke uitstraling en beschermt het oppervlak tegen dagelijks gebruik en slijtage. De oxidelaag fungeert bovendien als elektrische isolatie.
· Optische apparatuur
Zwart mat aluminium is geschikt voor gebruik in de buurt van optische componenten, omdat het minder licht weerkaatst. Deze eigenschap is nuttig bij camerabehuizingen, wetenschappelijke instrumenten en andere optische apparatuur.
· Auto-onderdelen
De sierlijsten, interieuronderdelen en bepaalde mechanische onderdelen zijn vervaardigd uit zwart geanodiseerd aluminium. De afwerking is ontworpen om een combinatie van esthetiek en duurzaamheid te bieden voor dagelijks gebruik.
· Architectuur
Geanodiseerd aluminium wordt gebruikt ter bescherming tegen corrosie en om een mooi uiterlijk te geven aan raamkozijnen, deuren, sierlijsten, panelen en andere bouwkundige onderdelen. Het kleursysteem is belangrijk voor toepassingen aan de buitenzijde. De UV-bestendige kleurstof of het elektrolytische kleurproces biedt op lange termijn een grotere kleurstabiliteit dan gewone organische kleurstof.
· Luchtvaart- en ruimtevaartapparatuur
Zwart geanodiseerd aluminium wordt ook gebruikt in de lucht- en ruimtevaartindustrie. Zwart geanodiseerde oppervlakken op satellietonderdelen bevorderen de warmteafvoer. Een lage uitgassing is bovendien belangrijk voor goed afgedichte geanodiseerde onderdelen in vacuümtoepassingen.
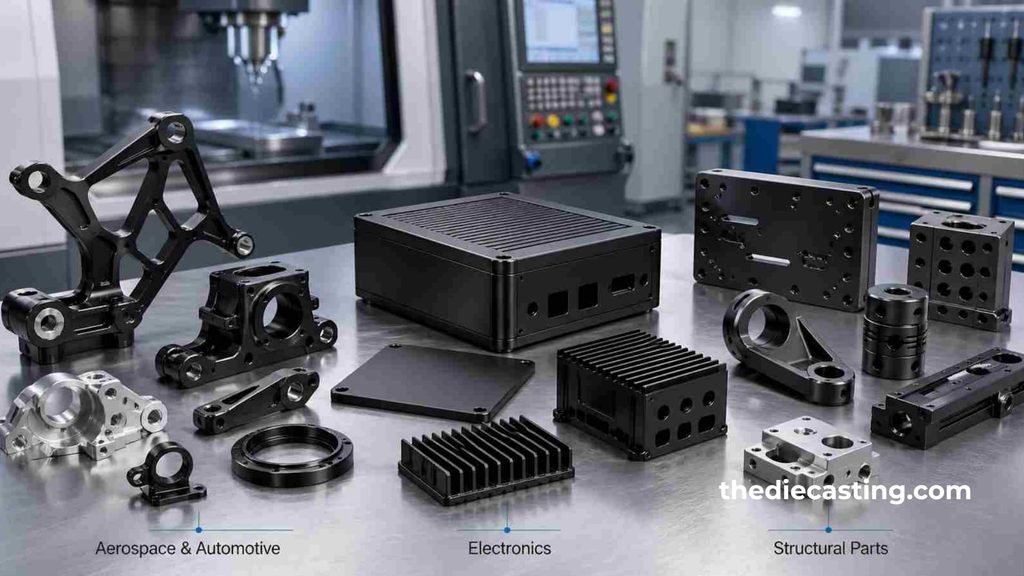
Het ontwerpen van onderdelen voor zwart anodiseren
Goede resultaten beginnen al vóór de productie.
Scherpe binnenhoeken kunnen tijdens het anodiseren ongelijkmatig worden bewerkt. In diepe holtes kunnen na het spoelen nog chemicaliën achterblijven. Op grote, vlakke oppervlakken kunnen kleurverschillen bovendien duidelijker zichtbaar zijn dan op kleinere, gestructureerde oppervlakken.
Een aantal eenvoudige ontwerpkeuzes kan daarbij helpen:
- Maak scherpe hoeken iets afgerond.
- Zorg voor afwatering en ontluchting bij holle profielen.
- Zorg ervoor dat de bevestigingspunten niet in het zicht liggen.
- Geef de fabrikant door welke oppervlakken louter cosmetisch zijn.
- Vermijd onnodige diepe, blinde holtes.
- Keur een kleurstaal goed voordat de productie van start gaat.
- Zorg ervoor dat de legering, de hardheid en de afwerking overal hetzelfde zijn.
Een ander interessant aspect is de plaatsing in het rek. Het onderdeel wordt in het rek vastgezet, waardoor tijdens de bewerking ook een elektrische verbinding tot stand komt. Een onjuiste positionering kan leiden tot een ongelijkmatige stroomverdeling en laagdikte.
Conclusie
Zwart geanodiseerd aluminium is meer dan alleen een zwarte oppervlaktebehandeling. Het anodisatieproces wordt gebruikt om een beschermende laag van aluminiumoxide te vormen. De kleurbehandeling wordt toegepast om het onderdeel een donkere kleur te geven.
Het resultaat hangt af van diverse beslissingen die vóór en tijdens de productie worden genomen. De aluminiumlegering is van invloed op de kleurconsistentie. De voorbehandeling van het oppervlak bepaalt of het oppervlak mat of glanzend wordt. Type II is absorberender en valt meer op, terwijl Type III harder en slijtvaster is. De mate waarin de zwarte kleur bestand is tegen zonlicht en hitte hangt af van de chemische samenstelling van de kleurstof.
Een standaard, organisch geverfde Type II-afwerking kan worden gebruikt voor producten voor binnengebruik en biedt doorgaans een acceptabel uiterlijk tegen redelijke kosten. De samenstelling van de kleurstof, de afdichting, de dikte van de oxide laag en het type anodisatie zijn van groter belang voor onderdelen die buiten worden gebruikt of aan zware slijtage onderhevig zijn.
Een duidelijke specificatie is de eerste stap naar de beste zwart geanodiseerde afwerking. Geef vóór de productie de legering, het type anodisatie, de dikte, de oppervlaktestructuur, het kleurproces en de kleurnorm aan. Dit geeft de fabrikant een duidelijk uitgangspunt en verkleint de kans op afwijkingen tussen het goedgekeurde monster en de afgewerkte onderdelen.