
Černě eloxované hliník je oblíbenou volbou pro kovové součásti, u nichž je vyžadována tmavá barva, vysoká odolnost proti opotřebení a odolnost proti korozi. Černý povrch není lakovaný, ale vzniká procesem eloxování. Povrch je pokryt vrstvou oxidu hlinitého a následně zbarven pomocí řízeného elektrického proudu.
Povrchová úprava je velmi blízko povrchu hliníku, nejedná se tedy o samostatnou vrstvu nanesenou na povrch. Tento kontrast dodává černě eloxovanému hliníku žádoucí vzhled a odolnost. Povrchová úprava je také vhodná pro výrobky, u nichž představují problém odlesky, otisky prstů, teplo a každodenní používání.
Dosažení kvalitního černého povrchu však není tak jednoduché, jako jen ponořit hliníkový díl do lázně s černým barvivem. Na výsledek mají vliv hliníková slitina, příprava povrchu, typ eloxování, tloušťka oxidové vrstvy, barvivo, způsob utěsnění i konstrukce dílu.
Co je to černě eloxovaný hliník?
Černá eloxovaný hliník jedná se o hliník, který byl upraven elektrochemickým procesem a následně obarven na černo.
Během eloxování se eloxování tlakově litého hliníku Tato část slouží jako anoda uvnitř elektrolytové lázně. Působením stejnosměrného proudu se na povrchu vytváří řízená vrstva oxidu hlinitého. Na rozdíl od laku nebo práškového nátěru vzniká tato oxidová vrstva přímo z hliníku.
Nově vytvořená vrstva oxidu má porézní strukturu. Tyto póry poskytují prostor pro barvivo nebo kovové barvicí látky. Po obarvení se póry uzavřou, aby se barva nerozmazala a aby byl povrch chráněn.
Tento jednoduchý proces dodává černě eloxovanému hliníku řadu žádoucích vlastností:
- Povrch je tvrdší než u neupraveného hliníku.
- Zvýšená odolnost proti opotřebení a oděru.
- Zvýšená odolnost proti korozi
- Tmavá nebo černá barva.
- Při správné přípravě povrchu dochází k minimálnímu odlesku.
- Oxidová vrstva funguje jako elektrický izolátor.
- Vynikající tepelně vyzařující vlastnosti eloxovaného povrchu.
Výsledek do značné míry závisí na materiálu a procesních parametrech. S různými hliníkovými slitinami lze dosáhnout různých odstínů. Slitiny řady 6xxx (např. 6061, 6063) jsou vhodnou volbou pro dosažení rovnoměrného černého povrchu, zatímco slitiny s vysokým obsahem mědi a křemíku nemusí poskytnout rovnoměrný povrch.
Jak funguje černé eloxování
Černé eloxování se obecně skládá ze čtyř hlavních fází: příprava povrchu, eloxování, barvení a utěsnění.
· Příprava povrchu
V prvním kroku se z hliníku odstraní olej, nečistoty, obráběcí kapaliny a další znečišťující látky.
Po čištění obvykle následuje chemické leptání. Leptání odstraní z povrchu tenkou vrstvu a zajistí rovnoměrnější strukturu. V některých procesech se také používá kyselé odstraňování okují, jehož cílem je odstranit zbytky legujících prvků.
Mechanická úprava probíhá jinak. Před eloxováním se povrch upravuje pískováním, leštěním a dalšími abrazivními technikami.
Tato fáze může výrazně ovlivnit konečný vzhled. Hrubší povrch rozptyluje světlo a vytváří matný povrch. Hladký povrch odráží více světla a výsledkem je lesklejší povrch.
· Eloxování
Připravený hliník se ponoří do elektrolytové lázně, přičemž pro eloxování typu II nebo typu III se často používá kyselina sírová.
Hliníkový díl se připojí ke kladnému pólu stejnosměrného zdroje napájení, zatímco katoda uzavírá elektrický obvod. Proud prochází elektrolytem a způsobuje tvorbu vrstvy oxidu hlinitého na povrchu dílu.
Oxidová vrstva je spíše porézní než zcela nepropustná. V těchto pórech se později usazuje černé barvivo.
· Vybarvování
Černá barva se objeví až po vytvoření oxidové vrstvy.
Tři běžné přístupy představují organická barviva, anorganická barviva a elektrolytické barvení pomocí kovových solí.
Organická barviva mají tendenci vytvářet syté a intenzivní barvy za relativně nízké náklady. Jejich hlavní slabinou je vystavení ultrafialovému záření. Dlouhodobé vystavení slunečnímu záření může způsobit vyblednutí.
Anorganická barviva vykazují lepší odolnost vůči světlu. Při elektrolytickém barvení se kovové soli ukládají do pórů oxidu, což obecně zajišťuje vysokou stálost barvy při venkovním použití.
· Těsnění
V závěrečné fázi se uzavřou póry v anodické vrstvě.
Těsnění pomáhá udržet barvivo uvnitř oxidové vrstvy a zvyšuje odolnost proti skvrnám a korozi. K tomuto účelu se používají dvě metody: hydrotermické těsnění a chemické těsnění.
Bez řádného utěsnění je hotový povrch náchylnější ke vzniku skvrn a ztrátě barvy.
Které hliníkové slitiny jsou nejvhodnější?
Výběr hliníkové slitiny má přímý vliv na černé eloxování.
Některé legující prvky reagují při eloxování nevhodně. Měď, křemík, mangan a další prvky tvoří v struktuře hliníku částice nebo usazeniny. Tyto oblasti mohou při povrchové úpravě reagovat odlišně a způsobit nerovnoměrné zbarvení.
Pro kosmetické černé eloxování se obecně upřednostňují slitiny řad 5xxx, 6xxx a 7xxx. Zvláštní pozornost se věnuje slitinám řady 6xxx, zejména slitině 6061, protože mají tendenci poskytovat rovnoměrný černý povrch.
| Hliníková řada | Typická reakce na černé eloxování |
| 2xxx | Často nerovnoměrný nebo tlumený kvůli mědi |
| 3xxx | Může vést k šedým nebo nerovnoměrným výsledkům |
| 5xxx | Celkově pěkná černá povrchová úprava |
| 6xxx | Sytá a jednotná černá barva, zejména u hliníku 6061 |
| 7xxx | Tmavý povrch, i když přesný odstín se liší |
Při kombinování dílů od různých dodavatelů hraje důležitou roli také výběr slitiny. Dva díly, které mají na papíře stejnou černou povrchovou úpravu, nemusí vypadat stejně, pokud jsou vyrobeny z různých slitin, mají odlišný stupeň tvrzení, byly zpracovány odlišnými obráběcími postupy nebo prošly odlišnými procesy předúpravy.
Při výrobě je vhodné použít schválený vzorek ze stejné slitiny k určení požadované barvy.
Černé eloxování typu II vs. typu III
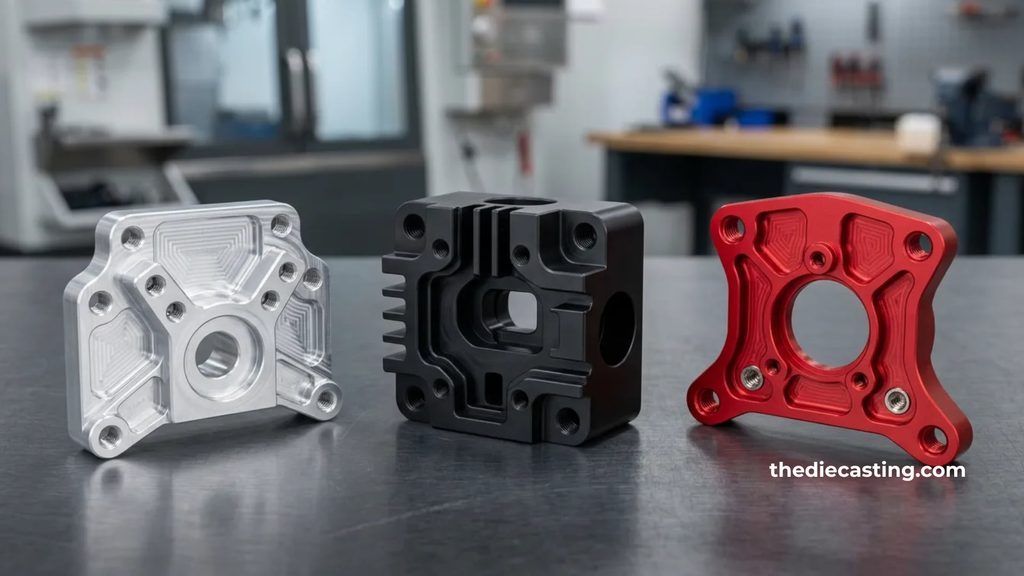
Typ II a typ III jsou dva eloxování typy, o nichž se v souvislosti s černými hliníkovými díly hovoří nejčastěji.
· Eloxování typu II
Typ II se běžně používá u dílů, které vyžadují pouze základní ochranu a u nichž je důležitý vzhled.
Oxidová vrstva není tak silná ani tak hustá jako tvrdý povlak typu III. Díky tomu se barvivo snáze vstřebává a lze dosáhnout sytě černé barvy.
Mezi běžná použití patří:
- Kryty elektronických zařízení
- Dekorativní panely
- Automobilové obložení
- Architektonické prvky
- Spotřební zboží
- Kryty zařízení
· Eloxování typu III
Anodizace s tvrdou povrchovou vrstvou se také označuje jako typ III.
Tento proces vytváří silnější a hustší oxidovou vrstvu, která vykazuje mnohem vyšší odolnost proti opotřebení. Nevýhodou je však barva. Hustá vrstva tvrdého povlaku má menší a méně rovnoměrné póry, což ztěžuje dosažení syté a rovnoměrné černé barvy.
Obleky typu III jsou určeny pro součásti, které jsou vystaveny častému tření, oděru nebo mechanickému kontaktu. Mezi příklady patří součásti pro letecký a kosmický průmysl, součásti strojů, písty, ozubená kola, ventily a vodicí lišty.
| Funkce | Typ II | Typ III |
| Hlavní účel | Vzhled a obecná ochrana | Vysoká odolnost proti opotřebení |
| Oxidová vrstva | Ředidlo | Silnější a hustší |
| Absorpce barviva | Dobrý | Těžší |
| Černá barva | Obvykle je to snazší | Často šedočerná nebo bronzově černá |
| Typické použití | Elektronika, obložení, kryty | Strojírenství, letecký průmysl, díly s vysokým opotřebením |
Výběr závisí na účelu daného dílu. Pro kryt, u kterého je požadován čistý černý vzhled, se často hodí typ II. Posuvný mechanický díl vyžaduje tvrdší povrch, jaký poskytuje typ III.
Matný vs. lesklý černý eloxovaný hliník
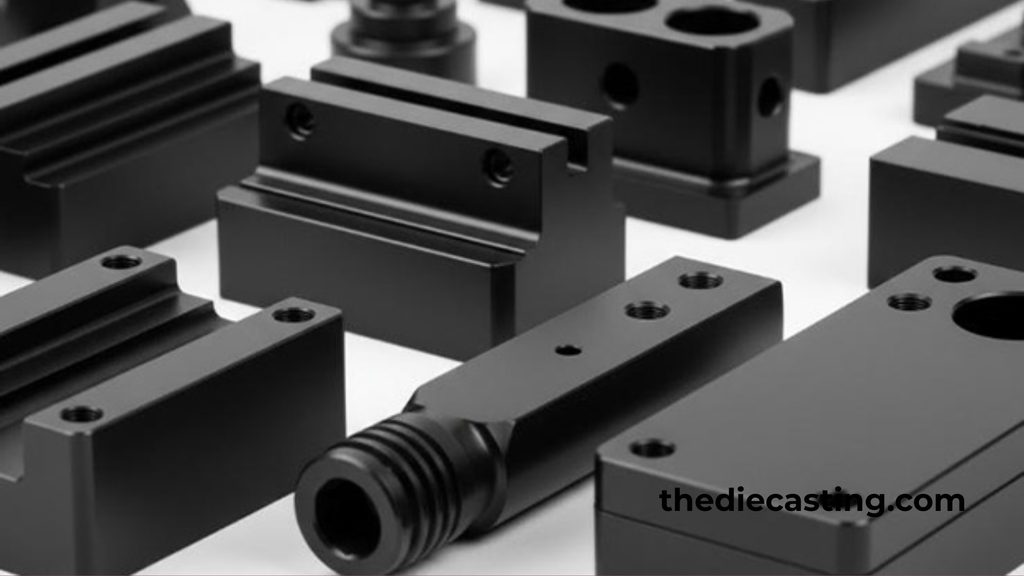
Samotné eloxování nerozhoduje o tom, zda černý hliník zda daná část vypadá matně nebo leskle. Příprava povrchu hraje zásadní roli.
· Matná černá
Matný povrch se obvykle vytváří nejprve chemickým leptáním nebo tryskáním.
Tyto procesy způsobují drobné nerovnosti povrchu. Světlo se na těchto nerovnostech rozptyluje, místo aby se odráželo přímo směrem k pozorovateli.
Matný černý hliník se hodí pro výrobky, u nichž je třeba zabránit odleskům a otiskům prstů. Tato povrchová úprava se běžně používá u optických přístrojů, krytů elektronických zařízení a ovládacích panelů.
· Lesklá černá
Pro dosažení lesklého povrchu je nutný hladký podklad.
Mechanické leštění odstraňuje drobné nerovnosti na povrchu a vytváří povrch s vyšší odrazivostí. Chemické leštění má také za následek vytvoření hladšího povrchu hliníku na mikroskopické úrovni.
Toto černé eloxování Tento proces tedy vede k odlišným vizuálním efektům v závislosti na úpravě před eloxováním.
| Příprava povrchu | Typický vzhled |
| Tryskání kuličkami | Jednotná matná barva |
| Leptání v alkalickém roztoku | Jemný matný nebo saténový |
| Mechanické leštění | Lesklý |
| Chemické leštění máčením | Zářivý, vysoce odrazivý |
Jak silná by měla být černá eloxovaná vrstva?
Tloušťka oxidových vrstev má vliv na ochranu a barvu.
Silnější vrstva oxidu obvykle poskytuje větší pórovitý objem pro absorpci barviva u povrchových úprav typu II. Pro sytou černou povrchovou úpravu typu II je vhodný rozsah přibližně 18 až 25 mikronů. Tenčí vrstvy vedou k světlejším nebo méně sytým barvám.
U typu III je to jinak. Čím silnější je tvrdý povlak, tím je odolnější proti opotřebení, ale čím silnější je tvrdý povlak, tím obtížnější je jeho barvení.
Výsledkem je kompromis. Nejhrubší anodická vrstva nemusí nutně znamenat nejtmavší černou barvu. Je třeba zohlednit jak vzhled, tak odolnost proti opotřebení.
Organické, anorganické a elektrolytické barvení
Způsob barvení určuje trvanlivost černě eloxovaného hliníku.
· Organická barviva
Organická barviva se hojně používají díky své dobré barevné sytosti a relativně snadnému zpracování.
Jsou vhodné pro výrobky určené k použití v interiéru, elektroniku, dekorativní prvky a další aplikace, které nejsou vystaveny intenzivnímu slunečnímu záření.
Jejich největší slabinou je dlouhodobé vystavení UV záření. Běžná organická barviva mohou při dlouhodobém vystavení slunečnímu záření způsobit vyblednutí černých povrchů.
· Anorganická barviva
Anorganické barvicí systémy vykazují lepší odolnost vůči světlu a teplu.
Jsou vhodné pro outdoorové výrobky a součásti vystavené náročným podmínkám. Sytost barvy se může lišit od syté černé barvy získané organickým barvením, ale životnost při vystavení UV záření je často delší.
· Elektrolytické barvení
Při elektrolytickém barvení se pomocí kovových solí a elektrického proudu vnáší kovový materiál do anodických pórů.
Cín, nikl, kobalt a další kovy se používají v různých systémů barvení. Takové povrchové úpravy se obecně vyznačují vysokou barevnou stálostí a jsou vhodné pro venkovní i architektonické aplikace.
U výrobků určených pro venkovní použití si výběr barvy zaslouží stejnou pozornost jako samotný typ eloxování.
Černé eloxování vs. lakování a práškové lakování
- Černé eloxování se od lakování a práškového lakování liší v jednom zásadním strukturálním rysu. Eloxovaná vrstva vzniká přímo na povrchu hliníku.
- Barva a práškový nátěr se nanášejí na povrch kovu. Při dostatečně silném nárazu, oděru nebo špatné přilnavosti se může běžný nátěr odlupovat nebo se odtrhávat.
- U eloxování tomu tak není. Škrábanec sice povrch poškodí, ale neexistuje zde žádný samostatný nátěrový film, který by se mohl od hliníku odlupovat.
- Díky černému eloxování zůstává povrch kovu relativně tenký ve srovnání s mnoha jinými povrchovými úpravami. To je důležité v oblastech, kde hraje roli přenos tepla, jako jsou elektronické skříně a chladiče.
- Lakování a práškové lakování mají stále své opodstatnění. Nabízejí širší výběr barev a dokážou zakrýt více povrchových vad, jako jsou škrábance a stopy po obrábění.
- Volba závisí na funkci hotového dílu.
Kde se používá černě eloxovaný hliník?
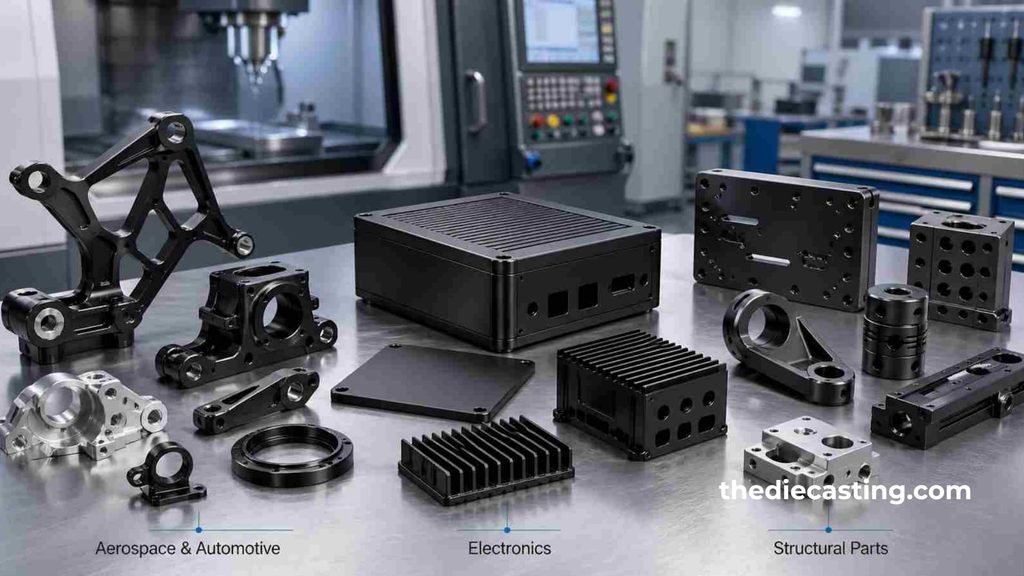
Černě eloxovaný hliník se používá v celé řadě průmyslových odvětví, kde hraje důležitou roli vzhled a vlastnosti povrchu.
· Elektronika
Černě eloxovaný hliník se běžně používá u notebooků, audiozařízení, těl fotoaparátů, krytů zařízení a dalších výrobků. Tato povrchová úprava dodává výrobkům elegantní vzhled a chrání povrch před běžným opotřebením. Oxidová vrstva zároveň slouží jako elektrická izolace.
· Optická zařízení
Černý matný hliník je vhodný pro použití v blízkosti optických součástí, protože méně odráží světlo. Tato vlastnost se hodí pro kryty fotoaparátů, vědecké přístroje a další optická zařízení.
· Automobilové díly
Ozdobné lišty, prvky interiéru a některé mechanické součásti jsou vyrobeny z černě eloxovaného hliníku. Tento povrch je navržen tak, aby v každodenním používání spojoval estetiku s odolností.
· Architektura
Eloxovaný hliník se používá k ochraně před korozí a pro zlepšení vzhledu okenních rámů, dveří, lišt, panelů a dalších architektonických prvků. Systém barev je důležitý zejména pro vnější použití. Barvivo odolné proti UV záření nebo proces elektrolytického barvení zajišťují větší dlouhodobou stálost barev než běžná organická barviva.
· Letecké a kosmické vybavení
Černě eloxovaný hliník se používá také v leteckém a kosmickém průmyslu. Černě eloxované povrchy součástí satelitů napomáhají odvodu tepla. Nízké odplyňování je rovněž důležité pro správně utěsněné eloxované díly v aplikacích ve vakuu.
Návrh dílů pro černé eloxování
Dobré výsledky začínají ještě před samotnou výrobou.
Na ostrých vnitřních rozích může během eloxování docházet k nerovnoměrnému rozložení proudu. V hlubokých dutinách mohou po opláchnutí zůstat zbytky chemikálií. Na velkých rovných plochách se mohou barevné rozdíly projevovat výrazněji než na menších strukturovaných plochách.
Pomůže několik jednoduchých konstrukčních řešení:
- Ostré rohy zaoblete na přiměřené poloměry.
- Zajistěte odvodnění a odvětrání dutých profilů.
- Umísťujte upevňovací body mimo viditelné plochy.
- Sdělte výrobci, které povrchy mají čistě dekorativní charakter.
- Vyhněte se zbytečným hlubokým slepým dutinám.
- Před zahájením výroby schválte vzorek barvy.
- Zajistěte jednotnost složení slitiny, stupně tvrzení a povrchové úpravy.
Dalším zajímavým aspektem je upevnění do držáku. Součástka je v držáku upevněna, což zároveň zajišťuje elektrické propojení během zpracování. Nesprávné umístění může způsobit nerovnoměrné rozložení proudu a tloušťky povlaku.
Závěr
Černý eloxovaný hliník Je to více než jen černá povrchová úprava. Proces eloxování slouží k vytvoření ochranné vrstvy z oxidu hlinitého. Fáze barvení se používá k tomu, aby díl získal tmavou barvu.
Výsledek závisí na různých rozhodnutích učiněných před zahájením výroby i v jejím průběhu. Hliníková slitina má vliv na stálost barvy. Příprava povrchu určuje, zda bude povrch matný či lesklý. Typ II je savější a více vyniká, zatímco typ III je tvrdší a odolnější proti opotřebení. Schopnost černé barvy odolávat slunečnímu záření a teplu závisí na chemickém složení barviva.
Standardní povrchová úprava typu II s organickým barvením lze použít u výrobků určených pro vnitřní použití a může nabídnout přijatelný vzhled a cenu. Pro součásti určené pro venkovní použití nebo pro podmínky s vysokým opotřebením hrají důležitější roli chemické složení barviva, utěsnění, tloušťka oxidové vrstvy a typ eloxování.
Jasná specifikace je prvním krokem k dosažení nejlepšího černého eloxovaného povrchu. Před zahájením výroby je třeba specifikovat slitinu, typ eloxování, tloušťku, strukturu povrchu, způsob barvení a barevný standard. Výrobci tak poskytnete jasný cíl a minimalizujete riziko nesrovnalostí mezi schváleným vzorkem a hotovými díly.