
مطلي بالأنود باللون الأسود الألومنيوم يُعد خيارًا شائعًا للمكونات المعدنية التي تتطلب لونًا داكنًا ومقاومة عالية للتآكل والتآكل الكيميائي. ولا يتم طلاء الطبقة السوداء، بل يتم إنتاجها من خلال عملية الأكسدة الأنودية. حيث يتم تغليف السطح بطبقة من أكسيد الألومنيوم ثم تلوينها بواسطة تيار كهربائي يتم التحكم فيه.
يتميز هذا الطلاء بأنه قريب جدًّا من سطح الألومنيوم نفسه، وليس طبقة منفصلة موضوعة فوقه. ويؤدي هذا التباين إلى مظهر جذاب ومتانة عالية للألومنيوم المطلي بالأنود الأسود. كما أن هذا الطلاء مناسب للمنتجات التي تشكل فيها الوهج وبصمات الأصابع والحرارة والاستخدام اليومي مشكلة.
ومع ذلك، فإن الحصول على تشطيب أسود جيد ليس بالأمر السهل الذي يقتصر على غمر قطعة من الألومنيوم في حوض صبغة سوداء. فكل من سبيكة الألومنيوم، وإعداد السطح، ونوع عملية الأنودة، وسماكة طبقة الأكسيد، والصبغة، وطريقة الختم، وتصميم القطعة، كلها عوامل تؤثر على النتيجة.
ما هو الألومنيوم المطلي بالأنود الأسود؟
أسود ألومنيوم مؤكسد وهو عبارة عن ألومنيوم تمت معالجته عبر عملية كهروكيميائية ثم تم تلوينه باللون الأسود.
أثناء عملية الأكسدة، فإن أنودة الألومنيوم المصبوب بأكسيد الألومنيوم يعمل هذا الجزء كأنود داخل حوض إلكتروليت. ويؤدي التيار الكهربائي المباشر إلى تكوين طبقة محددة من أكسيد الألومنيوم على السطح. وعلى عكس الطلاء أو الطلاء بالمسحوق، فإن طبقة الأكسيد تنشأ من الألومنيوم نفسه.
تتميز طبقة الأكسيد المتكونة حديثًا ببنية مسامية. وتوفر هذه المسام مساحة لاستيعاب الصبغة أو مواد التلوين المعدنية. وبعد عملية التلوين، يتم سد المسام لإبقاء اللون ثابتًا وحماية السطح.
تمنح هذه العملية البسيطة الألومنيوم المطلي بالأنود الأسود عددًا من الخصائص المرغوبة:
- سطح أكثر صلابة من الألومنيوم غير المعالج.
- تحسين مقاومة التآكل والاحتكاك.
- تحسين مقاومة التآكل
- لون غامق أو أسود.
- انعكاس ضوئي منخفض على السطح عند إجراء التحضير المناسب.
- تعمل طبقة الأكسيد كعازل كهربائي.
- خصائص ممتازة في إشعاع الحرارة للسطح المطلي بالأنود.
تعتمد النتيجة بشكل كبير على معلمات المواد والعملية. هناك درجات لونية متنوعة يمكن الحصول عليها باستخدام سبائك الألومنيوم المختلفة. وتعد سبائك 6xxx (مثل 6061 و6063) خيارات جيدة للحصول على تشطيبات سوداء متجانسة، في حين أن السبائك الغنية بالنحاس وتلك التي تحتوي على نسبة عالية من السيليكون قد لا تنتج تشطيبًا متجانسًا.
كيفية عمل عملية الطلاء بالأنود الأسود
يتبع عملية الأكسدة السوداء عمومًا أربع مراحل رئيسية: تحضير السطح، والأكسدة، والتلوين، والإغلاق.
· تحضير السطح
في الخطوة الأولى، يتم إزالة الزيت والأوساخ وسوائل التصنيع والملوثات الأخرى من الألومنيوم.
وعادةً ما يتبع التنظيف عملية الحفر الكيميائي. حيث تعمل عملية الحفر على إزالة طبقة رقيقة من السطح وتمنح الملمس مظهرًا أكثر تناسقًا. وفي بعض العمليات، تُستخدم أيضًا خطوة إزالة الشوائب الحمضية لإزالة بقايا عناصر السبائك.
أما التحضير الميكانيكي فهو مختلف. فقبل عملية الأنودة، يتم تعديل السطح عن طريق السفع الرملي والتلميع وتقنيات الكشط الأخرى.
يمكن أن تؤثر هذه المرحلة بشكل كبير على المظهر النهائي. فالسطح الخشن يعمل على تشتيت الضوء ويخلق سطحًا غير لامع، بينما يعكس السطح الأملس مزيدًا من الضوء ويؤدي إلى مظهر نهائي أكثر إشراقًا.
· الطلاء بأكسيد الألومنيوم
يدخل الألومنيوم المُجهَّز إلى حوض إلكتروليت، وغالبًا ما يُستخدم حمض الكبريتيك في عمليات الأكسدة من النوع الثاني أو النوع الثالث.
يتم توصيل الجزء المصنوع من الألومنيوم بالطرف الموجب لمصدر طاقة التيار المستمر، بينما يكمل الكاثود الدائرة الكهربائية. ويمر التيار عبر الإلكتروليت، مما يؤدي إلى تكوّن طبقة من أكسيد الألومنيوم على السطح.
طبقة الأكسيد مسامية وليست محكمة الإغلاق تمامًا. وتحتفظ هذه المسام لاحقًا بمادة التلوين السوداء.
· التلوين
يظهر اللون الأسود بعد تكوّن طبقة الأكسيد.
هناك ثلاث طرق شائعة وهي: الأصباغ العضوية، والأصباغ غير العضوية، والتلوين الكهربائي باستخدام أملاح المعادن.
تميل الأصباغ العضوية إلى إنتاج ألوان عميقة وغنية بتكلفة منخفضة نسبيًا. وتكمن نقطة ضعفها الرئيسية في التعرض للأشعة فوق البنفسجية، حيث قد يؤدي التعرض لأشعة الشمس لفترات طويلة إلى تلاشي الألوان.
تتميز الأصباغ غير العضوية بمقاومة أفضل للضوء. أما التلوين الكهربائي فيعتمد على ترسيب أملاح معدنية داخل مسام الأكسيد، ويوفر عمومًا ثباتًا قويًا للون في الظروف الخارجية.
· الختم
تعمل المرحلة النهائية على إغلاق المسام في الطبقة الأنودية.
يساعد الختم على الاحتفاظ بالصبغة داخل طبقة الأكسيد، كما يعزز مقاومة البقع والتآكل. ويُعد الختم الحراري المائي والختم الكيميائي طريقتين تُستخدمان لهذا الغرض.
وبدون إحكام الإغلاق بشكل صحيح، يصبح السطح النهائي أكثر عرضة للتلطخ وفقدان اللون.
ما هي سبائك الألومنيوم الأفضل أداءً؟
يؤثر اختيار سبائك الألومنيوم تأثيرًا مباشرًا على عملية الطلاء بالأنود الأسود.
تستجيب بعض عناصر السبائك بشكل سيئ أثناء عملية الأكسدة. حيث يشكل النحاس والسيليكون والمنغنيز وعناصر أخرى جسيمات أو بقايا داخل بنية الألومنيوم. وقد تستجيب هذه المناطق بشكل مختلف أثناء المعالجة السطحية، مما يؤدي إلى تباين في اللون.
بالنسبة لعملية الأكسدة الأنودية السوداء التجميلية، تُفضل عمومًا سبائك السلاسل 5xxx و6xxx و7xxx. وتحظى سبائك السلسلة 6xxx، ولا سيما 6061، باهتمام خاص لأنها تميل إلى توفير تشطيب أسود متناسق.
| سلسلة الألمنيوم | الاستجابة المعتادة لعملية الأكسدة السوداء |
| 2xxx | غالبًا ما يكون الصوت غير متساوٍ أو خافتًا بسبب النحاس |
| 3xxx | قد يؤدي إلى نتائج رمادية أو غير متساوية |
| 5xxx | طلاء أسود جيد بشكل عام |
| 6xxx | لون أسود متجانس وغني، لا سيما في سلالة 6061 |
| 7xxx | لون داكن، وإن كان الدرجة الدقيقة تختلف |
كما أن اختيار السبائك أمر مهم عند مطابقة قطع من موردين مختلفين. فقد لا تبدو قطعتان تتمتعان بنفس اللون الأسود اسميًّا متطابقتين إذا كانتا مصنوعتين من سبائك مختلفة، أو بدرجات صلابة مختلفة، أو خضعتا لعمليات تصنيع أو معالجة مسبقة مختلفة.
في مرحلة الإنتاج، من المنطقي استخدام عينة معتمدة من نفس السبيكة لتحديد اللون المطلوب.
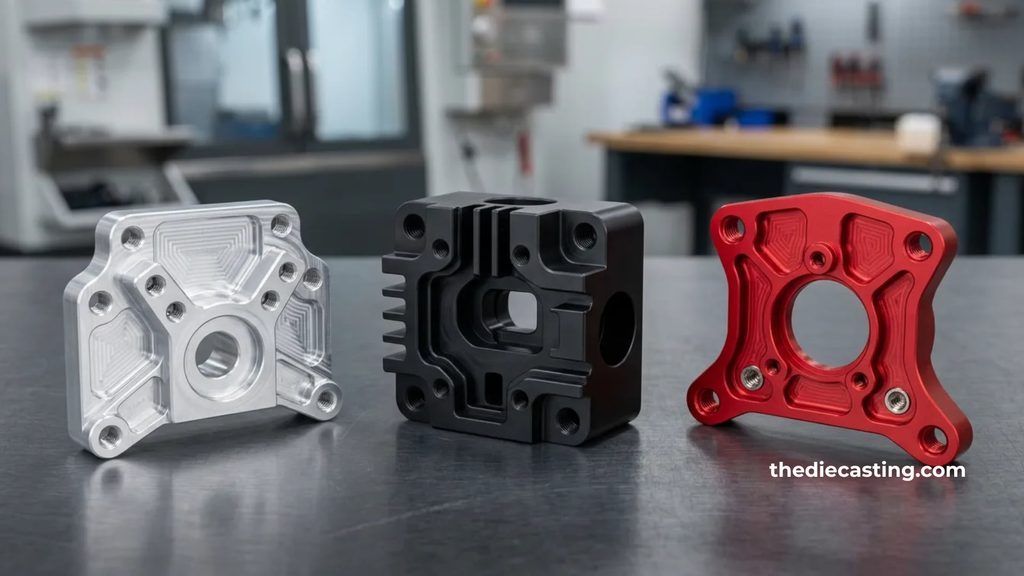
الأنودة السوداء من النوع الثاني مقابل النوع الثالث
النوع الثاني والنوع الثالث هما النوعان الطلاء بأكسيد الألومنيوم الأنواع التي تُذكر غالبًا عند الحديث عن قطع الألمنيوم السوداء.
· الأنودة من النوع الثاني
يُستخدم النوع الثاني عادةً للأجزاء التي لا تتطلب سوى حماية أساسية، وحيث يُعد المظهر عاملاً مهمًا.
طبقة الأكسيد ليست بنفس سماكة أو كثافة الطلاء الصلب من النوع الثالث. وهذا يجعل من السهل امتصاص الصبغة والحصول على لون أسود غامق.
تشمل الاستخدامات الشائعة ما يلي:
- أغلفة الأجهزة الإلكترونية
- لوحات زخرفية
- تجهيزات السيارات
- المكونات المعمارية
- المنتجات الاستهلاكية
- أغطية المعدات
· الأنودة من النوع الثالث
يُعرف طلاء الأودنايزينغ الصلب أيضًا باسم النوع الثالث.
تؤدي هذه العملية إلى تكوين طبقة أكسيد أكثر سمكًا وكثافة، تتمتع بمقاومة تآكل أعلى بكثير. لكن ذلك يأتي على حساب اللون؛ فطبقة الطلاء الصلبة الكثيفة تحتوي على مسام أصغر حجمًا وأقل اتساقًا، مما يجعل من الصعب الحصول على لون أسود عميق ومتجانس.
تُستخدم البدلات من النوع الثالث في الأجزاء المعرضة للاحتكاك المتكرر أو التآكل أو التلامس الميكانيكي. ومن الأمثلة على ذلك: قطع غيار الطيران، ومكونات الآلات، والمكابس، والتروس، والصمامات، والموجهات.
| الميزة | النوع الثاني | النوع الثالث |
| الغرض الرئيسي | المظهر والحماية العامة | مقاومة عالية للتآكل |
| طبقة الأكسيد | أرق | أكثر سمكًا وكثافةً |
| امتصاص الصبغة | جيد | أصعب |
| اللون الأسود | عادةً ما يكون تحقيق ذلك أسهل | غالبًا ما يكون لونه رمادي-أسود أو برونزي-أسود |
| الاستخدام النموذجي | الأجهزة الإلكترونية، الزخارف، العلب | الآلات، صناعة الطيران، الأجزاء المعرضة للتآكل الشديد |
يعتمد الاختيار في النهاية على وظيفة القطعة. فالغلاف الذي يتطلب مظهرًا أسودًا ناصعًا غالبًا ما يناسب النوع الثاني. أما المكون الميكانيكي المنزلق فيحتاج إلى السطح الأكثر صلابة الذي يوفره النوع الثالث.
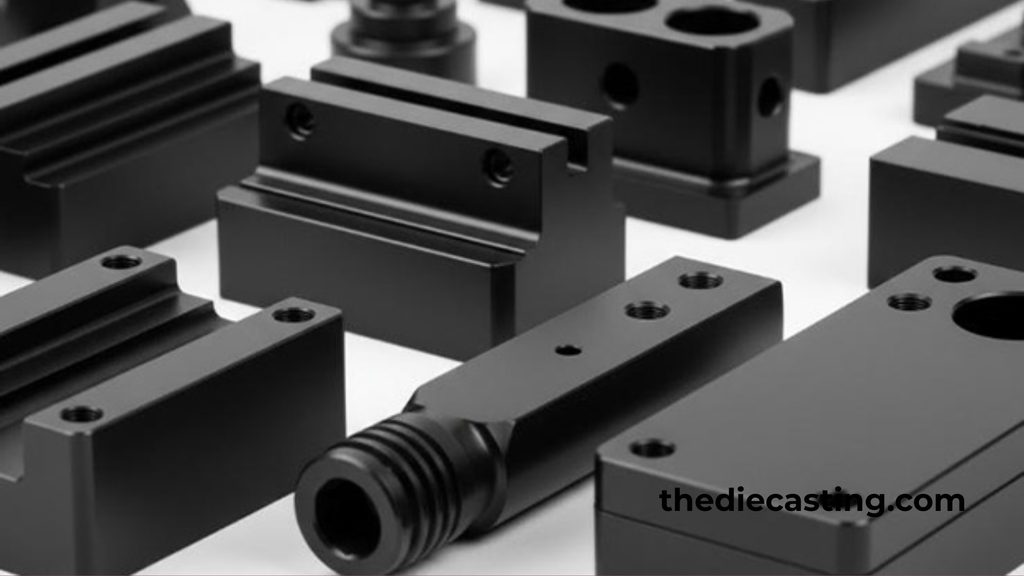
الألومنيوم المؤكسد باللون الأسود غير اللامع مقابل اللامع
لا يُحدد طلاء الأكسيد وحده ما إذا كان الألمنيوم الأسود يبدو الجزء غير لامع أو لامع. ويؤدي تحضير السطح دورًا رئيسيًّا في ذلك.
· أسود غير لامع
عادةً ما يبدأ الحصول على اللمعة غير اللامعة بعملية الحفر الكيميائي أو السفع.
تؤدي هذه العمليات إلى ظهور تقلبات سطحية صغيرة. فيتشتت الضوء عبر تلك التقلبات بدلاً من أن ينعكس مباشرةً نحو المشاهد.
يُعد الألومنيوم الأسود غير اللامع خيارًا مناسبًا للمنتجات التي يُشكل فيها الوهج وبصمات الأصابع مصدر قلق. ويُستخدم هذا النوع من التشطيب عادةً في المعدات البصرية، وأغلفة الأجهزة الإلكترونية، ولوحات المعدات.
· أسود لامع
يلزم وجود سطح انطلاق أملس للحصول على لمسة نهائية لامعة.
يُزيل التلميع الميكانيكي النتوءات الصغيرة الموجودة على السطح ويُنتج سطحًا أكثر انعكاسًا. كما أن عملية التلميع الكيميائي بالغمس تُنتج سطحًا أكثر نعومة للألمنيوم على المستوى المجهري.
هذا الأنودة السوداء وبالتالي، فإن هذه العملية تُنتج تأثيرات بصرية مختلفة اعتمادًا على المعالجة التي تسبق عملية الأنودة.
| تحضير السطح | المظهر النموذجي |
| التنظيف بالخرز | مظهر غير لامع موحد |
| النقش القلوي | لمعة ناعمة غير لامعة أو ساتانية |
| التلميع الميكانيكي | لامع |
| التبييض الكيميائي بالغمس | لامع، عالي الانعكاس |
ما هو السُمك المطلوب لطلاء الأناودايز الأسود؟
يؤثر سمك الأكاسيد على مستوى الحماية واللون.
عادةً ما توفر طبقة الأكسيد الأكثر سمكًا حجم مسام أكبر لامتصاص الصبغة في التشطيبات من النوع الثاني. ويُعد النطاق الذي يتراوح بين 18 و25 ميكرونًا تقريبًا نطاقًا جيدًا للحصول على تشطيب أسود غني من النوع الثاني. أما الطبقات الأرق، فتنتج ألوانًا أفتح أو أقل تشبعًا.
يختلف نمط النوع الثالث. فكلما زادت سماكة الطبقة الصلبة، زادت مقاومتها للتآكل، ولكن كلما زادت سماكتها، زادت صعوبة صبغها.
وينتج عن ذلك حل وسط. فالطبقة الأنودية الأكثر سمكًا لا تعني بالضرورة اللون الأسود الأغمق. ويجب أخذ المظهر ومقاومة التآكل في الاعتبار.
التلوين العضوي، وغير العضوي، والكهربائي
تحدد طريقة التلوين مدى متانة الألومنيوم المطلي بالأنود باللون الأسود.
· الأصباغ العضوية
تُستخدم الأصباغ العضوية على نطاق واسع بفضل قوة ألوانها الجيدة وسهولة معالجتها نسبيًّا.
وهي مناسبة للمنتجات التي تُستخدم في الأماكن المغلقة، والأجهزة الإلكترونية، وقطع الزينة، وغيرها من الاستخدامات التي لا تتعرض لأشعة الشمس بشكل كبير.
أكبر نقطة ضعف فيها هي التعرض الطويل الأمد للأشعة فوق البنفسجية. فقد تتسبب الأصباغ العضوية العادية في تلاشي اللون على الأسطح السوداء عند تعرضها لأشعة الشمس لفترات طويلة.
· الأصباغ غير العضوية
توفر أنظمة التلوين غير العضوية مقاومة أفضل للضوء والحرارة.
وهي مناسبة للمنتجات الخارجية والأجزاء المعرضة لظروف قاسية. وقد يختلف عمق اللون عن اللون الأسود الغامق المصبوغ صبغًا عضويًّا، لكن العمر التشغيلي عند التعرض للأشعة فوق البنفسجية غالبًا ما يكون أفضل.
· التلوين بالكهرباء
يستخدم التلوين الكهربائي أملاحًا معدنية وتيارًا كهربائيًّا لإدخال مادة معدنية داخل مسام القطب الموجب.
يُستخدم القصدير والنيكل والكوبالت ومعادن أخرى في أنظمة تلوين مختلفة. وتتميز هذه التشطيبات عمومًا بثبات لوني قوي، وهي مفيدة في التطبيقات الخارجية والمعمارية.
بالنسبة للمنتجات المخصصة للاستخدام الخارجي، يستحق اختيار الصبغة نفس القدر من الاهتمام الذي يحظى به نوع عملية الأكسدة نفسها.
الأنودة السوداء مقابل الطلاء والطلاء بالمسحوق
- يتميز الطلاء الأنودي الأسود باختلاف هيكلي رئيسي واحد عن الطلاء العادي والطلاء بالمسحوق. حيث تنمو الطبقة الأنودية من سطح الألومنيوم نفسه.
- يُطبق الطلاء السائل والطلاء بالمسحوق على سطح المعدن. وفي حالة التعرض لصدمة قوية أو تآكل شديد أو ضعف الالتصاق، قد يتشقق الطلاء التقليدي أو يتقشر.
- أما عملية الأكسدة، فلا تسير على نفس المنوال. فالخدش لا يزال يتسبب في تلف الطبقة الخارجية، لكن لا توجد طبقة طلاء منفصلة معرضة للتقشر عن الألومنيوم.
- كما أن عملية الأكسدة السوداء تجعل سطح المعدن رقيقًا نسبيًّا مقارنةً بالعديد من الطلاءات المستخدمة. ويُعد هذا الأمر مهمًّا في المجالات التي يُشكل فيها انتقال الحرارة مشكلة، مثل العلب الإلكترونية ومبددات الحرارة.
- لا يزال للطلاء السائل والطلاء بالمسحوق دورهما الذي لا يزال مهمًا. فهما يوفران خيارات ألوان أكثر ويخفيان المزيد من عيوب السطح، مثل الخدوش وعلامات التصنيع.
- يعتمد الاختيار على وظيفة القطعة النهائية.
أين يُستخدم الألومنيوم المطلي بالأنود الأسود؟
يُستخدم الألومنيوم المطلي بالأنود الأسود في مجموعة متنوعة من الصناعات التي يُعد فيها المظهر وأداء السطح من العوامل المهمة.
· الإلكترونيات
يُستخدم الألومنيوم المطلي بالأنود الأسود بشكل شائع في أجهزة الكمبيوتر المحمولة، وأجهزة الصوت، وهياكل الكاميرات، وعلب المعدات، وغيرها. ويضفي هذا الطلاء مظهرًا أنيقًا ويحمي السطح من الاستخدام المتكرر والتآكل. كما تعمل طبقة الأكسيد كعازل كهربائي.
· المعدات البصرية
يُعد الألومنيوم الأسود غير اللامع مناسبًا للاستخدام حول المكونات البصرية، لأنه يعكس قدرًا أقل من الضوء. وتُعد هذه الخاصية مفيدة في هياكل الكاميرات، والأجهزة العلمية، والمعدات البصرية الأخرى.
· قطع غيار السيارات
تتكون الزخارف ومكونات المقصورة وبعض المكونات الميكانيكية من الألومنيوم المطلي بالأنود باللون الأسود. وقد صُمم هذا الطلاء ليوفر مزيجًا من الجمال والمتانة للاستخدام اليومي.
· العمارة
يُستخدم الألمنيوم المؤكسد للحماية من التآكل ولتحسين المظهر في إطارات النوافذ والأبواب والزخارف والألواح والمكونات المعمارية الأخرى. ويُعد نظام الألوان عاملاً مهمًا في التطبيقات الخارجية. وتوفر الصبغة المقاومة للأشعة فوق البنفسجية أو عملية التلوين الكهربائي ثباتًا أكبر للون على المدى الطويل مقارنةً بالصبغة العضوية البسيطة.
· معدات الطيران والفضاء
كما يُستخدم الألمنيوم المطلي بالأنود الأسود في صناعة الطيران والفضاء. وتساعد الأسطح المطلية بالأنود الأسود في مكونات الأقمار الصناعية على إشعاع الحرارة. كما أن انخفاض معدل انبعاث الغازات يعد عاملاً مهمًا أيضًا لضمان إحكام إغلاق الأجزاء المطلية بالأنود في تطبيقات الفراغ.
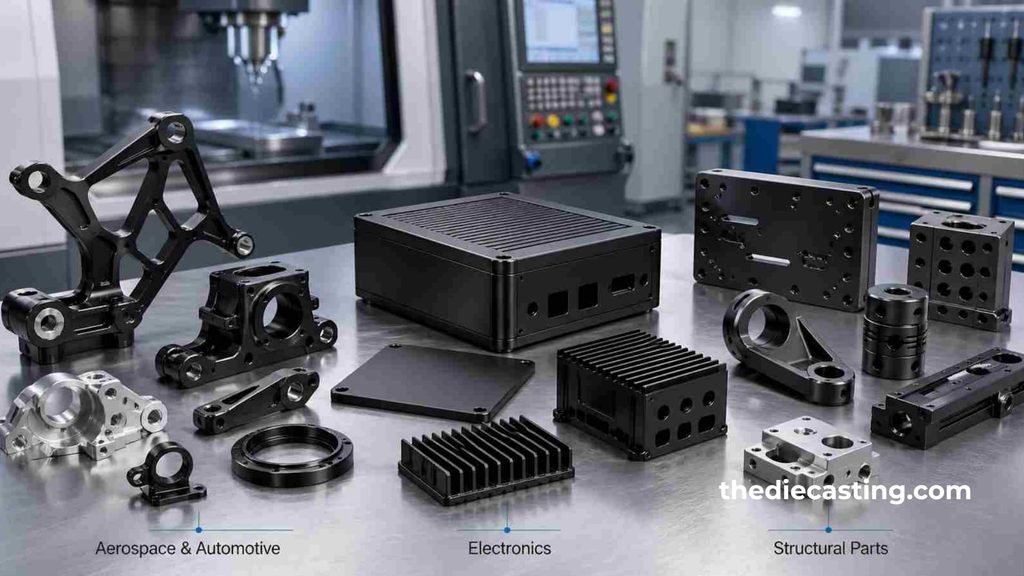
تصميم قطع غيار للطلاء بالأنود الأسود
النتائج الجيدة تبدأ قبل مرحلة التصنيع.
قد تتعرض الزوايا الداخلية الحادة لتوزيع غير متساوٍ للتيار أثناء عملية الأنودة. وقد تتبقى المواد الكيميائية في التجاويف العميقة بعد الشطف. كما أن الأسطح المسطحة الكبيرة قد تظهر عليها الاختلافات اللونية بشكل أوضح مقارنةً بالأسطح الصغيرة ذات النسيج الخشن.
هناك عدة خيارات تصميمية بسيطة يمكن أن تساعد في ذلك:
- أضف نصف قطرًا معقولًا إلى الزوايا الحادة.
- توفير نظام تصريف وتهوية للمقاطع المجوفة.
- احرص على إبقاء نقاط التثبيت بعيدة عن الأسطح المرئية.
- أبلغ الشركة المصنعة بالأسطح التي تُعتبر تجميلية.
- تجنب الحفر العميق غير الضروري في التجويف الأعمى.
- الموافقة على عينة اللون قبل بدء الإنتاج.
- الحفاظ على التوحيد في نوع السبائك، ودرجة الصلابة، والتشطيب.
ومن الأمور الأخرى الجديرة بالاهتمام نظام الرفوف. حيث يتم تثبيت القطعة في الرف، الذي يقوم أيضًا بتوفير التوصيل الكهربائي أثناء المعالجة. وقد يؤدي سوء وضع القطعة إلى عدم انتظام توزيع التيار وسماكة الطلاء.
الخاتمة
الألومنيوم المطلي بالأنود الأسود إنها أكثر من مجرد معالجة سطحية باللون الأسود. تُستخدم عملية الأكسدة الأنودية لتكوين طبقة واقية من أكسيد الألومنيوم. أما مرحلة التلوين فتُستخدم لإضفاء لون داكن على القطعة.
تعتمد النتيجة على العديد من القرارات التي تُتخذ قبل الإنتاج وأثناءه. تؤثر سبائك الألومنيوم على اتساق اللون. ويحدد تحضير السطح ما إذا كان المظهر غير لامع أم لامع. النوع الثاني أكثر امتصاصًا ويظهر بشكل أكبر، أما النوع الثالث فهو أكثر صلابة ومقاومة للتآكل. وتعتمد كفاءة اللون الأسود في مقاومة أشعة الشمس والحرارة على التركيب الكيميائي للصبغة.
يمكن استخدام الطلاء القياسي من النوع الثاني المصبوغ صبغياً عضوياً في المنتجات المخصصة للاستخدام الداخلي، وقد يوفر مظهراً وتكلفة معقولين. أما التركيب الكيميائي للصبغة، وعملية الإغلاق، وسماكة طبقة الأكسيد، ونوع عملية الأنودة، فهي عوامل أكثر أهمية بالنسبة للأجزاء المخصصة للاستخدام الخارجي أو المعرضة للتآكل الشديد.
تعد المواصفات الواضحة الخطوة الأولى للحصول على أفضل تشطيب بالأنودة السوداء. يجب تحديد السبيكة ونوع الأنودة وسماكة الطبقة وملمس السطح وعملية التلوين ومعيار اللون قبل بدء الإنتاج. فهذا يوفر للمصنع هدفًا واضحًا ويقلل إلى أدنى حد احتمالات حدوث تباينات غير متوقعة بين العينة المعتمدة والأجزاء النهائية.