
Siyah eloksal kaplamalı alüminyum Koyu renk, yüksek aşınma direnci ve korozyon direnci gerektiren metal parçalar için yaygın olarak tercih edilen bir seçenektir. Siyah kaplama boya ile yapılmaz; bunun yerine anotlama işlemiyle elde edilir. Yüzey, bir alüminyum oksit tabakasıyla kaplanır ve ardından kontrollü bir elektrik akımıyla renklendirilir.
Bu kaplama, yüzeyin üzerinde ayrı bir tabaka oluşturmak yerine, alüminyum yüzeye çok yakın bir şekilde uygulanır. Bu kontrast, siyah eloksal kaplamalı alüminyum için arzu edilen bir görünüm ve dayanıklılık sağlar. Bu kaplama, parlama, parmak izleri, ısı ve günlük kullanımın sorun teşkil ettiği ürünler için de uygundur.
Ancak, iyi bir siyah kaplama elde etmek, bir alüminyum parçayı siyah boya banyosuna daldırmak kadar kolay değildir. Alüminyum alaşımı, yüzey hazırlığı, eloksal türü, oksit kalınlığı, boya, sızdırmazlık yöntemi ve parça tasarımı, sonuç üzerinde etkili olan faktörlerdir.
Siyah Eloksallı Alüminyum Nedir?
Siyah anodize alüminyum Elektrokimyasal bir işlemle işlenmiş ve ardından siyah renge boyanmış alüminyumdur.
Anotlama işlemi sırasında, eloksal döküm alüminyum Bu parça, elektrolit banyosunun içinde anot görevi görür. Doğru akım, yüzeyde kontrollü bir alüminyum oksit tabakasının oluşmasına neden olur. Boya veya toz kaplamadan farklı olarak, bu oksit tabakası alüminyumun kendisinden oluşur.
Yeni oluşan oksit tabakası gözenekli bir yapıya sahiptir. Bu gözenekler, boya veya metalik renklendirici maddeler için yer sağlar. Renklendirme işleminden sonra, rengi sabit tutmak ve yüzeyi korumak amacıyla gözenekler kapatılır.
Bu basit işlem, siyah eloksal kaplı alüminyuma bir dizi arzu edilen özellik kazandırır:
- İşlenmemiş alüminyuma göre daha sert bir yüzeye sahiptir.
- Geliştirilmiş aşınma ve sürtünme direnci.
- Geliştirilmiş korozyon direnci
- Koyu veya siyah renk.
- Uygun bir hazırlık ile yüzey parlaması azdır.
- Oksit tabakası elektrik yalıtkanı görevi görür.
- Eloksal kaplamalı yüzeyin olağanüstü ısı yayma özellikleri.
Sonuç, büyük ölçüde malzeme ve işlem parametrelerine bağlıdır. Farklı alüminyum alaşımlarıyla elde edilebilecek çeşitli tonlar vardır. 6xxx serisi alaşımlar (örneğin, 6061, 6063), homojen siyah yüzeyler için iyi seçeneklerdir; bakır bakımından zengin ve yüksek silikonlu alaşımlar ise homojen bir yüzey sağlamayabilir.
Siyah Eloksal Kaplama Nasıl Çalışır?
Siyah eloksal işlemi genellikle dört ana aşamadan oluşur: yüzey hazırlığı, eloksal işlemi, renklendirme ve sızdırmazlık.
· Yüzey hazırlığı
İlk aşamada, alüminyumdan yağ, kir, işleme sıvıları ve diğer kirleticiler temizlenir.
Temizlik işleminin ardından genellikle kimyasal aşındırma yapılır. Aşındırma, yüzeyden ince bir tabakayı kaldırır ve daha düzgün bir doku sağlar. Bazı işlemlerde, alaşım elementlerinin kalıntılarını gidermek için asitli bir pas giderme aşaması da kullanılır.
Mekanik hazırlık süreci farklıdır. Eloksal işleminden önce, yüzey kum püskürtme, parlatma ve diğer aşındırıcı tekniklerle işlenir.
Bu aşama, nihai görünümü önemli ölçüde etkileyebilir. Daha pürüzlü bir yüzey ışığı dağıtır ve mat bir yüzey oluşturur. Pürüzsüz bir yüzey ise daha fazla ışığı yansıtır ve daha parlak bir sonuç ortaya çıkarır.
· Eloksal
Hazırlanan alüminyum, genellikle Tip II veya Tip III anotlama işlemlerinde sülfürik asit kullanılan bir elektrolit banyosuna girer.
Alüminyum parça, bir DC güç kaynağının artı kutbuna bağlanırken, bir katot ise elektrik devresini tamamlar. Akım, elektrolit içinden geçer ve parça üzerinde bir alüminyum oksit tabakasının oluşmasına neden olur.
Oksit tabakası tamamen kapalı değil, gözeneklidir. Bu gözenekler daha sonra siyah renklendirme maddesini tutar.
· Boyama
Siyah renk, oksit tabakasının oluşmasından sonra ortaya çıkar.
En yaygın üç yöntem, organik boyalar, inorganik boyalar ve metal tuzları kullanılarak yapılan elektrolitik renklendirmedir.
Organik boyalar, nispeten düşük bir maliyetle derin ve canlı renkler elde edilmesini sağlar. En büyük zayıflıkları ise UV ışınlarına maruz kalmalarıdır. Uzun süre güneş ışığına maruz kalmak renk solmasına neden olabilir.
İnorganik boyalar daha iyi ışık direnci sunar. Elektrolitik renklendirme, oksit gözeneklerinin içine biriken metalik tuzları kullanır ve genellikle dış ortamda güçlü renk kararlılığı sağlar.
· Sızdırmazlık
Son aşama, anodik tabakadaki gözenekleri kapatır.
Sızdırmazlık, boyanın oksit tabakasının içinde kalmasını sağlar ve lekelenmeye ve korozyona karşı direnci artırır. Hidrotermal sızdırmazlık ve kimyasal sızdırmazlık, bu amaçla kullanılan iki yöntemdir.
Uygun bir sızdırmazlık sağlanmadığında, işlenmiş yüzey lekelere ve renk kaybına karşı daha savunmasız hale gelir.
Hangi Alüminyum Alaşımları En İyi Sonuç Verir?
Alüminyum alaşımının seçimi, siyah eloksal işlemi üzerinde doğrudan bir etkiye sahiptir.
Bazı alaşım elementleri, anotlama işlemi sırasında istenen tepkiyi vermez. Bakır, silikon, manganez ve diğer elementler, alüminyum yapısı içinde parçacıklar veya kalıntılar oluşturur. Bu bölgeler, yüzey işlemi sırasında farklı tepkiler verebilir ve renk dağılımında düzensizliklere yol açabilir.
Kozmetik amaçlı siyah eloksal işleminde genellikle 5xxx, 6xxx ve 7xxx serisi alaşımlar tercih edilir. 6xxx serisi alaşımlar, özellikle de 6061, tutarlı bir siyah yüzey elde edilmesini sağladıkları için özel ilgi görür.
| Alüminyum serisi | Siyah eloksal kaplamaya yönelik tipik tepki |
| 2xxx | Genellikle bakır nedeniyle düzensiz veya soluk görünür |
| 3xxx | Gri veya düzensiz sonuçlar ortaya çıkabilir |
| 5xxx | Genel olarak iyi bir siyah kaplama |
| 6xxx | Tutarlı ve yoğun siyah, özellikle 6061 |
| 7xxx | Koyu renkli yüzey, ancak tam tonu değişiklik gösterebilir |
Farklı tedarikçilerden gelen parçaları birbiriyle eşleştirirken alaşım seçimi de önemlidir. Nominal olarak aynı siyah kaplamaya sahip iki parça, farklı alaşımlardan, sertlik derecelerinden, işleme süreçlerinden veya ön işlem süreçlerinden üretilmişlerse aynı görünmeyebilir.
Üretim sürecinde, istenen rengi belirlemek için aynı alaşımdan onaylanmış bir numune kullanmak akıllıca olacaktır.
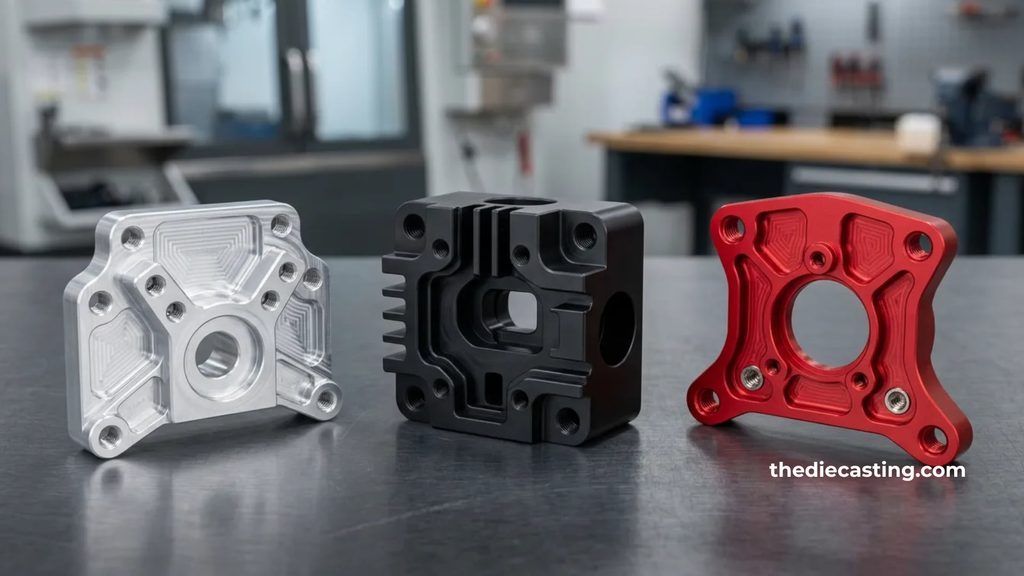
Tip II ve Tip III Siyah Eloksal Karşılaştırması
Tip II ve Tip III, bu iki ELOKSAL Siyah alüminyum parçalar için en sık tartışılan türler.
· Tip II eloksal kaplama
Tip II, genellikle yalnızca temel koruma gerektiren ve görünümün önemli olduğu parçalar için kullanılır.
Oksit tabakası, Tip III sert kaplama kadar kalın veya yoğun değildir. Bu da boyanın emilmesini kolaylaştırır ve koyu siyah bir renk elde edilmesini sağlar.
Yaygın kullanım alanları şunlardır:
- Elektronik muhafazaları
- Dekoratif paneller
- Otomotiv kaplama
- Mimari bileşenler
- Tüketici ürünleri
- Ekipman kılıfları
· Tip III eloksal kaplama
Sert kaplamalı eloksal, Tip III olarak da adlandırılır.
Bu işlem, çok daha yüksek aşınma direncine sahip, daha kalın ve daha yoğun bir oksit tabakası oluşturur. Bunun karşılığında renk kalitesinden ödün verilir. Yoğun bir sert kaplama tabakası, daha küçük ve daha düzensiz gözeneklere sahip olduğundan, derin ve düzgün bir siyah renk elde etmeyi zorlaştırır.
Tip III, sık sık sürtünmeye, aşınmaya veya mekanik temasa maruz kalan parçalar için uygundur. Buna örnek olarak havacılık ve uzay parçaları, makine bileşenleri, pistonlar, dişliler, valfler ve kılavuzlar verilebilir.
| Özellik | Tip II | Tip III |
| Temel amaç | Görünüm ve genel koruma | Yüksek aşınma direnci |
| Oksit tabakası | Tiner | Daha kalın ve daha yoğun |
| Boya emilimi | İyi | Daha zor |
| Siyah renk | Genellikle başarması daha kolaydır | Genellikle gri-siyah veya bronz-siyah |
| Tipik kullanım | Elektronik parçalar, kaplama parçaları, muhafazalar | Makine, havacılık ve uzay, yüksek aşınmaya maruz kalan parçalar |
Seçim, parçanın işlevine bağlıdır. Temiz ve siyah bir görünüme ihtiyaç duyan bir gövde için genellikle Tip II uygundur. Kayar hareketli bir mekanik bileşen ise Tip III’ün sağladığı daha sert yüzeye ihtiyaç duyar.
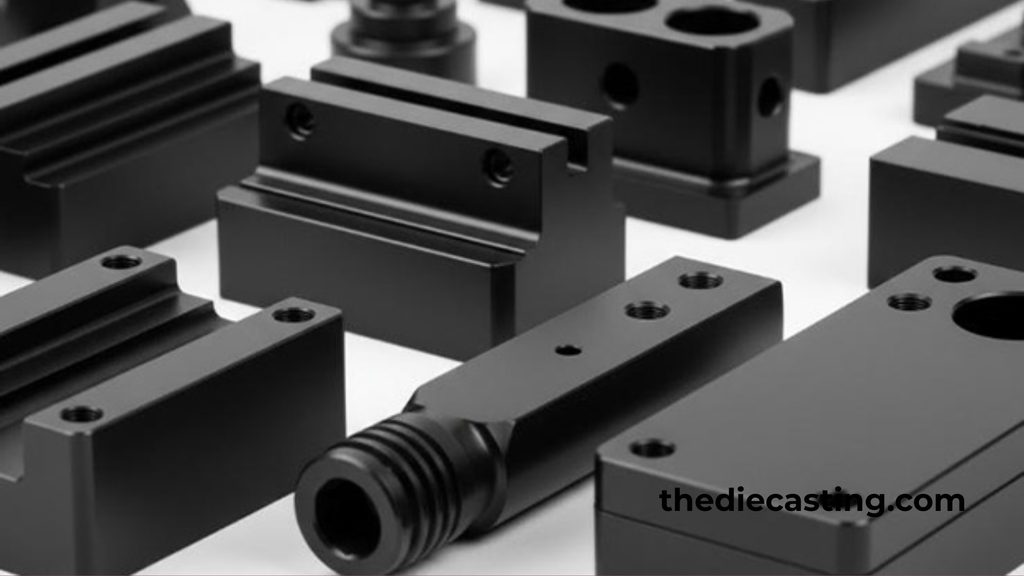
Mat ve Parlak Siyah Eloksal Alüminyum
Sadece eloksal işlemi, bir siyah alüminyum Parça mat mı yoksa parlak mı görünür? Yüzey hazırlığı bu konuda önemli bir rol oynar.
· Mat siyah
Mat yüzey genellikle kimyasal aşındırma veya kumlama işlemiyle başlar.
Bu süreçler, yüzeyde küçük düzensizlikler oluşturur. Işık, izleyiciye doğru doğrudan yansımak yerine bu düzensizlikler üzerinde dağılır.
Mat siyah alüminyum, parlama ve parmak izlerinin sorun teşkil ettiği ürünlerde kullanışlıdır. Bu kaplama genellikle optik ekipmanlara, elektronik cihaz gövdelerine ve ekipman panellerine uygulanır.
· Parlak siyah
Parlak bir yüzey elde etmek için pürüzsüz bir zemin gereklidir.
Mekanik parlatma, yüzeydeki küçük çıkıntıları giderir ve daha yansıtıcı bir yüzey oluşturur. Kimyasal parlatma işlemi de mikroskobik düzeyde alüminyum yüzeyinde daha pürüzsüz bir yüzey oluşturur.
Bu siyah eloksal kaplama Bu işlem, anodize işleminden önceki hazırlık aşamasına bağlı olarak farklı görsel etkiler ortaya çıkarır.
| Yüzey hazırlığı | Tipik görünüm |
| Boncuk püskürtme | Tek tip mat |
| Alkali aşındırma | İnce mat veya saten |
| Mekanik parlatma | Parlak |
| Kimyasal parlatma | Parlak, yüksek yansıtıcı |
Siyah eloksal kaplamanın kalınlığı ne kadar olmalı?
Oksitlerin kalınlığı, koruma ve renk üzerinde etkili olur.
Daha kalın bir oksit tabakası, Tip II kaplamalarda genellikle boyayı emmek için daha fazla gözenek hacmi sağlar. Yaklaşık 18 ila 25 mikron, zengin bir Tip II siyah kaplama için uygun bir aralıktır. Daha ince tabakalar ise daha açık veya daha az doygun renkler verir.
Tip III’ün yapısı farklıdır. Sert kaplama ne kadar kalınsa, aşınmaya o kadar dayanıklıdır; ancak sert kaplama ne kadar kalınsa, boyanması da o kadar zorlaşır.
Bu durum bir uzlaşmaya yol açar. En kalın anodik tabaka, her zaman en koyu siyahla eşdeğer değildir. Görünüm ve aşınma direnci de dikkate alınmalıdır.
Organik, İnorganik ve Elektrolitik Renklendirme
Renk verme yöntemi, siyah eloksal kaplamalı alüminyumun dayanıklılığını belirler.
· Organik boyalar
Organik boyalar, yüksek renk yoğunlukları ve nispeten kolay işlenebilir olmaları nedeniyle yaygın olarak kullanılmaktadır.
Bu ürünler, iç mekanlarda kullanılan ürünler, elektronik cihazlar, dekoratif parçalar ve güneş ışığına fazla maruz kalmayan diğer uygulamalar için uygundur.
En büyük zayıflıkları, UV ışınlarına uzun süre maruz kalmalarıdır. Sıradan organik boyalar, güneş ışığına uzun süre maruz kaldıklarında siyah yüzeylerde solmaya neden olabilir.
· İnorganik boyalar
İnorganik renklendirme sistemleri, ışığa ve ısıya karşı daha iyi dayanıklılık sağlar.
Bu ürünler, zorlu koşullara maruz kalan dış mekan ürünleri ve parçaları için uygundur. Renk yoğunluğu, organik boya ile elde edilen koyu siyah renkten farklılık gösterebilir, ancak UV ışınlarına maruz kaldıklarında kullanım ömürleri genellikle daha uzundur.
· Elektrolitik renklendirme
Elektrolitik renklendirme işleminde, metal tuzları ve elektrik akımı kullanılarak metalik malzeme anodik gözeneklerin içine yerleştirilir.
Kalay, nikel, kobalt ve diğer metaller çeşitli renklendirme sistemlerinde kullanılır. Bu tür kaplamalar genellikle yüksek renk kararlılığı sağlar ve dış mekan ile mimari uygulamalar için uygundur.
Dış mekan ürünleri söz konusu olduğunda, boya seçimi, eloksal türünün kendisi kadar özen gerektirir.
Siyah Eloksal Kaplama ile Boya ve Toz Boya Kaplamasının Karşılaştırılması
- Siyah eloksal kaplamanın boya ve toz boya kaplamasından tek bir önemli yapısal farkı vardır. Anodik tabaka, alüminyum yüzeyinden oluşur.
- Boya ve toz kaplama, metalin yüzeyinde bulunur. Yeterli düzeyde darbe, aşınma veya yetersiz yapışma durumunda, geleneksel bir kaplama çatlayabilir veya soyulabilir.
- Eloksal kaplama aynı şekilde davranmaz. Bir çizik yine de yüzeye zarar verir, ancak alüminyumdan soyulmaya hazır ayrı bir boya tabakası yoktur.
- Siyah eloksal kaplama, metal yüzeyi birçok diğer kaplama yöntemine kıyasla nispeten ince bırakır. Bu durum, elektronik muhafazalar ve ısı emiciler gibi ısı transferinin önemli olduğu alanlarda önemlidir.
- Boya ve toz kaplama hâlâ önemli bir rol oynamaktadır. Daha fazla renk seçeneği sunar ve çizikler ile işleme izleri gibi yüzey kusurlarını daha iyi gizler.
- Seçim, imal edilen parçanın işlevine bağlıdır.
Siyah Eloksal Alüminyum Nerede Kullanılır?
Siyah eloksallı alüminyum, görünüm ve yüzey performansının önemli olduğu çeşitli endüstrilerde kullanılmaktadır.
· Elektronik
Siyah eloksal kaplamalı alüminyum, genellikle dizüstü bilgisayarlar, ses ekipmanları, kamera gövdeleri, ekipman muhafazaları ve benzeri ürünlerde kullanılır. Bu kaplama, ürüne şık bir görünüm kazandırır ve yüzeyi günlük kullanım ve aşınmaya karşı korur. Oksit tabakası ayrıca elektrik yalıtımı işlevi de görür.
· Optik ekipman
Mat siyah alüminyum, ışığı daha az yansıttığı için optik bileşenlerin çevresinde kullanıma uygundur. Bu özellik, kamera gövdelerinde, bilimsel aletlerde ve diğer optik ekipmanlarda faydalıdır.
· Otomotiv parçaları
Dış kaplama, iç bileşenler ve bazı mekanik parçalar siyah eloksallı alüminyumdan yapılmıştır. Bu kaplama, günlük kullanımda estetik ve dayanıklılığı bir arada sunacak şekilde tasarlanmıştır.
· Mimarlık
Eloksallı alüminyum, pencere çerçeveleri, kapılar, süs çıtaları, paneller ve diğer mimari bileşenlerde korozyona karşı koruma sağlamak ve estetik bir görünüm elde etmek amacıyla kullanılır. Dış mekan uygulamalarında renk sistemi önemlidir. UV ışınlarına dayanıklı boya veya elektrolitik renklendirme işlemi, basit organik boyaya kıyasla daha uzun vadeli renk kararlılığı sağlar.
· Havacılık ve uzay ekipmanları
Siyah eloksal kaplı alüminyum, havacılık ve uzay endüstrisinde de kullanılmaktadır. Uydu bileşenlerindeki siyah eloksal kaplı yüzeyler, ısı yayılımına yardımcı olur. Düşük gaz salınımı, vakum uygulamalarında düzgün bir şekilde sızdırmaz hale getirilmiş eloksal kaplı parçalar için de önemlidir.
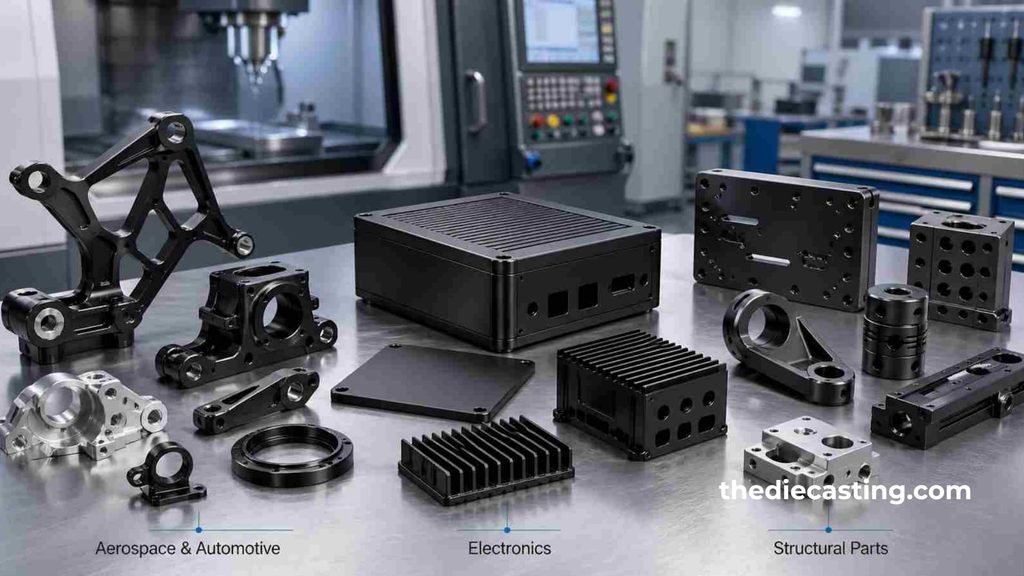
Siyah Eloksal İşlemi İçin Parça Tasarımı
İyi sonuçlar, üretim aşamasından önce başlar.
Keskin iç köşeler, eloksal işlemi sırasında dengesiz akım alabilir. Derin oyuklarda durulama sonrasında kimyasal maddeler kalabilir. Geniş düz yüzeylerde de renk farklılıkları, daha küçük ve dokulu yüzeylere kıyasla daha belirgin bir şekilde ortaya çıkabilir.
Aşağıdaki birkaç basit tasarım seçimi bu konuda yardımcı olur:
- Keskin köşelere makul yarıçaplar ekleyin.
- İçi boş profiller için drenaj ve havalandırma sağlayın.
- Raf desteklerini görünür yüzeylerden uzak tutun.
- Üreticiye hangi yüzeylerin kozmetik amaçlı olduğunu belirtin.
- Gereksiz derin kör oyuklardan kaçının.
- Üretime başlamadan önce renk örneğini onaylayın.
- Alaşımın, sertlik derecesinin ve yüzey işleminin tekdüzeliğini koruyun.
Dikkat çeken bir diğer husus da raf sistemidir. Parça rafa sabitlenir ve bu raf, işleme sırasında elektrik bağlantısını da sağlar. Yanlış konumlandırma, akım dağılımında ve kaplama kalınlığında düzensizliğe neden olabilir.
Sonuç
Siyah eloksallı alüminyum sadece siyah bir yüzey kaplamasından ibaret değildir. Eloksal işlemi, alüminyum oksitten oluşan koruyucu bir tabaka oluşturmak için kullanılır. Renklendirme aşaması ise parçaya koyu bir renk vermek amacıyla uygulanır.
Sonuç, üretim öncesinde ve sırasında alınan çeşitli kararlara bağlıdır. Alüminyum alaşımı, renk tutarlılığını etkiler. Yüzey hazırlığı, mat veya parlak görünümü belirler. Tip II daha emicidir ve daha belirgin görünür; Tip III ise daha sert ve aşınmaya karşı daha dayanıklıdır. Siyah rengin güneş ışığına ve ısıya karşı direncinin etkinliği, boya kimyasına bağlıdır.
İç mekan ürünleri için standart bir organik boyalı Tip II kaplama kullanılabilir; bu, makul bir görünüm ve maliyet sunabilir. Dış mekan veya aşınmaya maruz kalan parçalar için boya kimyası, sızdırmazlık, oksit kalınlığı ve eloksal türü daha belirleyicidir.
En iyi siyah eloksal kaplama için ilk adım, net bir şartname hazırlamaktır. Üretime başlamadan önce alaşımı, eloksal türünü, kalınlığı, yüzey dokusunu, renklendirme işlemini ve renk standardını belirtin. Bu, üreticiye net bir hedef sunar ve onaylanmış numune ile bitmiş parçalar arasında beklenmedik farklılıkların ortaya çıkma olasılığını en aza indirir.