Hvad er trykstøbt aluminium?
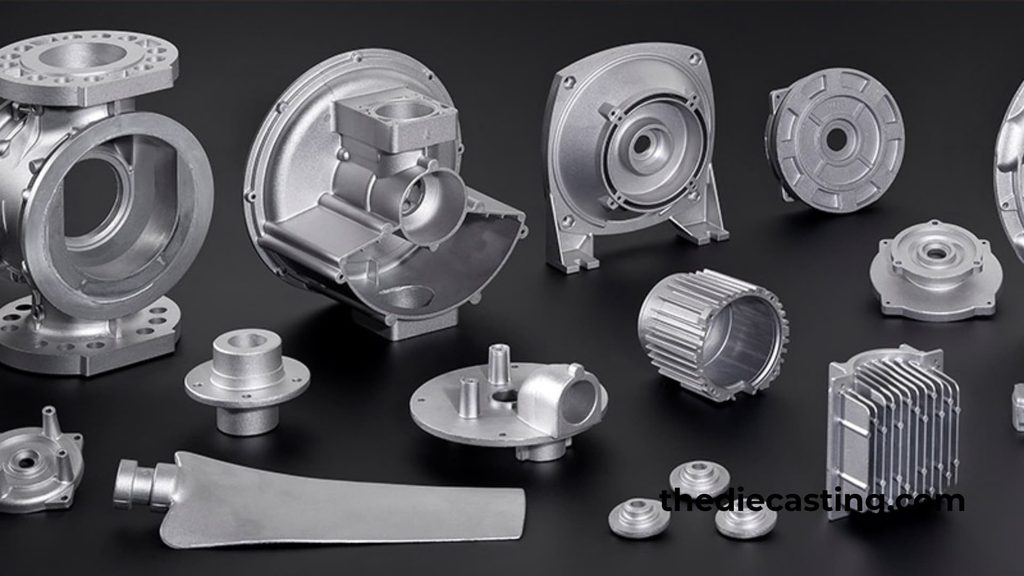
Støbt aluminium er en fremstillingsproces, hvor smeltet aluminium sprøjtes ind under højt tryk i en genanvendelig stålform, også kaldet en form. Når metallet er afkølet og størknet, åbnes formen, og den færdige del skubbes ud. Denne metode anvendes i vid udstrækning til fremstilling af komplekse metalkomponenter i store mængder med fremragende målnøjagtighed og glatte overflader.
Aluminium er et af de mest populære materialer til trykstøbning, da det er let, korrosionsbestandigt og har fremragende varme- og elektrisk ledningsevne. Når det kombineres med trykstøbningsprocessens effektivitet, bliver aluminium et ideelt valg for brancher, der spænder fra bil- og luftfartsindustrien til forbrugerelektronik og telekommunikation.
Sådan fungerer trykstøbning af aluminium
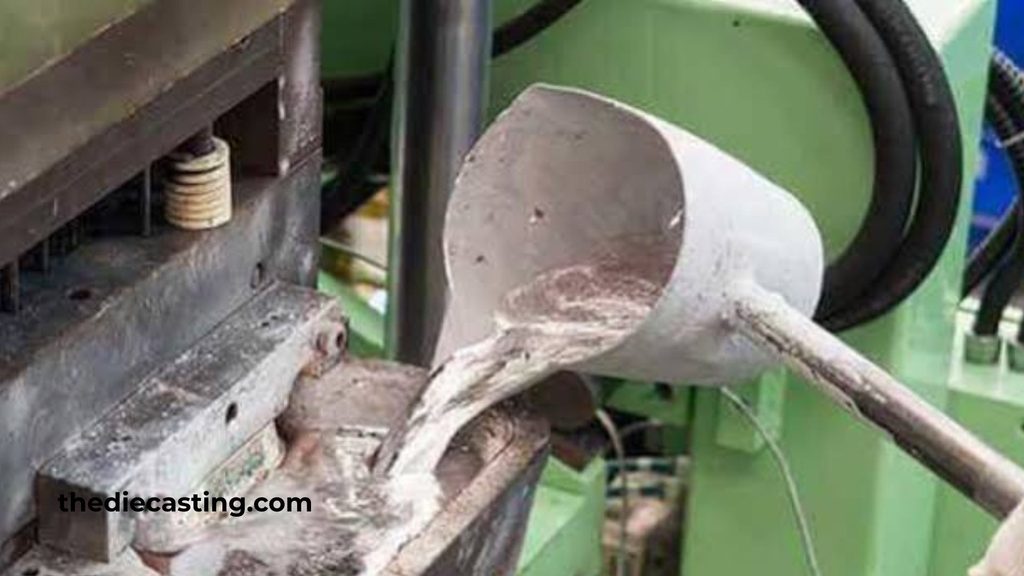
Aluminiumsstøbeprocessen består generelt af fire hovedfaser.
1. Forberedelse af formen
De to halvdele af stålformene fremstilles af en professionel formbygger af stål af høj kvalitet ved hjælp af en kompleks formfremstillingsproces. Denne proces omfatter CNC-bearbejdning, EDM, boring af kølekanaler, trådskæring, polering, tilpasning osv., indtil alt er omhyggeligt færdiggjort, så trykstøbeformen er klar til masseproduktion. Under masseproduktionen sprøjtes der smøremiddel på efter hver støbning. Dette smøremiddel hjælper med at regulere formenes temperatur og gør det lettere at fjerne den færdige legeringsdel efter støbningen.
2. Injektion
Smeltet aluminium sprøjtes ind i formhulen under højt tryk, typisk mellem 1.500 og 25.000 psi. Det høje tryk sikrer, at det smeltede metal hurtigt og fuldstændigt udfylder alle formens detaljer.
3. Afkøling og størkning
Når hulrummet er fyldt, lader man aluminiumet køle af og størkne. Afkølingstiden afhænger af emnets størrelse og vægtykkelse.
4. Udstødning og efterbehandling
Efter størkning åbnes formen, og udstødningsstifterne skubber støbegodset ud. Emnet kan derefter gennemgå beskæring, afgratning, bearbejdning eller overfladebehandling (maling, anodisering, pulverlakering eller E-coating), afhængigt af anvendelseskravene.
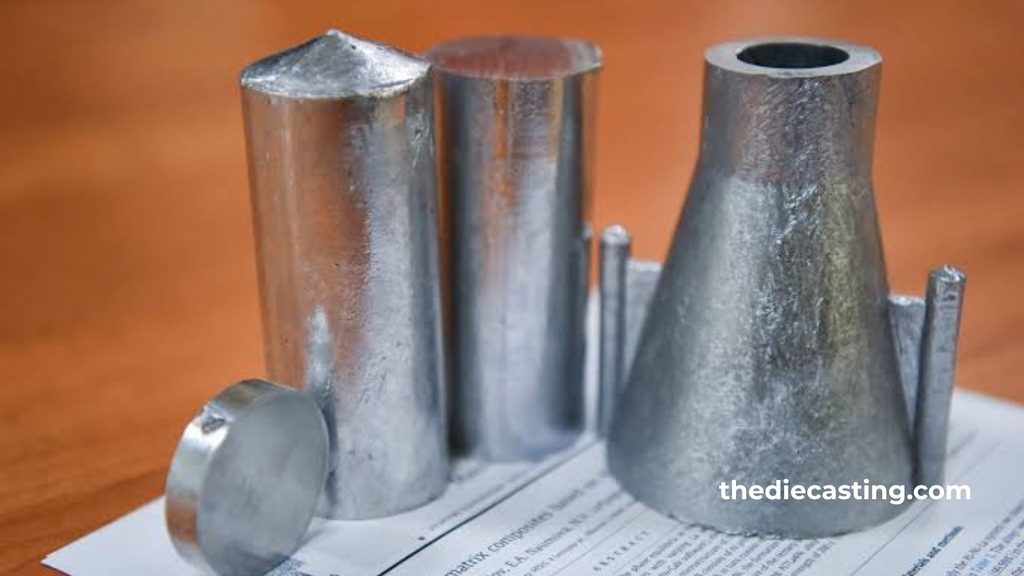
Almindelige aluminiumslegeringer, der bruges til trykstøbning
Ikke alt aluminium er ens. Ved trykstøbning af aluminiumslegeringer anvendes der typisk specifikke legeringssammensætninger, der sikrer en optimal balance mellem støbarhed, styrke og korrosionsbestandighed.
Nogle af de mest almindelige legeringer er blandt andet:
A380: Påstanden om, at A380 er den “mest udbredte” aluminiumslegering til højtryksstøbning (HPDC), er bredt anerkendt inden for støbe- og bilindustrien. Den har opnået denne status ikke nødvendigvis fordi den er den stærkeste eller mest specialiserede legering, men fordi den tilbyder en enestående, brancheførende balance mellem støbbarkhed, mekaniske egenskaber og omkostningseffektivitet.
Her følger en detaljeret redegørelse for, hvorfor A380 dominerer HPDC-markedet:
1. Fremragende støbeegenskaber og flydeevne
Den væsentligste årsag til, at A380 er så udbredt, er den måde, det opfører sig på i selve støbeformen. Højtryksstøbning går ud på at sprøjte smeltet metal ind i en stålform med høj hastighed og højt tryk.
- Eutektisk sammensætning: Den kemiske sammensætning af A380 (som indeholder ca. 8,5 % silicium og 3,5 % kobber) ligger meget tæt på det eutektiske punkt for aluminium og silicium. Eutektiske legeringer smelter og størkner ved en enkelt, lavere temperatur i stedet for over et temperaturområde. Dette giver A380 enestående flydende karakter (evnen til at trænge ind i tynde vægge og komplekse geometrier, inden det størkner).
- Mindre rivning ved høj varme: Da A380 størkner hurtigt og jævnt, er det særdeles modstandsdygtigt over for “hot tearing” (revner, der opstår, når metallet krymper under afkøling). Dette giver konstruktører mulighed for at fremstille komplekse emner i færdig form med varierende vægtykkelser, uden at emnet revner i matricen.
- Lavere smeltetemperatur: A380 smelter ved en lavere temperatur end smedede legeringer eller 6061, hvilket mindsker den termiske belastning på de dyre stålforme, forlænger formens levetid og reducerer energiomkostningerne.
2. Det “optimale punkt” for mekaniske egenskaber
Selvom A380 ikke er den stærkeste aluminiumslegering, der findes (den titel tilfalder varmebehandlingsbare legeringer som 201 eller 7075, som sjældent anvendes til trykstøbning), byder den på en særdeles attraktiv kombination af egenskaber til fremstilling.
- Moderat styrke: Det sikrer tilstrækkelig træk- og flydespænding til en lang række bærende og ikke-bærende komponenter.
- Hårdhed og bearbejdelighed: Det høje siliciumindhold fungerer som en naturlig hård partikel, hvilket giver A380 en fremragende slidstyrke og gør det meget let at bearbejde. Siliciumspånerne brydes af rent i stedet for at klæbe sig fast på skæreværktøjerne.
- Tryktæthed: Den fine kornstruktur, der skyldes den hurtige størkning, gør A380 relativt tryktæt. Mens legeringen A383 ofte specificeres, når ekstrem Hvis der kræves lækagebestandighed, er A380 som regel “godt nok” til mange væske- og pneumatikkomponenter.
3. Omkostningseffektivitet og tilgængelighed
I produktionsbranchen er selv den bedste legering i et laboratorium ubrugelig, hvis den er for dyr eller svær at skaffe. A380 vinder rent økonomisk.
- Andel af genbrugsmateriale: A380 er specielt udviklet til at kunne indeholde en høj andel af sekundært (genanvendt) aluminium. Aluminiumskrot fra biler, ekstruderede profiler og bearbejdningsspåner kan blandes ind i A380-blokke uden at forringe dets mekaniske egenskaber.
- Der kræves normalt ingen varmebehandling: Mange højstyrke aluminiumslegeringer kræver en T6-varmebehandling (løsningsbehandling, hærdning og ældning) for at opnå deres fulde styrke. Denne proces er dyr og medfører deformation. A380 er klar til brug “som støbt”, lige fra støbeformen.
- Standardisering: Da A380 er branchens standard, har støberierne altid materialet på lager, leverandørerne har altid ingots til rådighed, og ingeniørerne råder over data fra flere årtier om dets ydeevne. Dette mindsker risikoen i forsyningskæden.
4. Bredt anvendelsesområde
På grund af ovenstående faktorer er A380 meget udbredt i fremstillingsindustrien. Her er nogle eksempler:
- Biler: Motorophæng, gearkasser, ventildæksler, styrekugler og elektroniske kabinetter.
- Elværktøj: Hus til boremaskiner, sav og haveudstyr, hvor stivhed og varmeafledning er af afgørende betydning.
- Elektronik: Køleplader, kabinetter til routere/servere og rammer til LED-belysning (hvor materialets varmeledningsevne og lette vægt er særligt værdsat).
- Generelt om hardware: Stigetrin, pneumatiske fordelingsblokke og reservedele til husholdningsapparater.
Forbeholdet: Strukturlegeringernes fremmarch
Det er værd at bemærke, at A380’s “trone” bliver udfordret inden for bestemte sektorer. Da A380 indeholder kobber, men det har en lavere korrosionsbestandighed og ringe duktilitet (det er skørt, når det bøjes).
I takt med at bilindustrien bevæger sig i retning af elbiler (EV’er) og har brug for store, strukturelle støbegods (som f.eks. “Gigacastings” til hele bilens undervogn), er legeringer som Silafont 36 (A356-derivat) eller C611 bliver stadig mere populære. Der er tale om “strukturelle trykstøbningslegeringer”, der er baseret på silicium, men ikke indeholder kobber. De kan varmebehandles, svejses og nittes, og de absorberer kollisionsenergi langt bedre end A380.
Resumé:
A380 er “arbejdshesten” i HPDC-branchen. Dens dominerende stilling skyldes, at den er den den legering, der er nemmest at støbe til komplekse emner i store serier til de lavest mulige produktionsomkostninger, samtidig med at den stadig har tilstrækkelig styrke til langt de fleste hverdagsopgaver.
A383 – Selvom A380 er den mest udbredte aluminiumslegering til almindelig trykstøbning på grund af sin fremragende kombination af støbarhed og mekaniske egenskaber, har den to specifikke begrænsninger: Den er tilbøjelig til at udvikle varmrevner (brud) under størkning, og det kan være vanskeligt at overholde snævre tolerancer på grund af krympning.
A383 er specielt udviklet til at løse disse problemer: - Modstandsdygtighed over for varmrevnedannelse: Varmrevnedannelse opstår, når en støbning hindres i at trække sig naturligt sammen, mens den afkøles fra smeltet tilstand. Dette skaber indre spændinger, der river det halvfaste metal fra hinanden. A383 opnår bedre modstandsdygtighed over for dette ved at modificere legeringselementerne. Konkret har A383 ofte en let modificeret kemisk sammensætning (herunder justerede niveauer af kobber, silicium og jern). Det reducerede kobberindhold og den optimerede siliciumfase hjælper metallet med at “strømme” ind i de områder, der krymper under afkølingen, hvilket forhindrer dannelsen af mikrorevner langs korngrænserne. Dette gør A383 ideelt til komplekse tyndvæggede emner, huse eller komponenter, der kræver kompliceret værktøj med varierende tværsnit.
Forbedret dimensionsstabilitet: Da A383 størkner med mindre indre spændinger og fordeler krympningen mere jævnt, vrider den færdige støbte del sig mindre eller “glider” mindre ud af form efter udstøbning fra støbeformen. Dette er afgørende for komponenter, der kræver snævre tolerancer uden omfattende efterbearbejdning, såsom elektronikkabinetter, detaljerede belysningsarmaturer og komplekse chassiskomponenter.
Afvejning: Ulempen ved denne forbedrede støbeegenskab og stabilitet er, at A383 typisk har en lidt lavere brudstyrke og hårdhed sammenlignet med A380. I mange anvendelser opvejer elimineringen af støbefejl (revner) imidlertid mere end rigeligt dette mindre fald i råstyrken.
A380 og A383 prioriterer “støbbelighed” (evnen til let at fylde en form og udtage emnet uden rester). Dette går dog ofte på bekostning af duktilitet (evnen til at bøjes uden at brække) og korrosionsbestandighed på grund af deres relativt høje kobberindhold.
A360: A 360 er udviklet til at løse disse miljømæssige og mekaniske begrænsninger: - Fremragende korrosionsbestandighed: Den primære årsag til dårlig korrosionsbestandighed i standardlegeringer til trykstøbning er kobber. Når de udsættes for fugt, salt eller industrielle kemikalier, danner de kobberrige faser i aluminiumsmatrixen galvaniske mikroceller, der fremskynder oxidationen (rustdannelse) af aluminiumet. A360 er sammensat med et meget lavt eller nominelt kobberindhold (typisk 0,60 %). Ved at fjerne kobber fra legeringen bliver A360 langt mere modstandsdygtig over for atmosfærisk korrosion, spændingskorrosion og hulkorrosion.
Bedre duktilitet (forlængelse og sejhed): Duktilitet er et metalls evne til at deformeres under trækbelastning uden at brække. Legeringer med højt kobberindhold er generelt hårdere, men også mere sprøde. Da A360 mangler denne hærdende kobberfase, er det “blødere” og mere elastisk. Det kan absorbere stødenergi langt bedre end A380/A383. Hvis en A380-komponent overbelastes, vil den knække eller splintre; en A360-komponent vil typisk først bøje sig eller deformeres.
Afvejninger og anvendelser: Da A360 mangler det kobber, der gør, at metallet flyder let, er det lidt sværere at støbe end A380 (lavere flydeevne i støbeformen). Derudover har det lavere flydespænding og hårdhed. Derfor anvendes A360 specifikt til emner, der skal kunne modstå barske miljøer eller stødbelastninger, snarere end dele, der kræver høj strukturel stivhed.
Typiske anvendelsesområder omfatter: - Skibsbeslag: Beslag, hus og håndtag, der udsættes for saltvand.
Dele til bilchassis og affjedring: Komponenter, der udsættes for vejsalt, vand og vibrationer, og hvor revnedannelse ikke er en mulighed.
Elektriske skabe til udendørs brug: Forbindelsesdåser og belysningsarmaturer, der skal kunne modstå vejrpåvirkninger uden, at der dannes hvid korrosion på overfladen.
Pneumatiske og hydrauliske komponenter: Fordelere eller hus, der skal kunne modstå trykstød uden at brække på grund af sprødhed.
Sammenligning i kortform:
A380: Standardkvaliteten: den billigste, høj styrke, moderat korrosionsbestandighed, lav duktilitet.
A383: Den “justerede” version; løser problemer med revnedannelse og vridning ved komplekse former; lidt blødere end A380.
A360: Den “robuste” udgave; her ofres en smule styrke og smidighed ved støbning til fordel for høj korrosionsbestandighed og høj stødabsorbering.
Valget af den rette legering afhænger af de specifikke mekaniske krav, driftsmiljøet og produktionsmængden for den pågældende komponent.
Fordele ved trykstøbning af aluminium
Støbning af aluminium byder på en række væsentlige fordele i forhold til andre fremstillingsmetoder.
Let og robust
Aluminium har et højt styrke-til-vægt-forhold. Det gør det særligt værdifuldt inden for bil- og luftfartsindustrien, hvor vægtreduktion direkte forbedrer brændstofeffektiviteten og ydeevnen.
Højhastighedsproduktion
Når støbeformen først er fremstillet, går støbeprocessen hurtigt. En enkelt støbeform kan producere tusindvis af identiske emner med minimale afvigelser, hvilket gør aluminiumsstøbning særdeles omkostningseffektiv ved store produktionsserier.
Fremragende dimensionel nøjagtighed
Støbte aluminiumsdele kræver kun meget lidt eller slet ingen efterbearbejdning. Der kan konsekvent opnås snævre tolerancer, hvilket mindsker spild og sænker de samlede produktionsomkostninger.
Glat overfladefinish
Dele, der fremstilles ved hjælp af aluminiumstrykstøbning, har typisk en ren og glat overflade lige fra formen. Dette mindsker behovet for yderligere efterbehandlingsprocesser og gør delene velegnede til maling, pulverlakering eller galvanisering.
Komplekse geometrier
Processen gør det muligt at fremstille komplicerede former med tynde vægge, indvendige detaljer og detaljerede konturer, som ville være vanskelige eller umulige at opnå med andre fremstillingsmetoder.
Anvendelser af trykstøbning af aluminium
Aluminiumstrykstøbning anvendes i en lang række brancher. Typiske anvendelsesområder omfatter:
- Biler – Motorblokke, gearkassehuse, beslag og konstruktionsdele.
- Luft- og rumfart – Letvægtskonstruktionsdele og husdele.
- Elektronik – Køleplader, kabinetter og stik.
- Forbrugerprodukter – Kabinetter til elværktøj, køkkenapparater og beslag til møbler.
- Telekommunikation – RF-filterhus og antennebeslag.
Sådan vælger du den rigtige producent af aluminiumsstøbninger
Samarbejdet med den rette partner er afgørende for succesen i ethvert trykstøbningsprojekt. En kvalificeret producent af aluminiumstrykstøbninger tilbyder:
- Erfaring med netop den legering, som dit projekt kræver.
- Egne ressourcer til konstruktion og vedligeholdelse af værktøj.
- Kvalitetsstyringssystemer, såsom ISO-certificering.
- Tjenester med merværdi såsom CNC-bearbejdning, overfladebehandling og samling.
Når du vurderer potentielle leverandører, bør du spørge ind til deres tidligere projekter, produktionskapacitet og evne til at opfylde dine krav til tolerance og overfladekvalitet. En producent med et stærkt ingeniørteam kan også hjælpe med at optimere dit komponentdesign til trykstøbningsprocessen, hvilket reducerer omkostningerne og forbedrer kvaliteten.
Konklusion
Trykstøbning af aluminium er fortsat en af de mest effektive og alsidige fremstillingsmetoder til produktion af metalkomponenter af høj kvalitet. Med sin kombination af lav vægt, styrke, korrosionsbestandighed og omkostningseffektivitet ved produktion i store mængder, trykstøbning af aluminium er fortsat en foretrukken løsning på tværs af mange brancher. Ved at forstå processen, de tilgængelige legeringer og vigtigheden af at samarbejde med en pålidelig produktion af trykstøbte aluminiumsdeler, kan du træffe velovervejede beslutninger, der fører til bedre produkter og en mere effektiv produktion.