Was ist Aluminiumdruckguss?
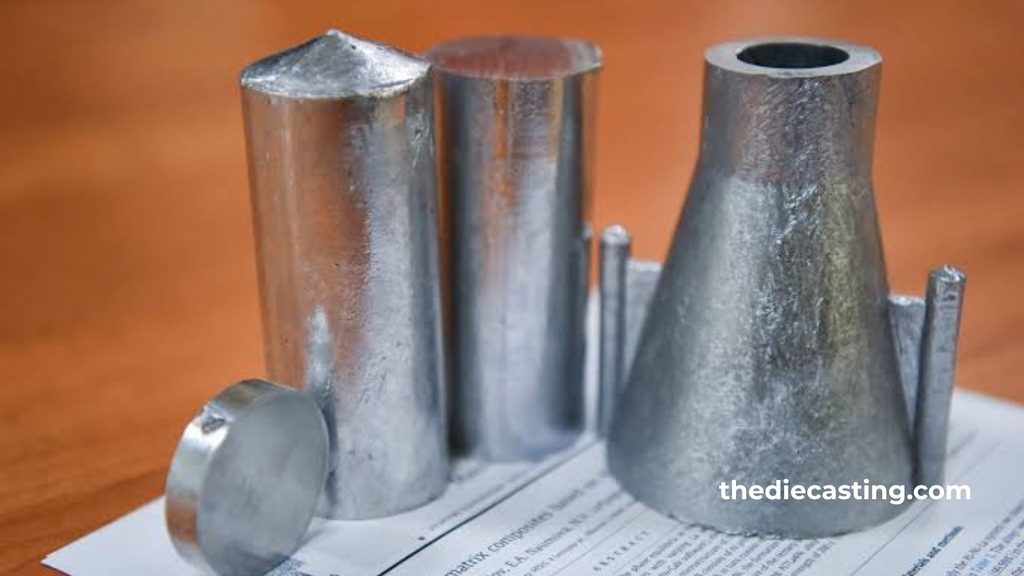
Aluminiumdruckguss ist ein Fertigungsverfahren, bei dem geschmolzenes Aluminium unter hohem Druck in eine wiederverwendbare Stahlform, die sogenannte Form, eingespritzt wird. Sobald das Metall abgekühlt und erstarrt ist, öffnet sich die Form und das fertige Bauteil wird ausgeworfen. Dieses Verfahren wird häufig zur Herstellung komplexer Metallbauteile in großen Stückzahlen mit hervorragender Maßgenauigkeit und glatter Oberflächenbeschaffenheit eingesetzt.
Aluminium ist eines der beliebtesten Werkstoffe für den Druckguss, da es leicht und korrosionsbeständig ist und über eine hervorragende Wärme- und elektrische Leitfähigkeit verfügt. In Verbindung mit der Effizienz des Druckgussverfahrens ist Aluminium somit die ideale Wahl für Branchen, die von der Automobil- und Luftfahrtindustrie bis hin zur Unterhaltungselektronik und Telekommunikation reichen.
So funktioniert das Aluminiumdruckgussverfahren
Der Aluminiumdruckgussprozess umfasst im Allgemeinen vier Hauptschritte.
1. Vorbereitung der Form
Die beiden Hälften der Stahlformen werden von einem professionellen Formenbauer aus hochwertigem Stahl und in einem komplexen Formherstellungsprozess gefertigt. Dieser Formherstellungsprozess umfasst CNC-Bearbeitung, Elektroerosion (EDM), das Bohren von Kühlkanälen, Drahtschneiden, Polieren, Einpassen usw., bis alles sorgfältig fertiggestellt ist, sodass die Druckgussform für die Serienproduktion bereit ist. Während der Serienfertigung wird nach jedem Gussbeginn ein Schmiermittel versprüht. Dieses Schmiermittel hilft dabei, die Temperatur der Form zu regulieren, und erleichtert das Entnehmen des fertigen Legierungsteils nach dem Guss.
2. Injektion
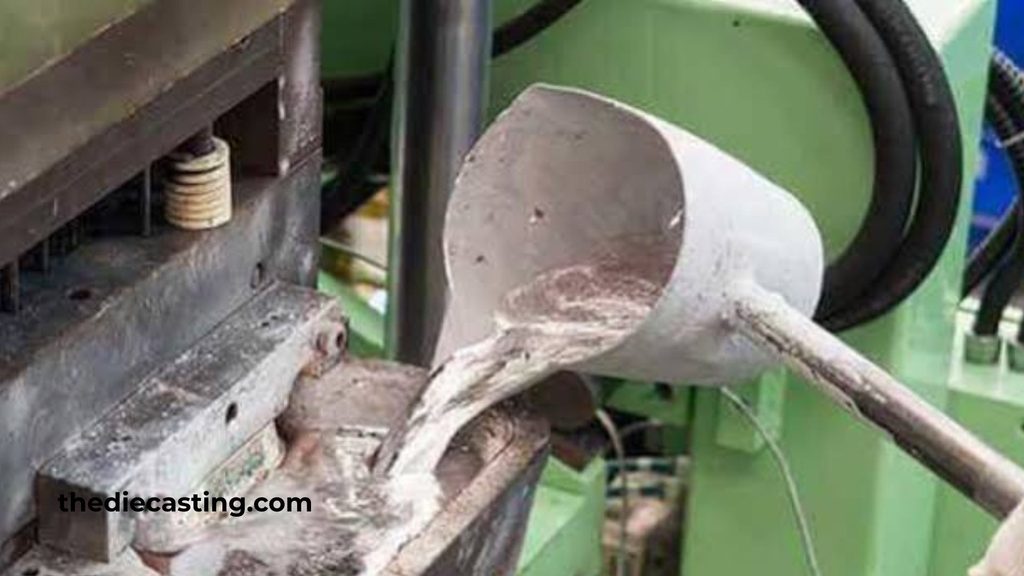
Geschmolzenes Aluminium wird unter hohem Druck, der typischerweise zwischen 1.500 und 25.000 psi liegt, in den Formhohlraum eingespritzt. Der hohe Druck sorgt dafür, dass das geschmolzene Metall jedes Detail der Form schnell und vollständig ausfüllt.
3. Abkühlung und Erstarrung
Sobald der Hohlraum gefüllt ist, lässt man das Aluminium abkühlen und erstarren. Die Abkühlzeit hängt von der Größe und der Wandstärke des Bauteils ab.
4. Auswurf und Endbearbeitung
Nach dem Erstarren öffnet sich die Form, und Auswerferstifte drücken das Gussteil heraus. Je nach Anwendungsanforderungen wird das Bauteil anschließend beschnitten, entgratet, bearbeitet oder oberflächenveredelt (lackiert, eloxiert, pulverbeschichtet oder E-Coating).
Gängige Aluminiumlegierungen für den Druckguss
Nicht jedes Aluminium ist gleich. Beim Druckguss von Aluminiumlegierungen kommen in der Regel spezielle Legierungszusammensetzungen zum Einsatz, die ein optimales Gleichgewicht zwischen Gießbarkeit, Festigkeit und Korrosionsbeständigkeit bieten.
Zu den gängigsten Legierungen zählen unter anderem:
A380: Die Behauptung, dass A380 die “am häufigsten verwendete” Aluminiumlegierung für den Hochdruckguss (HPDC) ist, findet in der Guss- und Automobilindustrie breite Bestätigung. Sie hat sich diesen Status nicht unbedingt deshalb erworben, weil sie die festeste oder spezialisierteste Legierung ist, sondern weil sie eine außergewöhnliche, branchenführende Balance zwischen Gießbarkeit, mechanische Eigenschaften und Wirtschaftlichkeit.
Hier finden Sie eine ausführliche Erläuterung, warum der A380 die HPDC-Branche dominiert:
1. Hervorragende Gießbarkeit und Fließfähigkeit
Der Hauptgrund für die Verbreitung des A380 liegt in seinem Verhalten in der Form selbst. Beim Hochdruckguss wird geschmolzenes Metall mit hoher Geschwindigkeit und hohem Druck in eine Stahlform eingespritzt.
- Eutektische Zusammensetzung: Die chemische Zusammensetzung von A380 (die etwa 8,5 % Silizium und 3,5 % Kupfer enthält) liegt sehr nahe am Eutektikum von Aluminium und Silizium. Eutektische Legierungen schmelzen und erstarren bei einer einzigen, niedrigeren Temperatur und nicht über einen Temperaturbereich hinweg. Dies verleiht A380 außergewöhnliche Fließfähigkeit (die Fähigkeit, vor dem Erstarren in dünne Wände und komplexe Geometrien einzudringen).
- Geringeres Heißreißen: Da A380 schnell und gleichmäßig erstarrt, ist es äußerst widerstandsfähig gegen “Heißrisse” (Risse, die entstehen, wenn das Metall beim Abkühlen schrumpft). Dadurch können Konstrukteure komplexe, endgeformte Bauteile mit unterschiedlichen Wandstärken entwerfen, ohne dass das Bauteil in der Form reißt.
- Niedrigere Schmelztemperatur: A380 schmilzt bei einer niedrigeren Temperatur als Kaltumformlegierungen oder 6061, was die thermische Beanspruchung der teuren Stahlformwerkzeuge verringert, die Lebensdauer der Form verlängert und die Energiekosten senkt.
2. Der “Sweet Spot” der mechanischen Eigenschaften
Zwar ist A380 nicht die festeste verfügbare Aluminiumlegierung (dieser Titel gebührt wärmebehandelbaren Legierungen wie 201 oder 7075, die jedoch selten im Druckgussverfahren verarbeitet werden), doch bietet sie eine für die Fertigung äußerst wünschenswerte Kombination von Eigenschaften.
- Mittlere Stärke: Es bietet eine ausreichende Zugfestigkeit und Streckgrenze für eine Vielzahl von tragenden und nichttragenden Bauteilen.
- Härte und Bearbeitbarkeit: Der hohe Siliziumgehalt wirkt als natürlicher Hartstoff, wodurch A380 eine hervorragende Verschleißfestigkeit aufweist und sich sehr gut bearbeiten lässt. Die Siliziumspäne brechen sauber ab, anstatt die Schneidwerkzeuge zu verkleben.
- Druckdichtheit: Die durch die schnelle Erstarrung entstehende feine Kornstruktur macht A380 relativ druckdicht. Während die Legierung A383 häufig vorgeschrieben wird, wenn extrem Wenn es auf Dichtheit ankommt, ist A380 für viele fluidtechnische und pneumatische Komponenten in der Regel “gut genug”.
3. Kosteneffizienz und Verfügbarkeit
In der Fertigung nützt die beste Legierung im Labor nichts, wenn sie zu teuer oder schwer zu beschaffen ist. Der A380 überzeugt rein wirtschaftlich.
- Anteil an recycelten Materialien: A380 wurde speziell dafür entwickelt, einen hohen Anteil an Sekundäraluminium (recyceltem Aluminium) zu vertragen. Aluminiumschrott aus Fahrzeugen, Strangpressprofilen und Zerspanungsspänen kann in A380-Barren eingemischt werden, ohne dessen mechanische Eigenschaften zu beeinträchtigen.
- Keine Wärmebehandlung erforderlich (in der Regel): Viele hochfeste Aluminiumlegierungen erfordern eine T6-Wärmebehandlung (Lösungsglühen, Abschrecken und Auslagern), um ihre volle Festigkeit zu erreichen. Dieser Prozess ist kostspielig und führt zu Verformungen. A380 ist bereits “im Gusszustand”, also direkt nach dem Gießen, einsatzbereit.
- Standardisierung: Da A380 der Branchenstandard ist, haben Gießereien ihn stets auf Lager, Lieferanten verfügen immer über Blöcke, und Ingenieure verfügen über jahrzehntelange Daten zu seiner Leistungsfähigkeit. Dies senkt das Risiko in der Lieferkette.
4. Breites Anwendungsspektrum
Aufgrund der oben genannten Faktoren ist A380 in der Fertigung allgegenwärtig. Beispiele hierfür sind:
- Automobilindustrie: Motorhalterungen, Getriebegehäuse, Ventildeckel, Achsschenkel und Gehäuse für elektronische Bauteile.
- Elektrowerkzeuge: Gehäuse für Bohrmaschinen, Sägen und Rasenpflegegeräte, bei denen Steifigkeit und Wärmeableitung von entscheidender Bedeutung sind.
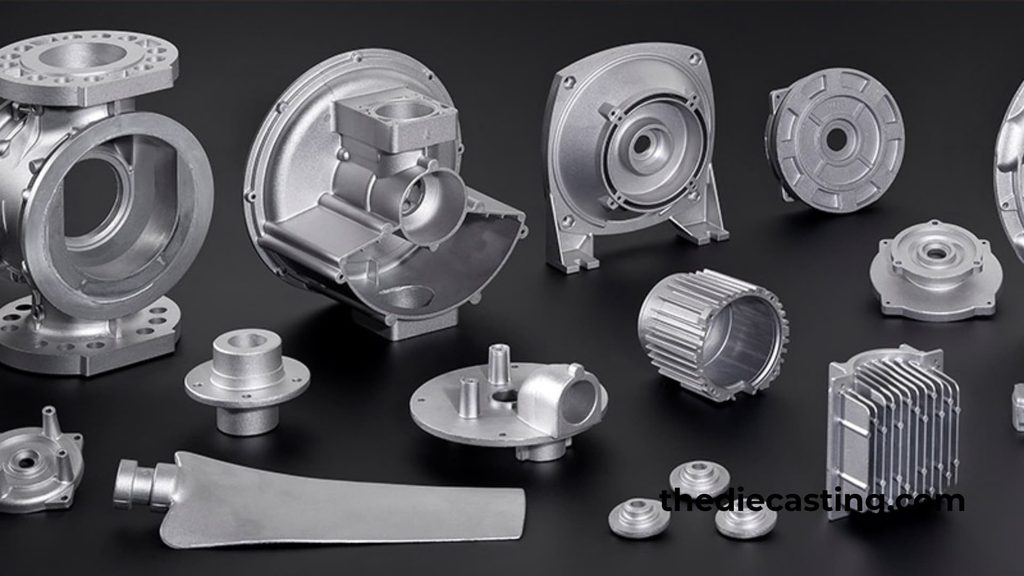
- Elektronik: Kühlkörper, Gehäuse für Router/Server und Rahmen für LED-Beleuchtung (wo ihre Wärmeleitfähigkeit und ihr geringes Gewicht besonders geschätzt werden).
- Allgemeine Hardware: Leiterstufen, pneumatische Verteilerblöcke und Teile für Haushaltsgeräte.
Der Vorbehalt: Der Aufstieg der Strukturlegierungen
Es ist anzumerken, dass der ’Thron“ des A380 in bestimmten Bereichen in Frage gestellt wird. Denn der A380 verfügt über Kupfer, weist es jedoch eine geringere Korrosionsbeständigkeit und eine schlechte Duktilität auf (es ist spröde beim Biegen).
Da die Automobilindustrie zunehmend auf Elektrofahrzeuge (EVs) umstellt und große Strukturgussteile benötigt (wie beispielsweise “Gigacastings” für den gesamten Unterboden eines Autos), kommen Legierungen wie Silafont 36 (A356-Derivat) oder C611 gewinnen zunehmend an Beliebtheit. Es handelt sich dabei um “strukturelle Druckgusslegierungen”, die auf Silizium basieren, aber kein Kupfer enthalten. Sie lassen sich wärmebehandeln, schweißen und vernieten und absorbieren Aufprallenergie deutlich besser als A380.
Zusammenfassung:
Der A380 ist das “Arbeitstier” der HPDC-Branche. Seine Dominanz beruht darauf, dass er der die Legierung, die sich am einfachsten zu komplexen Teilen in großen Stückzahlen zu möglichst niedrigen Herstellungskosten gießen lässt, bietet dabei aber dennoch ausreichende Festigkeit für die allermeisten alltäglichen Anwendungen.
A383 – Obwohl A380 aufgrund seiner hervorragenden Kombination aus Gießbarkeit und mechanischen Eigenschaften die am häufigsten verwendete Allzweck-Aluminiumdruckgusslegierung ist, weist sie zwei spezifische Einschränkungen auf: Sie neigt während der Erstarrung zu Heißrissen (Reißbildung) und es kann aufgrund der Schrumpfung schwierig sein, enge Toleranzen einzuhalten.
A383 wurde speziell entwickelt, um diese Probleme zu lösen: - Beständigkeit gegen Heißrisse: Heißrisse entstehen, wenn ein Gussteil beim Abkühlen aus dem geschmolzenen Zustand daran gehindert wird, auf natürliche Weise zu schrumpfen. Dadurch entstehen innere Spannungen, die das halbfeste Metall zerreißen. A383 weist durch die Modifizierung der Legierungselemente eine bessere Beständigkeit dagegen auf. Insbesondere weist A383 häufig eine leicht modifizierte chemische Zusammensetzung auf (einschließlich angepasster Gehalte an Kupfer, Silizium und Eisen). Der reduzierte Kupfergehalt und die optimierte Siliziumphase helfen dem Metall, während des Erstarrens in schrumpfende Bereiche “einzuströmen” (zu fließen), wodurch die Bildung von Mikrorissen entlang der Korngrenzen verhindert wird. Dadurch eignet sich A383 ideal für komplexe dünnwandige Teile, Gehäuse oder Bauteile, die eine aufwendige Werkzeugfertigung mit variierenden Querschnitten erfordern.
Verbesserte Dimensionsstabilität: Da A383 mit geringerer innerer Spannung erstarrt und die Schrumpfung gleichmäßiger verteilt, verzieht sich das fertige Gussteil nach dem Auswerfen aus der Form weniger oder “wandert” weniger aus der Form. Dies ist entscheidend für Bauteile, die enge Toleranzen ohne umfangreiche Nachbearbeitung erfordern, wie beispielsweise Elektronikgehäuse, filigrane Leuchten und komplexe Fahrwerkskomponenten.
Abwägung: Der Nachteil dieser verbesserten Gießbarkeit und Stabilität besteht darin, dass A383 im Vergleich zu A380 in der Regel eine etwas geringere Zugfestigkeit und Härte aufweist. In vielen Anwendungsbereichen wird dieser geringfügige Rückgang der Rohfestigkeit jedoch durch die Vermeidung von Gussfehlern (Rissen) mehr als ausgeglichen.
Bei A380 und A383 steht die “Gießbarkeit” (die Fähigkeit, eine Form leicht zu füllen und sauber zu entformen) im Vordergrund. Dies geht jedoch aufgrund ihres relativ hohen Kupfergehalts oft zu Lasten der Duktilität (der Fähigkeit, sich zu biegen, ohne zu brechen) und der Korrosionsbeständigkeit.
A360: Der 360 wurde entwickelt, um diese umweltbedingten und mechanischen Einschränkungen zu überwinden: - Hervorragende Korrosionsbeständigkeit: Der Hauptgrund für die schlechte Korrosionsbeständigkeit von Standard-Druckgusslegierungen ist Kupfer. Bei Kontakt mit Feuchtigkeit, Salz oder Industriechemikalien bilden kupferreiche Phasen innerhalb der Aluminiummatrix galvanische Mikrozellen, die die Oxidation (Rostbildung) des Aluminiums beschleunigen. A360 ist mit einem sehr geringen oder nur nominellen Kupfergehalt (typischerweise 0,60 %) formuliert. Durch den Wegfall von Kupfer aus der Legierung wird A360 wesentlich widerstandsfähiger gegen atmosphärische Korrosion, Spannungsrisskorrosion und Lochfraß.
Bessere Duktilität (Dehnung und Zähigkeit): Duktilität ist die Fähigkeit eines Metalls, sich unter Zugspannung zu verformen, ohne zu brechen. Legierungen mit hohem Kupferanteil sind im Allgemeinen härter, aber spröder. Da A360 diese härtende Kupferphase nicht aufweist, ist es “weicher” und elastischer. Es kann Aufprallenergie wesentlich besser absorbieren als A380/A383. Wird ein Bauteil aus A380 überlastet, bricht es oder zersplittert; ein Bauteil aus A360 verbiegt sich in der Regel zunächst oder verformt sich.
Abwägungen und Anwendungsbereiche: Da A360 nicht über den Kupferanteil verfügt, der für eine gute Fließfähigkeit des Metalls sorgt, lässt es sich etwas schwieriger gießen als A380 (geringere Fließfähigkeit in der Gussform). Zudem weist es eine geringere Streckgrenze und Härte auf. Daher wird A360 speziell für Bauteile verwendet, die folgenden Belastungen standhalten müssen raue Umgebungen oder Stoßbelastungen, im Gegensatz zu Bauteilen, die eine hohe strukturelle Steifigkeit erfordern.
Zu den typischen Anwendungsbereichen gehören: - Schiffsbeschläge: Halterungen, Gehäuse und Griffe, die Salzwasser ausgesetzt sind.
Teile für Fahrwerke und Aufhängungen von Kraftfahrzeugen: Bauteile, die Streusalz, Wasser und Vibrationen ausgesetzt sind und bei denen Risse nicht in Frage kommen.
Elektrische Gehäuse für den Außenbereich: Anschlussdosen und Leuchten, die Witterungseinflüssen standhalten müssen, ohne dass sich an ihrer Oberfläche weiße Korrosionsablagerungen bilden.
Pneumatik- und Hydraulikkomponenten: Verteiler oder Gehäuse, die Druckspitzen standhalten müssen, ohne dass es zu einem Sprödbruch kommt.
Zusammenfassender Vergleich:
A380: Der Standard: am günstigsten, hohe Festigkeit, mäßige Korrosionsbeständigkeit, geringe Duktilität.
A383: Die “optimierte” Version; behebt Probleme mit Rissen und Verformungen bei komplexen Formen; etwas weicher als A380.
A360: Die “robuste” Variante; hier werden etwas Festigkeit und Gießbarkeit eingetauscht gegen hohe Korrosionsbeständigkeit und hohe Stoßdämpfung.
Die Wahl der richtigen Legierung hängt von den spezifischen mechanischen Anforderungen, der Einsatzumgebung und dem Produktionsvolumen des Bauteils ab.
Vorteile des Aluminiumdruckgusses
Der Aluminiumdruckguss bietet gegenüber anderen Fertigungsverfahren mehrere wesentliche Vorteile.
Leicht und robust
Aluminium zeichnet sich durch ein hohes Verhältnis von Festigkeit zu Gewicht aus. Dies macht es besonders wertvoll für Anwendungen in der Automobil- und Luftfahrtindustrie, wo eine Gewichtsreduzierung direkt zu einer Verbesserung der Kraftstoffeffizienz und der Leistung führt.
Hochgeschwindigkeitsfertigung
Sobald die Form fertiggestellt ist, verläuft der Gusszyklus zügig. Mit einer einzigen Form lassen sich Tausende identischer Teile mit minimalen Abweichungen herstellen, wodurch der Aluminiumdruckguss bei großen Produktionsmengen äußerst kosteneffizient ist.
Hervorragende Maßgenauigkeit
Aluminiumdruckgussteile erfordern kaum oder gar keine Nachbearbeitung. Enge Toleranzen lassen sich konsistent einhalten, wodurch Ausschuss reduziert und die Gesamtproduktionskosten gesenkt werden.
Glatte Oberflächenbeschaffenheit
Durch Aluminiumdruckguss hergestellte Teile weisen in der Regel bereits direkt nach dem Entformen eine saubere, glatte Oberfläche auf. Dadurch entfällt der Bedarf an zusätzlichen Nachbearbeitungsschritten, und die Teile eignen sich für Lackierung, Pulverbeschichtung oder Galvanisierung.
Komplexe Geometrien
Das Verfahren ermöglicht die Herstellung komplexer Formen mit dünnen Wänden, inneren Strukturen und detaillierten Konturen, die mit anderen Fertigungsverfahren nur schwer oder gar nicht zu realisieren wären.
Anwendungen des Aluminiumdruckgusses
Aluminiumdruckguss findet in einer Vielzahl von Branchen Anwendung. Zu den gängigen Anwendungsbereichen zählen:
- Automobilindustrie – Motorblöcke, Getriebegehäuse, Halterungen und Strukturbauteile.
- Luft- und Raumfahrt – Leichte Bauteile und Gehäuse.
- Elektronik – Kühlkörper, Gehäuse und Steckverbinder.
- Konsumgüter – Gehäuse für Elektrowerkzeuge, Küchengeräte und Möbelbeschläge.
- Telekommunikation – HF-Filtergehäuse und Antennenhalterungen.
Die Wahl des richtigen Herstellers für Aluminiumdruckguss
Die Zusammenarbeit mit dem richtigen Partner ist entscheidend für den Erfolg jedes Druckgussprojekts. Ein qualifizierter Hersteller von Aluminiumdruckgussteilen bietet Folgendes:
- Erfahrung mit der spezifischen Legierung, die für Ihr Projekt erforderlich ist.
- Eigene Kapazitäten für die Konstruktion und Wartung von Werkzeugen.
- Qualitätssicherungssysteme wie beispielsweise die ISO-Zertifizierung.
- Mehrwertdienstleistungen wie CNC-Bearbeitung, Oberflächenveredelung und Montage.
Erkundigen Sie sich bei der Bewertung potenzieller Lieferanten nach deren bisherigen Projekten, ihrer Produktionskapazität und ihrer Fähigkeit, Ihre Anforderungen hinsichtlich Toleranzen und Oberflächengüte zu erfüllen. Ein Hersteller mit einem starken Konstruktionsteam kann Ihnen zudem dabei helfen, die Konstruktion Ihrer Bauteile für den Druckgussprozess zu optimieren, wodurch Kosten gesenkt und die Qualität verbessert werden.
Schlussfolgerung
Der Aluminiumdruckguss ist nach wie vor eines der effizientesten und vielseitigsten Fertigungsverfahren zur Herstellung hochwertiger Metallbauteile. Durch die Kombination aus geringem Gewicht, Festigkeit, Korrosionsbeständigkeit und Wirtschaftlichkeit bei der Großserienfertigung, Aluminiumdruckguss ist nach wie vor eine bewährte Lösung in vielen Branchen. Durch das Verständnis des Prozesses, der verfügbaren Legierungen und der Bedeutung einer Zusammenarbeit mit einem zuverlässigen Herstellung von Aluminiumdruckgussteilenr, können Sie fundierte Entscheidungen treffen, die zu besseren Produkten und einer effizienteren Produktion führen.