
Co je to tlakově litý hliník?
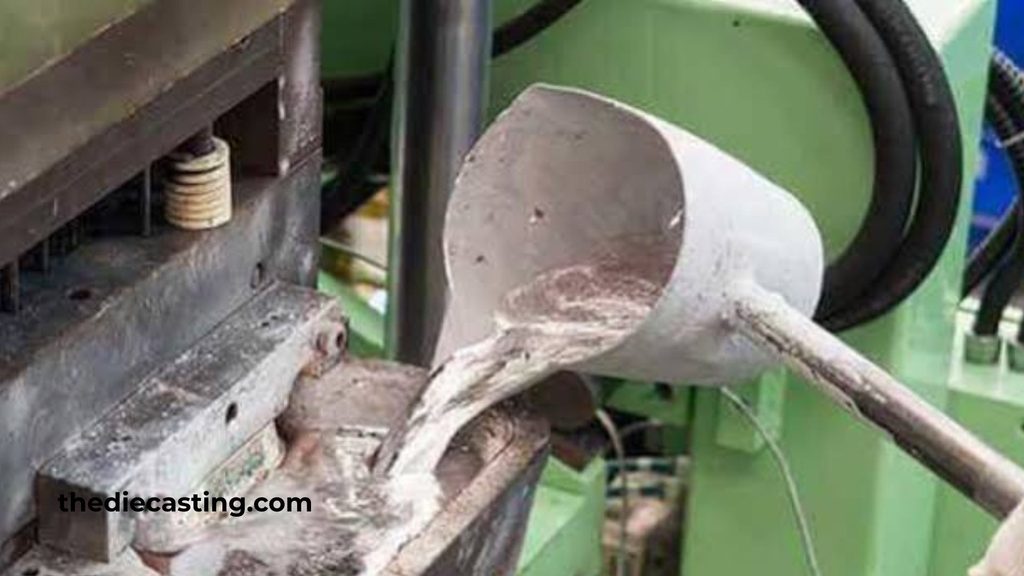
Tlakově litý hliník jedná se o výrobní proces, při kterém se roztavený hliník vstřikuje pod vysokým tlakem do opakovaně použitelné ocelové formy, tzv. lisovací formy. Jakmile kov vychladne a ztuhne, lisovací forma se otevře a hotový díl se vysune. Tato metoda se široce používá k výrobě složitých kovových součástí ve velkých sériích s vynikající rozměrovou přesností a hladkým povrchem.
Hliník je jedním z nejoblíbenějších materiálů pro tlakové lití, protože je lehký, odolný proti korozi a vyznačuje se vynikající tepelnou i elektrickou vodivostí. V kombinaci s efektivitou procesu tlakového lití se hliník stává ideální volbou pro řadu odvětví, od automobilového a leteckého průmyslu až po spotřební elektroniku a telekomunikace.
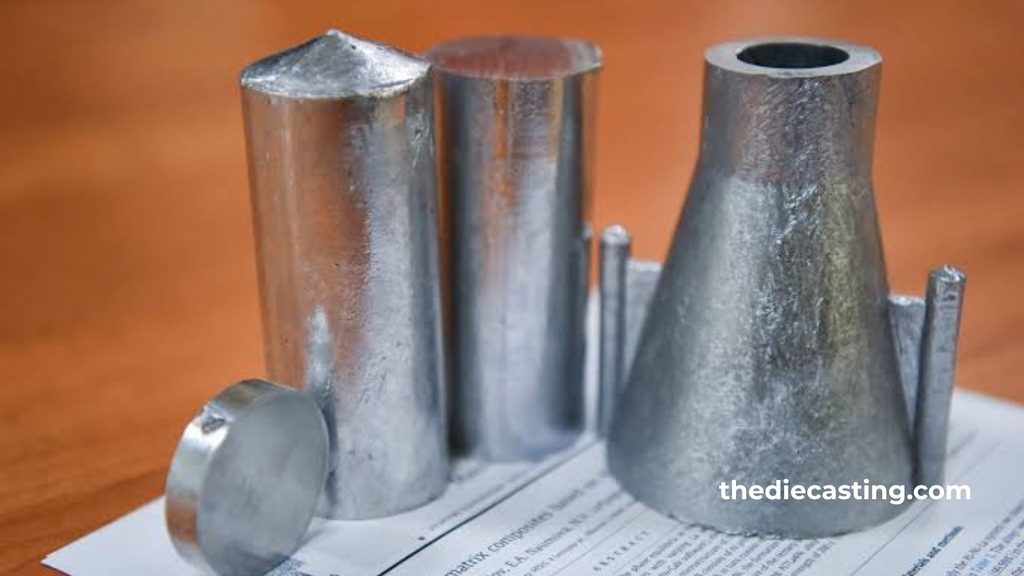
Jak funguje proces tlakového lití hliníku
Proces tlakového lití hliníku se obecně skládá ze čtyř hlavních fází.
1. Příprava formy
Obě poloviny ocelových forem jsou vyrobeny profesionálním výrobcem forem z vysoce kvalitní oceli pomocí komplexního výrobního procesu, který zahrnuje CNC obrábění, elektroerozivní obrábění (EDM), vrtání chladicích kanálů, řezání drátem, leštění, montáž atd., a to až do pečlivého dokončení všech prací, aby byla forma pro tlakové lití připravena k sériové výrobě. Během sériové výroby se po zahájení každého odlitku nastříká mazivo. Toto mazivo pomáhá regulovat teplotu formy a usnadňuje vyjmutí hotového dílu ze slitiny po odlití.
2. Injekce
Roztavený hliník se vstřikuje do dutiny formy pod vysokým tlakem, který se obvykle pohybuje v rozmezí od 1 500 do 25 000 psi. Vysoký tlak zajišťuje, že roztavený kov rychle a úplně vyplní každý detail formy.
3. Chlazení a tuhnutí
Jakmile je dutina vyplněna, nechá se hliník vychladnout a ztuhnout. Doba chlazení závisí na velikosti a tloušťce stěny dílu.
4. Vysunutí a dokončovací úpravy
Po ztuhnutí se forma otevře a vyhazovací kolíky vytlačí odlitek ven. Díl může být následně podroben ořezávání, odjehlování, obrábění nebo povrchové úpravě (lakování, eloxování, práškové lakování nebo E-coating), v závislosti na požadavcích dané aplikace.
Běžné slitiny hliníku používané při tlakovém lití
Ne každý hliník je stejný. Při tlakovém lití hliníkových slitin se obvykle používají specifické složení slitin, které zajišťují optimální rovnováhu mezi litovatelností, pevností a odolností proti korozi.
Mezi nejběžnější slitiny patří:
A380: Tvrzení, že A380 je “nejčastěji používanou” hliníkovou slitinou pro vysokotlaké lití (HPDC), má v odvětví odlévání a automobilovém průmyslu silnou oporu. Tohoto postavení dosáhla ne nutně proto, že by se jednalo o nejpevnější nebo nejvíce specializovanou slitinu, ale proto, že nabízí výjimečnou, v oboru bezkonkurenční rovnováhu mezi litovatelnost, mechanické vlastnosti a hospodárnost.
Zde je podrobnější vysvětlení toho, proč model A380 dominuje na trhu HPDC:
1. Vynikající litovatelnost a tekutost
Hlavním důvodem rozšíření modelu A380 je způsob, jakým se chová přímo ve formě. Vysokotlaké lití spočívá ve vstřikování roztaveného kovu do ocelové formy vysokou rychlostí a pod vysokým tlakem.
- Eutektické složení: Chemické složení slitiny A380 (která obsahuje přibližně 8,5 % křemíku a 3,5 % mědi) se nachází velmi blízko eutektického bodu hliníku a křemíku. Eutektické slitiny se taví a tuhnou při jediné, nižší teplotě, nikoli v určitém teplotním rozmezí. Díky tomu má slitina A380 mimořádná tekutost (schopnost proniknout do tenkých stěn a složitých geometrických tvarů před ztuhnutím).
- Omezené trhání za tepla: Vzhledem k tomu, že materiál A380 tuhne rychle a rovnoměrně, vykazuje vysokou odolnost proti “trhlinám vznikajícím za tepla” (trhliny, které se tvoří v důsledku smršťování kovu při ochlazování). To umožňuje konstruktérům navrhovat složité díly s konečným tvarem a s proměnlivou tloušťkou stěn, aniž by v lisovacím nástroji docházelo k praskání dílu.
- Nižší teplota tání: A380 se taví při nižší teplotě než tvárné slitiny nebo slitina 6061, což snižuje tepelné namáhání drahých ocelových lisovacích nástrojů, prodlužuje životnost formy a snižuje náklady na energii.
2. “Optimální bod” mechanických vlastností
Ačkoli A380 není nejpevnější dostupnou hliníkovou slitinou (tento titul patří slitinám poddajným tepelnému zpracování, jako jsou 201 nebo 7075, které se však zřídka používají pro tlakové lití), nabízí pro výrobu velmi žádanou kombinaci vlastností.
- Střední síla: Zajišťuje dostatečnou pevnost v tahu a mez kluzu pro širokou škálu konstrukčních i nekonstrukčních prvků.
- Tvrdost a obrobitelnost: Vysoký obsah křemíku působí jako přirozená tvrdá částice, díky čemuž má materiál A380 vynikající odolnost proti opotřebení a je velmi snadno obrobitelný. Křemíkové úlomky se odlamují čistě, aniž by ucpávaly řezné nástroje.
- Těsnost vůči tlaku: Díky jemné zrnité struktuře, která je výsledkem rychlého tuhnutí, je ocel A380 relativně tlakotěsná. Zatímco slitina A383 se často specifikuje, když extrémní Pokud je vyžadována odolnost proti úniku, materiál A380 je pro mnoho hydraulických a pneumatických komponent obvykle “dostatečný”.
3. Nákladová efektivita a dostupnost
Ve výrobě je i ta nejlepší slitina vyvinutá v laboratoři k ničemu, pokud je příliš drahá nebo obtížně dostupná. Model A380 vítězí z čistě ekonomického hlediska.
- Podíl recyklovaného materiálu: Materiál A380 byl speciálně navržen tak, aby snášel vysoký podíl sekundárního (recyklovaného) hliníku. Hliníkový šrot z automobilů, profilů a obráběcích třísek lze přidávat do ingotů A380, aniž by došlo ke zhoršení jeho mechanických vlastností.
- (Obvykle) není nutné tepelné zpracování: Mnohé vysoce pevné hliníkové slitiny vyžadují tepelné zpracování typu T6 (rozpouštění, kalení a stárnutí), aby dosáhly své plné pevnosti. Tento proces je nákladný a způsobuje deformaci. Slitina A380 dosahuje svých užitných vlastností “v odlitkovém stavu”, tedy přímo po vyjmutí z formy.
- Standardizace: Vzhledem k tomu, že A380 je v tomto odvětví standardem, slévárny jej mají vždy skladem, dodavatelé mají vždy k dispozici ingoty a inženýři disponují desítkami let údajů o jeho výkonu. To snižuje rizika v dodavatelském řetězci.
4. Široké spektrum použití
Vzhledem k výše uvedeným faktorům je A380 ve výrobním odvětví velmi rozšířený. Mezi příklady patří:
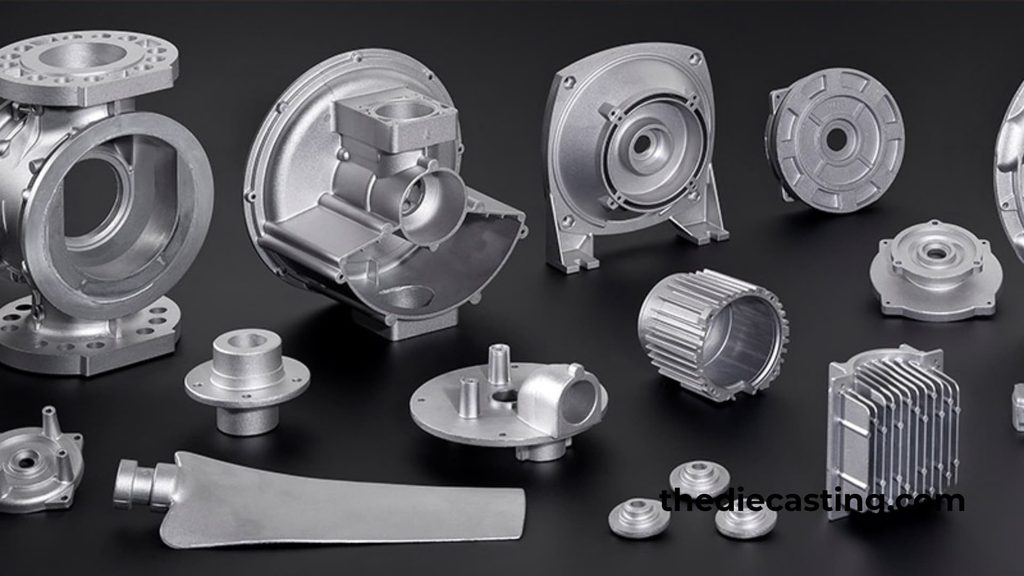
- Automobilový průmysl: Držáky motoru, skříně převodovky, kryty ventilů, klouby řízení a kryty elektronických součástek.
- Elektrické nářadí: Skříně pro vrtačky, pily a zahradní techniku, u nichž jsou tuhost a odvod tepla zásadní.
- Elektronika: Chladicí tělesa, skříně pro směrovače a servery a rámy pro LED osvětlení (kde se cení jejich tepelná vodivost a nízká hmotnost).
- Obecný hardware: Schody žebříků, bloky pneumatických rozvodů a součásti spotřebičů.
Upozornění: Vzestup konstrukčních slitin
Stojí za zmínku, že ’trůn“ modelu A380 je v určitých odvětvích ohrožen. Vzhledem k tomu, že model A380 obsahuje měď, má však nižší odolnost proti korozi a špatnou tažnost (při ohýbání je křehký).
Vzhledem k tomu, že automobilový průmysl směřuje k elektromobilům (EV) a vyžaduje velké konstrukční odlitky (jako jsou například “Gigacastings” pro celý spodek karoserie), slitiny jako Silafont 36 (odvozenina A356) nebo C611 jsou stále populárnější. Jedná se o “strukturální slitiny pro tlakové lití”, které jsou na bázi křemíku, ale neobsahují měď. Lze je tepelně zpracovávat, svařovat a nýtovat a při nárazu absorbují energii mnohem lépe než slitina A380.
Shrnutí:
A380 je “tahounem” odvětví HPDC. Jeho dominantní postavení vyplývá ze skutečnosti, že se jedná o slitina, z níž se nejlépe odlévají složité díly ve velkých sériích při co nejnižších výrobních nákladech, přičemž stále poskytuje dostatečnou pevnost pro drtivou většinu každodenních použití.
A383 – Ačkoli je A380 nejčastěji používanou univerzální hliníkovou slévárenskou slitinou díky vynikající kombinaci slévatelnosti a mechanických vlastností, má dvě specifická omezení: je náchylná k tvorbě trhlin za tepla (trhání) během tuhnutí a kvůli smršťování může být obtížné dodržet přísné tolerance.
Model A383 byl speciálně vyvinut k řešení těchto problémů: - Odolnost proti praskání za tepla: K praskání za tepla dochází, když je odlitek při ochlazování z roztaveného stavu bráněn v přirozeném smršťování. Tím vznikají vnitřní napětí, která roztrhají polotuhý kov. Ocel A383 dosahuje lepší odolnosti proti tomuto jevu díky úpravě legujících prvků. Konkrétně má ocel A383 často mírně upravené chemické složení (včetně upraveného obsahu mědi, křemíku a železa). Snížený obsah mědi a optimalizovaná fáze křemíku pomáhají kovu “vtékat” (proudit) do smršťujících se oblastí během tuhnutí, čímž zabraňují tvorbě mikrotrhlin podél hranic zrn. Díky tomu je ocel A383 ideální pro složité tenkostěnné díly, skříně nebo součásti, které vyžadují složité obrábění s proměnlivými průřezy.
Zlepšená rozměrová stabilita: Vzhledem k tomu, že materiál A383 tuhne s menším vnitřním pnutím a vyrovnává smršťování rovnoměrněji, dochází u hotového odlitku po vyjmutí z formy k menšímu zkroucení nebo “posunu” z původního tvaru. To je zásadní u součástí, které vyžadují úzké tolerance bez rozsáhlého následného obrábění, jako jsou elektronické skříně, složitá svítidla a komplexní součásti podvozku.
Kompromis: Nevýhodou této lepší odlitkovatelnosti a stability je, že ocel A383 má ve srovnání s ocelí A380 obvykle o něco nižší mez pevnosti v tahu a tvrdost. V mnoha případech však odstranění vad odlitků (trhlin) tento nepatrný pokles základní pevnosti více než kompenzuje.
U slitin A380 a A383 je kladen důraz na “odlitelnost” (schopnost snadno vyplnit formu a čistě se z ní uvolnit). To však často jde na úkor tažnosti (schopnosti ohýbat se bez zlomení) a odolnosti proti korozi kvůli jejich relativně vysokému obsahu mědi.
A360: Model A 360 byl navržen tak, aby překonal tyto environmentální a mechanické omezení: - Vynikající odolnost proti korozi: Hlavním viníkem nízké odolnosti proti korozi u standardních slitin pro tlakové lití je měď. Při vystavení vlhkosti, soli nebo průmyslovým chemikáliím vytvářejí fáze s vysokým obsahem mědi v hliníkové matrici galvanické mikročlánky, které urychlují oxidaci (rezivění) hliníku. Slitina A360 je vyrobena s velmi nízkým nebo minimálním obsahem mědi (obvykle 0,60 %). Odstraněním mědi ze slitiny se A360 stává mnohem odolnější vůči atmosférické korozi, koroznímu praskání pod napětím a důlkové korozi.
Lepší tažnost (prodloužení a houževnatost): Tažnost je schopnost kovu deformovat se při tahovém namáhání, aniž by došlo k jeho zlomení. Slitiny s vysokým obsahem mědi jsou obecně tvrdší, ale křehčí. Jelikož slitina A360 neobsahuje tuto zpevňující měděnou fázi, je “měkčí” a pružnější. Dokáže absorbovat energii nárazu mnohem lépe než slitiny A380/A383. Pokud dojde k přetížení dílu z materiálu A380, praskne nebo se roztříští; díl z materiálu A360 se obvykle nejprve ohne nebo zdeformuje.
Kompromisy a aplikace: Vzhledem k tomu, že ocel A360 neobsahuje měď, která zajišťuje snadnou tekutost kovu, je její odlévání o něco obtížnější než u oceli A380 (nižší tekutost ve formě). Navíc má nižší mez kluzu a tvrdost. Proto se ocel A360 používá výhradně pro díly, které musí odolat náročné podmínky nebo nárazová zatížení, nikoli však u součástí, u nichž je vyžadována vysoká konstrukční tuhost.
Mezi typické aplikace patří: - Lodní kování: Konzoly, kryty a rukojeti vystavené působení slané vody.
Díly podvozku a zavěšení pro automobily: Součásti vystavené působení posypové soli, vody a vibrací, u nichž není přípustné, aby docházelo k praskání.
Venkovní elektrické skříně: Rozvodné skříně a svítidla, která musí odolávat povětrnostním vlivům, aniž by se na jejich povrchu objevila bílá koroze.
Pneumatické a hydraulické součásti: Rozvodné potrubí nebo skříně, které musí odolávat tlakovým špičkám, aniž by došlo k lomové poruše.
Souhrnné srovnání:
A380: Standardní provedení; nejlevnější, vysoká pevnost, střední odolnost proti korozi, nízká tažnost.
A383: “Vylepšená” verze; řeší problémy s praskáním a deformacemi u složitých tvarů; je o něco měkčí než A380.
A360: “Odolná” verze; obětuje část pevnosti a snadnosti lití ve prospěch vysoké odolnosti proti korozi a vysoké schopnosti tlumit nárazy.
Výběr správné slitiny závisí na konkrétních mechanických požadavcích, provozních podmínkách a objemu výroby daného dílu.
Výhody tlakového lití hliníku
Tlakové lití hliníku nabízí oproti jiným výrobním metodám několik významných výhod.
Lehký a pevný
Hliník se vyznačuje vysokým poměrem pevnosti k hmotnosti. Díky tomu je obzvláště cenný v automobilovém a leteckém průmyslu, kde snížení hmotnosti přímo přispívá ke zlepšení palivové účinnosti a výkonu.
Vysokorychlostní výroba
Jakmile je forma vyrobena, je cyklus odlévání rychlý. Z jedné formy lze vyrobit tisíce identických dílů s minimálními odchylkami, díky čemuž je tlakové lití hliníku u velkých sérií velmi nákladově efektivní.
Vynikající rozměrová přesnost
Díly z tlakově litého hliníku nevyžadují téměř žádné dodatečné obrábění. Je možné trvale dosahovat úzkých tolerancí, což snižuje množství odpadu a celkové výrobní náklady.
Hladký povrch
Díly vyrobené tlakovým litím hliníku mají obvykle již po vyjmutí z formy čistý a hladký povrch. Díky tomu není nutné provádět další dokončovací úpravy a díly jsou vhodné k lakování, práškovému lakování nebo galvanickému pokovování.
Složité geometrie
Tento proces umožňuje vytvářet složité tvary s tenkými stěnami, vnitřními prvky a detailními obrysy, jejichž výroba by byla pomocí jiných výrobních metod obtížná nebo nemožná.
Aplikace tlakového lití hliníku
Tlakové lití hliníku se využívá v celé řadě průmyslových odvětví. Mezi běžné oblasti použití patří:
- Automobilový průmysl – Bloky motorů, skříně převodovek, držáky a konstrukční prvky.
- Letectví a kosmonautika – Lehké konstrukční díly a kryty.
- Elektronika – Chladicí tělesa, kryty a konektory.
- Spotřební zboží – Kryty elektrického nářadí, kuchyňské spotřebiče a nábytkové kování.
- Telekomunikace – Kryty vysokofrekvenčních filtrů a držáky antén.
Výběr správného výrobce hliníkových tlakových odlitků
Spolupráce se správným partnerem je klíčová pro úspěch každého projektu v oblasti tlakového lití. Kvalifikovaný výrobce hliníkových tlakových odlitků nabídne:
- Zkušenosti s konkrétní slitinou, kterou váš projekt vyžaduje.
- Vlastní kapacity pro návrh a údržbu nástrojů.
- Systémy kontroly kvality, jako je certifikace podle normy ISO.
- Služby s přidanou hodnotou, jako je obrábění na CNC strojích, povrchová úprava a montáž.
Při hodnocení potenciálních dodavatelů se zeptejte na jejich předchozí projekty, výrobní kapacitu a schopnost splnit vaše požadavky na tolerance a povrchovou úpravu. Výrobce s kvalitním týmem konstruktérů vám může také pomoci optimalizovat konstrukci vašich dílů pro proces tlakového lití, čímž se sníží náklady a zlepší kvalita.
Závěr
Tlakové lití hliníku zůstává jednou z nejúčinnějších a nejvšestrannějších výrobních metod pro výrobu vysoce kvalitních kovových součástí. Díky kombinaci nízké hmotnosti, pevnosti, odolnosti proti korozi a nákladové efektivnosti při sériové výrobě, tlakové lití hliníku nadále představuje preferované řešení v mnoha odvětvích. Díky pochopení procesu, dostupných slitin a významu spolupráce se spolehlivým výroba hliníkových tlakových odlitkůDíky tomu můžete činit informovaná rozhodnutí, která povedou k lepším výrobkům a efektivnější výrobě.