
¿Qué es el aluminio fundido a presión?
Aluminio fundido a presión Es un proceso de fabricación en el que se inyecta aluminio fundido a alta presión en un molde de acero reutilizable, conocido como matriz. Una vez que el metal se enfría y se solidifica, la matriz se abre y la pieza acabada sale expulsada. Este método se utiliza ampliamente para fabricar componentes metálicos complejos y en grandes series, con una excelente precisión dimensional y acabados superficiales lisos.
El aluminio es uno de los materiales más utilizados en la fundición a presión, ya que es ligero, resistente a la corrosión y presenta una excelente conductividad térmica y eléctrica. Al combinarse con la eficiencia del proceso de fundición a presión, el aluminio se convierte en una opción ideal para sectores que van desde la automoción y la industria aeroespacial hasta la electrónica de consumo y las telecomunicaciones.
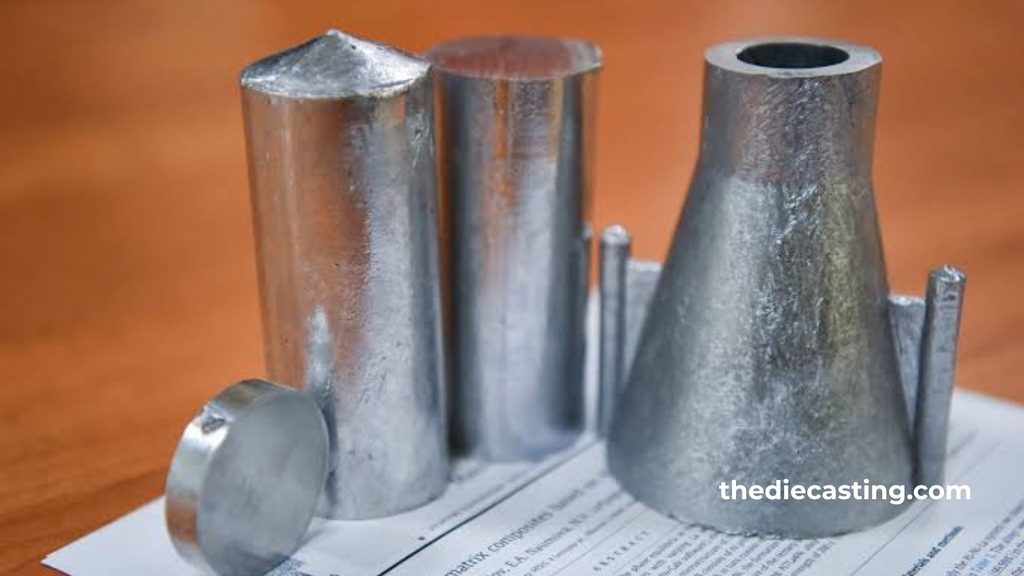
Cómo funciona el proceso de fundición a presión de aluminio
El proceso de fundición a presión de aluminio suele constar de cuatro fases principales.
1. Preparación del molde
Las dos mitades de los moldes de acero son fabricadas por un moldeador profesional con acero de alta calidad y mediante un complejo proceso de fabricación de moldes; este proceso incluye mecanizado CNC, electroerosión (EDM), taladrado de canales de refrigeración, corte por hilo, pulido, ajuste, etc., hasta que todo queda cuidadosamente terminado, de modo que el molde de fundición a presión esté listo para la producción en serie. Durante la producción en serie, se pulveriza lubricante al inicio de cada fundición. Este lubricante ayuda a controlar la temperatura del troquel y facilita la extracción de la pieza de aleación terminada tras la fundición.
2. Inyección
El aluminio fundido se inyecta en la cavidad del molde a alta presión, que suele oscilar entre 1.500 y 25.000 psi. La alta presión garantiza que el metal fundido llene todos los detalles del molde de forma rápida y completa.
3. Enfriamiento y solidificación
Una vez rellenada la cavidad, se deja que el aluminio se enfríe y se solidifique. El tiempo de enfriamiento depende del tamaño y del espesor de las paredes de la pieza.
4. Expulsión y acabado
Tras la solidificación, el molde se abre y los pasadores de expulsión empujan la pieza fundida hacia fuera. A continuación, la pieza puede someterse a procesos de recorte, desbarbado, mecanizado o acabado superficial (pintura, anodizado, recubrimiento en polvo o recubrimiento electrostático), en función de los requisitos de la aplicación.
Aleaciones de aluminio más utilizadas en la fundición a presión
No todo el aluminio es igual. En la fundición a presión de aleaciones de aluminio se suelen utilizar formulaciones específicas que ofrecen un equilibrio óptimo entre fundibilidad, resistencia mecánica y resistencia a la corrosión.
Entre las aleaciones más comunes se encuentran:
A380: La afirmación de que la A380 es la aleación de aluminio “más utilizada” para la fundición a presión a alta presión (HPDC) cuenta con un amplio respaldo en los sectores de la fundición y la automoción. Se ha ganado este estatus no necesariamente por ser la aleación más resistente o más especializada, sino porque ofrece un equilibrio excepcional, líder en el sector, entre facilidad de fundición, propiedades mecánicas y rentabilidad.
A continuación se explica con detalle por qué el A380 domina el panorama de los aviones de alto rendimiento y gran capacidad (HPDC):
1. Excelente colabilidad y fluidez
La razón principal del éxito del A380 es su comportamiento dentro del propio molde. La fundición a presión consiste en inyectar metal fundido en un molde de acero a gran velocidad y presión.
- Composición eutéctica: La composición química del A380 (que incluye aproximadamente un 8,5 % de silicio y un 3,5 % de cobre) se sitúa muy cerca del punto eutéctico del aluminio y el silicio. Las aleaciones eutécticas se funden y se solidifican a una única temperatura, más baja, en lugar de hacerlo en un intervalo de temperaturas. Esto confiere al A380 fluidez excepcional (la capacidad de fluir por paredes delgadas y geometrías complejas antes de solidificarse).
- Menor tendencia al desgarro en caliente: Dado que se solidifica de forma rápida y uniforme, el A380 es muy resistente al “desgarro en caliente” (grietas que se forman cuando el metal se contrae durante el enfriamiento). Esto permite a los diseñadores crear piezas complejas con forma definitiva y espesores de pared variables sin que la pieza se agriete en el troquel.
- Temperatura de fusión más baja: El A380 se funde a una temperatura inferior a la de las aleaciones forjadas o del 6061, lo que reduce la fatiga térmica de los costosos utillajes de acero para moldes, prolongando la vida útil del molde y reduciendo los costes energéticos.
2. El “punto óptimo” de las propiedades mecánicas
Aunque el A380 no es la aleación de aluminio más resistente que existe (ese título corresponde a aleaciones tratables térmicamente como la 201 o la 7075, que rara vez se moldean a presión), ofrece una combinación de propiedades muy interesante para la fabricación.
- Intensidad moderada: Ofrece una resistencia a la tracción y un límite elástico adecuados para una amplia variedad de componentes estructurales y no estructurales.
- Dureza y maquinabilidad: El elevado contenido en silicio actúa como una partícula dura natural, lo que confiere al A380 una excelente resistencia al desgaste y hace que sea muy fácil de mecanizar. Las virutas de silicio se desprenden limpiamente, en lugar de obstruir las herramientas de corte.
- Estanqueidad a la presión: La estructura de grano fino resultante de la solidificación rápida hace que el A380 sea relativamente hermético a la presión. Aunque a menudo se especifica la aleación A383 cuando extremo Aunque se requiere resistencia a las fugas, el A380 suele ser “suficientemente adecuado” para muchos componentes hidráulicos y neumáticos.
3. Relación coste-eficacia y disponibilidad
En el sector manufacturero, la mejor aleación que se pueda obtener en un laboratorio no sirve de nada si resulta demasiado cara o difícil de conseguir. El A380 gana por motivos puramente económicos.
- Porcentaje de contenido reciclado: El A380 se diseñó específicamente para admitir un alto porcentaje de aluminio secundario (reciclado). La chatarra de aluminio procedente de automóviles, perfiles extruidos y virutas de mecanizado puede mezclarse con el lingote de A380 sin que ello afecte a sus propiedades mecánicas.
- No requiere tratamiento térmico (por lo general): Muchas aleaciones de aluminio de alta resistencia requieren un tratamiento térmico T6 (tratamiento de solución, temple y envejecimiento) para alcanzar su máxima resistencia. Este proceso es costoso y provoca deformaciones. El A380 alcanza su utilidad “tal y como sale del molde”, directamente al salir de este.
- Normalización: Dado que el A380 es el estándar del sector, las fundiciones siempre lo tienen en stock, los proveedores siempre disponen de lingotes y los ingenieros cuentan con décadas de datos sobre su rendimiento. Esto reduce el riesgo de la cadena de suministro.
4. Amplia gama de aplicaciones
Debido a los factores mencionados anteriormente, el A380 está muy extendido en el sector manufacturero. Algunos ejemplos son:
- Automóvil: Soportes del motor, cajas de cambio, tapas de válvulas, rótulas de dirección y carcasas de componentes electrónicos.
- Herramientas eléctricas: Carcasas para taladros, sierras y maquinaria de jardinería, en las que la rigidez y la disipación del calor son fundamentales.
- Electrónica: Disipadores térmicos, chasis para routers y servidores, y estructuras para iluminación LED (donde se valoran especialmente su conductividad térmica y su ligereza).
- Componentes generales: Peldaños de escalera, bloques de distribución neumáticos y piezas para electrodomésticos.
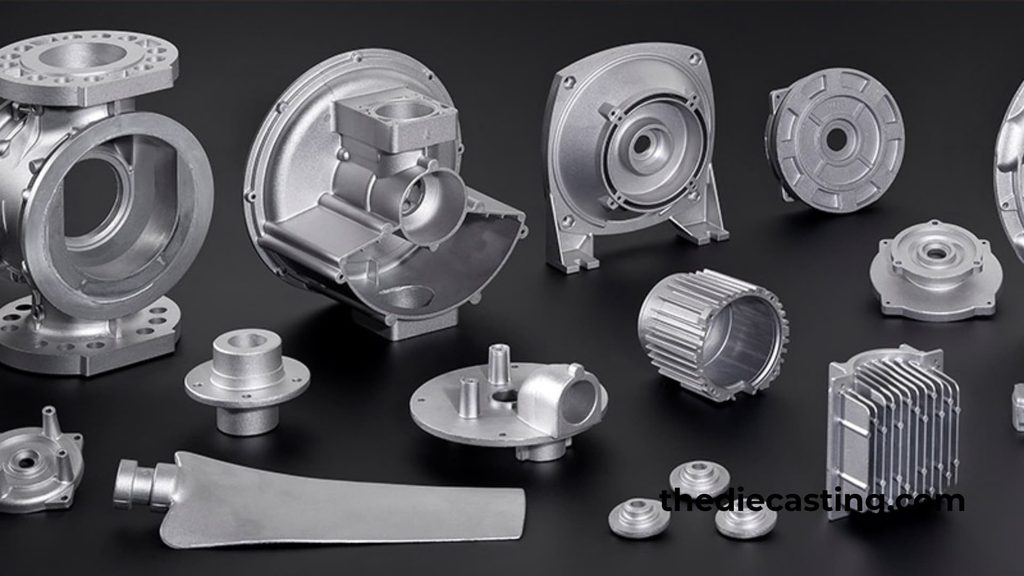
La advertencia: el auge de las aleaciones estructurales
Cabe señalar que el ’trono“ del A380 se ve amenazado en determinados sectores. Esto se debe a que el A380 cuenta con cobre, presenta una menor resistencia a la corrosión y una baja ductilidad (es frágil al doblarse).
A medida que la industria del automóvil avanza hacia los vehículos eléctricos (VE) y necesita piezas de fundición grandes y estructurales (como los “Gigacastings” para toda la parte inferior de la carrocería de un coche), aleaciones como Silafont 36 (derivado del A356) o C611 están ganando popularidad. Se trata de “aleaciones estructurales para fundición a presión” a base de silicio, pero sin cobre. Pueden someterse a tratamiento térmico, soldarse y remacharse, y absorben la energía de un choque mucho mejor que el A380.
Resumen:
El A380 es el “caballo de batalla” del sector de la HPDC. Su predominio se debe a que es el la aleación más fácil de fundir para fabricar piezas complejas en grandes series con el menor coste de fabricación posible, sin dejar de ofrecer la resistencia suficiente para la gran mayoría de las aplicaciones cotidianas.
A383 – Aunque la A380 es la aleación de aluminio para fundición a presión de uso general más utilizada debido a su excelente combinación de fundibilidad y propiedades mecánicas, presenta dos limitaciones específicas: es propensa a sufrir grietas en caliente (desgarros) durante la solidificación y puede resultar difícil mantener tolerancias estrictas debido a la contracción.
El A383 se ha diseñado específicamente para resolver estos problemas: - Resistencia al agrietamiento en caliente: El agrietamiento en caliente se produce cuando se impide que una pieza fundida se contraiga de forma natural al enfriarse desde el estado fundido. Esto genera tensiones internas que desgarran el metal semisólido. El A383 ofrece una mayor resistencia a este fenómeno mediante la modificación de los elementos de aleación. Concretamente, el A383 suele presentar una composición química ligeramente modificada (incluidos niveles ajustados de cobre, silicio y hierro). El menor contenido en cobre y la fase de silicio optimizada ayudan al metal a “fluir” hacia las zonas de contracción durante la solidificación, lo que evita la formación de microfisuras a lo largo de los límites de grano. Esto hace que el A383 sea ideal para piezas complejas de pared delgada, carcasas o componentes que requieren un utillaje complejo con secciones transversales variables.
Mayor estabilidad dimensional: Dado que el A383 se solidifica con menos tensión interna y gestiona la contracción de forma más uniforme, la pieza fundida final se deforma o “desvía” menos de su forma original tras la expulsión del molde. Esto resulta fundamental para los componentes que requieren tolerancias estrictas sin necesidad de un mecanizado secundario exhaustivo, como las cajas de aparatos electrónicos, los accesorios de iluminación de diseño intrincado y los componentes complejos del chasis.
Ventajas e inconvenientes: A cambio de esta mayor facilidad de fundición y estabilidad, el A383 suele presentar una resistencia a la tracción máxima y una dureza ligeramente inferiores a las del A380. Sin embargo, en muchas aplicaciones, la eliminación de los defectos de fundición (grietas) compensa con creces esta ligera reducción de la resistencia bruta.
Los tipos A380 y A383 dan prioridad a la “fundibilidad” (la capacidad de llenar un molde con facilidad y desmoldarse limpiamente). Sin embargo, esto suele ir en detrimento de la ductilidad (la capacidad de doblarse sin romperse) y de la resistencia a la corrosión, debido a su contenido relativamente alto en cobre.
A360: El modelo 360 está diseñado para resolver estas limitaciones medioambientales y mecánicas: - Resistencia superior a la corrosión: El principal responsable de la escasa resistencia a la corrosión de las aleaciones estándar para fundición a presión es el cobre. Cuando se exponen a la humedad, la sal o los productos químicos industriales, las fases ricas en cobre presentes en la matriz de aluminio crean microcélulas galvánicas que aceleran la oxidación (oxido) del aluminio. La aleación A360 está formulada con un contenido de cobre muy bajo o nominal (normalmente un 0,60 %). Al eliminar el cobre de la aleación, la A360 se vuelve mucho más resistente a la corrosión atmosférica, a la corrosión bajo tensión y a la corrosión por picaduras.
Mayor ductilidad (alargamiento y tenacidad): La ductilidad es la capacidad de un metal para deformarse bajo tensión de tracción sin fracturarse. Las aleaciones con alto contenido en cobre suelen ser más duras, pero también más frágiles. Dado que el A360 carece de esta fase de cobre endurecedora, es “más blando” y más elástico. Puede absorber la energía de impacto mucho mejor que el A380/A383. Si una pieza de A380 se somete a una sobrecarga, se romperá o se astillará; una pieza de A360, por lo general, se doblará o se deformará primero.
Ventajas e inconvenientes y aplicaciones: Dado que el A360 carece del cobre que facilita la fluidez del metal, su fundición resulta ligeramente más difícil que la del A380 (menor fluidez en el molde). Además, presenta un límite elástico y una dureza inferiores. Por lo tanto, el A360 se utiliza específicamente para piezas que deben soportar entornos hostiles o cargas de impacto, en lugar de piezas que requieran una elevada rigidez estructural.
Entre las aplicaciones típicas se incluyen: - Accesorios náuticos: Soportes, carcasas y tiradores expuestos al agua salada.
Piezas de chasis y suspensión para automóviles: Componentes expuestos a la sal de carretera, al agua y a las vibraciones, en los que no se puede permitir que se produzcan grietas.
Cajas eléctricas para exteriores: Cajas de conexiones y luminarias que deben resistir las inclemencias del tiempo sin que aparezca corrosión blanca en la superficie.
Componentes neumáticos e hidráulicos: Colectores o carcasas que deben soportar picos de presión sin sufrir fracturas por fragilidad.
Comparación resumida:
A380: El estándar: el más económico, alta resistencia, corrosión moderada, baja ductilidad.
A383: La versión “mejora”; soluciona los problemas de agrietamiento y deformación en formas complejas; ligeramente más blanda que la A380.
A360: La versión “resistente”: sacrifica algo de resistencia y facilidad de fundición para lograr una alta resistencia a la corrosión y una elevada absorción de impactos.
La elección de la aleación adecuada depende de los requisitos mecánicos específicos, el entorno de funcionamiento y el volumen de producción de la pieza.
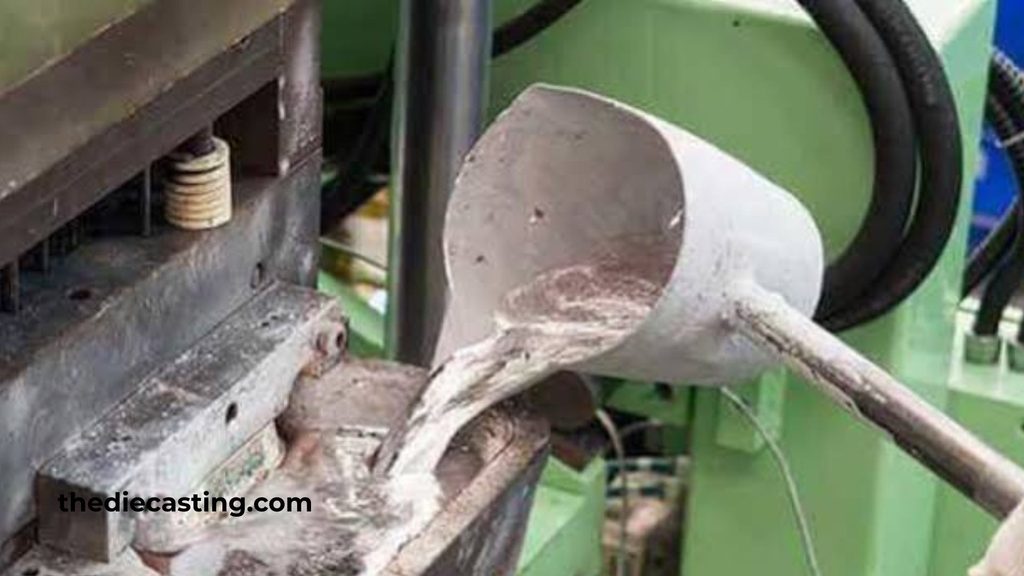
Ventajas de la fundición a presión de aluminio
La fundición a presión de aluminio ofrece varias ventajas importantes con respecto a otros métodos de fabricación.
Ligero y resistente
El aluminio ofrece una elevada relación resistencia-peso. Esto lo hace especialmente valioso en aplicaciones del sector de la automoción y aeroespacial, donde la reducción del peso mejora directamente la eficiencia en el consumo de combustible y el rendimiento.
Producción a alta velocidad
Una vez creado el molde, el ciclo de fundición es rápido. Un solo molde puede producir miles de piezas idénticas con una variación mínima, lo que hace que la fundición a presión de aluminio resulte muy rentable para grandes series de producción.
Excelente precisión dimensional
Las piezas de aluminio fundido a presión requieren poco o ningún mecanizado secundario. Se pueden alcanzar tolerancias estrictas de forma constante, lo que reduce los residuos y disminuye los costes generales de producción.
Acabado liso
Las piezas fabricadas mediante fundición a presión de aluminio suelen presentar una superficie limpia y lisa nada más salir del molde. Esto reduce la necesidad de procesos de acabado adicionales y hace que las piezas sean aptas para el pintado, el recubrimiento en polvo o el galvanizado.
Geometrías complejas
Este proceso permite crear formas complejas con paredes delgadas, elementos internos y contornos detallados que resultarían difíciles o imposibles de conseguir con otros métodos de fabricación.
Aplicaciones de la fundición a presión de aluminio
La fundición a presión de aluminio se utiliza en una amplia gama de sectores. Entre sus aplicaciones más habituales se incluyen:
- Automoción – Bloques de motor, carcasas de transmisión, soportes y componentes estructurales.
- Aeroespacial – Piezas estructurales y carcasas ligeras.
- Electrónica – Disipadores térmicos, carcasas y conectores.
- Productos de consumo – Carcasas de herramientas eléctricas, electrodomésticos de cocina y herrajes para muebles.
- Telecomunicaciones – Carcasas para filtros de RF y soportes para antenas.
Cómo elegir el fabricante adecuado de piezas de aluminio fundido a presión
Trabajar con el socio adecuado es fundamental para el éxito de cualquier proyecto de fundición a presión. Un fabricante cualificado de piezas de aluminio fundidas a presión ofrecerá:
- Experiencia con la aleación específica que requiere tu proyecto.
- Capacidad para diseñar y mantener herramientas en nuestras propias instalaciones.
- Sistemas de control de calidad, como la certificación ISO.
- Servicios de valor añadido como el mecanizado CNC, el acabado de superficies y el montaje.
A la hora de evaluar a los posibles proveedores, pregúntales por sus proyectos anteriores, su capacidad de producción y su capacidad para cumplir con tus requisitos de tolerancia y acabado superficial. Un fabricante que cuente con un equipo de ingeniería sólido también puede ayudarte a optimizar el diseño de tus piezas para el proceso de fundición a presión, lo que reducirá los costes y mejorará la calidad.
Conclusión
La fundición a presión de aluminio sigue siendo uno de los métodos de fabricación más eficientes y versátiles para producir componentes metálicos de alta calidad. Gracias a su combinación de ligereza, resistencia, resistencia a la corrosión y rentabilidad para la producción a gran escala, fundición de aluminio a presión sigue siendo una solución de referencia en numerosos sectores. Al comprender el proceso, las aleaciones disponibles y la importancia de colaborar con un proveedor fiable fabricación de piezas de aluminio fundido a presiónDe este modo, podrás tomar decisiones fundamentadas que den lugar a mejores productos y a una producción más eficiente.