
Che cos’è l’alluminio pressofuso?
Alluminio pressofuso è un processo di produzione in cui l'alluminio fuso viene iniettato ad alta pressione in uno stampo in acciaio riutilizzabile, noto come matrice. Una volta che il metallo si raffredda e si solidifica, la matrice si apre e il pezzo finito viene espulso. Questo metodo è ampiamente utilizzato per la produzione di componenti metallici complessi e in grandi volumi, caratterizzati da un'eccellente precisione dimensionale e da finiture superficiali lisce.
L'alluminio è uno dei materiali più diffusi nella pressofusione perché è leggero, resistente alla corrosione e presenta un'eccellente conduttività termica ed elettrica. Se abbinato all'efficienza del processo di pressofusione, l'alluminio diventa la scelta ideale per settori che spaziano dall'automotive e dall'aerospaziale all'elettronica di consumo e alle telecomunicazioni.
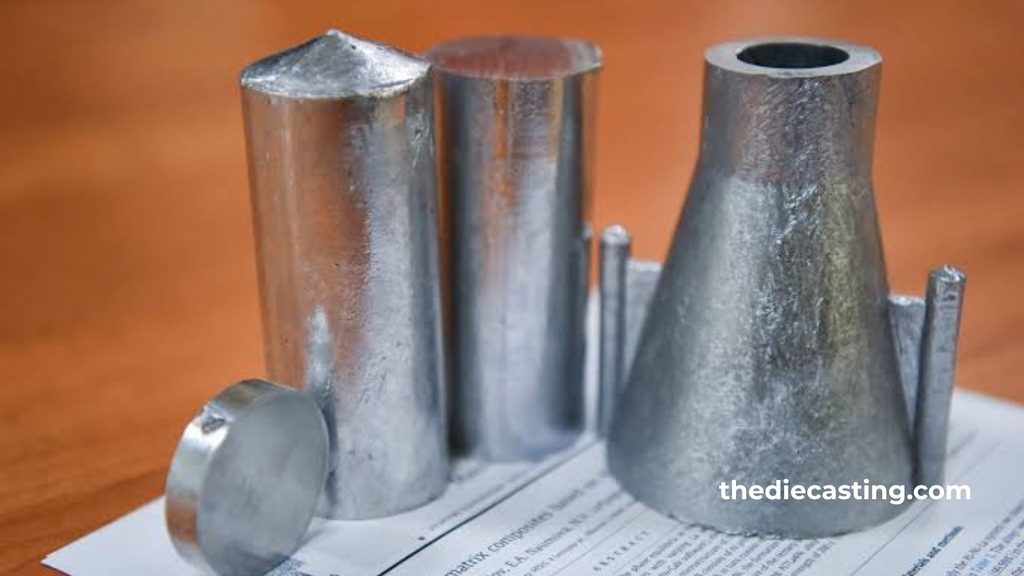
Come funziona il processo di pressofusione dell'alluminio
Il processo di pressofusione dell’alluminio si articola generalmente in quattro fasi principali.
1. Preparazione dello stampo
Le due metà dello stampo in acciaio sono realizzate da uno stampista professionista utilizzando acciaio di alta qualità e un complesso processo di produzione dello stampo; tale processo comprende lavorazioni CNC, elettroerosione (EDM), foratura dei canali di raffreddamento, taglio a filo, lucidatura, montaggio ecc., fino a quando tutto non viene rifinito con cura in modo che lo stampo per pressofusione sia pronto per la produzione in serie. Durante la produzione in serie, il lubrificante viene spruzzato all’inizio di ogni ciclo di colata. Questo lubrificante aiuta a controllare la temperatura dello stampo e facilita la rimozione del pezzo in lega finito dopo la colata.
2. Iniezione
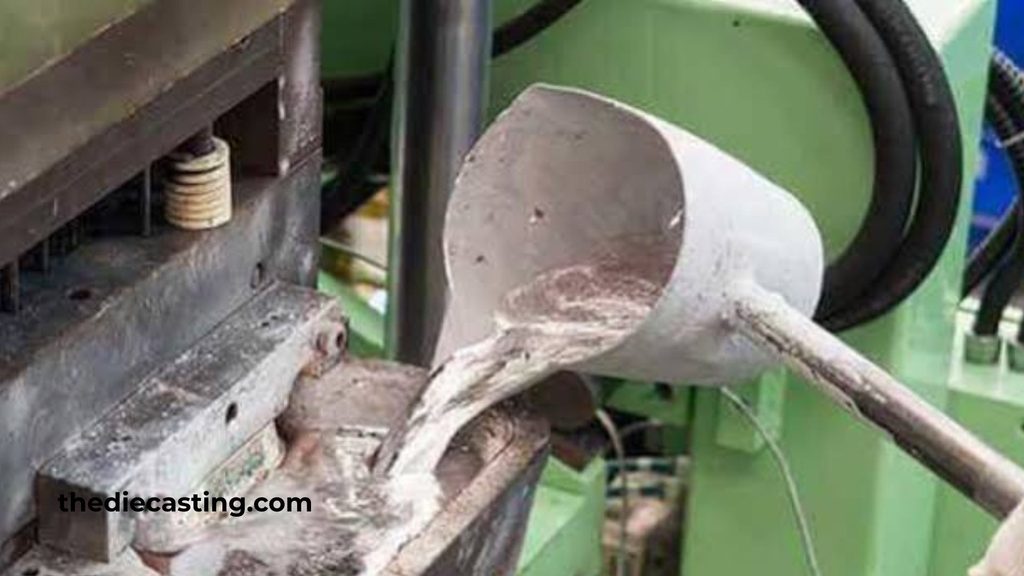
L'alluminio fuso viene iniettato nella cavità dello stampo ad alta pressione, che in genere varia da 1.500 a 25.000 psi. L'alta pressione garantisce che il metallo fuso riempia rapidamente e completamente ogni dettaglio dello stampo.
3. Raffreddamento e solidificazione
Una volta riempita la cavità, si lascia raffreddare e solidificare l’alluminio. Il tempo di raffreddamento dipende dalle dimensioni e dallo spessore delle pareti del pezzo.
4. Espulsione e finitura
Una volta avvenuta la solidificazione, lo stampo si apre e i perni di espulsione spingono fuori il pezzo fuso. Il pezzo può quindi essere sottoposto a rifilatura, sbavatura, lavorazione meccanica o finitura superficiale (verniciatura, anodizzazione, verniciatura a polvere o E-coating), a seconda dei requisiti dell'applicazione.
Leghe di alluminio comuni utilizzate nella pressofusione
Non tutti gli allumini sono uguali. La pressofusione di leghe di alluminio prevede in genere l’utilizzo di formulazioni specifiche che offrono un equilibrio ottimale tra colabilità, resistenza meccanica e resistenza alla corrosione.
Tra le leghe più comuni figurano:
A380: L'affermazione secondo cui l'A380 è la lega di alluminio “più diffusa” per la pressofusione ad alta pressione (HPDC) trova ampio riscontro nei settori della fusione e dell'automotive. Si è guadagnata questo primato non necessariamente perché è la lega più resistente o più specializzata, ma perché offre un equilibrio eccezionale e all'avanguardia nel settore tra lavorabilità, proprietà meccaniche e rapporto costo-efficacia.
Ecco una spiegazione dettagliata dei motivi per cui l’A380 domina il panorama HPDC:
1. Eccellenti proprietà di colata e fluidità
Il motivo principale della diffusione dell’A380 risiede nel suo comportamento all’interno dello stampo stesso. La pressofusione ad alta pressione consiste nell’iniettare metallo fuso in uno stampo d’acciaio ad alta velocità e pressione.
- Composizione eutettica: La composizione chimica dell’A380 (che comprende circa l’8,5% di silicio e il 3,5% di rame) è molto vicina al punto eutettico dell’alluminio-silicio. Le leghe eutettiche fondono e si solidificano a un’unica temperatura, più bassa, anziché in un intervallo di temperature. Ciò conferisce all’A380 eccezionale fluidità (la capacità di penetrare in pareti sottili e geometrie complesse prima di solidificarsi).
- Riduzione dello strappo a caldo: Poiché si solidifica rapidamente e in modo uniforme, l’A380 è altamente resistente alle “fessurazioni a caldo” (fessure che si formano quando il metallo si restringe durante il raffreddamento). Ciò consente ai progettisti di realizzare componenti complessi, con forma definitiva e spessori di parete variabili, senza che il pezzo si fessuri nello stampo.
- Temperatura di fusione più bassa: L'A380 fonde a una temperatura inferiore rispetto alle leghe lavorate o al 6061, il che riduce l'affaticamento termico delle costose attrezzature in acciaio per lo stampaggio, prolungando la durata dello stampo e riducendo i costi energetici.
2. Il “punto ottimale” delle proprietà meccaniche
Sebbene l’A380 non sia la lega di alluminio più resistente disponibile (questo primato spetta alle leghe trattabili termicamente come la 201 o la 7075, che vengono raramente utilizzate nella pressofusione), offre una combinazione di proprietà particolarmente apprezzata nella produzione.
- Intensità moderata: Garantisce un'adeguata resistenza alla trazione e allo snervamento per un'ampia gamma di componenti strutturali e non strutturali.
- Durezza e lavorabilità: L'elevato contenuto di silicio funge da particella dura naturale, conferendo all'A380 un'eccellente resistenza all'usura e rendendolo molto facile da lavorare. I frammenti di silicio si staccano in modo netto, senza intasare gli utensili da taglio.
- Tenuta alla pressione: La struttura a grana fine derivante dalla rapida solidificazione rende l’A380 relativamente resistente alla pressione. Mentre la lega A383 viene spesso specificata quando estremo Se è richiesta resistenza alle perdite, l’A380 è solitamente “sufficientemente adeguato” per molti componenti idraulici e pneumatici.
3. Rapporto costo-efficacia e disponibilità
Nel settore manifatturiero, la migliore lega sviluppata in laboratorio è inutile se è troppo costosa o difficile da reperire. L’A380 vince dal punto di vista puramente economico.
- Percentuale di materiale riciclato: L'A380 è stato progettato appositamente per tollerare un'elevata percentuale di alluminio secondario (riciclato). I rottami di alluminio provenienti da automobili, profilati estrusi e trucioli di lavorazione possono essere miscelati nei lingotti di A380 senza comprometterne le proprietà meccaniche.
- Non è necessario alcun trattamento termico (di norma): Molte leghe di alluminio ad alta resistenza richiedono un trattamento termico T6 (trattamento di solubilizzazione, tempra e invecchiamento) per raggiungere la loro piena resistenza. Questo processo è costoso e provoca deformazioni. L’A380 raggiunge le sue caratteristiche prestazionali “così com’è”, appena uscito dallo stampo.
- Standardizzazione: Poiché l'A380 è lo standard del settore, le fonderie ne dispongono sempre in magazzino, i fornitori hanno sempre lingotti disponibili e gli ingegneri dispongono di decenni di dati sulle sue prestazioni. Ciò riduce il rischio legato alla catena di approvvigionamento.
4. Ampia gamma di applicazioni
A causa dei fattori sopra citati, l’A380 è ampiamente diffuso nel settore manifatturiero. Alcuni esempi sono:
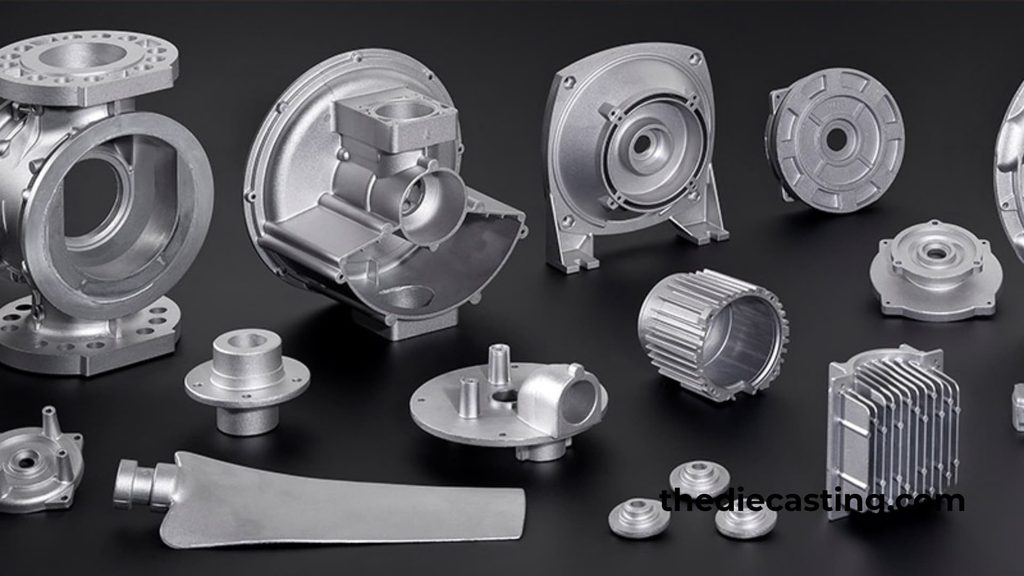
- Automobile: Supporti motore, carter del cambio, coperchi delle valvole, snodi dello sterzo e alloggiamenti dei componenti elettronici.
- Utensili elettrici: Housings for drills, saws, and lawn equipment, where the stiffness and heat dissipation are vital.
- Elettronica: Heat sinks, chassis for routers/servers, and frames for LED lighting (where its thermal conductivity and lightweight nature are prized).
- General Hardware: Ladder steps, pneumatic manifold blocks, and consumer appliance parts.
The Caveat: The Rise of Structural Alloys
It is worth noting that A380’s “throne” is being challenged in specific sectors. Because A380 contains copper, it suffers from lower corrosion resistance and poor ductility (it is brittle when bent).
As the automotive industry moves toward electric vehicles (EVs) and requires large, structural castings (like “Gigacastings” for the entire underbody of a car), alloys like Silafont 36 (A356 derivative) o C611 are becoming more popular. These are “structural die-casting alloys” that are silicon-based but copper-free. They can be heat-treated, welded, and riveted, and they absorb crash energy much better than A380.
Summary:
A380 is the “workhorse” of the HPDC industry. Its dominance stems from the fact that it is the easiest alloy to cast into complex, high-volume parts at the lowest possible manufacturing cost, while still providing sufficient strength for the vast majority of everyday applications.
A383 – While A380 is the most widely used general-purpose aluminum die-casting alloy due to its excellent combination of castability and mechanical properties, it has two specific limitations: it is prone to hot cracking (tearing) during solidification and can be difficult to hold to tight tolerances due to shrinkage.
A383 is specifically engineered to overcome these issues: - Resistance to Hot Cracking: Hot cracking occurs when a casting is restrained from shrinking naturally as it cools from the molten state. This creates internal stresses that tear the semi-solid metal apart. A383 achieves better resistance to this by modifying the alloying elements. Specifically, A383 often has a slightly modified chemistry (including adjusted levels of copper, silicon, and iron). The reduced copper content and optimized silicon phase help the metal “feed” (flow) into shrinking areas during freezing, preventing the formation of micro-tears along grain boundaries. This makes A383 ideal for complex thin-wall parts, housings, or components that require intricate tooling with varying cross-sections.
Improved Dimensional Stability: Because A383 solidifies with less internal stress and manages shrinkage more evenly, the final cast part warps or “drifts” less out of shape after ejection from the die. This is critical for components that require tight tolerances without extensive secondary machining, such as electronic enclosures, intricate lighting fixtures, and complex chassis components.
Trade-off: The trade-off for this improved castability and stability is that A383 typically offers slightly lower ultimate tensile strength and hardness compared to A380. However, in many applications, the elimination of casting defects (cracks) more than compensates for this minor reduction in raw strength.
A380 and A383 prioritize “castability” (the ability to fill a mold easily and eject cleanly). However, this often comes at the cost of ductility (the ability to bend without breaking) and corrosion resistance due to their relatively high copper content.
A360: A 360 is designed to solve these environmental and mechanical limitations: - Superior Corrosion Resistance: The primary culprit for poor corrosion resistance in standard die-casting alloys is copper. When exposed to moisture, salt, or industrial chemicals, copper-rich phases within the aluminum matrix create galvanic micro-cells that accelerate oxidation (rusting) of the aluminum. A360 is formulated with a very low or nominal copper content (typically 0.60%). By removing copper from the alloy, A360 becomes much more resistant to atmospheric corrosion, stress corrosion cracking, and pitting.
Better Ductility (Elongation and Toughness): Ductility is the ability of a metal to deform under tensile stress without fracturing. High-copper alloys are generally harder but more brittle. Because A360 lacks this hardening copper phase, it is “softer” and more elastic. It can absorb impact energy much better than A380/A383. If an A380 part is overloaded, it will snap or shatter; an A360 part will typically bend or deform first.
Trade-offs & Applications: Because A360 lacks the copper that makes the metal flow easily, it is slightly more difficult to cast than A380 (lower fluidity in the die). Additionally, it has lower yield strength and hardness. Therefore, A360 is used specifically for parts that must survive harsh environments o impact loads, rather than parts needing high structural rigidity.
Typical Applications include: - Marine hardware: Brackets, housings, and handles exposed to saltwater.
Automotive chassis/suspension parts: Components subjected to road salt, water, and vibration where cracking is not an option.
Outdoor electrical enclosures: Junction boxes and lighting fixtures that must survive weather without white corrosion blooming on the surface.
Pneumatic and hydraulic components: Manifolds or housings that must withstand pressure spikes without brittle fracture.
Summary Comparison:
A380: The standard; cheapest, high strength, moderate corrosion, low ductility.
A383: The “tweaked” version; fixes cracking and warping issues for complex shapes; slightly softer than A380.
A360: The “tough” version; sacrifices some strength and ease of casting to achieve high corrosion resistance and high impact absorption.
Choosing the right alloy depends on the specific mechanical requirements, operating environment, and production volume of the part.
Vantaggi della pressofusione di alluminio
Die casting aluminum offers several significant benefits over other manufacturing methods.
Lightweight and Strong
Aluminum provides a high strength-to-weight ratio. This makes it particularly valuable in automotive and aerospace applications, where reducing weight directly improves fuel efficiency and performance.
High-Speed Production
Once the die is created, the casting cycle is fast. A single die can produce thousands of identical parts with minimal variation, making aluminum die casting highly cost-effective for large production runs.
Excellent Dimensional Accuracy
Die cast aluminum parts require little to no secondary machining. Tight tolerances are achievable consistently, reducing waste and lowering overall production costs.
Smooth Surface Finish
Parts produced through aluminum die casting typically have a clean, smooth surface right out of the mold. This reduces the need for additional finishing processes and makes the parts suitable for painting, powder coating, or plating.
Geometrie complesse
The process allows for the creation of intricate shapes with thin walls, internal features, and detailed contours that would be difficult or impossible to achieve with other manufacturing methods.
Applicazioni della pressofusione di alluminio
Aluminum die casting is used across a broad range of industries. Common applications include:
- Automotive – Engine blocks, transmission housings, brackets, and structural components.
- Aerospaziale – Lightweight structural parts and housings.
- Elettronica – Heat sinks, enclosures, and connectors.
- Prodotti di consumo – Power tool housings, kitchen appliances, and furniture hardware.
- Telecomunicazioni – RF filter housings and antenna mounts.
Choosing the Right Aluminium Die Casting Manufacturer
Working with the right partner is critical to the success of any die casting project. A qualified aluminium die casting manufacturer will offer:
- Experience with the specific alloy your project requires.
- In-house tooling design and maintenance capabilities.
- Quality control systems such as ISO certification.
- Value-added services like CNC machining, surface finishing, and assembly.
When evaluating potential suppliers, ask about their previous projects, production capacity, and ability to meet your tolerance and surface finish requirements. A manufacturer with a strong engineering team can also help optimize your part design for the die casting process, reducing costs and improving quality.
Conclusione
Die casting aluminum remains one of the most efficient and versatile manufacturing methods for producing high-quality metal components. With its combination of lightweight strength, corrosion resistance, and cost-effectiveness for high-volume production, pressofusione di alluminio continues to be a go-to solution across many industries. By understanding the process, the available alloys, and the importance of partnering with a reliable aluminium die casting manufacturer, you can make informed decisions that lead to better products and more efficient production.