
Qu'est-ce que l'aluminium moulé sous pression ?
Aluminium moulé sous pression Il s'agit d'un procédé de fabrication dans lequel de l'aluminium fondu est injecté sous haute pression dans un moule en acier réutilisable, appelé « matrice ». Une fois que le métal a refroidi et s'est solidifié, la matrice s'ouvre et la pièce finie est éjectée. Cette méthode est largement utilisée pour la production de composants métalliques complexes, en grande série, présentant une excellente précision dimensionnelle et des finitions de surface lisses.
L'aluminium est l'un des matériaux les plus utilisés pour le moulage sous pression, car il est léger, résistant à la corrosion et présente une excellente conductivité thermique et électrique. Associé à l'efficacité du procédé de moulage sous pression, l'aluminium devient un choix idéal pour des secteurs allant de l'automobile et de l'aérospatiale à l'électronique grand public et aux télécommunications.
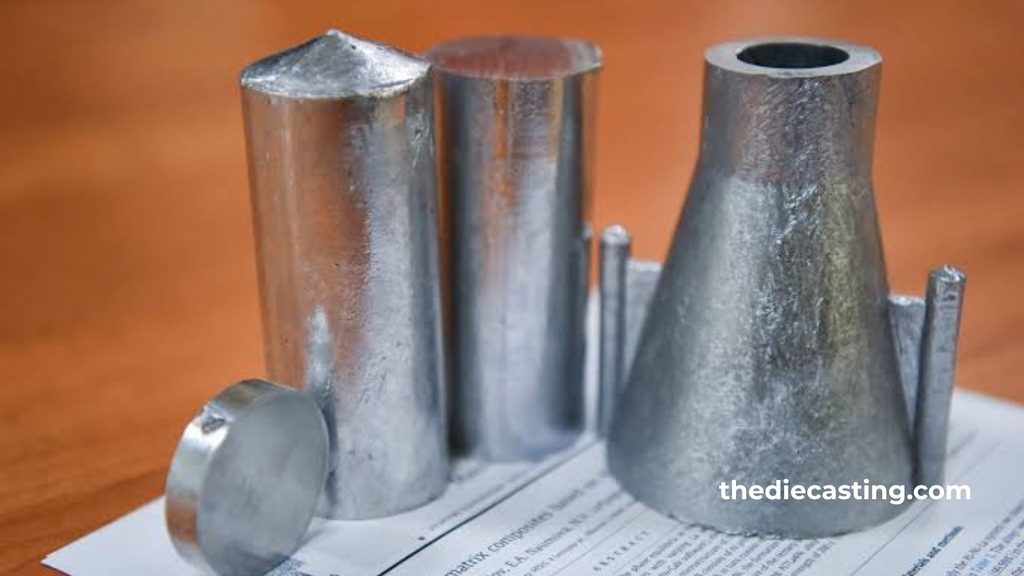
Fonctionnement du procédé de moulage sous pression de l'aluminium
Le procédé de moulage sous pression de l'aluminium comporte généralement quatre étapes principales.
1. Préparation du moule
Les deux moitiés des moules en acier sont fabriquées par un mouleur professionnel à partir d'acier de haute qualité et selon un processus de fabrication complexe. Ce processus comprend l'usinage CNC, l'électroérosion (EDM), le perçage des canaux de refroidissement, le découpage au fil, le polissage, l'ajustement, etc., jusqu'à ce que tout soit soigneusement finalisé afin que le moule de moulage sous pression soit prêt pour la production en série. Au cours de la production en série, un lubrifiant est pulvérisé avant chaque cycle de moulage. Ce lubrifiant permet de contrôler la température du moule et facilite le démoulage de la pièce en alliage une fois le moulage terminé.
2. Injection
L'aluminium fondu est injecté dans la cavité du moule à haute pression, généralement comprise entre 1 500 et 25 000 psi. Cette haute pression garantit que le métal fondu remplit rapidement et complètement chaque recoin du moule.
3. Refroidissement et solidification
Une fois la cavité remplie, on laisse l'aluminium refroidir et se solidifier. La durée de refroidissement dépend de la taille et de l'épaisseur de paroi de la pièce.
4. Éjection et finition
Une fois la solidification terminée, le moule s'ouvre et les broches d'éjection poussent la pièce moulée vers l'extérieur. La pièce peut ensuite être soumise à des opérations de découpe, d'ébavurage, d'usinage ou de finition de surface (peinture, anodisation, revêtement par poudre ou E-coating), en fonction des exigences de l'application.
Alliages d'aluminium couramment utilisés pour le moulage sous pression
Tous les aluminiums ne se valent pas. Le moulage sous pression d'alliages d'aluminium fait généralement appel à des compositions d'alliages spécifiques qui offrent un équilibre optimal entre moulabilité, résistance mécanique et résistance à la corrosion.
Parmi les alliages les plus courants, on peut citer :
A380 : L'affirmation selon laquelle l'A380 est l'alliage d'aluminium “ le plus largement utilisé ” pour le moulage sous haute pression (HPDC) est largement reconnue dans les secteurs de la fonderie et de l'automobile. Il doit ce statut non pas nécessairement parce qu'il s'agit de l'alliage le plus résistant ou le plus spécialisé, mais parce qu'il offre un équilibre exceptionnel, à la pointe du secteur, entre la coulabilité, les propriétés mécaniques et le rapport coût-efficacité.
Voici une analyse détaillée expliquant pourquoi l'A380 domine le secteur des avions à grande capacité (HPDC) :
1. Excellente coulabilité et fluidité
La raison principale de la prédominance de l’A380 réside dans son comportement au sein même du moule. Le moulage sous haute pression consiste à injecter du métal en fusion dans un moule en acier à grande vitesse et sous haute pression.
- Composition eutectique : La composition chimique de l'A380 (qui comprend environ 8,5% de silicium et 3,5% de cuivre) est très proche du point eutectique aluminium-silicium. Les alliages eutectiques fondent et se solidifient à une température unique, plus basse, plutôt que sur une plage de températures. Cela confère à l'A380 une fluidité exceptionnelle (la capacité à s'écouler dans des parois minces et des géométries complexes avant de se solidifier).
- Réduction des déchirures à chaud : Grâce à sa solidification rapide et homogène, l'A380 présente une excellente résistance à la “ fissuration à chaud ” (fissures qui se forment lorsque le métal se contracte pendant le refroidissement). Cela permet aux concepteurs de créer des pièces complexes, de forme définitive, présentant des épaisseurs de paroi variables, sans que la pièce ne se fissure dans le moule.
- Température de fusion plus basse : L'A380 fond à une température inférieure à celle des alliages corroyés ou du 6061, ce qui réduit la fatigue thermique subie par les matrices en acier, très coûteuses, prolonge ainsi la durée de vie du moule et réduit les coûts énergétiques.
2. Le “ point idéal ” des propriétés mécaniques
Même si l'A380 n'est pas l'alliage d'aluminium le plus résistant qui soit (ce titre revient aux alliages traitables thermiquement comme le 201 ou le 7075, qui sont rarement moulés sous pression), il offre une combinaison de propriétés très recherchée pour la fabrication.
- Intensité modérée : Il offre une résistance à la traction et une limite d'élasticité adéquates pour une grande variété d'éléments structurels et non structurels.
- Dureté et usinabilité : La forte teneur en silicium agit comme une particule dure naturelle, ce qui confère à l'A380 une excellente résistance à l'usure et le rend très facile à usiner. Les copeaux de silicium se détachent proprement, sans obstruer les outils de coupe.
- Étanchéité à la pression : La structure à grains fins résultant d'une solidification rapide confère à l'A380 une relative étanchéité à la pression. Alors que l'alliage A383 est souvent prescrit lorsque extrême En matière de résistance aux fuites, l'A380 est généralement “ suffisant ” pour de nombreux composants hydrauliques et pneumatiques.
3. Rapport coût-efficacité et disponibilité
Dans le secteur industriel, le meilleur alliage mis au point en laboratoire ne sert à rien s'il est trop cher ou difficile à se procurer. L'A380 l'emporte sur le plan purement économique.
- Teneur en matériaux recyclés : L'A380 a été spécialement conçu pour tolérer une forte proportion d'aluminium secondaire (recyclé). Les déchets d'aluminium provenant des voitures, des profilés extrudés et des copeaux d'usinage peuvent être incorporés dans les lingots d'A380 sans altérer ses propriétés mécaniques.
- Aucun traitement thermique requis (en général) : De nombreux alliages d'aluminium à haute résistance nécessitent un traitement thermique de type T6 (traitement de mise en solution, trempe et vieillissement) pour atteindre leur résistance maximale. Ce procédé est coûteux et entraîne des déformations. L'A380 est prêt à l'emploi “ tel que coulé ”, dès sa sortie du moule.
- Normalisation : L'A380 étant la norme dans le secteur, les fonderies en ont toujours en stock, les fournisseurs disposent toujours de lingots et les ingénieurs disposent de données recueillies depuis des décennies sur ses performances. Cela réduit les risques liés à la chaîne d'approvisionnement.
4. Large éventail d'applications
En raison des facteurs susmentionnés, la norme A380 est très répandue dans le secteur industriel. En voici quelques exemples :
- Automobile : Supports de moteur, carters de boîte de vitesses, couvercles de soupapes, fusées de direction et boîtiers électroniques.
- Outils électriques : Boîtiers pour perceuses, scies et matériel de jardinage, pour lesquels la rigidité et la dissipation thermique sont essentielles.
- Électronique : Dissipateurs thermiques, châssis pour routeurs/serveurs et structures pour éclairage LED (où leur conductivité thermique et leur légèreté sont particulièrement appréciées).
- Matériel informatique général : Échelons d'échelle, blocs de distribution pneumatiques et pièces pour appareils électroménagers.
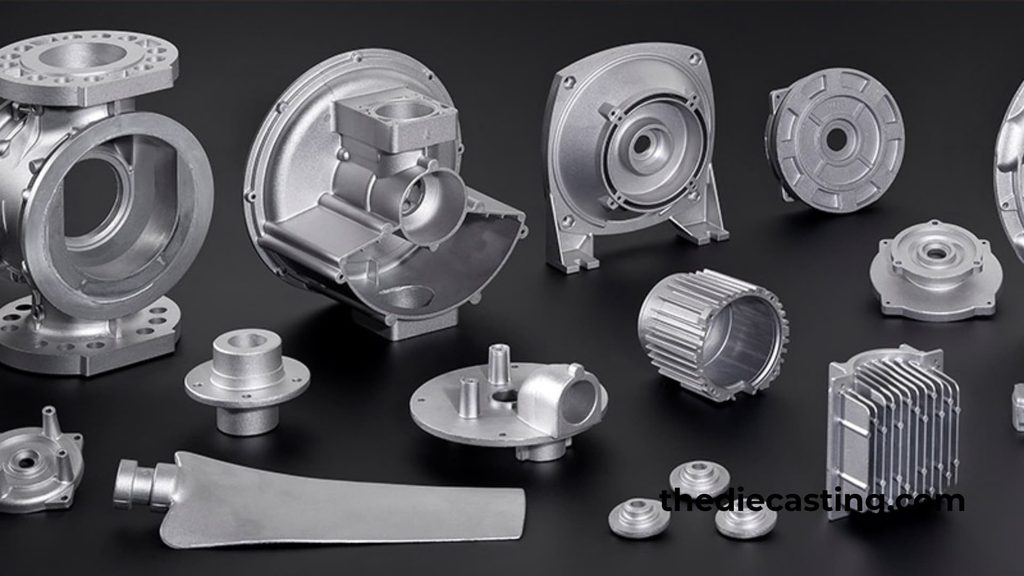
La mise en garde : l'essor des alliages structurels
Il convient de noter que la ’ suprématie “ de l’A380 est remise en cause dans certains secteurs. En effet, l’A380 comporte cuivre, il présente une résistance à la corrosion moindre et une faible ductilité (il est cassant lorsqu'on le plie).
Alors que l'industrie automobile s'oriente vers les véhicules électriques (VE) et a besoin de pièces moulées de grande taille et à caractère structurel (comme les “ Gigacastings ” destinés à l'ensemble du soubassement d'une voiture), des alliages tels que Silafont 36 (dérivé de l'A356) ou C611 gagnent en popularité. Il s’agit d“” alliages de moulage sous pression structurels » à base de silicium mais sans cuivre. Ils peuvent être traités thermiquement, soudés et rivetés, et absorbent l’énergie d’un choc bien mieux que l’A380.
Résumé :
L'A380 est le “ cheval de bataille ” du secteur HPDC. Sa position dominante tient au fait qu'il est le l'alliage le plus facile à couler pour obtenir des pièces complexes en grande série, au coût de fabrication le plus bas possible, tout en offrant une résistance suffisante pour la grande majorité des utilisations quotidiennes.
A383 – Bien que l’A380 soit l’alliage d’aluminium moulé sous pression à usage général le plus répandu en raison de son excellent compromis entre moulabilité et propriétés mécaniques, il présente deux limites spécifiques : il est sujet à la fissuration à chaud (déchirure) pendant la solidification et il peut être difficile de respecter des tolérances serrées en raison du retrait.
L'A383 a été spécialement conçu pour remédier à ces problèmes : - Résistance à la fissuration à chaud : La fissuration à chaud se produit lorsqu'une pièce moulée est empêchée de se contracter naturellement lors de son refroidissement à partir de l'état fondu. Cela génère des contraintes internes qui provoquent la rupture du métal semi-solide. L'A383 offre une meilleure résistance à ce phénomène grâce à la modification des éléments d'alliage. Plus précisément, la composition chimique de l'A383 est souvent légèrement modifiée (notamment par un ajustement des teneurs en cuivre, en silicium et en fer). La teneur réduite en cuivre et la phase de silicium optimisée aident le métal à “ s'écouler ” vers les zones de retrait pendant la solidification, empêchant ainsi la formation de micro-fissures le long des joints de grains. Cela rend l’A383 idéal pour les pièces complexes à parois minces, les boîtiers ou les composants nécessitant un outillage sophistiqué avec des sections transversales variables.
Stabilité dimensionnelle améliorée : L’A383 se solidifiant avec moins de contraintes internes et gérant le retrait de manière plus homogène, la pièce moulée finale se déforme ou “ dérive ” moins après son éjection du moule. Ce point est essentiel pour les composants qui exigent des tolérances serrées sans nécessiter d’usinage secondaire important, tels que les boîtiers électroniques, les luminaires aux formes complexes et les composants de châssis complexes.
Compromis : En contrepartie de cette meilleure coulabilité et de cette meilleure stabilité, l'A383 présente généralement une résistance à la traction maximale et une dureté légèrement inférieures à celles de l'A380. Cependant, dans de nombreuses applications, l'élimination des défauts de coulée (fissures) compense largement cette légère diminution de la résistance brute.
Les nuances A380 et A383 privilégient la “ coulabilité ” (la capacité à remplir facilement un moule et à s'en démouler proprement). Cependant, cela se fait souvent au détriment de la ductilité (la capacité à se plier sans se rompre) et de la résistance à la corrosion, en raison de leur teneur en cuivre relativement élevée.
A360 : Le modèle 360 a été conçu pour pallier ces contraintes environnementales et mécaniques : - Résistance supérieure à la corrosion : Le cuivre est le principal responsable de la faible résistance à la corrosion des alliages standard utilisés pour le moulage sous pression. Lorsqu’elles sont exposées à l’humidité, au sel ou à des produits chimiques industriels, les phases riches en cuivre présentes dans la matrice d’aluminium créent des microcellules galvaniques qui accélèrent l’oxydation (rouille) de l’aluminium. L'alliage A360 est formulé avec une teneur en cuivre très faible, voire négligeable (généralement 0,60%). En éliminant le cuivre de l'alliage, l'A360 devient beaucoup plus résistant à la corrosion atmosphérique, à la fissuration par corrosion sous contrainte et à la corrosion par piqûres.
Meilleure ductilité (allongement et ténacité) : La ductilité est la capacité d’un métal à se déformer sous l’effet d’une contrainte de traction sans se rompre. Les alliages à forte teneur en cuivre sont généralement plus durs mais plus fragiles. Comme l’A360 ne comporte pas cette phase de cuivre durcissante, il est “ plus tendre ” et plus élastique. Il peut absorber l’énergie d’impact bien mieux que l’A380/A383. Si une pièce en A380 est soumise à une surcharge, elle se cassera ou se brisera ; une pièce en A360 aura généralement tendance à se plier ou à se déformer en premier.
Compromis et applications : L'A360 ne contenant pas de cuivre, qui facilite la fluidité du métal, il est légèrement plus difficile à couler que l'A380 (fluidité moindre dans le moule). De plus, il présente une limite d'élasticité et une dureté inférieures. C'est pourquoi l'A360 est spécifiquement utilisé pour les pièces qui doivent résister à environnements difficiles ou charges d'impact, plutôt que des pièces nécessitant une grande rigidité structurelle.
Parmi les applications typiques, on peut citer : - Matériel nautique : Supports, boîtiers et poignées exposés à l'eau de mer.
Pièces de châssis et de suspension pour véhicules automobiles : Composants exposés au sel de déneigement, à l'eau et aux vibrations, pour lesquels aucune fissure n'est tolérée.
Armoires électriques pour l'extérieur : Boîtes de dérivation et luminaires devant résister aux intempéries sans que de la corrosion blanche n'apparaisse à leur surface.
Composants pneumatiques et hydrauliques : Collecteurs ou boîtiers devant résister à des pics de pression sans subir de rupture par fragilité.
Comparaison récapitulative :
A380 : La norme : le plus économique, haute résistance, résistance modérée à la corrosion, faible ductilité.
A383 : La version “ améliorée ” ; corrige les problèmes de fissuration et de déformation sur les formes complexes ; légèrement plus souple que l'A380.
A360 : La version “ robuste ” : elle sacrifie une partie de la résistance et de la facilité de coulée au profit d'une résistance élevée à la corrosion et d'une grande capacité d'absorption des chocs.
Le choix de l'alliage approprié dépend des exigences mécaniques spécifiques, de l'environnement d'exploitation et du volume de production de la pièce.
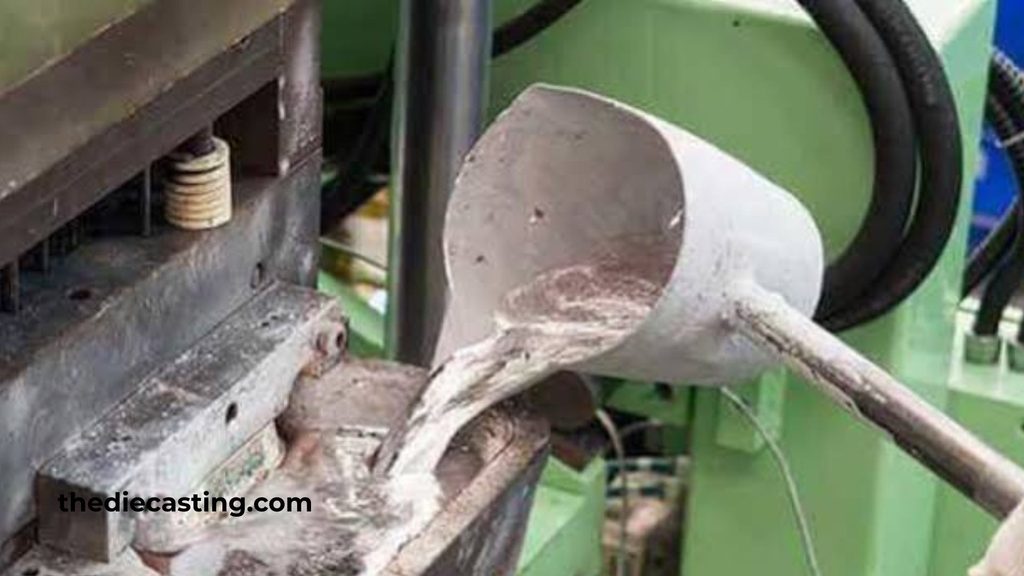
Avantages de la coulée sous pression d'aluminium
Le moulage sous pression de l'aluminium présente plusieurs avantages notables par rapport aux autres méthodes de fabrication.
Léger et résistant
L'aluminium présente un rapport résistance/poids élevé. Cela le rend particulièrement intéressant dans les applications automobiles et aérospatiales, où la réduction du poids améliore directement le rendement énergétique et les performances.
Production à grande vitesse
Une fois le moule créé, le cycle de moulage est rapide. Un seul moule permet de produire des milliers de pièces identiques avec un minimum de variations, ce qui rend le moulage sous pression d'aluminium très rentable pour les grandes séries.
Excellente précision dimensionnelle
Les pièces en aluminium moulées sous pression ne nécessitent que peu, voire aucun usinage secondaire. Il est possible d'obtenir systématiquement des tolérances serrées, ce qui réduit les déchets et diminue les coûts globaux de production.
Finition lisse
Les pièces issues du moulage sous pression de l'aluminium présentent généralement une surface propre et lisse dès leur sortie du moule. Cela réduit le recours à des opérations de finition supplémentaires et rend les pièces aptes à la peinture, au revêtement par poudre ou au placage.
Géométries complexes
Ce procédé permet de créer des formes complexes présentant des parois minces, des éléments internes et des contours détaillés, qui seraient difficiles, voire impossibles à réaliser avec d'autres méthodes de fabrication.
Applications de la coulée sous pression d'aluminium
Le moulage sous pression de l'aluminium est utilisé dans un large éventail de secteurs. Parmi les applications courantes, on peut citer :
- Automobile – Blocs-moteurs, carters de boîte de vitesses, supports et éléments structurels.
- Aérospatiale – Pièces structurelles et boîtiers légers.
- Électronique – Dissipateurs thermiques, boîtiers et connecteurs.
- Produits de consommation – Boîtiers d'outils électriques, appareils électroménagers et quincaillerie d'ameublement.
- Télécommunications – Boîtiers de filtres RF et supports d'antenne.
Choisir le bon fabricant de pièces moulées sous pression en aluminium
Travailler avec le bon partenaire est essentiel à la réussite de tout projet de moulage sous pression. Un fabricant qualifié spécialisé dans le moulage sous pression de l'aluminium vous proposera :
- Une expérience avec l'alliage spécifique requis par votre projet.
- Capacités internes de conception et de maintenance des outillages.
- Les systèmes de contrôle qualité, tels que la certification ISO.
- Des services à valeur ajoutée tels que l'usinage CNC, la finition de surface et l'assemblage.
Lorsque vous évaluez des fournisseurs potentiels, renseignez-vous sur leurs projets antérieurs, leur capacité de production et leur aptitude à respecter vos exigences en matière de tolérances et de finition de surface. Un fabricant disposant d’une équipe d’ingénieurs compétente peut également vous aider à optimiser la conception de vos pièces en vue du moulage sous pression, ce qui permet de réduire les coûts et d’améliorer la qualité.
Conclusion
Le moulage sous pression de l'aluminium reste l'un des procédés de fabrication les plus efficaces et les plus polyvalents pour la production de composants métalliques de haute qualité. Alliant légèreté, résistance mécanique, résistance à la corrosion et rentabilité pour la production en grande série, moulage sous pression de l'aluminium reste une solution incontournable dans de nombreux secteurs. En comprenant le processus, les alliages disponibles et l'importance de s'associer à un partenaire fiable, fabrication de pièces moulées sous pression en aluminiumAinsi, vous pouvez prendre des décisions éclairées qui permettent d'obtenir de meilleurs produits et d'optimiser la production.