Ce este aluminiul turnat sub presiune?
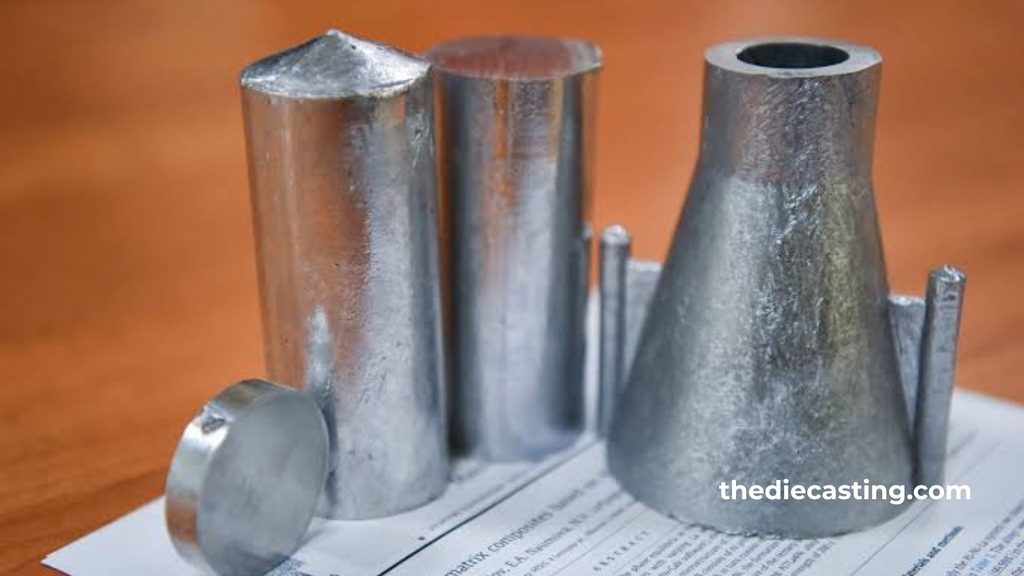
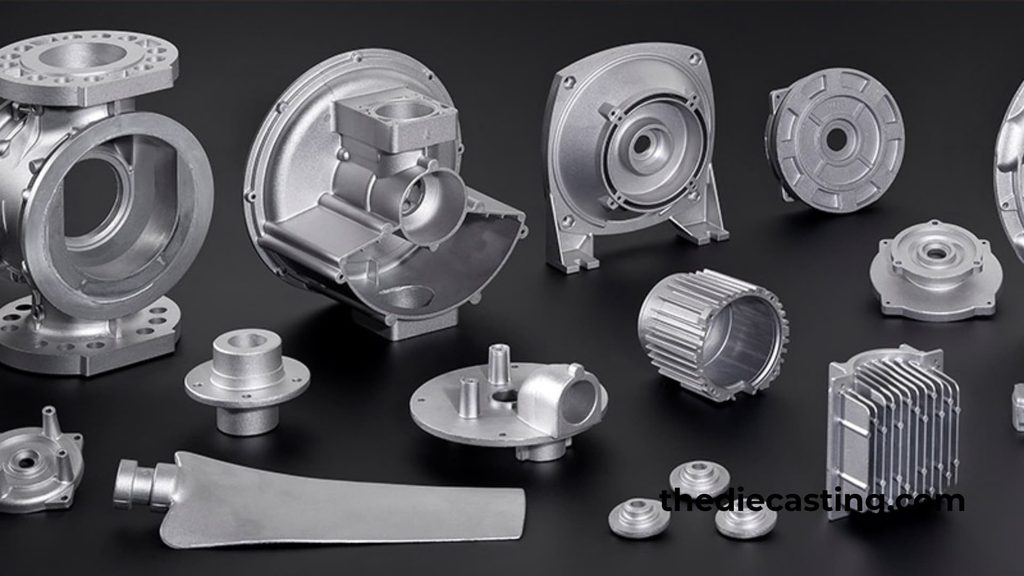
Aluminiu turnat sub presiune este un proces de fabricație în care aluminiul topit este injectat sub presiune ridicată într-o matriță din oțel reutilizabilă, cunoscută sub numele de „die”. Odată ce metalul se răcește și se solidifică, matrița se deschide, iar piesa finită este ejectată. Această metodă este utilizată pe scară largă pentru producerea componentelor metalice complexe, în serie mare, cu o precizie dimensională excelentă și finisaje superficiale netede.
Aluminiul este unul dintre cele mai populare materiale utilizate în turnarea sub presiune, datorită greutății sale reduse, rezistenței la coroziune și conductivității termice și electrice excelente. Combinat cu eficiența procesului de turnare sub presiune, aluminiul devine o alegere ideală pentru diverse sectoare industriale, de la industria auto și aerospațială până la electronice de larg consum și telecomunicații.
Cum funcționează procesul de turnare sub presiune a aluminiului
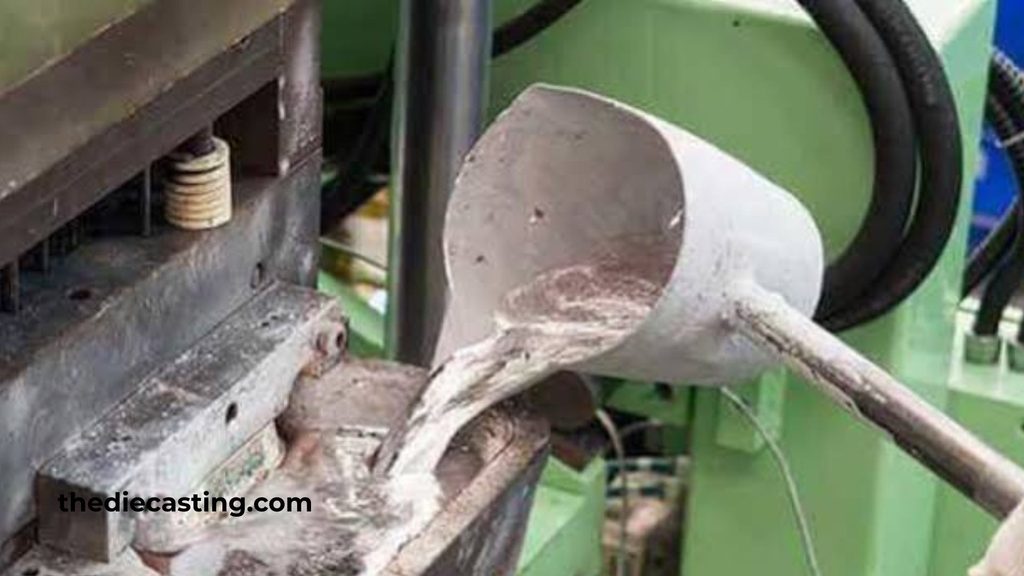
Procesul de turnare sub presiune a aluminiului se desfășoară, în general, în patru etape principale.
1. Pregătirea formei
Cele două jumătăți ale matrițelor din oțel sunt realizate de un specialist în matrițerie, folosind oțel de înaltă calitate și un proces complex de fabricație a matrițelor; acest proces include prelucrarea CNC, electroeroziunea (EDM), găurirea canalelor de răcire, tăierea cu fir, lustruirea, asamblarea etc., până când totul este finisat cu atenție, astfel încât matrița de turnare sub presiune să fie pregătită pentru producția în serie. În timpul producției în serie, lubrifiantul se pulverizează la începutul fiecărei turnări. Acest lubrifiant ajută la controlul temperaturii matriței și facilitează îndepărtarea piesei finite din aliaj după turnare.
2. Injecție
Aluminiul topit este injectat în cavitatea matriței la o presiune ridicată, care variază de obicei între 1.500 și 25.000 psi. Presiunea ridicată asigură umplerea rapidă și completă a fiecărui detaliu al matriței cu metalul topit.
3. Răcirea și solidificarea
Odată ce cavitatea este umplută, se lasă aluminiul să se răcească și să se solidifice. Timpul de răcire depinde de dimensiunea și grosimea peretelui piesei.
4. Ejectarea și finisarea
După solidificare, matrița se deschide, iar știfturile de ejectare împing piesa turnată afară. Piesa poate fi apoi supusă unor operațiuni de tăiere, debavurare, prelucrare mecanică sau finisare a suprafeței (vopsire, anodizare, acoperire cu pulbere sau E-coating), în funcție de cerințele aplicației.
Aliaje comune de aluminiu utilizate în turnarea sub presiune
Nu toate tipurile de aluminiu sunt la fel. Turnarea sub presiune a aliajelor de aluminiu implică, de obicei, utilizarea unor compoziții specifice ale aliajelor, care asigură un echilibru optim între turnabilitate, rezistență mecanică și rezistență la coroziune.
Printre cele mai comune aliaje se numără:
A380: Afirmația conform căreia A380 este aliajul de aluminiu “cel mai utilizat” în turnarea sub presiune la temperaturi ridicate (HPDC) este bine susținută în industria turnării și în cea auto. Acesta și-a câștigat acest statut nu neapărat pentru că este cel mai rezistent sau cel mai specializat aliaj, ci pentru că oferă un echilibru excepțional, de vârf în industrie, între turnabilitate, proprietăți mecanice și raportul cost-eficiență.
Iată o prezentare detaliată a motivelor pentru care A380 domină piața HPDC:
1. Capacitate superioară de turnare și fluiditate
Motivul principal pentru care se utilizează în mod frecvent A380 este modul în care se comportă în matriță. Turnarea sub presiune presupune injectarea metalului topit într-o matriță din oțel la viteză și presiune ridicate.
- Compoziția eutectică: Compoziția chimică a aliajului A380 (care conține aproximativ 8,5% siliciu și 3,5% cupru) se situează foarte aproape de punctul eutectic al aluminiului și siliciului. Aliajele eutectice se topesc și se solidifică la o singură temperatură, mai scăzută, și nu într-un interval de temperaturi. Acest lucru conferă aliajului A380 fluiditate excepțională (capacitatea de a se infiltra în pereți subțiri și geometrii complexe înainte de a se solidifica).
- Reducerea ruperii la cald: Datorită faptului că se solidifică rapid și uniform, A380 prezintă o rezistență ridicată la “fisurarea la cald” (fisuri care se formează pe măsură ce metalul se contractă în timpul răcirii). Acest lucru le permite proiectanților să creeze piese complexe, cu formă finală, cu grosimi variabile ale pereților, fără ca piesa să se fisureze în matriță.
- Temperatură de topire mai scăzută: A380 se topește la o temperatură mai scăzută decât aliajele forjate sau 6061, ceea ce reduce oboseala termică a sculelor scumpe din oțel, prelungind durata de viață a matriței și reducând costurile energetice.
2. “Punctul optim” al proprietăților mecanice
Deși A380 nu este cel mai rezistent aliaj de aluminiu existent (acest titlu revine aliajelor tratabile termic, precum 201 sau 7075, care sunt rareori turnate sub presiune), acesta oferă o combinație de proprietăți extrem de avantajoasă pentru procesul de fabricație.
- Intensitate moderată: Acesta asigură o rezistență la tracțiune și o rezistență la curgere adecvate pentru o gamă largă de componente structurale și nestructurale.
- Duritate și prelucrabilitate: Conținutul ridicat de siliciu acționează ca o particulă dură naturală, conferind materialului A380 o rezistență excelentă la uzură și făcându-l foarte ușor de prelucrat. Așchiile de siliciu se desprind curat, fără a înfunda uneltele de tăiere.
- Etanșeitatea la presiune: Structura cu granulație fină rezultată din solidificarea rapidă conferă oțelului A380 o rezistență relativă la presiune. În timp ce aliajul A383 este adesea specificat atunci când extrem În cazul în care este necesară rezistența la scurgeri, A380 este, de obicei, “suficient de bun” pentru multe componente hidraulice și pneumatice.
3. Raportul cost-eficacitate și disponibilitatea
În industria prelucrătoare, chiar și cel mai bun aliaj creat în laborator este inutil dacă este prea scump sau greu de procurat. Modelul A380 se impune din punct de vedere pur economic.
- Procentul de conținut reciclat: A380 a fost conceput special pentru a suporta un procent ridicat de aluminiu secundar (reciclat). Deșeurile de aluminiu provenite de la autovehicule, profile extrudate și așchii de prelucrare pot fi amestecate în lingoul A380 fără a-i afecta proprietățile mecanice.
- Nu este necesar un tratament termic (de obicei): Multe aliaje de aluminiu de înaltă rezistență necesită un tratament termic de tip T6 (tratament de soluționare, călire rapidă și îmbătrânire) pentru a-și atinge rezistența maximă. Acest proces este costisitor și provoacă deformări. A380 își îndeplinește funcția “așa cum a ieșit din matriță”, direct din matriță.
- Standardizare: Deoarece A380 este standardul din industrie, turnătoriile îl au întotdeauna în stoc, furnizorii dispun întotdeauna de lingouri, iar inginerii au la dispoziție date colectate pe parcursul a zeci de ani cu privire la performanțele sale. Acest lucru reduce riscul asociat lanțului de aprovizionare.
4. Gama largă de aplicații
Datorită factorilor menționați mai sus, A380 este foarte răspândit în industria prelucrătoare. Printre exemple se numără:
- Automobile: Suporturi de motor, carcase de transmisie, capace de supape, articulații de direcție și carcase ale componentelor electronice.
- Unelte electrice: Carcase pentru mașini de găurit, ferăstraie și echipamente pentru îngrijirea gazonului, în cazul cărora rigiditatea și disiparea căldurii sunt esențiale.
- Electronică: Radiatoare, carcase pentru routere/servere și cadre pentru sisteme de iluminat cu LED (unde conductivitatea termică și greutatea redusă sunt calități foarte apreciate).
- Componente hardware generale: Trepte de scară, blocuri de distribuție pneumatice și piese pentru aparate de uz casnic.
Avertisment: Ascensiunea aliajelor structurale
Merită menționat faptul că ’tronul“ modelului A380 este contestat în anumite sectoare. Deoarece A380 dispune de cupru, prezintă o rezistență mai scăzută la coroziune și o ductilitate redusă (este fragil la îndoire).
Pe măsură ce industria auto se îndreaptă spre vehiculele electrice (VE) și are nevoie de piese turnate structurale de mari dimensiuni (cum ar fi “Gigacastings” pentru întreaga parte inferioară a caroseriei unui autoturism), aliaje precum Silafont 36 (derivat al A356) sau C611 câștigă tot mai multă popularitate. Este vorba despre “aliaje structurale pentru turnare sub presiune” pe bază de siliciu, dar fără cupru. Acestea pot fi supuse tratamentului termic, sudate și nituite, iar capacitatea lor de a absorbi energia de impact este mult mai bună decât cea a aliajului A380.
Rezumat:
A380 este “calul de bătaie” al industriei HPDC. Poziția sa dominantă se datorează faptului că este cel mai ușor aliaj de turnat în piese complexe, produse în serie mare, la cel mai mic cost de fabricație posibil, oferind totodată o rezistență suficientă pentru marea majoritate a aplicațiilor de zi cu zi.
A383 – Deși A380 este cel mai utilizat aliaj de aluminiu pentru turnare sub presiune cu destinație generală, datorită combinației sale excelente între turnabilitate și proprietăți mecanice, acesta prezintă două limitări specifice: este predispus la fisurarea la cald (rupere) în timpul solidificării și poate fi dificil de menținut în limite de toleranță stricte din cauza contracției.
A383 a fost conceput special pentru a rezolva aceste probleme: - Rezistența la fisurarea la cald: Fisurarea la cald apare atunci când o piesă turnată nu se poate contracta în mod natural pe măsură ce se răcește din starea topită. Acest lucru generează tensiuni interne care rup metalul semisolid. A383 oferă o rezistență mai bună la acest fenomen prin modificarea elementelor de aliere. Mai precis, A383 are adesea o compoziție chimică ușor modificată (inclusiv niveluri ajustate de cupru, siliciu și fier). Conținutul redus de cupru și faza optimizată de siliciu ajută metalul să se “revarsă” (să curgă) în zonele de contracție în timpul solidificării, prevenind formarea de micro-fisuri de-a lungul granițelor dintre granule. Acest lucru face ca A383 să fie ideal pentru piese complexe cu pereți subțiri, carcase sau componente care necesită scule complexe, cu secțiuni transversale variabile.
Stabilitate dimensională îmbunătățită: Deoarece A383 se solidifică cu o tensiune internă mai redusă și gestionează contracția într-un mod mai uniform, piesa turnată finală se deformează sau își pierde forma mai puțin după ieșirea din matriță. Acest aspect este esențial pentru componentele care necesită toleranțe stricte fără o prelucrare secundară extinsă, cum ar fi carcasele electronice, corpurile de iluminat cu design complex și componentele complexe ale șasiului.
Compromis: Compromisul pentru această turnabilitate și stabilitate îmbunătățite constă în faptul că A383 prezintă, de obicei, o rezistență la rupere și o duritate ușor mai scăzute în comparație cu A380. Cu toate acestea, în multe aplicații, eliminarea defectelor de turnare (fisuri) compensează cu prisosință această ușoară reducere a rezistenței brute.
A380 și A383 pun accentul pe “turnabilitate” (capacitatea de a umple cu ușurință o matriță și de a se desprinde curat din aceasta). Totuși, acest lucru se face adesea în detrimentul ductilității (capacitatea de a se îndoi fără a se rupe) și al rezistenței la coroziune, datorită conținutului relativ ridicat de cupru.
A360: Modelul A 360 a fost conceput pentru a rezolva aceste limitări de mediu și mecanice: - Rezistență superioară la coroziune: Principalul factor responsabil pentru rezistența slabă la coroziune a aliajelor standard utilizate în turnarea sub presiune este cuprul. Atunci când sunt expuse la umiditate, sare sau substanțe chimice industriale, fazele bogate în cupru din matricea de aluminiu creează microcelule galvanice care accelerează oxidarea (ruginirea) aluminiului. A360 este formulat cu un conținut de cupru foarte scăzut sau nominal (de obicei 0,60%). Prin eliminarea cuprului din aliaj, A360 devine mult mai rezistent la coroziunea atmosferică, la fisurarea prin coroziune sub tensiune și la coroziunea punctiformă.
Ductilitate îmbunătățită (alungire și rezistență la rupere): Ductilitatea reprezintă capacitatea unui metal de a se deforma sub acțiunea unei tensiuni de întindere fără a se rupe. Aliajele cu conținut ridicat de cupru sunt, în general, mai dure, dar și mai fragile. Deoarece A360 nu prezintă această fază de întărire a cuprului, este “mai moale” și mai elastic. Poate absorbi energia de impact mult mai bine decât A380/A383. Dacă o piesă din A380 este suprasolicitată, aceasta se va rupe sau se va sparge; o piesă din A360, de obicei, se va îndoi sau se va deforma mai întâi.
Compromisuri și aplicații: Deoarece A360 nu conține cupru, element care asigură fluiditatea metalului, turnarea acestuia este puțin mai dificilă decât în cazul A380 (fluiditate mai redusă în matriță). În plus, prezintă o limită de curgere și o duritate mai scăzute. Prin urmare, A360 este utilizat în mod specific pentru piese care trebuie să reziste medii ostile sau sarcini de șoc, mai degrabă decât piesele care necesită o rigiditate structurală ridicată.
Printre aplicațiile tipice se numără: - Accesorii nautice: Suporturi, carcase și mânere expuse la apa sărată.
Piese pentru șasiu și suspensie auto: Componente expuse la sare de drum, apă și vibrații, în cazul cărora fisurarea nu este o opțiune.
Carcase electrice pentru exterior: Cutii de joncțiune și corpuri de iluminat care trebuie să reziste la intemperii fără să apară coroziune albă la suprafață.
Componente pneumatice și hidraulice: Colectoare sau carcase care trebuie să reziste la vârfuri de presiune fără a suferi fracturi fragile.
Comparație sumară:
A380: Standardul: cel mai ieftin, rezistență ridicată, coroziune moderată, ductilitate redusă.
A383: Versiunea “optimizată”; remediază problemele legate de crăpături și deformări în cazul formelor complexe; este puțin mai moale decât A380.
A360: Versiunea “robustă”; renunță la o parte din rezistență și ușurința turnării pentru a obține o rezistență ridicată la coroziune și o capacitate ridicată de absorbție a șocurilor.
Alegerea aliajului potrivit depinde de cerințele mecanice specifice, de mediul de funcționare și de volumul de producție al piesei.
Avantajele turnării sub presiune a aluminiului
Turnarea sub presiune a aluminiului oferă o serie de avantaje semnificative față de alte metode de fabricație.
Ușor și rezistent
Aluminiul oferă un raport ridicat între rezistență și greutate. Acest lucru îl face deosebit de valoros în aplicațiile din industria auto și aerospațială, unde reducerea greutății îmbunătățește în mod direct eficiența consumului de combustibil și performanța.
Producție de mare viteză
Odată ce matrița este realizată, ciclul de turnare se desfășoară rapid. O singură matriță poate produce mii de piese identice, cu variații minime, ceea ce face ca turnarea sub presiune a aluminiului să fie extrem de rentabilă pentru serii mari de producție.
Precizie dimensională excelentă
Piesele din aluminiu turnate sub presiune necesită o prelucrare secundară minimă sau chiar deloc. Se pot obține în mod constant toleranțe stricte, ceea ce reduce deșeurile și scade costurile totale de producție.
Finisaj neted al suprafeței
Piesele fabricate prin turnare sub presiune a aluminiului au, de obicei, o suprafață curată și netedă imediat după ieșirea din matriță. Acest lucru reduce necesitatea unor procese suplimentare de finisare și face ca piesele să fie potrivite pentru vopsire, acoperire cu pulbere sau galvanizare.
Geometrii complexe
Procesul permite realizarea unor forme complexe, cu pereți subțiri, elemente interne și contururi detaliate, care ar fi dificil sau imposibil de obținut prin alte metode de fabricație.
Aplicații ale turnării sub presiune a aluminiului
Turnarea sub presiune a aluminiului este utilizată într-o gamă largă de industrii. Printre aplicațiile obișnuite se numără:
- Automobile – Blocuri motor, carcase de transmisie, suporturi și componente structurale.
- Industria aerospațială – Piese structurale și carcase ușoare.
- Electronică – Radiatoare, carcase și conectori.
- Produse de larg consum – Carcase pentru unelte electrice, aparate de bucătărie și accesorii pentru mobilier.
- Telecomunicații – Carcase pentru filtre RF și suporturi pentru antene.
Alegerea producătorului potrivit de piese turnate sub presiune din aluminiu
Colaborarea cu partenerul potrivit este esențială pentru succesul oricărui proiect de turnare sub presiune. Un producător calificat de piese turnate sub presiune din aluminiu va oferi:
- Experiență cu aliajul specific necesar pentru proiectul dumneavoastră.
- Capacități interne de proiectare și întreținere a uneltelor.
- Sisteme de control al calității, cum ar fi certificarea ISO.
- Servicii cu valoare adăugată, precum prelucrarea CNC, finisarea suprafețelor și asamblarea.
Atunci când evaluați potențialii furnizori, întrebați-i despre proiectele anterioare, capacitatea de producție și capacitatea de a respecta cerințele dumneavoastră privind toleranțele și finisajul suprafeței. Un producător care dispune de o echipă solidă de ingineri vă poate ajuta, de asemenea, să optimizați proiectarea pieselor pentru procesul de turnare sub presiune, reducând costurile și îmbunătățind calitatea.
Concluzie
Turnarea sub presiune a aluminiului rămâne una dintre cele mai eficiente și versatile metode de fabricație pentru producerea componentelor metalice de înaltă calitate. Datorită combinației dintre greutate redusă, rezistență mecanică, rezistență la coroziune și rentabilitate în cazul producției în serie mare, aluminiu turnat sub presiune continuă să fie o soluție preferată în numeroase sectoare industriale. Prin înțelegerea procesului, a aliajelor disponibile și a importanței colaborării cu un partener de încredere producția de piese turnate sub presiune din aluminiuAstfel, puteți lua decizii în cunoștință de cauză, care să conducă la produse mai bune și la o producție mai eficientă.