Czym jest odlew aluminiowy?
Odlew aluminiowy ciśnieniowy jest to proces produkcyjny, w którym stopione aluminium jest wtłaczane pod wysokim ciśnieniem do wielokrotnego użytku stalowej formy, zwanej matrycą. Po ostygnięciu i zestaleniu się metalu matryca otwiera się, a gotowy element zostaje wyrzucony. Metoda ta jest szeroko stosowana do produkcji skomplikowanych elementów metalowych wytwarzanych w dużych ilościach, charakteryzujących się doskonałą dokładnością wymiarową i gładkim wykończeniem powierzchni.
Aluminium jest jednym z najpopularniejszych materiałów stosowanych w odlewaniu ciśnieniowym, ponieważ jest lekkie, odporne na korozję oraz charakteryzuje się doskonałą przewodnością cieplną i elektryczną. W połączeniu z wydajnością procesu odlewania ciśnieniowego aluminium staje się idealnym wyborem dla branż, od motoryzacyjnej i lotniczej po elektronikę użytkową i telekomunikację.
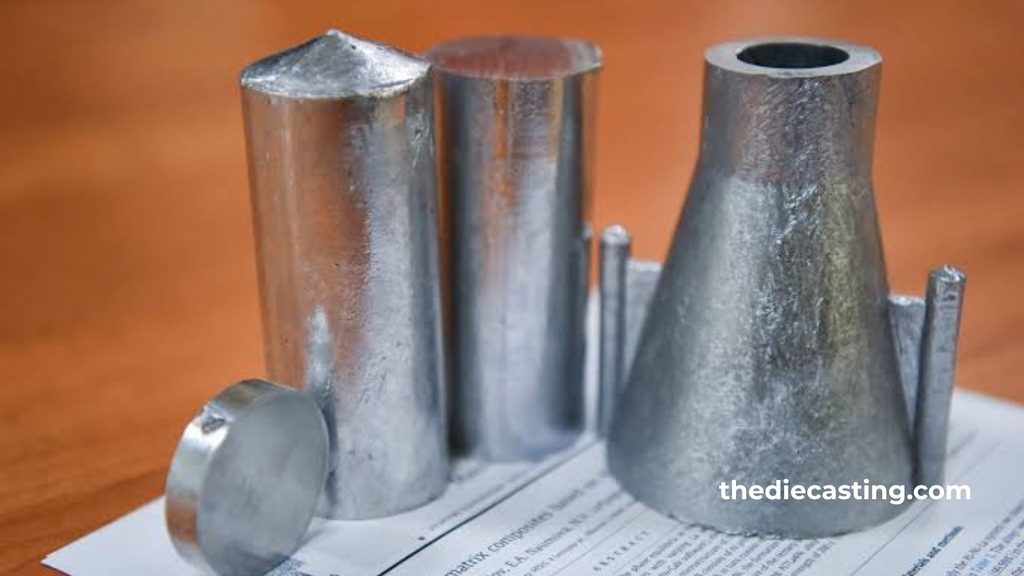
Jak przebiega proces odlewania ciśnieniowego aluminium
Proces odlewania ciśnieniowego aluminium składa się zazwyczaj z czterech głównych etapów.
1. Przygotowanie formy
Obie połówki stalowych form są wykonywane przez profesjonalnego producenta form z wysokiej jakości stali w ramach złożonego procesu produkcyjnego; proces ten obejmuje obróbkę CNC, elektroerozję (EDM), wiercenie kanałów chłodzących, cięcie drutowe, polerowanie, dopasowywanie itp., aż do momentu, gdy wszystkie elementy zostaną starannie wykończone, tak aby forma do odlewania ciśnieniowego była gotowa do produkcji seryjnej. Podczas produkcji seryjnej po rozpoczęciu każdego odlewu rozpylany jest środek smarny. Środek ten pomaga kontrolować temperaturę matrycy i ułatwia wyjmowanie gotowej części ze stopu po odlewaniu.
2. Wstrzyknięcie
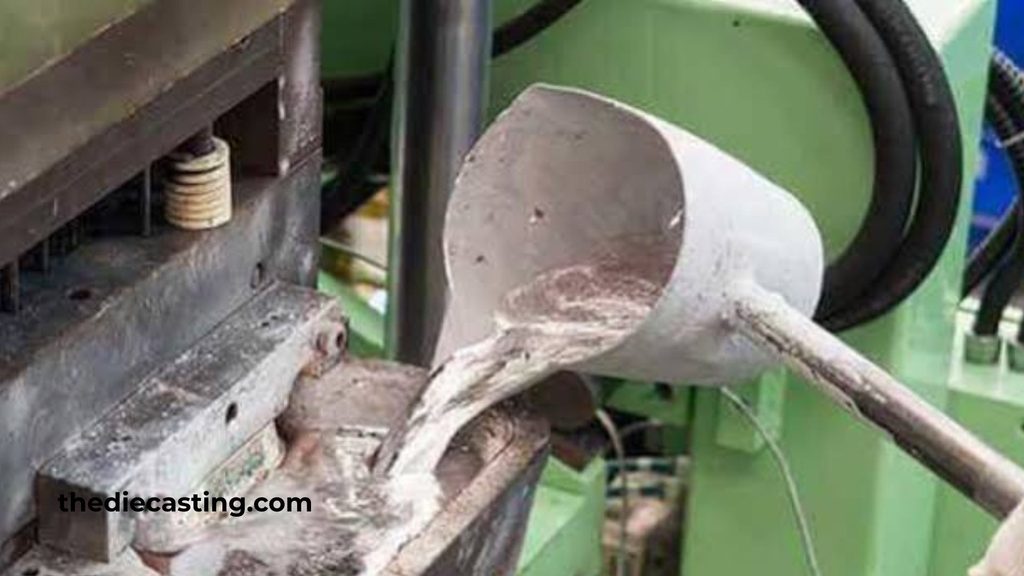
Stopione aluminium jest wtłaczane do wnęki formy pod wysokim ciśnieniem, wynoszącym zazwyczaj od 1 500 do 25 000 psi. Wysokie ciśnienie gwarantuje, że stopiony metal szybko i całkowicie wypełnia każdy szczegół formy.
3. Chłodzenie i krzepnięcie
Po wypełnieniu wnęki aluminium pozostawia się do ostygnięcia i zestalenia. Czas schładzania zależy od rozmiarów i grubości ścianek elementu.
4. Wyrzucanie i wykańczanie
Po zestaleniu się odlewu forma otwiera się, a kołki wypychające wypychają odlew na zewnątrz. Następnie element może zostać poddany przycinaniu, gratowaniu, obróbce skrawaniem lub wykończeniu powierzchni (malowaniu, anodowaniu, malowaniu proszkowemu lub powlekaniu E-coat), w zależności od wymagań zastosowania.
Popularne stopy aluminium stosowane w odlewnictwie ciśnieniowym
Nie każde aluminium jest takie samo. W odlewaniu ciśnieniowym stopów aluminium stosuje się zazwyczaj specjalne receptury stopów, które zapewniają optymalną równowagę między odlewalnością, wytrzymałością i odpornością na korozję.
Do najpopularniejszych stopów należą między innymi:
A380: Twierdzenie, że A380 jest “najczęściej stosowanym” stopem aluminium w odlewaniu ciśnieniowym pod wysokim ciśnieniem (HPDC), znajduje szerokie poparcie w branży odlewniczej i motoryzacyjnej. Stop ten zyskał ten status niekoniecznie dlatego, że jest naj wytrzymalszym lub najbardziej wyspecjalizowanym stopem, ale dlatego, że zapewnia wyjątkową, wiodącą w branży równowagę między odlewalność, właściwości mechaniczne oraz opłacalność.
Poniżej przedstawiono szczegółowe wyjaśnienie, dlaczego model A380 dominuje na rynku samolotów HPDC:
1. Doskonała odlewalność i płynność
Głównym powodem powszechnego stosowania modelu A380 jest sposób, w jaki zachowuje się on w samej formie. Odlewanie ciśnieniowe polega na wtłaczaniu stopionego metalu do stalowej formy z dużą prędkością i pod wysokim ciśnieniem.
- Skład eutektyczny: Skład chemiczny stopu A380 (zawierającego około 8,5% krzemu i 3,5% miedzi) znajduje się bardzo blisko punktu eutektycznego aluminium i krzemu. Stopy eutektyczne topią się i krzepną w jednej, niższej temperaturze, a nie w przedziale temperatur. Dzięki temu stop A380 wyjątkowa płynność (zdolność do wypełniania cienkich ścianek i skomplikowanych kształtów przed zestaleniem się).
- Ograniczone pękanie na gorąco: Ponieważ stop A380 krzepnie szybko i równomiernie, charakteryzuje się wysoką odpornością na “pękanie na gorąco” (pęknięcia powstające w wyniku kurczenia się metalu podczas stygnięcia). Dzięki temu konstruktorzy mogą projektować skomplikowane elementy o kształcie końcowym i zmiennej grubości ścianek, bez ryzyka pęknięcia elementu w matrycy.
- Niższa temperatura topnienia: A380 topi się w niższej temperaturze niż stopy kute lub stop 6061, co zmniejsza zmęczenie termiczne drogich stalowych matryc, przedłużając żywotność formy i obniżając koszty energii.
2. “Optymalny zakres” właściwości mechanicznych
Chociaż A380 nie jest najtwardszym dostępnym stopem aluminium (tytuł ten należą do stopów poddawanych obróbce cieplnej, takich jak 201 czy 7075, które rzadko są odlewane ciśnieniowo), oferuje on bardzo pożądane połączenie właściwości przydatnych w produkcji.
- Umiarkowana siła: Zapewnia odpowiednią wytrzymałość na rozciąganie i granicę plastyczności dla szerokiej gamy elementów konstrukcyjnych i niekonstrukcyjnych.
- Twardość i skrawalność: Wysoka zawartość krzemu pełni rolę naturalnego twardego wypełniacza, zapewniając stali A380 doskonałą odporność na zużycie i sprawiając, że jest ona bardzo łatwa w obróbce skrawaniem. Wióry krzemowe odrywają się czysto, nie powodując zatykania narzędzi skrawających.
- Szczelność ciśnieniowa: Drobnoziarnista struktura wynikająca z szybkiego krzepnięcia sprawia, że stop A380 jest stosunkowo szczelny pod ciśnieniem. Natomiast stop A383 jest często wybierany, gdy ekstremalny Jeśli wymagana jest szczelność, materiał A380 zazwyczaj “wystarcza” w przypadku wielu elementów hydraulicznych i pneumatycznych.
3. Opłacalność i dostępność
W przemyśle produkcyjnym nawet najlepszy stop opracowany w laboratorium jest bezużyteczny, jeśli jest zbyt drogi lub trudny do pozyskania. Model A380 wygrywa pod względem czysto ekonomicznym.
- Zawartość materiałów pochodzących z recyklingu: Stal A380 została specjalnie zaprojektowana tak, aby wytrzymywać wysoki udział aluminium wtórnego (pochodzącego z recyklingu). Złom aluminiowy pochodzący z samochodów, profili wytłaczanych oraz wiórów skrawkowych można dodawać do wlewków ze stali A380 bez pogorszenia jej właściwości mechanicznych.
- Nie wymaga obróbki cieplnej (zazwyczaj): Wiele stopów aluminium o wysokiej wytrzymałości wymaga obróbki cieplnej typu T6 (wyżarzanie rozpuszczające, hartowanie i starzenie) w celu osiągnięcia pełnej wytrzymałości. Proces ten jest kosztowny i powoduje odkształcenia. Stop A380 zachowuje swoje właściwości użytkowe “w stanie odlewanym”, bezpośrednio po wyjęciu z formy.
- Normalizacja: Ponieważ A380 jest standardem branżowym, odlewnie zawsze mają go na stanie, dostawcy zawsze dysponują wlewkami, a inżynierowie dysponują danymi z dziesięcioleci dotyczącymi jego właściwości eksploatacyjnych. Zmniejsza to ryzyko związane z łańcuchem dostaw.
4. Szeroki zakres zastosowań
Z uwagi na powyższe czynniki model A380 jest powszechnie stosowany w przemyśle wytwórczym. Oto kilka przykładów:
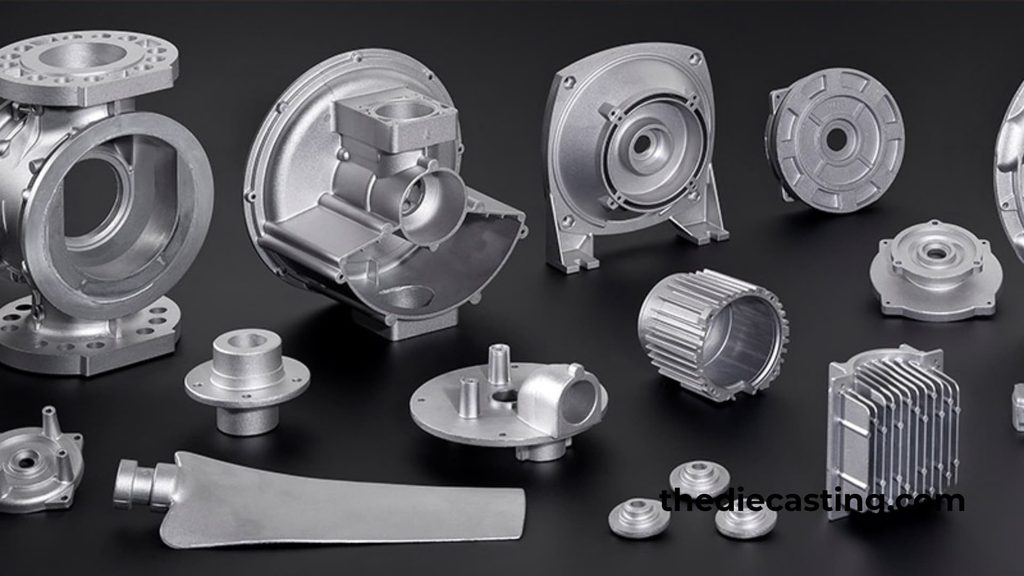
- Motoryzacja: Wsporniki silnika, obudowy skrzyni biegów, pokrywy zaworów, zwrotnice oraz obudowy podzespołów elektronicznych.
- Elektronarzędzia: Obudowy do wiertarek, pił i sprzętu ogrodniczego, w których kluczowe znaczenie mają sztywność i odprowadzanie ciepła.
- Elektronika: Radiatory, obudowy routerów i serwerów oraz ramy do oświetlenia LED (gdzie cenione są ich przewodność cieplna i lekkość).
- Ogólne elementy sprzętowe: Stopnie drabin, bloki rozdzielaczy pneumatycznych oraz części do urządzeń gospodarstwa domowego.
Zastrzeżenie: Rozwój stopów konstrukcyjnych
Warto zauważyć, że ’dominacja“ modelu A380 jest podważana w niektórych sektorach. Ponieważ A380 posiada miedź, charakteryzuje się jednak mniejszą odpornością na korozję i słabą plastycznością (przy zginaniu wykazuje kruchość).
W miarę jak przemysł motoryzacyjny zmierza w kierunku pojazdów elektrycznych (EV) i potrzebuje dużych odlewów konstrukcyjnych (takich jak “Gigacastings” przeznaczone na całe podwozie samochodu), stopy takie jak Silafont 36 (pochodna stopu A356) lub C611 zyskują na popularności. Są to “stopowe odlewy konstrukcyjne” na bazie krzemu, ale niezawierające miedzi. Można je poddawać obróbce cieplnej, spawać i nitować, a ponadto znacznie lepiej pochłaniają energię zderzenia niż stop A380.
Podsumowanie:
A380 to “koń roboczy” branży HPDC. Jego dominacja wynika z faktu, że jest to stop, który najłatwiej odlewać w postaci skomplikowanych elementów produkowanych w dużych ilościach przy możliwie najniższych kosztach produkcji, zapewniając jednocześnie wystarczającą wytrzymałość w zdecydowanej większości codziennych zastosowań.
A383 – Chociaż A380 jest najczęściej stosowanym stopem aluminium do odlewów ciśnieniowych ogólnego przeznaczenia ze względu na doskonałe połączenie odlewalności i właściwości mechanicznych, ma on dwa konkretne ograniczenia: jest podatny na pękanie na gorąco (rozdzieranie) podczas krzepnięcia oraz może być trudny do utrzymania w ścisłych tolerancjach z powodu skurczu.
Model A383 został specjalnie zaprojektowany, aby rozwiązać te problemy: - Odporność na pękanie na gorąco: Pękanie na gorąco występuje, gdy odlew nie może w naturalny sposób kurczyć się podczas stygnięcia ze stanu stopionego. Powoduje to powstanie naprężeń wewnętrznych, które powodują rozerwanie półstałego metalu. Stal A383 osiąga lepszą odporność na to zjawisko dzięki modyfikacji składników stopowych. W szczególności stal A383 często charakteryzuje się nieznacznie zmodyfikowanym składem chemicznym (w tym dostosowanymi poziomami miedzi, krzemu i żelaza). Zmniejszona zawartość miedzi i zoptymalizowana faza krzemu pomagają metalowi “wypełniać” (przepływać) do obszarów kurczących się podczas krzepnięcia, zapobiegając tworzeniu się mikropęknięć wzdłuż granic ziaren. Dzięki temu stop A383 idealnie nadaje się do produkcji skomplikowanych elementów o cienkich ściankach, obudów lub podzespołów, które wymagają zastosowania skomplikowanych narzędzi o zróżnicowanych przekrojach.
Zwiększona stabilność wymiarowa: Ponieważ stop A383 krzepnie przy mniejszym naprężeniu wewnętrznym i równomierniej rozkłada skurcz, gotowy odlew mniej się wypacza lub “przesuwa” po wyjęciu z formy. Ma to kluczowe znaczenie w przypadku elementów wymagających wąskich tolerancji bez konieczności przeprowadzania rozległej obróbki wtórnej, takich jak obudowy urządzeń elektronicznych, skomplikowane oprawy oświetleniowe oraz złożone elementy podwozia.
Kompromis: Ceną za tę lepszą odlewalność i stabilność jest to, że stal A383 charakteryzuje się zazwyczaj nieco niższą wytrzymałością na rozciąganie i twardością w porównaniu ze stalą A380. Jednak w wielu zastosowaniach wyeliminowanie wad odlewniczych (pęknięć) z nawiązką rekompensuje ten niewielki spadek wytrzymałości surowej.
Stopy A380 i A383 charakteryzują się przede wszystkim “odlewalnością” (zdolnością do łatwego wypełniania formy i czystego wyjmowania odlewu). Jednak ze względu na stosunkowo wysoką zawartość miedzi cechy te często osiągnięte są kosztem plastyczności (zdolności do zginania bez pękania) oraz odporności na korozję.
A360: Model 360 został zaprojektowany w celu przełamania tych ograniczeń środowiskowych i mechanicznych: - Wyjątkowa odporność na korozję: Głównym czynnikiem odpowiedzialnym za słabą odporność na korozję w standardowych stopach do odlewania ciśnieniowego jest miedź. Pod wpływem wilgoci, soli lub przemysłowych substancji chemicznych fazy bogate w miedź w matrycy aluminiowej tworzą mikroogniwa galwaniczne, które przyspieszają utlenianie (rdzewienie) aluminium. Stop A360 charakteryzuje się bardzo niską lub znikomą zawartością miedzi (zazwyczaj 0,60%). Dzięki usunięciu miedzi ze składu stopu A360 staje się znacznie bardziej odporny na korozję atmosferyczną, pękanie korozyjne pod naprężeniem oraz korozję wżerową.
Lepsza plastyczność (wydłużenie i wytrzymałość na uderzenie): Plastyczność to zdolność metalu do odkształcania się pod wpływem naprężeń rozciągających bez pękania. Stopy o wysokiej zawartości miedzi są zazwyczaj twardsze, ale bardziej kruche. Ponieważ w stopie A360 brakuje tej utwardzającej fazy miedziowej, jest on “miększy” i bardziej sprężysty. Potrafi on znacznie lepiej pochłaniać energię uderzenia niż stopy A380/A383. W przypadku przeciążenia elementu wykonanego ze stali A380 ulegnie on pęknięciu lub roztrzaskaniu; element ze stali A360 zazwyczaj najpierw się wygnie lub odkształci.
Kompromisy i zastosowania: Ponieważ w stopie A360 brakuje miedzi, która zapewnia łatwą płynność metalu, odlewanie go jest nieco trudniejsze niż w przypadku stopu A380 (mniejsza płynność w formie). Ponadto charakteryzuje się on niższą granicą plastyczności i twardością. Dlatego stop A360 stosuje się wyłącznie do produkcji elementów, które muszą wytrzymać trudne warunki lub obciążenia udarowe, a nie elementy wymagające dużej sztywności konstrukcyjnej.
Typowe zastosowania obejmują: - Akcesoria żeglarskie: Wsporniki, obudowy i uchwyty narażone na działanie słonej wody.
Części podwozia i zawieszenia samochodowego: Elementy narażone na działanie soli drogowej, wody i drgań, w przypadku których pękanie jest niedopuszczalne.
Zewnętrzne obudowy elektryczne: Skrzynki przyłączeniowe i oprawy oświetleniowe, które muszą być odporne na działanie czynników atmosferycznych bez powstawania białej korozji na powierzchni.
Elementy pneumatyczne i hydrauliczne: Kolektory lub obudowy, które muszą wytrzymywać skoki ciśnienia bez pękania kruchego.
Podsumowanie porównawcze:
A380: Standard; najtańszy, o wysokiej wytrzymałości, umiarkowanej odporności na korozję, niskiej plastyczności.
A383: Wersja “ulepszona”; rozwiązuje problemy z pękaniem i wypaczaniem się w przypadku skomplikowanych kształtów; nieco bardziej miękka niż model A380.
A360: Wersja “wytrzymała”; charakteryzuje się nieco mniejszą wytrzymałością i trudniejszym rzucaniem, ale zapewnia wysoką odporność na korozję i doskonałą amortyzację uderzeń.
Wybór odpowiedniego stopu zależy od konkretnych wymagań mechanicznych, warunków eksploatacji oraz wielkości produkcji danego elementu.
Zalety odlewania ciśnieniowego aluminium
Odlewanie ciśnieniowe aluminium ma kilka istotnych zalet w porównaniu z innymi metodami produkcji.
Lekki i wytrzymały
Aluminium charakteryzuje się wysokim stosunkiem wytrzymałości do masy. Dzięki temu jest szczególnie cenione w przemyśle motoryzacyjnym i lotniczym, gdzie zmniejszenie masy bezpośrednio przekłada się na poprawę oszczędności paliwa i osiągów.
Produkcja z dużą prędkością
Po wykonaniu formy cykl odlewania przebiega szybko. Z jednej formy można wyprodukować tysiące identycznych elementów o minimalnych odchyleniach, co sprawia, że odlewanie ciśnieniowe aluminium jest niezwykle opłacalne w przypadku dużych serii produkcyjnych.
Doskonała dokładność wymiarowa
Elementy odlewane ciśnieniowo z aluminium wymagają jedynie niewielkiej obróbki wykańczającej lub nie wymagają jej wcale. Możliwe jest konsekwentne osiąganie wąskich tolerancji, co ogranicza ilość odpadów i obniża ogólne koszty produkcji.
Gładkie wykończenie powierzchni
Części wytwarzane metodą odlewania ciśnieniowego aluminium zazwyczaj mają czystą, gładką powierzchnię już po wyjęciu z formy. Zmniejsza to potrzebę stosowania dodatkowych procesów wykańczających i sprawia, że części te nadają się do malowania, malowania proszkowego lub galwanizacji.
Złożone geometrie
Proces ten umożliwia tworzenie skomplikowanych kształtów o cienkich ściankach, elementach wewnętrznych i szczegółowych konturach, których uzyskanie przy użyciu innych metod produkcji byłoby trudne lub niemożliwe.
Zastosowania odlewów ciśnieniowych z aluminium
Odlewanie ciśnieniowe aluminium znajduje zastosowanie w wielu różnych gałęziach przemysłu. Do typowych zastosowań należą:
- Motoryzacja – Bloki silnika, obudowy skrzyni biegów, wsporniki i elementy konstrukcyjne.
- Lotnictwo i kosmonautyka – Lekkie elementy konstrukcyjne i obudowy.
- Elektronika – Radiatory, obudowy i złącza.
- Produkty konsumenckie – Obudowy elektronarzędzi, sprzęt kuchenny oraz okucia meblowe.
- Telekomunikacja – Obudowy filtrów RF i uchwyty antenowe.
Wybór odpowiedniego producenta odlewów aluminiowych
Współpraca z odpowiednim partnerem ma kluczowe znaczenie dla powodzenia każdego projektu związanego z odlewaniem ciśnieniowym. Wyspecjalizowany producent odlewów aluminiowych oferuje:
- Doświadczenie w pracy z konkretnym stopem wymaganym w danym projekcie.
- Własne możliwości w zakresie projektowania i konserwacji oprzyrządowania.
- Systemy kontroli jakości, takie jak certyfikacja ISO.
- Usługi o wartości dodanej, takie jak obróbka CNC, wykańczanie powierzchni i montaż.
Oceniając potencjalnych dostawców, zapytaj o ich dotychczasowe projekty, moce produkcyjne oraz zdolność do spełnienia Twoich wymagań dotyczących tolerancji i wykończenia powierzchni. Producent dysponujący silnym zespołem inżynierów może również pomóc w optymalizacji projektu części pod kątem procesu odlewania ciśnieniowego, co pozwoli obniżyć koszty i poprawić jakość.
Wnioski
Odlewanie ciśnieniowe aluminium pozostaje jedną z najbardziej wydajnych i wszechstronnych metod produkcji wysokiej jakości elementów metalowych. Dzięki połączeniu lekkości, wytrzymałości, odporności na korozję oraz opłacalności w przypadku produkcji seryjnej, odlew aluminiowy nadal stanowi sprawdzone rozwiązanie w wielu branżach. Dzięki zrozumieniu procesu, dostępnych stopów oraz znaczenia współpracy z niezawodnym produkcja odlewów aluminiowych metodą ciśnieniowąDzięki temu można podejmować świadome decyzje, które przyczyniają się do tworzenia lepszych produktów i zwiększenia wydajności produkcji.