
Indledning
Tyngdekraftstøbning kontra trykstøbning er en vigtig faktor, når producenter skal vælge en metalstøbningsproces til en ny komponent. De to metoder gør det muligt at fremstille emner med ensartede dimensioner, som er vanskelige at fremstille ved hjælp af andre metoder, og som resulterer i et holdbart emne. De adskiller sig i den måde, hvorpå det smeltede metal ledes ind i skimmel, produktionshastighed, investeringer i værktøj og den form, der kan fremstilles.
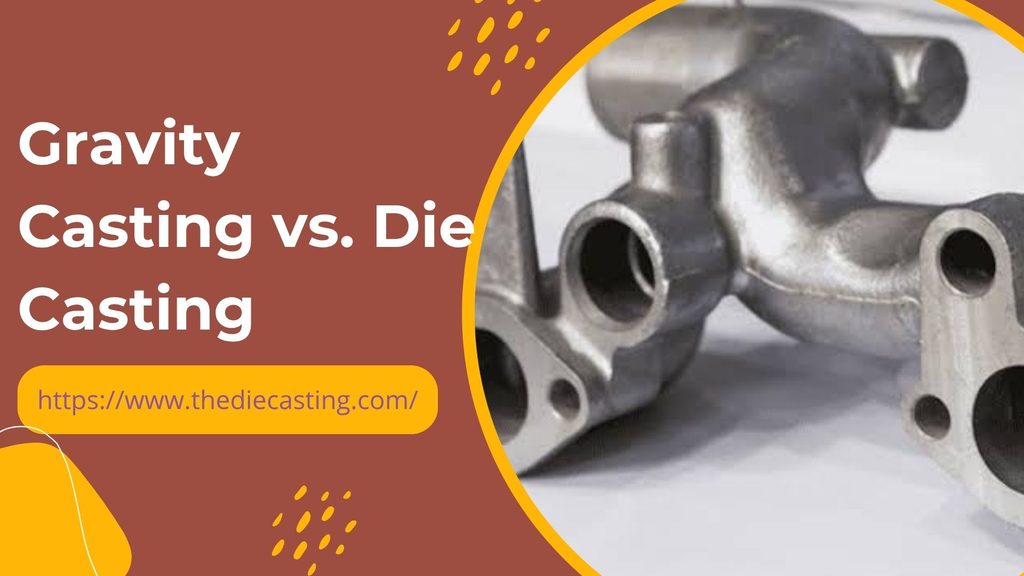
Tyngdekraftstøbning er en form for støbning ved hjælp af tyngdekraften og anvendes hovedsageligt til mange mellemstore produktionsdele og komponenter, der kræver kontrolleret størkning. Højtryksstøbning (HPDC): Smeltet metal sprøjtes under tryk ind i en form med høj hastighed, hvilket er ideelt til produktion af store mængder tyndvæggede, komplekse emner.
Hurtig sammenligning: Tyngdekraftstøbning kontra trykstøbning
| Sammenligningsfaktor | Tyngdekraftstøbning (GDC) | Højtryksstøbning (HPDC) |
| Påfyldningsmetode | Tyngdekraften | Højtryksindsprøjtning |
| Skimmeltype | Genanvendelig metalform | Genanvendelig stålform |
| Typisk produktionsmængde | Lav til middel, undertiden højere | Middel til meget høj |
| Kompleksitet i delene | Enkelt til moderat komplekst | Komplekse, detaljerede geometrier |
| Vægtykkelse | Generelt tykkere sektioner | Tyndvæggede profiler |
| Dimensionel nøjagtighed | God | Generelt højere |
| Overfladefinish | God | Som regel rigtig godt |
| Porøsitet | Ofte lettere at kontrollere, afhængigt af processen | Gasporøsitet kan være et problem |
| Varmebehandling | Egnet til kompatible legeringer i mange tilfælde | Konventionelle HPDC-komponenter kan have begrænsninger med hensyn til varmebehandling |
| Indledende omkostninger til værktøj | Generelt lavere | Generelt højere |
| Omkostninger pr. del | Ofte en fordel ved mindre oplag | Ofte velegnet til store oplag |
| Typiske materialer | Aluminiumslegeringer; udvalgte andre ikke-jernholdige legeringer | Aluminium, zink, magnesium og udvalgte kobberlegeringer |
| Almindelige anvendelser | Husdele, pumpehus, bilkomponenter | Elektronikbeholdere, bilkomponenter, tyndvæggede komponenter |
Hvad er tyngdekraftstøbning?
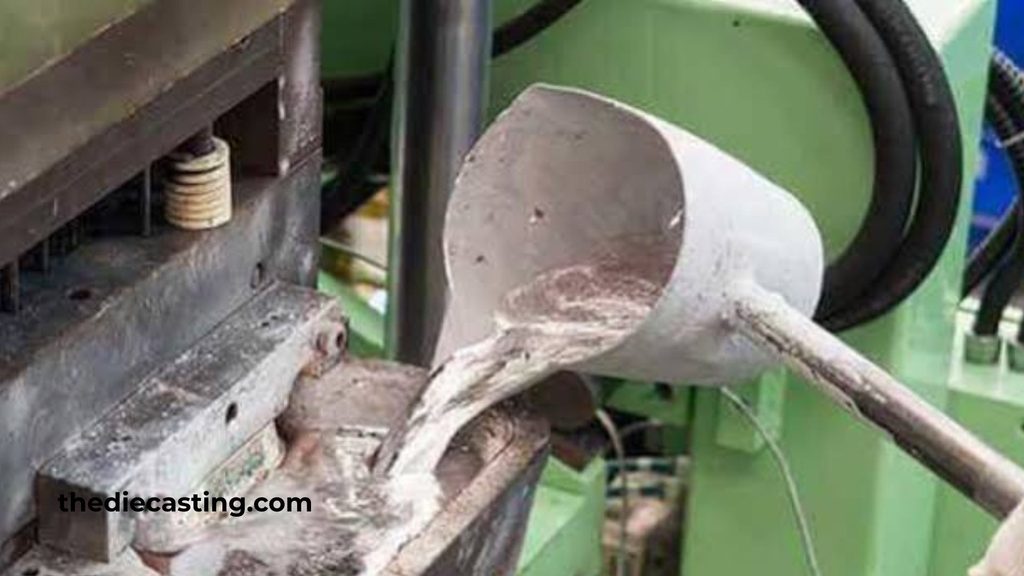
Tyngdekraftstøbning er en metalformningsproces, hvor smeltet metal hældes i en form under indvirkning af tyngdekraften. Hvis formen er genanvendelig og fremstillet af stål eller støbejern, kaldes processen normalt for tyngdekraftstøbning trykstøbning eller støbning i fast form.
Støbning ved hjælp af tyngdekraft er en støbemetode, der ikke kræver et højtryksindsprøjtningssystem til at fylde formen. Støbekvaliteten kan styres ved at regulere formtemperaturen, hældningshastigheden, indløbsudformningen og køleforholdene i fremstillingsprocessen.
Hvordan fungerer tyngdekraftsstøbning?
Nedenfor beskrives den sædvanlige fremgangsmåde:
- Forberedelse af formen: Dette udføres af producenten, som renser og forvarmer formen, hvis det er nødvendigt, og derefter påfører den en passende belægning.
- Legeringen smeltes ned og analyseres med henblik på sammensætning og temperatur.
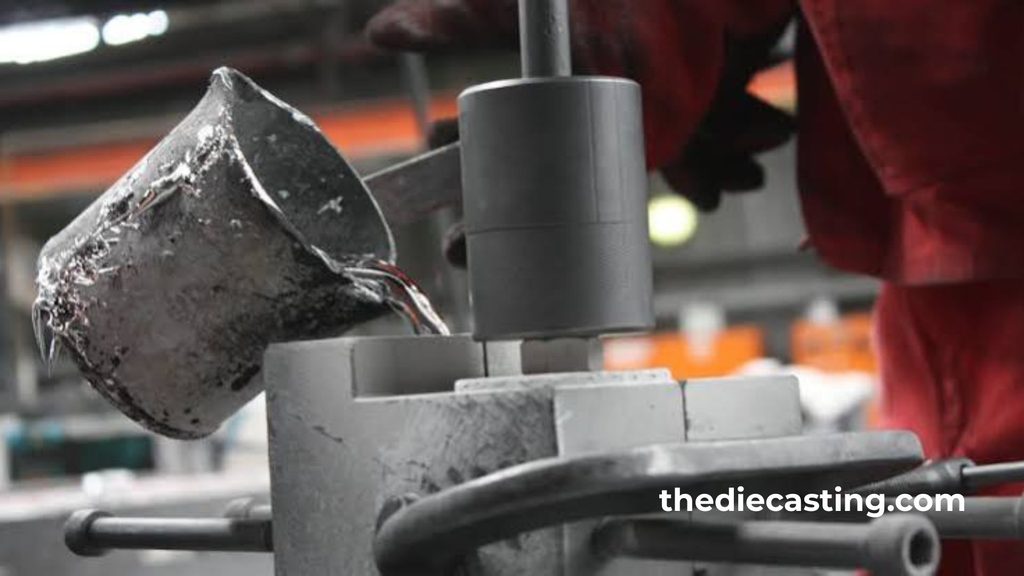
- Hældning: Det smeltede metal hældes i formen, hvor tyngdekraften sørger for, at formen fyldes.
- Stivning: Metallet afkøles og størkner, og krympningen styres af formen og tilførselssystemet.
- Deleudskiftning: Formen åbnes, og støbegodset tages ud af formen.
- Afslut og kontroller: Kanter og overskydende materiale skæres væk, hvorefter emnerne bearbejdes, overfladebehandles eller inspiceres, alt efter behov.

Hvilke materialer bruger man ved tyngdekraftstøbning?
Aluminiumslegeringer anvendes især til tyngdekraftstøbning. Hvis skimmel Hvis materialet, arbejdstemperaturen og procesudformningen er passende, kan der også anvendes andre ikke-jernholdige legeringer.
| Materiale | Vigtige kendetegn | Typiske anvendelsesområder |
| Aluminiumslegeringer, herunder A356 og A357 | Letvægt, god korrosionsbestandighed, gode mekaniske egenskaber | Karosseridele til biler, pumpehus, maskindele |
| Magnesiumlegeringer | Lav densitet og fremragende potentiale for vægtbesparelse | Letvægtskomponenter til biler og udstyr |
| Zinklegeringer | God støbbarhed og detaljeret formgivning i egnede anvendelser | Hardware, beslag, udvalgte små komponenter |
| Messing og bronze | Gode korrosionsbestandighedsegenskaber samt termiske eller elektriske egenskaber, afhængigt af legeringen | Dekorative dele, beslag, udvalgte industrielle komponenter |
Hvad er fordelene ved tyngdekraftsstøbning?
- Et korrekt udformet metalrørsystem, der fungerer ved hjælp af tyngdekraften, kan minimere turbulens under påfyldningen, hvilket betegnes som kontrolleret påfyldning.
- Muligvis lav porøsitet: Ved at styre processen er det muligt at fremstille tætte støbegods med god indre integritet.
- Muligheder for varmebehandling: Mange aluminiumslegeringer, der støbes ved hjælp af tyngdekraft, kan varmebehandles, hvilket medfører en forbedring af de mekaniske egenskaber.
- Moderat investering i værktøj: Normalt er værktøjet til permanente forme ikke så kompliceret som trykstøbning under højt tryk værktøj.
- Egnede mekaniske egenskaber: Med den rette legering og støbekvalitet kan processen anvendes til fremstilling af pålidelige mekaniske komponenter til konstruktionsformål og trykformål.
Hvad er begrænsningerne ved tyngdekraftsstøbning?
- På grund af den lange produktionstid er tyngdekraftstøbning generelt mere tidskrævende end HPDC.
- Tynde sektioner og komplekse detaljer, der skal udfyldes, kan være mere udfordrende, og der kan være behov for yderligere bearbejdning for at overholde stramme tolerancer.
- Selvom omkostningerne til værktøj til HPDC undertiden er højere end omkostningerne til værktøj til faste forme, kræver sidstnævnte stadig en investering.
Hvad er trykstøbning?
Trykstøbning er en fremstillingsproces, hvor en genanvendelig metalform fyldes med smeltet metal.
Højtryksstøbning: En maskine presser det smeltede metal ind i formhulen under højt tryk, hvilket gør det muligt for metallet at udfylde formhulens detaljer, inden det størkner.
Den anvendes ofte i situationer, hvor producenter har behov for tynde vægge, høje produktionshastigheder, kompleks geometri og ønsker ensartede dimensioner.
Hvordan fungerer trykstøbning?
Den generelle fremgangsmåde for HPDC er følgende:
- Rengøring, smøring og klargøring af matricen til produktion.
- Smeltning af legeringer: Legeringen smeltes og holdes inden for det temperaturområde, der kræves til processen.
- Indsprøjtning: Det smeltede metal står under højt tryk og hældes ind i formens hulrum.
- Køling: Metallet størkner i matricen under kontrollerede forhold.
- Udkastning: Støbegodset skubbes ud af formen ved hjælp af udstødningsstifter.
- Tilpasning og kontrol: Fjern overskydende materiale og kontroller emnet for målfejl og støbefejl.

Hvad er de to vigtigste typer af trykstøbning?
Der findes grundlæggende to former for konventionel trykstøbning: varmkammer- og koldkammertrykstøbning.
Støbning i varmkammer
Ved varmkammer-trykstøbning nedsænkes en del af indsprøjtningssystemet i det smeltede metal eller forbindes med det smeltede metal. Denne opstilling gør det unødvendigt at overføre smeltet metal til indsprøjtningssystemet ved hver cyklus.
Trykstøbning i kølekammer
Ved koldkammer-trykstøbning smeltes metallet i en ekstern ovn og hældes ind i støbekammeret ved hver cyklus. Denne metode anvendes til aluminiumslegeringer samt nogle få magnesium- og kobberlegeringer.
Hvad er fordelene ved trykstøbning?
- Høj produktionshastighed: HPDC er det ideelle valg til store ordrer på grund af de korte produktionscyklusser.
- Kompleks geometri: Processen kan gengive kompleks geometri med tynde vægge.
- Gentagelige dimensioner: Et godt design af matricerne og kontrollerede processer bidrager til at opnå dimensionel konsistens.
- God overfladekvalitet: Dele kan bearbejdes, så overfladerne bliver glatte nok til at kunne påføres forskellige overfladebehandlinger.
- Produktionseffektivitet: Bearbejdning og materialespild kan reduceres ved hjælp af »near-net-shape«-produktion.
Hvad er begrænsningerne ved trykstøbning?
- Startinvesteringen i trykstøbning er forholdsvis høj, da den kræver brug af specialmaskiner og desuden kræver værktøj af høj kvalitet, med lang levetid og præcist udformet.
- Et andet problem ved hurtig indsprøjtning af metal er risikoen for, at der indkapsles gas, hvilket vil påvirke de mekaniske egenskaber, tryktætheden eller overfladekvaliteten.
- Disse begrænsninger kan minimeres ved at anvende vakuumassisterede og andre trykstøbningsprocesser med høj integritet.
Hvad er forskellen mellem tyngdekraftstøbning og trykstøbning?
Den væsentligste forskel ligger i den måde, hvorpå det smeltede metal hældes i formen. Ved tyngdekraftstøbning udnyttes tyngdekraften, mens HPDC-metoden anvender et motoriseret indsprøjtningssystem.
1. Produktionshastighed og -mængde.
Normalt tager tyngdekraftsstøbning længere tid, fordi metallet støbes ind i skimmel og lades afkøle, før det tages ud. Afhængigt af efterspørgslen efter værktøj og reservedele.
HPDC sikrer hurtige cyklustider og er velegnet til produktion i store mængder.
2. Konstruktionskompleksitet og dimensionel nøjagtighed
Gravitationsstøbning er velegnet til en bred vifte af emner, der er moderat geometrisk komplekse og samtidig har relativt tykke vægge.
HPDC kan bruges til at skabe komplekse, integrerede geometrier, tyndere vægge og detaljerede elementer.
3. Styrke, porøsitet og varmebehandling
Hvis støbningen og størkningen styres, kan støbegodset opnå en god holdbarhed ved anvendelse af en tyngdekraftsstøbemetode.
Selvom HPDC kan anvendes til fremstilling af stærke og lette komponenter, kan hurtig sprøjtestøbning føre til dannelse af gasporer.
4. Overfladebehandling og efterbehandling.
Overfladen efter støbningen er normalt glat, og små overflade detaljer gengives godt. Dette kan forenkle visse konstruktioner og dermed reducere behovet for visse bearbejdningsprocesser.
Komponenter, der støbes ved hjælp af tyngdekraft, kan også opnå en god overfladekvalitet, især hvis metalformene vedligeholdes godt.
Omkostningssammenligning: Hvilken støbemetode er mest økonomisk?
| Omkostningsfaktor | Støbning ved hjælp af tyngdekraft | Trykstøbning under højt tryk |
| Indledende værktøjsfremstilling | Generelt lavere | Generelt højere |
| Investeringer i udstyr | Normalt lavere | Højere |
| Cyklustid | Længere | Kortere |
| Omkostninger pr. del ved små serier | Ofte konkurrencepræget | Kan være højt på grund af værktøjet |
| Omkostninger pr. del ved store serier | Kan være højere | Ofte lavere takket være automatisering |
| Efterbearbejdning | Det afhænger af tolerancerne og konstruktionen | Kan reduceres ved hjælp af »near-net-shape«-nøjagtighed |
Anvendelser af tyngdekraftstøbning og trykstøbning
Her er nogle eksempler på typiske anvendelsesområder for tyngdekraftstøbning.
Almindelige anvendelsesområder for tyngdekraftsstøbning
- Udvalgte motordele, topstykker og husdele til biler.
- Pumpehus, ventilhus og komponenter til industrimaskiner.
- Transmissions- og gearkassehus af aluminium.
- Konstruktionsdele, der kræver passende mekaniske egenskaber.
- Luftfart, sportsudstyr og elektriske komponenter (hvor det er relevant) med krav til materialer og godkendelse.
Almindelige anvendelsesområder for trykstøbning
- Gearkassehus, dæksler, beslag og beklædning til biler.
- Elektronikhus, stik og kølepladehus.
- Kabinettet til husholdningsapparater og dele til forbrugerprodukter.
- Dæksler og konstruktionsbeslag til industrielt udstyr.
- Tyndvæggede, lette komponenter med komplekse detaljer.
Hvad er de tre typer støbning?
Der findes tre populære typer:
- Sandstøbning: Smeltning af metallet og hældning af det i en form lavet af sand. Metoden kan anvendes til store emner og en lang række legeringer, og fremstillingen af formen er forholdsvis billig.
- Præcisionsstøbning: Et engangsvoks eller lignende materiale belægges med ildfaste materialer for at danne en form. Når modellen fjernes, efterlades der et hulrum, der kan bruges til at fremstille en kompleks form med fine detaljer.
- Trykstøbning: Smeltet metal hældes i en genanvendelig metalform, enten ved hjælp af tyngdekraften eller via et system, der presser metallet ind under tryk.
Sådan vælger man mellem tyngdekraftstøbning og trykstøbning
Producenter bør tage følgende faktorer i betragtning, inden de vælger en proces:
- Designgennemgang: Vægtykkelse, hulrum, ribber, fremspring, udtræksvinkel og dimensionstolerancer.
- Materialebehov: Sørg for, at legeringen opfylder kravene til kompatibilitet, styrke, korrosionsbestandighed, driftstemperatur og varmebehandling.
- Produktionsmængde: Vurder den indledende efterspørgsel samt den forventede samlede mængde over levetiden.
- Kvalitetskrav: Angiv tilladte værdier for porøsitet, tryktæthed, overfladekvalitet og inspektionsmetoder.
- Tsamlede omkostninger: Tag højde for værktøj, enhedsproduktion, bearbejdning, efterbehandling, kontrol og logistik.
Producentens proceserfaring, udstyr, kvalitetssystem samt leverandørernes leveringsevne. I forbindelse med en DFM-gennemgang (Design for Manufacturing) identificeres mulighederne for at forenkle formkonstruktionen, forbedre metalflowet, reducere bearbejdningen og sikre omkostningskontrol i produktionen, allerede inden værktøjet fremstilles.
Konklusion
Både tyngdekraftstøbning og højtryksstøbning resulterer i komponenter med høj pålidelighed og anvendes til forskellige produktionsmæssige prioriteter.
Tyngdekraftstøbning anvendes ofte til små til mellemstore produktionsmængder, tykkere tværsnit og legeringer, der muligvis kræver varmebehandling. Højtryksstøbning foretrækkes normalt til komplicerede emner eller emner med tynde vægge samt til produktion i store mængder.
Pris og hastighed er ikke de eneste kriterier, når det gælder den bedste proces. Beslutningen afhænger af materialets egenskaber, emnets geometri, krav til porøsitet, dimensionstolerancer, investeringer i værktøj samt den samlede produktion. Ved at sammenligne disse faktorer på et tidligt tidspunkt kan producenterne opnå en balance mellem kvalitet, ydeevne og omkostninger.
Ofte stillede spørgsmål
Hvor mange former for støbning findes der?
Sandstøbning, voksstøbning og trykstøbning er de tre mest almindelige former for støbning. Ved sandstøbning anvendes en sandform, ved voksstøbning anvendes en engangsform og en ildfast form, og ved trykstøbning anvendes en genanvendelig metalform. Andre teknikker er tyngdekraftstøbning, centrifugalstøbning og kontinuerlig støbning.
Hvad betyder »gravity die casting«?
Tyngdekraftsstøbning er en støbemetode, hvor smeltet metal hældes eller ledes ved hjælp af tyngdekraften ind i en genanvendelig form uden at blive presset ind under højt tryk. Metoden anvendes til aluminiumsdele og kan sikre god dimensionel nøjagtighed og indre integritet, når legering, form og proces styres korrekt.
Hvor mange forskellige former for trykstøbning findes der?
Der findes to vigtige typer: Trykstøbning i varm- og koldkammer. Zink og andre egnede legeringer med lavt smeltepunkt bearbejdes generelt i varmkammeret. Aluminiumslegeringer og andre metaller, der skal smeltes, inden de overføres til sprøjtekammeret, smeltes normalt ved hjælp af koldkammersystemer.
Hvad står PDC og GDC for?
Normalt er PDC en forkortelse for trykstøbning, mere specifikt højtryksstøbning (HPDC), hvor smeltet metal presses ind i en form under tryk. Gravity Die Casting (GDC) er en teknik, hvor tyngdekraften presser smeltet metal ned i en genanvendelig metalform. PDC anvendes typisk ved større produktionsmængder eller til hurtig produktion, mens GDC kan anvendes til mindre produktionsserier samt til komponenter, hvor der kræves kontrolleret størkning.