
Introducción
Fundición por gravedad frente a fundición a presión Es un factor clave a tener en cuenta cuando los fabricantes eligen un proceso de fundición de metales para un nuevo componente. Ambos métodos permiten obtener piezas con dimensiones uniformes, algo difícil de conseguir con otros métodos, y dan como resultado una pieza duradera. Se diferencian en la forma en que el metal fundido entra en el moho, el ritmo de producción, la inversión en utillaje y la forma que se puede fabricar.
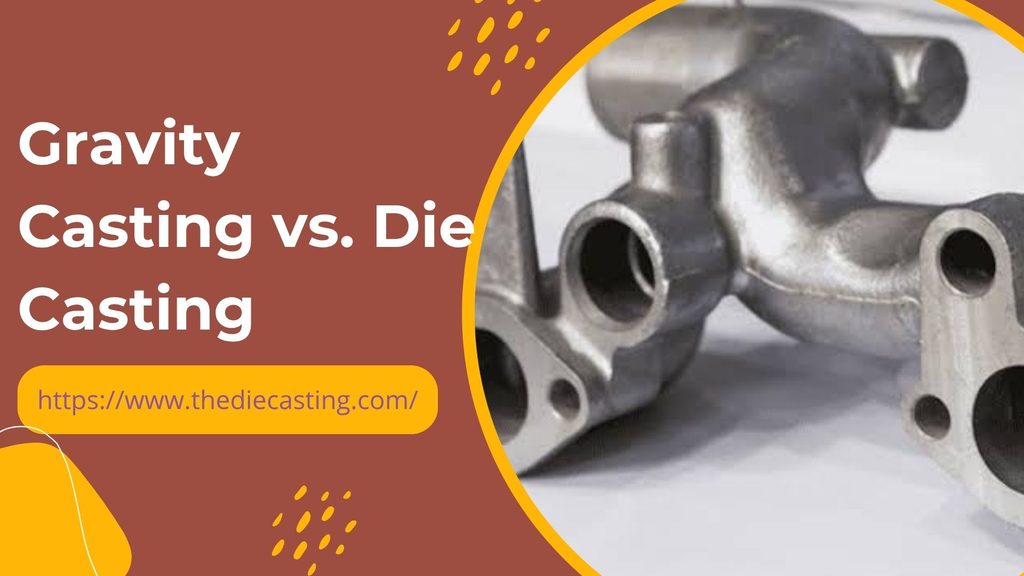
La fundición por gravedad es un proceso de fundición que se utiliza principalmente para la fabricación de numerosas piezas y componentes de tamaño medio que requieren una solidificación controlada. Fundición a presión (HPDC): El metal fundido se inyecta a presión en un molde a gran velocidad, lo que resulta ideal para la fabricación de grandes cantidades de piezas complejas de paredes delgadas.
Comparación rápida: fundición por gravedad frente a fundición a presión
| Factor de comparación | Fundición por gravedad (GDC) | Fundición a presión de alta presión (HPDC) |
| Método de llenado | Gravedad | Inyección a alta presión |
| Tipo de molde | Molde metálico reutilizable | Matriz de acero reutilizable |
| Volumen de producción habitual | De baja a media, a veces más alta | De medio a muy alto |
| Complejidad de la pieza | De sencillo a moderadamente complejo | Geometrías complejas y detalladas |
| Espesor de la pared | Secciones generalmente más gruesas | Secciones de pared delgada |
| Precisión dimensional | Bien | En general, más alto |
| Acabado superficial | Bien | Normalmente muy bueno |
| Porosidad | A menudo es más fácil de controlar, dependiendo del proceso | La porosidad del gas puede ser motivo de preocupación |
| Tratamiento térmico | A menudo adecuado para aleaciones compatibles | Las piezas HPDC convencionales pueden presentar limitaciones en cuanto al tratamiento térmico |
| Coste inicial de los moldes | Por lo general, más bajo | En general, más alto |
| Coste por pieza | A menudo resulta más conveniente para tiradas más pequeñas | A menudo resulta conveniente para tiradas grandes |
| Materiales habituales | Aleaciones de aluminio; otras aleaciones no ferrosas seleccionadas | Aluminio, zinc, magnesio y determinadas aleaciones de cobre |
| Aplicaciones comunes | Carcasas, cuerpos de bomba, componentes para automóviles | Cajas para equipos electrónicos, carcasas para el sector de la automoción, componentes de paredes finas |
¿Qué es la fundición por gravedad?
La fundición por gravedad es un proceso de conformado de metales que consiste en verter metal fundido en un molde bajo la influencia de la gravedad. Si el molde es reutilizable y está fabricado en acero o hierro fundido, el proceso se conoce habitualmente como fundición por gravedad. fundición a presión o fundición en molde permanente.
Fundición por gravedad Es un tipo de fundición que no requiere un sistema de inyección a alta presión para llenar el molde. La calidad de la pieza fundida puede controlarse regulando la temperatura del molde, la velocidad de vertido, el diseño de los canales de colada y las condiciones de enfriamiento durante el proceso de fabricación.
¿Cómo funciona la fundición por gravedad?
El procedimiento habitual es el siguiente:
- Preparación del molde: Esta tarea la lleva a cabo el fabricante, que limpia y precalienta el molde si es necesario y, a continuación, lo recubre con un revestimiento adecuado.
- La aleación se funde y se analiza para determinar su composición y temperatura.
- Verter: El metal fundido se vierte en el molde, donde la gravedad se encarga de llenarlo.
- Solidificación: El metal se enfría y se solidifica, y la contracción se controla mediante el molde y el sistema de alimentación.
- Extracción de piezas: Se separa el molde y se extrae la pieza fundida del molde.
- Finalizar e inspeccionar: Se recortan los rebabas y el material sobrante y, a continuación, se someten a mecanizado, acabado superficial o inspección, según corresponda.

¿Qué materiales se utilizan en la fundición por gravedad?
Las aleaciones de aluminio se utilizan especialmente para la fundición por gravedad. Si el moho Si el material, la temperatura de trabajo y el diseño del proceso son los adecuados, también se pueden utilizar otras aleaciones no ferrosas.
| Material | Características principales | Aplicaciones típicas |
| Aleaciones de aluminio, incluidas las de tipo A356 y A357 | Ligero, buena resistencia a la corrosión, propiedades mecánicas útiles | Carcasas para el sector de la automoción, cuerpos de bombas, componentes de maquinaria |
| Aleaciones de magnesio | Baja densidad y excelente potencial de reducción de peso | Componentes ligeros para automóviles y maquinaria |
| Aleaciones de zinc | Buena capacidad de moldeo y detalle dimensional en aplicaciones adecuadas | Herrajes, accesorios y pequeños componentes seleccionados |
| Latón y bronce | Buena resistencia a la corrosión y propiedades térmicas o eléctricas, dependiendo de la aleación | Piezas decorativas, herrajes y componentes industriales seleccionados |
¿Cuáles son las ventajas de la fundición por gravedad?
- Un sistema de flujo metálico por gravedad correctamente diseñado puede minimizar la turbulencia durante el llenado, lo que se denomina «llenado controlado».
- Porosidad potencialmente baja: Mediante el control del proceso es posible obtener piezas fundidas densas con una buena integridad interna.
- Opciones de tratamiento térmico: Muchas aleaciones de aluminio fundidas por gravedad cuentan con opciones de tratamiento térmico que permiten mejorar sus propiedades mecánicas.
- Inversión moderada en utillaje: Normalmente, el utillaje de molde permanente no es tan complicado como fundición a alta presión herramientas.
- Propiedades mecánicas adecuadas: Si se utiliza una aleación adecuada y se garantiza la calidad de la fundición, este proceso puede emplearse para fabricar piezas mecánicas fiables destinadas a aplicaciones estructurales y a aplicaciones bajo presión.
¿Cuáles son las limitaciones de la fundición por gravedad?
- Debido a la larga duración del proceso de producción, la fundición por gravedad suele requerir más tiempo que el HPDC.
- Las secciones delgadas y las formas complejas que hay que rellenar pueden resultar más difíciles, y es posible que se necesite un mecanizado adicional para cumplir con tolerancias estrictas.
- Aunque el coste de los utillajes para el HPDC es a veces superior al de los utillajes de molde permanente, en este último caso también es necesaria una inversión.
¿Qué es la fundición a presión?
Fundición a presión es un proceso de fabricación en el que se rellena un molde metálico reutilizable con metal fundido.
Fundición a presión: Una máquina inyecta el metal fundido en la cavidad del molde a alta presión, lo que permite que el metal rellene los detalles de la cavidad antes de solidificarse.
Se utiliza habitualmente en situaciones en las que los fabricantes necesitan paredes delgadas, altos ritmos de producción, geometrías complejas y desean obtener piezas de dimensiones uniformes.
¿Cómo funciona la fundición a presión?
El procedimiento general para el HPDC es el siguiente:
- Limpieza, lubricación y preparación del troquel para la producción.
- Fusión de aleaciones: La aleación se funde y se mantiene dentro del rango de temperatura requerido para el proceso.
- Inyección: El metal fundido, sometido a alta presión, se vierte en la cavidad del molde.
- Refrigeración: El metal se solidifica en el troquel en condiciones controladas.
- Expulsión: La pieza fundida se expulsa del molde mediante pasadores de expulsión.
- Recorte e inspección: Retirar el exceso de material e inspeccionar el componente para detectar defectos dimensionales y de fundición.

¿Cuáles son los dos tipos principales de fundición a presión?
Básicamente, existen dos tipos de fundición a presión convencional: la de cámara caliente y la de cámara fría.
Fundición a presión en cámara caliente
En la fundición a presión de cámara caliente, una parte del sistema de inyección se sumerge en el metal fundido o se conecta a él. Esta configuración elimina la necesidad de transferir metal fundido al sistema de inyección en cada ciclo.
Fundición a presión en cámara fría
La fundición a presión en cámara fría consiste en fundir el metal en un horno externo y verterlo en la cámara de fundición durante cada ciclo. Este es el método que se utiliza para las aleaciones de aluminio y algunas aleaciones de magnesio y cobre.
¿Cuáles son las ventajas de la fundición a presión?
- Alta velocidad de producción: El HPDC es la opción ideal para pedidos grandes gracias a sus ciclos cortos.
- Geometría compleja: El proceso permite reproducir geometrías complejas con paredes delgadas.
- Dimensiones repetibles: Un buen diseño de los troqueles y unos procesos controlados contribuyen a lograr la uniformidad dimensional.
- Buen acabado superficial: Las piezas pueden acabarse de tal forma que sus superficies queden lo suficientemente lisas como para aplicarles diversos acabados.
- Eficiencia en la producción: La producción con forma casi definitiva permite reducir el mecanizado y el desperdicio de material.
¿Cuáles son las limitaciones de la fundición a presión?
- La inversión inicial en la fundición a presión es algo elevada, ya que requiere el uso de maquinaria especial y, además, necesita utillaje de alta calidad, duradero y diseñado con precisión.
- Otro problema que plantea la inyección rápida de metal es la posibilidad de que queden gases atrapados, lo que afectaría a las propiedades mecánicas, la estanqueidad o el acabado.
- Estas restricciones pueden minimizarse mediante el uso de procesos de fundición a presión asistidos por vacío y otros procesos de alta integridad.
¿Cuál es la diferencia entre la fundición por gravedad y la fundición a presión?
La diferencia fundamental radica en la forma en que se vierte el metal fundido en el molde. La fundición por gravedad se basa en la fuerza de la gravedad, mientras que la HPDC se basa en un sistema de inyección motorizado.
1. Velocidad y volumen de producción.
Por lo general, la fundición por gravedad lleva más tiempo porque el metal se vierte en el moho y se deja enfriar antes de desmoldarlo. Dependiendo de la demanda de herramientas y piezas.
El proceso HPDC ofrece tiempos de ciclo rápidos y es adecuado para la fabricación a gran escala.
2. Complejidad del diseño y precisión dimensional
La fundición por gravedad es adecuada para una amplia gama de piezas que presentan una complejidad geométrica moderada y paredes relativamente gruesas.
El HPDC permite crear geometrías integradas complejas, paredes más finas y detalles intrincados.
3. Resistencia, porosidad y tratamiento térmico
Si se controlan la colada y la solidificación, es posible obtener piezas de fundición de buena calidad mediante un método de fundición por gravedad.
Aunque el HPDC puede utilizarse para fabricar componentes resistentes y ligeros, la inyección rápida puede provocar la formación de poros de gas.
4. Acabado superficial y operaciones secundarias.
El acabado tras la fundición suele ser liso y se reproducen bien los pequeños detalles de la superficie. Esto puede simplificar algunos diseños, lo que permite reducir algunas de las operaciones de mecanizado necesarias.
Las piezas fundidas por gravedad también pueden alcanzar una buena calidad superficial, sobre todo si los moldes metálicos se mantienen en buen estado.
Comparación de costes: ¿qué método de fundición es más económico?
| Factor de coste | Fundición por gravedad | Fundición a alta presión |
| Utillaje inicial | Por lo general, más bajo | En general, más alto |
| Inversión en equipamiento | Normalmente más bajo | Más alto |
| Tiempo de ciclo | Más largo | Más breve |
| Coste por pieza en tiradas pequeñas | A menudo competitivo | Puede ser elevado debido a los utillajes |
| Coste por pieza en series grandes | Puede ser mayor | A menudo más bajos gracias a la automatización |
| Mecanizado secundario | Depende de las tolerancias y del diseño | Se puede reducir gracias a la precisión de la forma casi definitiva |
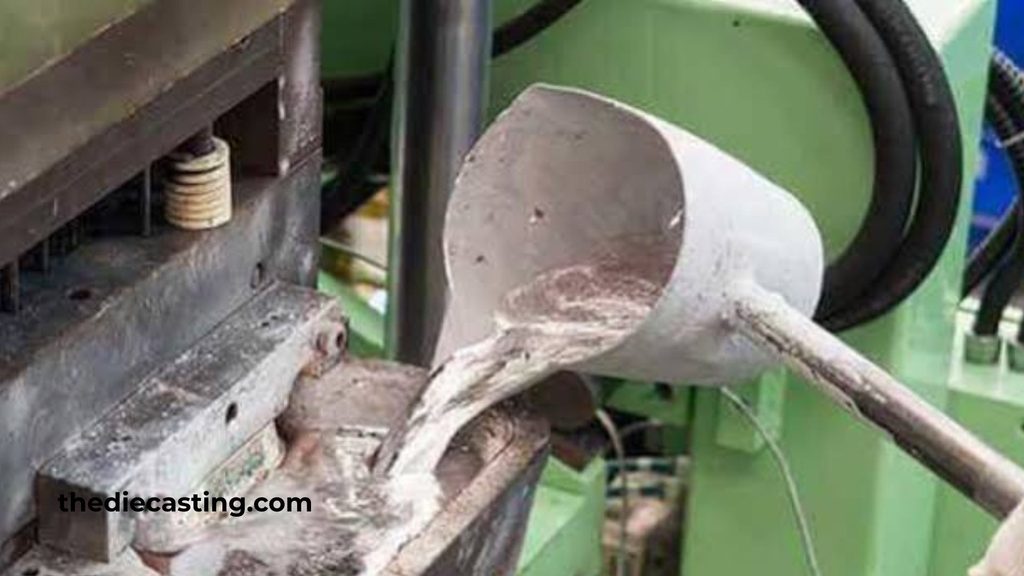
Aplicaciones de la fundición por gravedad y la fundición a presión
A continuación se muestran algunos ejemplos de las aplicaciones más habituales de la fundición por gravedad.
Aplicaciones habituales de la fundición por gravedad
- Piezas seleccionadas de motor, culatas y carcasas para automóviles.
- Cuerpos de bombas, carcasas de válvulas y componentes de maquinaria industrial.
- Carcasas de la transmisión y de la caja de cambios de aluminio.
- Componentes estructurales que requieren unas propiedades mecánicas adecuadas.
- Componentes aeroespaciales, de equipamiento deportivo y eléctricos (según corresponda) con requisitos de materiales y homologación.
Aplicaciones habituales de la fundición a presión
- Carcasa, tapas, soportes y embellecedores de la transmisión de vehículos.
- Carcasas para aparatos electrónicos, conectores y carcasas para disipadores térmicos.
- Carcasas de electrodomésticos y piezas de productos de consumo.
- Cubiertas y accesorios estructurales para equipos industriales.
- Componentes ligeros y de paredes finas con formas complejas.
¿Cuáles son los tres tipos de fundición?
Hay tres tipos muy comunes:
- Fundición en arena: Fundir el metal y verterlo en un molde de arena. Se puede utilizar para piezas de gran tamaño y para una gran variedad de aleaciones, y la preparación del molde resulta relativamente económica.
- Fundición por colada perdida: Se recubre una cera desechable o un material similar con materiales refractarios para formar un molde. Una vez retirado el modelo, queda una cavidad que permite crear una forma compleja con detalles precisos.
- Fundición a presión: El metal fundido se vierte en un molde metálico reutilizable, ya sea por gravedad o mediante un sistema que impulsa el metal a presión.
Cómo elegir entre la fundición por gravedad y la fundición a presión
Los fabricantes deberían tener en cuenta los siguientes factores antes de elegir un proceso:
- Revisión del diseño: Espesor de la pared, cavidad, nervaduras, salientes, ángulo de desmoldeo y tolerancias dimensionales.
- Requisitos de material: Asegúrese de que se cumplan los requisitos relativos a la compatibilidad de las aleaciones, la resistencia mecánica, la resistencia a la corrosión, la temperatura de funcionamiento y el tratamiento térmico.
- Volumen de producción: Calcula la demanda inicial, así como el volumen previsto a lo largo de la vida útil.
- Requisitos de calidad: Especifique la porosidad admisible, la estanqueidad a la presión, el acabado superficial y las técnicas de inspección.
- Tcoste total: Ten en cuenta el utillaje, la producción por unidades, el mecanizado, el acabado, la inspección y la logística.
La experiencia del fabricante en los procesos, los equipos, el sistema de calidad y la capacidad de suministro de los proveedores. Durante una revisión del diseño orientado a la fabricación (DFM) se identifican oportunidades previas a la fabricación de utillaje para simplificar los moldes, mejorar el flujo del metal, reducir el mecanizado y controlar los costes de fabricación.
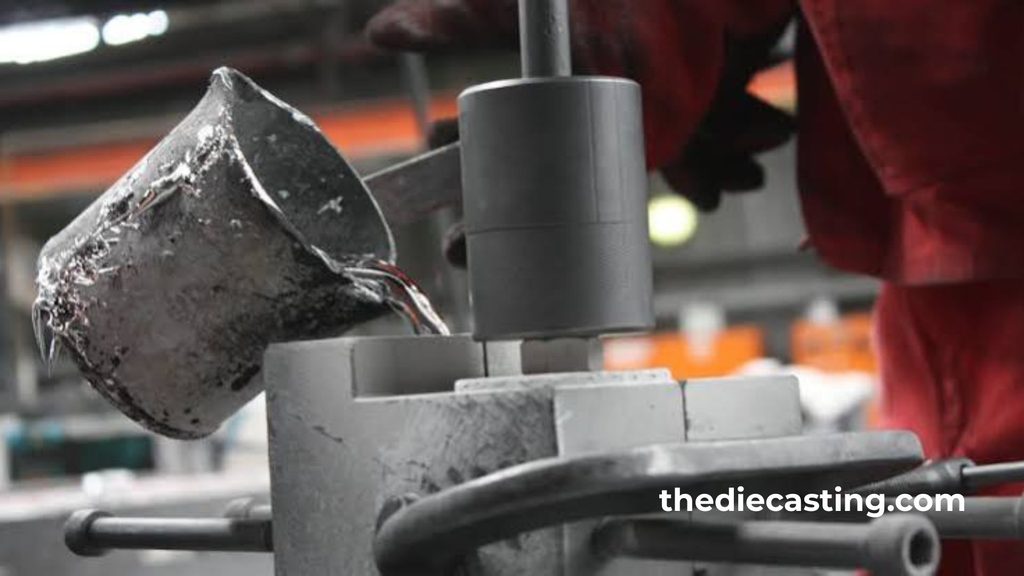
Conclusión
Tanto la fundición por gravedad como la fundición a presión de alta presión permiten obtener componentes de gran fiabilidad y se utilizan en función de las distintas prioridades de fabricación.
La fundición por gravedad se utiliza con frecuencia para volúmenes bajos o medios, secciones de mayor espesor y aleaciones que puedan requerir un tratamiento térmico. La fundición a presión suele ser la opción preferida para piezas complejas o con paredes delgadas, así como para la producción a gran escala.
El precio y la rapidez no son los únicos criterios a la hora de elegir el mejor proceso. La decisión depende de las propiedades del material, la geometría de la pieza, los requisitos de porosidad, las tolerancias dimensionales, la inversión en utillaje y la producción total. La comparación temprana de estos factores permite a los fabricantes lograr un equilibrio entre calidad, rendimiento y coste.
Preguntas frecuentes
¿Cuántos tipos de fundición hay?
La fundición en arena, la fundición a la cera perdida y la fundición a presión son los tres tipos más comunes de fundición. La fundición en arena utiliza un molde de arena; la fundición a la cera perdida emplea un modelo desechable y un molde refractario; y la fundición a presión utiliza un molde metálico reutilizable. Otras técnicas son la fundición por gravedad, la fundición centrífuga y la colada continua.
¿Qué significa «fundición por gravedad»?
La fundición por gravedad es un método de fundición en el que el metal fundido se vierte o se introduce por gravedad en un molde reutilizable sin someterlo a alta presión. Se utiliza para piezas de aluminio y permite obtener una buena precisión dimensional e integridad interna si se controla adecuadamente la aleación, el molde y el proceso.
¿Cuántos tipos de fundición a presión hay?
Hay dos tipos importantes: Fundición a presión en cámara caliente y en cámara fría. El zinc y otras aleaciones adecuadas con bajo punto de fusión suelen procesarse en cámara caliente. La aleación de aluminio y otros metales que deben fundirse antes de ser transferidos a la cámara de inyección suelen fundirse mediante sistemas de cámara fría.
¿Qué significan las siglas PDC y GDC?
Por lo general, PDC es la abreviatura de «fundición a presión», más concretamente de «fundición a alta presión» (HPDC), en la que el metal fundido se inyecta a presión en un molde. La fundición por gravedad (GDC) es una técnica en la que la gravedad impulsa el metal fundido hacia un molde metálico reutilizable. El PDC se utiliza normalmente en grandes volúmenes de producción o para una producción rápida, mientras que el GDC puede emplearse para series de producción más pequeñas, así como para componentes en los que se requiere una solidificación controlada.