
Giriş
Yerçekimi dökümü ve kalıp dökümü karşılaştırması Üreticilerin yeni bir parça için metal döküm işlemi seçerken dikkate aldıkları en önemli faktörlerden biridir. Bu iki yöntem, diğer yöntemlerle üretilmesi zor olan parçaları tutarlı boyutlarda üretebilmekte ve dayanıklı parçalar elde edilmesini sağlamaktadır. Bu yöntemler, erimiş metalin kalıba girme şekli bakımından farklılık göstermektedir. kalıp, üretim hızı, kalıp yatırımı ve üretilebilecek şekil.
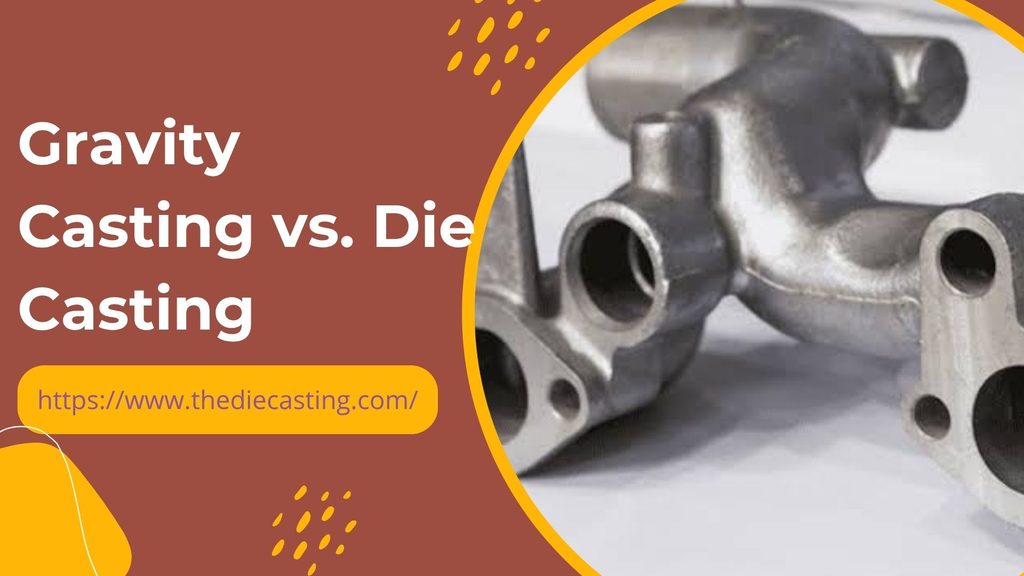
Yerçekimi dökümü, yerçekimi döküm yöntemidir ve esas olarak kontrollü katılaşma gerektiren birçok orta boy üretim parçası ve bileşeni için kullanılır. Yüksek basınçlı kalıp dökümü (HPDC): Erimiş metal, basınç altında yüksek bir hızla kalıba enjekte edilir; bu yöntem, çok sayıda ince cidarlı ve karmaşık parçaların üretimi için idealdir.
Hızlı Karşılaştırma: Yerçekimi Dökümü ve Kalıp Dökümü
| Karşılaştırma faktörü | Yerçekimi dökümü (GDC) | Yüksek basınçlı kalıp dökümü (HPDC) |
| Dolum yöntemi | Yerçekimi | Yüksek basınçlı enjeksiyon |
| Kalıp türü | Yeniden kullanılabilir metal kalıp | Yeniden kullanılabilir çelik kalıp |
| Tipik üretim hacmi | Düşük ila orta düzeyde, bazen daha yüksek | Orta ila çok yüksek |
| Parça karmaşıklığı | Basit ila orta derecede karmaşık | Karmaşık, ayrıntılı geometriler |
| Duvar kalınlığı | Genel olarak daha kalın kesitler | İnce cidarlı kesitler |
| Boyutsal doğruluk | İyi | Genel olarak daha yüksek |
| Yüzey kaplaması | İyi | Genellikle çok iyi |
| Gözeneklilik | Sürece bağlı olarak, genellikle kontrol edilmesi daha kolaydır | Gaz gözenekliliği bir sorun oluşturabilir |
| Isıl işlem | Genellikle uyumlu alaşımlar için uygundur | Geleneksel HPDC parçalarında ısıl işlem kısıtlamaları olabilir |
| İlk kalıp maliyeti | Genel olarak daha düşük | Genel olarak daha yüksek |
| Parça başına maliyet | Genellikle küçük tirajlar için uygun | Genellikle büyük tirajlı baskılar için elverişlidir |
| Tipik malzemeler | Alüminyum alaşımları; seçilmiş diğer demirsiz alaşımlar | Alüminyum, çinko, magnezyum ve belirli bakır alaşımları |
| Yaygın uygulamalar | Muhafazalar, pompa gövdeleri, otomotiv parçaları | Elektronik muhafazalar, otomotiv gövdeleri, ince cidarlı bileşenler |
Yerçekimi Dökümü Nedir?
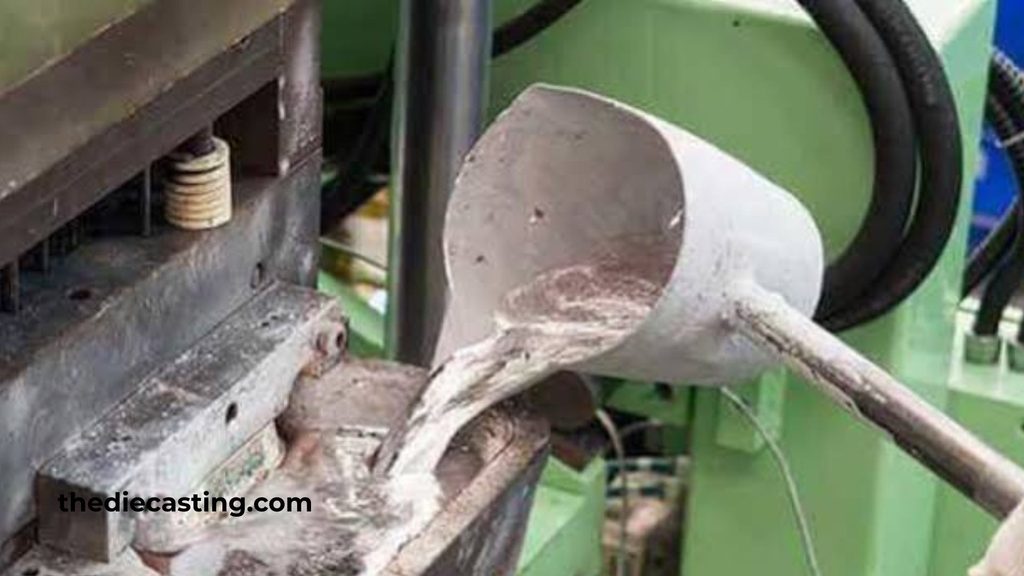
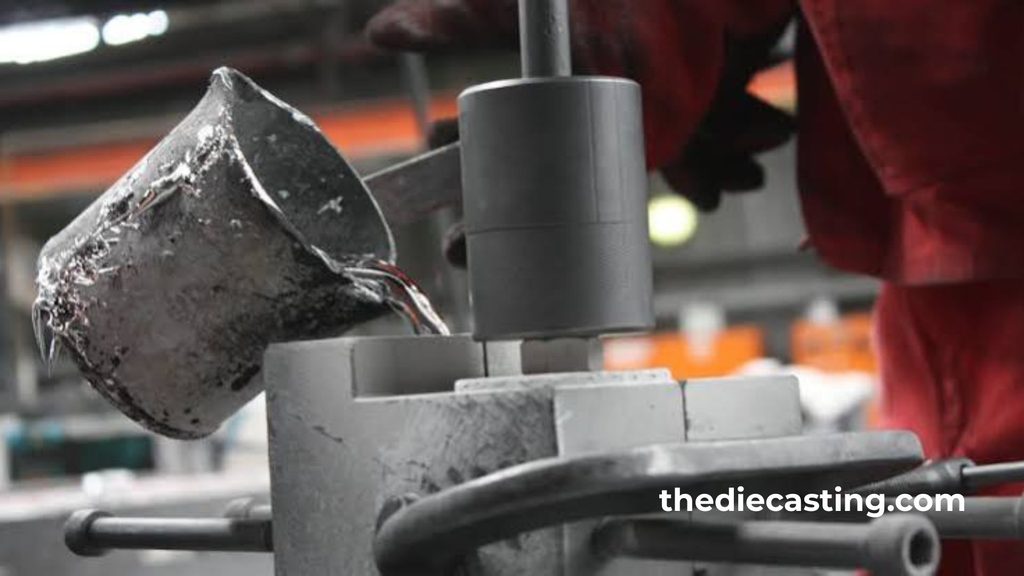
Yerçekimi dökümü, erimiş metalin yerçekiminin etkisiyle bir kalıba dökülmesini içeren bir metal şekillendirme işlemidir. Kalıp tekrar kullanılabilir ve çelik veya dökme demirden yapılmışsa, bu işlem genellikle yerçekimi dökümü olarak bilinir. kalıp döküm veya kalıcı kalıplı döküm.
Yerçekimi dökümü Kalıbı doldurmak için yüksek basınçlı enjeksiyon sistemi gerektirmeyen bir döküm türüdür. Döküm kalitesi, üretim sürecinde kalıp sıcaklığı, döküm hızı, döküm kanalı tasarımı ve soğutma koşullarının ayarlanmasıyla kontrol edilebilir.
Yerçekimi dökümü nasıl gerçekleşir?
Aşağıda olağan prosedür yer almaktadır:
- Kalıbın hazırlanması: Bu işlem üretici tarafından gerçekleştirilir; üretici, gerekirse kalıbı temizler ve ön ısıtma yapar, ardından kalıbı uygun bir kaplama ile kaplar.
- Alaşım eritilir ve bileşimi ile sıcaklığı açısından analiz edilir.
- Dökme: Erimiş metal kalıba dökülür ve yerçekimi sayesinde kalıp doldurulur.
- Katılaşma: Metal soğur ve katılaşır; büzülme ise kalıp ve besleme sistemi tarafından kontrol edilir.
- Parça sökme: Kalıp ayrılır ve döküm kalıptan çıkarılır.
- Tamamlayın ve kontrol edin: Kenar çıkıntıları ve fazla malzeme kesilerek uzaklaştırılır; ardından duruma göre işlenir, yüzey işleme işlemine tabi tutulur veya denetlenir.

Yerçekimi dökümünde hangi malzemeleri kullanıyorsunuz?
Alüminyum alaşımları özellikle yerçekimi dökümünde kullanılır. Eğer kalıp Malzeme, çalışma sıcaklığı ve proses tasarımı uygun olduğu takdirde, diğer demirsiz alaşımlar da kullanılabilir.
| Malzeme | Temel özellikler | Tipik kullanım alanları |
| A356 ve A357 dahil olmak üzere alüminyum alaşımları | Hafif, iyi korozyon direnci, kullanışlı mekanik özellikler | Otomotiv gövdeleri, pompa gövdeleri, makine bileşenleri |
| Magnezyum alaşımları | Düşük yoğunluk ve mükemmel ağırlık tasarrufu potansiyeli | Hafif otomotiv ve ekipman bileşenleri |
| Çinko alaşımları | Uygun uygulamalarda iyi dökülebilirlik ve boyutsal ayrıntı | Donanım, bağlantı parçaları, seçilmiş küçük bileşenler |
| Pirinç ve bronz | Alaşımın türüne bağlı olarak, kullanışlı korozyon direnci ve termal ya da elektriksel özellikler | Dekoratif parçalar, bağlantı elemanları, seçilmiş endüstriyel bileşenler |
Yerçekimi Dökümünün Avantajları Nelerdir?
- Doğru tasarlanmış, yerçekimi ile beslenen metal akışı, doldurma sırasında türbülansı en aza indirebilir; buna “kontrollü doldurma” denir.
- Olası düşük gözeneklilik: Süreci kontrol ederek, iç bütünlüğü iyi olan yoğun dökümler elde edilebilir.
- Isıl işlem seçenekleri: Birçok yerçekimi döküm alüminyum alaşımında, mekanik özelliklerin iyileştirilmesini sağlayan ısıl işlem seçenekleri bulunmaktadır.
- Orta düzeyde kalıp yatırımı: Genellikle, kalıcı kalıp takımları şu kadar karmaşık değildir: yüksek basınçlı döküm kalıplar.
- Uygun mekanik özellikler: Uygun alaşım ve döküm kalitesi sağlandığında, bu yöntem yapısal uygulamalar ve basınçlı uygulamalar için güvenilir mekanik parçaların üretiminde kullanılabilir.
Yerçekimi Dökümünün Sınırlamaları Nelerdir?
- Üretim süresinin uzun olması nedeniyle, yerçekimi dökümü genellikle HPDC’ye kıyasla daha fazla zaman alır.
- İnce kesitler ve doldurulması gereken karmaşık özellikler daha zorlayıcı olabilir ve sıkı toleransları karşılamak için ek işleme gerekebilir.
- HPDC için kalıp maliyetleri bazen sabit kalıp maliyetlerinden daha yüksek olsa da, sabit kalıplarda da yine de bir yatırım yapılması gerekmektedir.
Döküm Nedir?
Basınçlı döküm Yeniden kullanılabilir bir metal kalıbın erimiş metal ile doldurulduğu bir üretim sürecidir.
Yüksek Basınçlı Kalıp Dökümü: Bir makine, erimiş metali yüksek basınç altında kalıp boşluğuna zorlar; bu sayede metal, katılaşmadan önce kalıp boşluğundaki ayrıntıları doldurur.
Bu yöntem, üreticilerin ince cidarlara, yüksek üretim hızlarına, karmaşık geometriye ihtiyaç duydukları ve boyutların tutarlı olmasını istedikleri durumlarda yaygın olarak kullanılmaktadır.
Döküm İşlemi Nasıl Gerçekleşir?
HPDC için genel prosedür şöyledir:
- Kalıbın temizlenmesi, yağlanması ve üretime hazır hale getirilmesi.
- Alaşım eritme: Alaşım eritilir ve işlemin gerektirdiği sıcaklık aralığı içinde tutulur.
- Enjeksiyon: Erimiş metal, yüksek basınç altında kalıpların boşluğuna dökülür.
- Soğutma: Metal, kontrollü koşullar altında kalıp içinde katı hale getirilir.
- Fırlatma: Döküm, itici pimler aracılığıyla kalıptan çıkarılır.
- Kesme ve kontrol: Fazla malzemeyi alın ve parçayı boyut ve döküm kusurları açısından inceleyin.

Dökümün İki Ana Türü Nelerdir?
Temel olarak iki tür geleneksel kalıp dökümü vardır: sıcak odacıklı ve soğuk odacıklı.
Sıcak Odalı Basınçlı Döküm
Sıcak odalı kalıp dökümünde, enjeksiyon sisteminin bir kısmı erimiş metale daldırılır veya erimiş metale bağlanır. Bu düzenleme, her döngüde erimiş metalin enjeksiyon sistemine aktarılmasına olan ihtiyacı ortadan kaldırır.
Soğuk Oda Döküm
Soğuk odalı basınçlı dökümde, metal harici bir fırında eritilir ve her döngüde döküm odasına dökülür. Bu yöntem, alüminyum alaşımları ile bazı magnezyum ve bakır alaşımları için kullanılır.
Dökümün Avantajları Nelerdir?
- Yüksek üretim hızı: HPDC, kısa üretim döngüleri sayesinde büyük siparişler için ideal bir seçimdir.
- Karmaşık geometri: Bu işlem, ince cidarlı karmaşık geometrik yapıları kopyalayabilir.
- Tekrarlanabilir boyutlar: Kalıpların iyi tasarımı ve kontrollü üretim süreçleri, boyutsal tutarlılığın sağlanmasına yardımcı olur.
- İyi yüzey kalitesi: Parçalar, yüzeyleri çeşitli kaplama işlemlerine uygun olacak kadar pürüzsüz olacak şekilde işlenebilir.
- Üretim verimliliği: Neredeyse nihai şekle yakın üretim yöntemi sayesinde işleme ve malzeme israfı azaltılabilir.
Basınçlı Dökümün Sınırlamaları Nelerdir?
- Basınçlı dökümde başlangıç yatırımı, özel makinelerin kullanılmasını gerektirdiği ve yine de yüksek kaliteli, uzun ömürlü ve hassas tasarlanmış kalıplara ihtiyaç duyulduğu için biraz yüksektir.
- Hızlı metal enjeksiyonuyla ilgili bir diğer sorun, gazın hapsolma olasılığıdır; bu durum mekanik özellikleri, basınç sızdırmazlığını veya yüzey kalitesini olumsuz etkileyebilir.
- Bu kısıtlamalar, vakum destekli ve diğer yüksek bütünlüklü kalıp döküm süreçleri kullanılarak en aza indirilebilir.
Yerçekimi Dökümü ile Kalıp Dökümü Arasındaki Fark Nedir?
Aradaki temel fark, erimiş metalin kalıba dökülme biçimindedir. Yerçekimi dökümünde yerçekimi kuvveti kullanılırken, HPDC’de motorlu bir enjeksiyon sistemi kullanılır.
1. Üretim hızı ve miktarı.
Genellikle, yerçekimi dökümü daha uzun sürer çünkü metal, kalıp ve çıkarılmadan önce soğumaya bırakılır. Alet ve parçalara olan talebe bağlı olarak.
HPDC, hızlı döngü süreleri sunar ve yüksek hacimli üretime uygundur.
2. Tasarım Karmaşıklığı ve Boyutsal Doğruluk
Yerçekimi dökümü, geometrik açıdan orta derecede karmaşık olan ve aynı zamanda nispeten kalın cidarlı çok çeşitli parçalar için uygundur.
HPDC, karmaşık entegre geometriler, daha ince duvarlar ve ayrıntılı özellikler oluşturmak için kullanılabilir.
3. Mukavemet, Gözeneklilik ve Isıl İşlem
Döküm ve katılaşma süreçleri kontrol altına alınırsa, yerçekimi döküm yöntemi kullanılarak döküm parçalarının bütünlüğü iyi bir seviyede sağlanabilir.
HPDC, sağlam ve hafif bileşenlerin üretiminde kullanılabilse de, hızlı enjeksiyon gaz gözeneklerinin oluşmasına yol açabilir.
4. Yüzey İşlemi ve İkincil İşlemler.
Döküm halindeki yüzey normalde pürüzsüzdür ve küçük yüzey detayları iyi bir şekilde yansıtılır. Bu durum bazı tasarımları basitleştirebilir ve böylece gerekli olan bazı işleme işlemlerinin sayısını azaltabilir.
Yerçekimi dökümüne tabi tutulan parçalar da, özellikle bakımları düzenli olarak yapılan metal kalıplar kullanıldığında, iyi bir yüzey kalitesine ulaşabilir.
Maliyet Karşılaştırması: Hangi Döküm Yöntemi Daha Ekonomiktir?
| Maliyet faktörü | Yerçekimi dökümü | Yüksek basınçlı döküm |
| İlk kalıplama | Genel olarak daha düşük | Genel olarak daha yüksek |
| Ekipman yatırımı | Genellikle daha düşük | Daha yüksek |
| Döngü süresi | Daha uzun | Daha kısa |
| Küçük seri üretimde parça başına maliyet | Genellikle rekabetçi | Kalıplama nedeniyle yüksek olabilir |
| Büyük üretim serilerinde parça başına maliyet | Daha yüksek olabilir | Otomasyon sayesinde genellikle daha düşük |
| İkincil işleme | Toleranslara ve tasarıma bağlıdır | Neredeyse net şekil hassasiyeti sayesinde azaltılabilir |
Yerçekimi Dökümü ve Kalıp Dökümünün Uygulamaları
İşte yerçekimi dökümünün yaygın kullanım alanlarına ilişkin bazı örnekler.
Yaygın Yerçekimi Döküm Uygulamaları
- Seçilmiş motor parçaları, silindir kafaları ve otomotiv gövdeleri.
- Pompa gövdeleri, vana muhafazaları ve endüstriyel makine bileşenleri.
- Alüminyumdan yapılmış şanzıman ve vites kutusu gövdeleri.
- Uygun mekanik özelliklere sahip olması gereken yapısal bileşenler.
- Malzeme ve uygunluk gerekliliklerine sahip havacılık, spor ekipmanları ve elektrikli bileşenler (uygun olduğu durumlarda).
Yaygın Basınçlı Döküm Uygulamaları
- Otomotiv şanzıman gövdesi, kapakları, braketleri ve kaplama parçaları.
- Elektronik muhafazaları, konektörler ve ısı emici muhafazaları.
- Ev aletlerinin gövdeleri ve tüketim mallarının parçaları.
- Endüstriyel ekipmanlar için kapaklar ve yapısal bağlantı parçaları.
- Karmaşık özelliklere sahip, ince cidarlı ve hafif bileşenler.
Dökümün Üç Türü Nelerdir?
En yaygın üç tür şunlardır:
- Kum döküm: Metali eritip kumdan yapılmış bir kalıba dökmek. Bu yöntem, büyük parçalar ve çeşitli alaşımlar için kullanılabilir; ayrıca kalıp hazırlığı nispeten ucuzdur.
- Hassas döküm: Tek kullanımlık bir balmumu veya benzeri malzeme, kalıp oluşturmak üzere ateşe dayanıklı malzemelerle kaplanır. Kalıp çıkarıldıktan sonra, ince detaylara sahip karmaşık bir şekil yapmak için bir oyuk kalır.
- Basınçlı döküm: Erimiş metal, ya yerçekimi yoluyla ya da metali basınç altında iten bir sistem vasıtasıyla, tekrar kullanılabilir bir metal kalıba dökülür.
Yerçekimi Dökümü ile Kalıp Dökümü Arasında Nasıl Seçim Yapılır?
Üreticiler, bir süreç seçmeden önce aşağıdaki faktörleri göz önünde bulundurmalıdır:
- Tasarım incelemesi: Duvar kalınlığı, boşluk, nervürler, çıkıntılar, çekme açısı ve boyutsal toleranslar.
- Malzeme gereksinimleri: Alaşımın uyumluluğunu, mukavemetini, korozyon direncini, çalışma sıcaklığını ve ısıl işlem gerekliliklerini sağlayın.
- Üretim hacmi: İlk talebi ve beklenen toplam satış hacmini tahmin edin.
- Kalite gereklilikleri: Kabul edilebilir gözeneklilik, basınç sızdırmazlığı, yüzey kalitesi ve denetim tekniklerini belirtin.
- Ttoplam maliyet: Kalıplama, birim üretim, işleme, son işlem, denetim ve lojistiği göz önünde bulundurun.
Üreticinin üretim süreci deneyimi, ekipmanı, kalite sistemi ve tedarikçilerin teslimat kapasitesi. Üretime yönelik tasarım (DFM) incelemesi sırasında, kalıbın basitleştirilmesi, metal akışının iyileştirilmesi, işleme ihtiyacının azaltılması ve üretimde maliyet kontrolü için kalıp hazırlığı aşamasındaki fırsatlar belirlenir.
Sonuç
Hem yerçekimi dökümü hem de yüksek basınçlı kalıp dökümü, yüksek güvenilirliğe sahip parçalar üretir ve farklı üretim öncelikleri için kullanılır.
Yerçekimi dökümü, genellikle düşük ila orta hacimli üretimlerde, kalın kesitli parçalarda ve ısıl işlem gerektirebilecek alaşımlarda kullanılır. Yüksek basınçlı kalıp dökümü ise genellikle karmaşık parçalar, ince cidarlı parçalar ve yüksek hacimli üretimlerde tercih edilir.
En iyi üretim süreci söz konusu olduğunda, fiyat ve hız tek kriterler değildir. Karar, malzemenin özelliklerine, parça geometrisine, gözeneklilik gereksinimlerine, boyutsal toleranslara, kalıp yatırımına ve toplam üretime bağlıdır. Bu faktörlerin erken aşamada karşılaştırılması, üreticilerin kalite, performans ve maliyet arasında bir denge kurmasını sağlar.
Sıkça Sorulan Sorular
Kaç çeşit döküm vardır?
Kum döküm, hassas döküm ve kalıp döküm, en yaygın üç döküm türüdür. Kum dökümde kum kalıbı kullanılır; hassas dökümde tek kullanımlık kalıp ve ateşe dayanıklı kalıp kullanılır; kalıp dökümde ise yeniden kullanılabilir metal kalıp kullanılır. Diğer teknikler arasında yerçekimi dökümü, santrifüj dökümü ve sürekli döküm sayılabilir.
Yerçekimi dökümü ne anlama gelir?
Yerçekimi dökümü, erimiş metalin yüksek basınç altında zorlanmadan yeniden kullanılabilir bir kalıba döküldüğü veya yerçekimi yoluyla beslendiği bir döküm yöntemidir. Alüminyum parçaların üretiminde kullanılır ve alaşım, kalıp ve prosesin uygun şekilde kontrol edilmesi sayesinde iyi boyutsal doğruluk ve iç bütünlük sağlanabilir.
Kaç çeşit basınçlı döküm vardır?
İki önemli tür vardır: Sıcak Oda ve Soğuk Oda Basınçlı Döküm. Çinko ve diğer uygun düşük erime noktalı alaşımlar genellikle sıcak odalı işlemden geçirilir. Enjeksiyon odasına aktarılmadan önce eritilmesi gereken alüminyum alaşımı ve diğer metaller ise genellikle soğuk odalı sistemler kullanılarak eritilir.
PDC ve GDC ne anlama gelir?
Genellikle PDC, basınçlı kalıp dökümünün, daha spesifik olarak da yüksek basınçlı kalıp dökümünün (HPDC) kısaltmasıdır; bu yöntemde erimiş metal, basınç altında bir kalıba zorla doldurulur. Yerçekimi Döküm (GDC), yerçekiminin erimiş metali yeniden kullanılabilir bir metal kalıba zorladığı bir tekniktir. PDC genellikle daha büyük üretim hacimlerinde veya hızlı üretim için kullanılırken, GDC ise daha küçük üretim serilerinin yanı sıra kontrollü katılaşmanın gerekli olduğu bileşenler için de kullanılabilir.