
Введение
Литье под действием силы тяжести и литье под давлением является одним из основных факторов, которые производители учитывают при выборе метода литья металла для новой детали. Оба метода позволяют получать детали с стабильными габаритами, которые трудно изготовить другими способами, и обеспечивают высокую прочность готовой детали. Они различаются по способу подачи расплавленного металла в плесень, темпы производства, инвестиции в оборудование и форма изделия, которое можно изготовить.
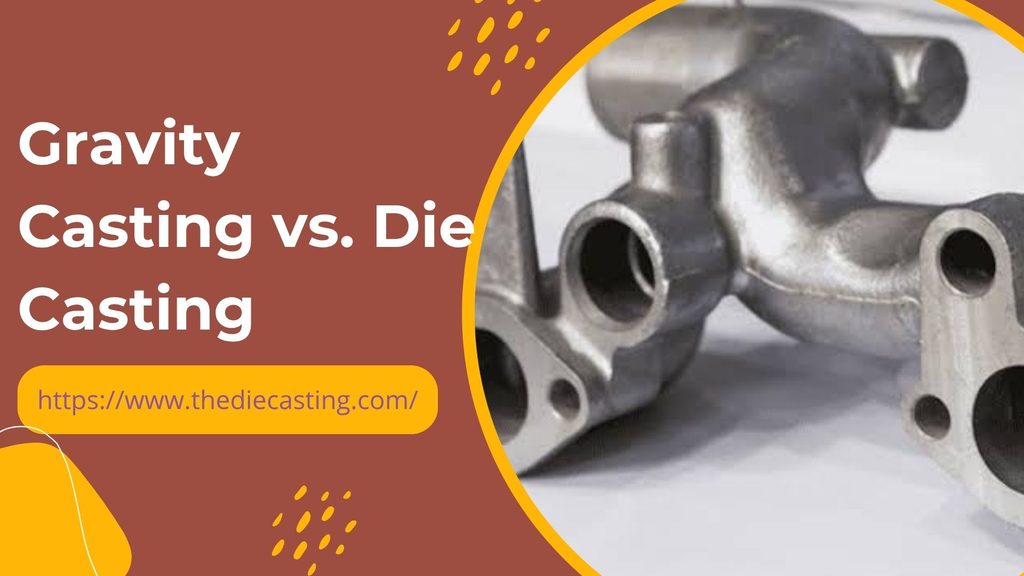
Гравитационное литье под давлением представляет собой гравитационное литье и в основном применяется для изготовления большого количества серийных деталей и узлов средних размеров, требующих контролируемого затвердевания. Литье под высоким давлением (HPDC): Расплавленный металл под давлением впрыскивается в форму с высокой скоростью, что идеально подходит для производства большого количества тонкостенных деталей сложной формы.
Краткое сравнение: литье под действием силы тяжести и литье под давлением
| Коэффициент сравнения | Литье под действием силы тяжести (GDC) | Литье под высоким давлением (HPDC) |
| Способ наполнения | Гравитация | Впрыск под высоким давлением |
| Тип пресс-формы | Многоразовая металлическая форма | Многоразовая стальная матрица |
| Типичный объем производства | От низкого до среднего, иногда выше | От среднего до очень высокого |
| Сложность детали | От простого до умеренно сложного | Сложные, детализированные геометрические формы |
| Толщина стенки | В целом более толстые участки | Тонкостенные профили |
| Точность размеров | Хорошо | В целом выше |
| Отделка поверхности | Хорошо | Как правило, очень хорошо |
| Пористость | Зачастую их проще контролировать, в зависимости от технологического процесса | Проницаемость газа может вызывать опасения |
| Термическая обработка | Часто подходит для совместимых сплавов | У стандартных деталей, изготовленных методом HPDC, могут быть ограничения, связанные с термообработкой |
| Первоначальные затраты на изготовление инструментов | В целом ниже | В целом выше |
| Стоимость одной детали | Часто подходит для небольших партий | Часто подходит для крупных тиражей |
| Типичные материалы | Алюминиевые сплавы; отдельные другие цветные сплавы | Алюминий, цинк, магний и отдельные сплавы меди |
| Общие применения | Корпуса, корпуса насосов, автомобильные детали | Корпуса для электронного оборудования, автомобильные корпуса, тонкостенные детали |
Что такое литье под действием силы тяжести?
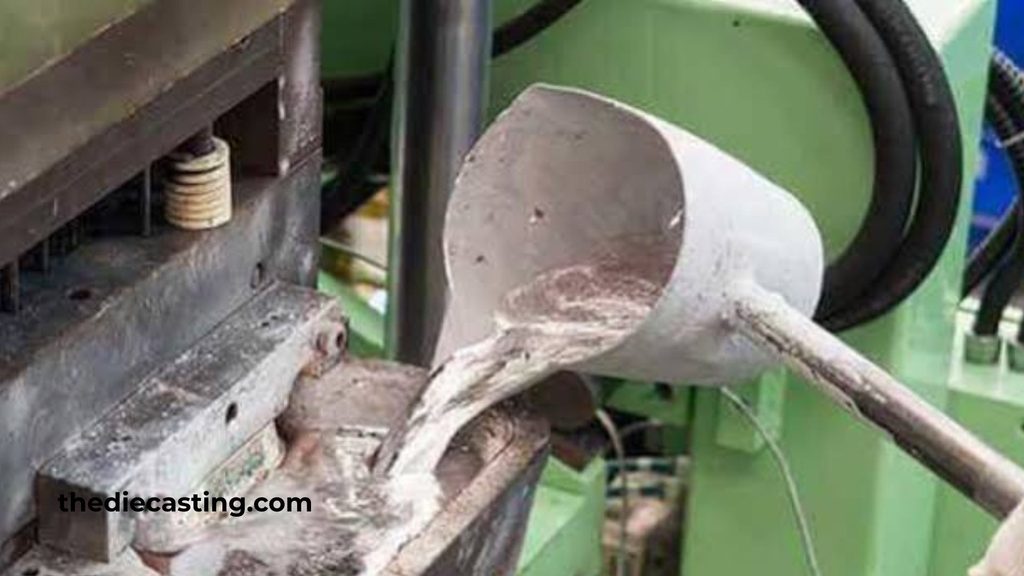
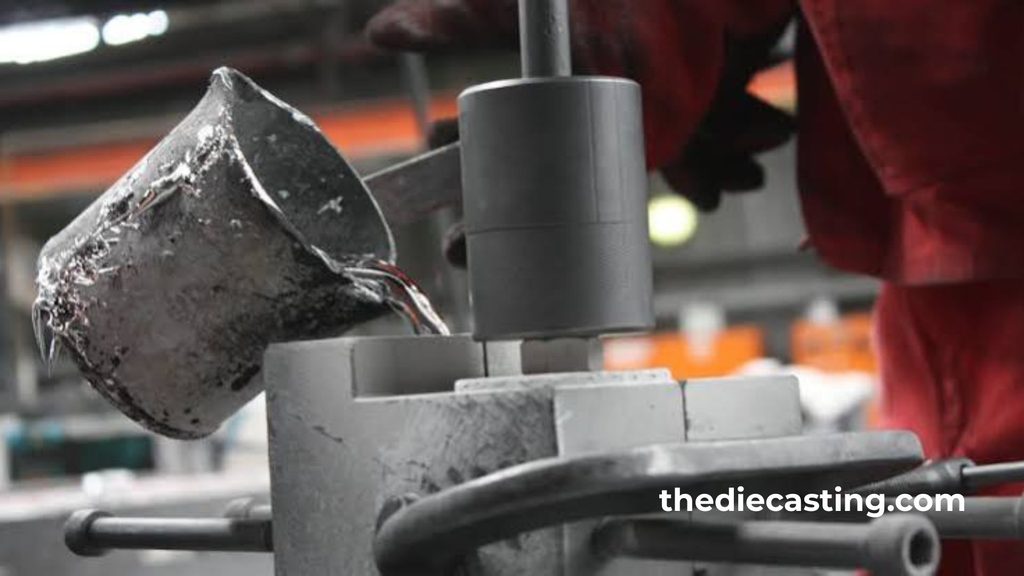
Гравитационное литье — это процесс формовки металла, при котором расплавленный металл заливается в форму под действием силы тяжести. Если форма многоразовая и изготовлена из стали или чугуна, этот процесс обычно называют гравитационным литьё под давлением или литье в постоянных формах.
Гравитационное литье — это вид литья, при котором для заполнения формы не требуется система впрыска под высоким давлением. Качество отливки можно контролировать путем регулирования температуры формы, скорости заливки, конструкции литниковой системы и условий охлаждения в ходе производственного процесса.
Как работает гравитационное литье?
Обычно действуют следующим образом:
- Подготовка формы: Эту операцию выполняет производитель, который при необходимости очищает и предварительно нагревает форму, а затем наносит на нее соответствующее покрытие.
- Сплав плавится, после чего проводится анализ его состава и температуры.
- Заливка: Расплавленный металл заливается в форму, где под действием силы тяжести заполняет её.
- Затвердевание: Металл остывает и затвердевает, а усадка регулируется с помощью формы и системы подачи.
- Демонтаж детали: Форма раскрывается, и отливка извлекается из формы.
- Завершить работу и провести проверку: Заусенцы и излишки материала удаляются, после чего детали подвергаются механической обработке, финишной обработке поверхности или контролю качества — в зависимости от ситуации.

Какие материалы используются при гравитационном литье?
Алюминиевые сплавы используются, в частности, для литья под действием силы тяжести. Если плесень При условии, что материал, рабочая температура и организация технологического процесса соответствуют требованиям, можно использовать и другие цветные сплавы.
| Материал | Основные характеристики | Типичные области применения |
| Алюминиевые сплавы, в том числе A356 и A357 | Легкий вес, хорошая коррозионная стойкость, полезные механические свойства | Автомобильные корпуса, корпуса насосов, детали машин |
| Магниевые сплавы | Низкая плотность и отличный потенциал снижения веса | Легкие детали для автомобилей и оборудования |
| Цинковые сплавы | Хорошая литьеспособность и точность передачи деталей в соответствующих областях применения | Оборудование, арматура, отдельные мелкие детали |
| Латунь и бронза | Хорошая коррозионная стойкость и тепловые или электрические свойства, в зависимости от сплава | Декоративные детали, фурнитура, отдельные промышленные компоненты |
В чём заключаются преимущества литья под действием силы тяжести?
- Правильно спроектированный самотечный металлический канал может свести к минимуму турбулентность во время наполнения, что называется контролируемым наполнением.
- Возможно низкая пористость: Благодаря контролю технологического процесса можно получать плотные отливки с хорошей внутренней целостностью.
- Варианты термической обработки: Многие алюминиевые сплавы, получаемые методом гравитационного литья, поддаются термической обработке, что позволяет улучшить их механические свойства.
- Умеренные инвестиции в инструментарий: Как правило, инструмент для литья в постоянной форме не так сложен, как литье под высоким давлением инструмент.
- Соответствующие механические свойства: При использовании подходящего сплава и обеспечении надлежащего качества литья данный процесс можно применять для изготовления надёжных механических деталей, предназначенных для использования в конструкциях и в условиях давления.
Каковы ограничения литья под действием силы тяжести?
- Ввиду длительного времени изготовления гравитационное литье, как правило, занимает больше времени, чем литье под высоким давлением (HPDC).
- Тонкие участки и сложные детали, требующие заполнения, могут представлять большую сложность, и для соблюдения жестких допусков может потребоваться дополнительная механическая обработка.
- Хотя стоимость инструментов для технологии HPDC порой превышает стоимость инструментов для литья в постоянных формах, в последнем случае все равно требуются инвестиции.
Что такое литье под давлением?
Литье под давлением — это технологический процесс, при котором многоразовая металлическая форма заполняется расплавленным металлом.
Литье под высоким давлением: С помощью специального оборудования расплавленный металл под высоким давлением закачивается в полость формы, что позволяет металлу заполнить все детали полости до начала затвердевания.
Этот метод широко применяется в тех случаях, когда производителям требуются тонкие стенки, высокая производительность, сложная геометрия и стабильные размеры.
Как работает литье под давлением?
Общая процедура проведения HPDC заключается в следующем:
- Очистка, смазка и подготовка штампа к производству.
- Плавка сплавов: Сплав расплавляется и поддерживается в пределах требуемого температурного диапазона технологического процесса.
- Инъекция: Расплавленный металл находится под высоким давлением и заливается в полость формы.
- Охлаждение: Металл затвердевает в матрице в контролируемых условиях.
- Выброс: Отливка извлекается из формы с помощью выталкивающих штифтов.
- Обрезка и осмотр: Удалите излишки материала и проверьте деталь на наличие дефектов размеров и литейных дефектов.

Каковы два основных вида литья под давлением?
В основном существует два вида традиционного литья под давлением: с горячей камерой и с холодной камерой.
Литье под давлением в горячей камере
При литье под давлением с горячей камерой часть системы впрыска погружается в расплав металла или соединяется с ним. Такая конструкция исключает необходимость перекачки расплава в систему впрыска при каждом цикле.
Литье под давлением в холодной камере
Литье под давлением в холодной камере предполагает плавку металла во внешней печи и заливку расплава в литьевую камеру в ходе каждого цикла. Этот метод применяется для алюминиевых сплавов, а также для некоторых магниевых и медных сплавов.
В чём заключаются преимущества литья под давлением?
- Высокая скорость производства: Технология HPDC является идеальным выбором для крупных заказов благодаря коротким циклам производства.
- Сложная геометрия: Данный процесс позволяет воспроизводить сложные геометрические формы с тонкими стенками.
- Повторяемые размеры: Грамотная конструкция штампов и контролируемые технологические процессы способствуют обеспечению стабильности размеров.
- Хорошая чистота поверхности: Детали могут быть обработаны таким образом, чтобы их поверхности были достаточно гладкими для нанесения различных видов отделки.
- Эффективность производства: За счёт производства деталей, близких по форме к конечной, можно сократить объём механической обработки и отходов материала.
Каковы ограничения литья под давлением?
- Первоначальные инвестиции в литье под давлением являются несколько высокими, поскольку этот процесс требует использования специального оборудования, а также высококачественных, долговечных и точно спроектированных пресс-форм.
- Еще одной проблемой, связанной с быстрым впрыском металла, является вероятность захвата газа, что может негативно повлиять на механические свойства, герметичность или качество поверхности.
- Эти ограничения можно свести к минимуму за счет использования процессов литья под давлением с вакуумной поддержкой и других технологий литья с высокой степенью герметичности.
В чём заключается разница между литьем под действием силы тяжести и литьем под давлением?
Основное отличие заключается в способе заливки расплавленного металла в форму. При гравитационном литье используется сила тяжести, тогда как при HPDC — механическая система впрыска.
1. Скорость и объем производства.
Как правило, литье под действием силы тяжести занимает больше времени, поскольку металл заливается в плесень и оставляют остыть, прежде чем извлечь. В зависимости от спроса на инструменты и детали.
Технология HPDC обеспечивает короткие циклы и подходит для крупносерийного производства.
2. Сложность конструкции и точность размеров
Гравитационное литье подходит для изготовления широкого спектра деталей, отличающихся умеренной геометрической сложностью и имеющих относительно толстые стенки.
Технология HPDC позволяет создавать сложные интегрированные геометрические формы, более тонкие стенки и замысловатые детали.
3. Прочность, пористость и термообработка
При надлежащем контроле процессов литья и затвердевания можно добиться хорошей целостности отливок при использовании метода гравитационного литья.
Хотя технология HPDC позволяет изготавливать прочные и легкие детали, быстрое впрыскивание может приводить к образованию газовых пор.
4. Финишная обработка поверхности и последующие операции.
Поверхность отливки, как правило, гладкая, при этом хорошо воспроизводятся мелкие детали рельефа. Это позволяет упростить некоторые конструкции, что, в свою очередь, сокращает количество необходимых операций механической обработки.
Детали, отлитые под действием силы тяжести, также могут иметь хорошее качество поверхности, особенно при использовании металлических форм, находящихся в хорошем состоянии.
Сравнение затрат: какой метод литья более экономичен?
| Фактор затрат | Гравитационное литье | Литье под высоким давлением |
| Изготовление первоначального инструмента | В целом ниже | В целом выше |
| Инвестиции в оборудование | Обычно ниже | Выше |
| Время цикла | Длиннее | Короче |
| Стоимость одной детали при мелкосерийном производстве | Часто соревновательный | Может быть высоким из-за стоимости инструментов |
| Стоимость одной детали при крупных партиях | Может быть выше | Часто снижается за счет автоматизации |
| Вторичная обработка | Зависит от допусков и конструкции | Может быть уменьшена за счет точности, близкой к конечной форме |
Области применения литья под действием силы тяжести и литья под давлением
Ниже приведены несколько примеров типичных областей применения гравитационного литья.
Распространенные области применения литья под действием силы тяжести
- Отдельные детали двигателя, головки блока цилиндров и корпуса автомобильных узлов.
- Корпуса насосов, корпуса клапанов и детали промышленных машин.
- Корпуса коробки передач и редуктора из алюминия.
- Конструктивные элементы, для которых требуются соответствующие механические свойства.
- Аэрокосмическая техника, спортивное снаряжение и электрические компоненты (в соответствующих случаях) с указанием требований к материалам и аттестации.
Распространенные области применения литья под давлением
- Корпуса, крышки, кронштейны и декоративные элементы автомобильных трансмиссий.
- Корпуса электронных устройств, разъемы и корпуса радиаторов.
- Корпуса бытовой техники и детали товаров широкого потребления.
- Крышки и конструктивные элементы для промышленного оборудования.
- Тонкостенные, легкие детали со сложной формой.
Какие существуют три вида литья?
Существует три популярных типа:
- Литье в песок: Расплавление металла и заливка его в форму из песка. Этот метод подходит для изготовления крупных деталей и различных сплавов, а изготовление формы обходится относительно недорого.
- Литье по выплавляемым моделям: Одноразовый воск или аналогичный материал покрывают огнеупорными материалами для формирования формы. После извлечения модели остается полость, позволяющая изготовить деталь сложной формы с мелкими деталями.
- Литье под давлением: Расплавленный металл заливают в многоразовую металлическую форму либо самотеком, либо с помощью системы, которая подает металл под давлением.
Как выбрать между литьем самотеком и литьем под давлением
Перед выбором технологического процесса производителям следует учитывать следующие факторы:
- Анализ проекта: Толщина стенок, полость, ребра, выступы, угол наклона и допуски на размеры.
- Требования к материалам: Необходимо обеспечить совместимость сплавов, прочность, коррозионную стойкость, рабочую температуру и соблюдение требований к термической обработке.
- Объем производства: Оцените начальный спрос, а также ожидаемый объем продаж за весь срок службы.
- Требования к качеству: Укажите допустимые значения пористости, герметичности, качества поверхности и методы контроля.
- Tобщая стоимость: Учтите вопросы, связанные с инструментальной оснасткой, серийным производством, механической обработкой, финишной обработкой, контролем качества и логистикой.
Опыт производителя в области технологических процессов, оборудование, система управления качеством и возможности поставщиков по обеспечению поставок. В ходе анализа «проектирования с учетом технологичности» (DFM) выявляются возможности, доступные на этапе разработки пресс-форм, для упрощения конструкции пресс-форм, улучшения течения металла, сокращения объема механической обработки и контроля затрат в процессе производства.
Заключение
Как литье под действием силы тяжести, так и литье под высоким давлением позволяют получать детали с высокой надежностью и применяются в зависимости от приоритетов производства.
Литье под действием силы тяжести часто применяется для производства небольших и средних партий, деталей с толстыми стенками, а также сплавов, которые могут потребовать термообработки. Литье под высоким давлением обычно предпочтительнее для изготовления сложных деталей или деталей с тонкими стенками, а также для крупносерийного производства.
Цена и скорость — не единственные критерии при выборе оптимального технологического процесса. На принятие решения влияют такие факторы, как свойства материала, геометрия детали, требования к пористости, допуски на размеры, затраты на инструмент и общий объем производства. Своевременное сопоставление этих факторов позволяет производителям достичь баланса между качеством, производительностью и стоимостью.
Часто задаваемые вопросы
Сколько существует видов литья?
Литье в песчаные формы, литье по выплавляемым моделям и литье под давлением — это три наиболее распространенных вида литья. При литье в песчаные формы используется песчаная форма, при литье по выплавляемым моделям — одноразовая модель и огнеупорная форма, а при литье под давлением — многоразовая металлическая форма. К другим методам относятся гравитационное литье, центробежное литье и непрерывное литье.
Что означает термин «литье под действием силы тяжести»?
Литье под действием силы тяжести — это метод литья, при котором расплавленный металл заливается или поступает под действием силы тяжести в многоразовую форму без применения высокого давления. Этот метод применяется для изготовления алюминиевых деталей и позволяет обеспечить высокую точность размеров и целостность внутренних структур при надлежащем контроле состава сплава, формы и технологического процесса.
Сколько существует видов литья под давлением?
Существует два основных типа: Литье под давлением в горячей и холодной камерах. Цинк и другие соответствующие сплавы с низкой температурой плавления, как правило, перерабатываются в системах с горячей камерой. Алюминиевые сплавы и другие металлы, которые необходимо расплавить перед подачей в камеру впрыска, обычно расплавляются с использованием систем с холодной камерой.
Что означают аббревиатуры PDC и GDC?
Как правило, PDC — это сокращение от «pressure die casting» (литье под давлением), а точнее — от «high-pressure die casting» (HPDC, литье под высоким давлением), при котором расплавленный металл под давлением закачивается в форму. Литье под действием силы тяжести (GDC) — это метод, при котором расплавленный металл под действием силы тяжести заливается в многоразовую металлическую форму. PDC обычно используется при больших объемах производства или для быстрого выпуска продукции, тогда как GDC может применяться как для небольших партий, так и для изготовления деталей, требующих контролируемого затвердевания.