
Bevezetés
Gravitációs öntés és nyomásos öntés összehasonlítása ez egy fontos szempont, amikor a gyártók egy új alkatrészhez öntési eljárást választanak. A két módszerrel olyan alkatrészek állíthatók elő, amelyek méretei más módszerekkel nehezen érhetők el, és amelyek tartósak lesznek. A két módszer abban különbözik, hogy az olvadt fém hogyan jut be a penész, a gyártási ütem, a szerszámberuházás, valamint a gyártható alakzat.
A gravitációs öntés egyfajta öntési eljárás, amelyet elsősorban olyan közepes méretű gyártási alkatrészek és komponensek előállításához alkalmaznak, amelyeknél szabályozott megszilárdulásra van szükség. Nagynyomású öntés (HPDC): Az olvadt fémet nagy nyomás alatt, nagy sebességgel fecskendezik be a formába, ami ideális megoldás nagy mennyiségű, vékonyfalú, összetett alkatrészek gyártásához.
Gyors összehasonlítás: Gravitációs öntés és nyomásos öntés
| Összehasonlítási tényező | Gravitációs öntés (GDC) | Nagynyomású öntés (HPDC) |
| Töltési módszer | Gravitáció | Nagynyomású befecskendezés |
| Penészfajta | Újrafelhasználható fém öntőforma | Újrafelhasználható acélszerszám |
| Jellemző gyártási mennyiség | Alacsony vagy közepes, néha magasabb | Közepes – nagyon magas |
| Alkatrész összetettsége | Egyszerűtől közepesen bonyolultig | Összetett, részletgazdag geometriák |
| Falvastagság | Általában vastagabb szakaszok | Vékonyfalú profilok |
| Méretpontosság | Jó | Általában magasabb |
| Felületkezelés | Jó | Általában nagyon jó |
| Porozitás | A folyamattól függően gyakran könnyebb irányítani | A gázporozitás problémát jelenthet |
| Hőkezelés | Gyakran alkalmas kompatibilis ötvözetekhez | A hagyományos HPDC-alkatrészeknél előfordulhatnak hőkezelési korlátozások |
| Kezdeti szerszámköltség | Általában alacsonyabb | Általában magasabb |
| Alkatrészenkénti költség | Gyakran kedvező megoldás kisebb példányszámú gyártás esetén | Gyakran előnyös nagy példányszámú gyártás esetén |
| Jellemző anyagok | Alumíniumötvözetek; egyes egyéb színesfém-ötvözetek | Alumínium, cink, magnézium és bizonyos rézötvözetek |
| Gyakori alkalmazások | Házak, szivattyútestek, gépjármű-alkatrészek | Elektronikai burkolatok, autóipari házak, vékonyfalú alkatrészek |
Mi az a gravitációs öntés?
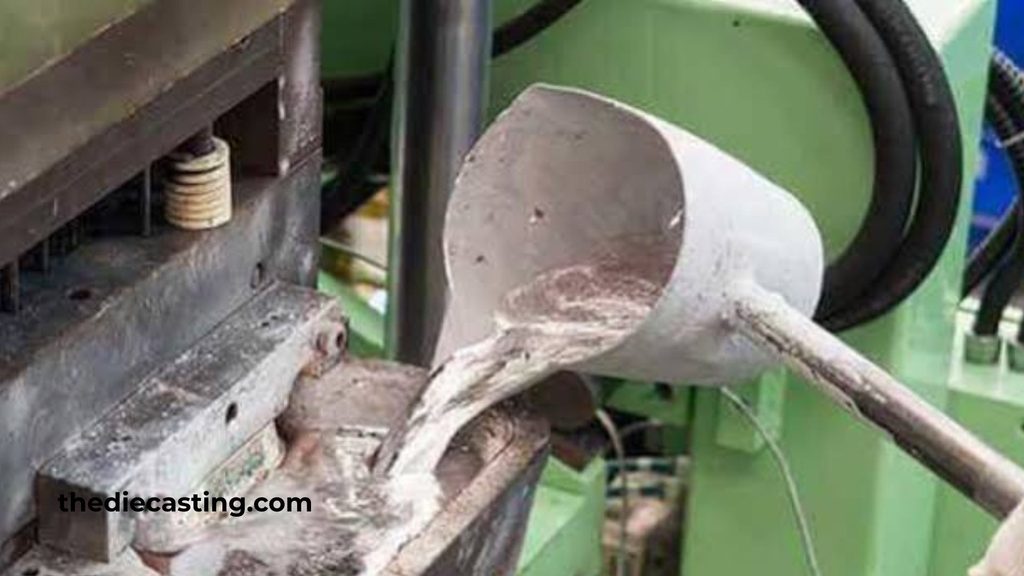
A gravitációs öntés egy fémmegmunkálási eljárás, amelynek során az olvadt fémet a gravitáció hatására öntik az öntőformába. Ha az öntőforma újrafelhasználható és acélból vagy öntöttvasból készült, az eljárást általában gravitációs öntésnek nevezik. öntvényöntés vagy állandó formás öntés.
Gravitációs öntés olyan öntési eljárás, amelyhez nincs szükség nagynyomású befecskendező rendszerre az öntőforma kitöltéséhez. Az öntvény minősége a gyártási folyamat során az öntőforma hőmérsékletének, az öntési sebességnek, a betöltőcsatorna kialakításának és a hűtési feltételek szabályozásával szabályozható.
Hogyan működik a gravitációs öntés?
A szokásos eljárás a következő:
- Az öntőforma előkészítése: Ezt a gyártó végzi el, aki szükség esetén megtisztítja és előmelegíti az öntőformát, majd megfelelő bevonattal látja el.
- Az ötvözetet megolvasztják, majd megvizsgálják annak összetételét és hőmérsékletét.
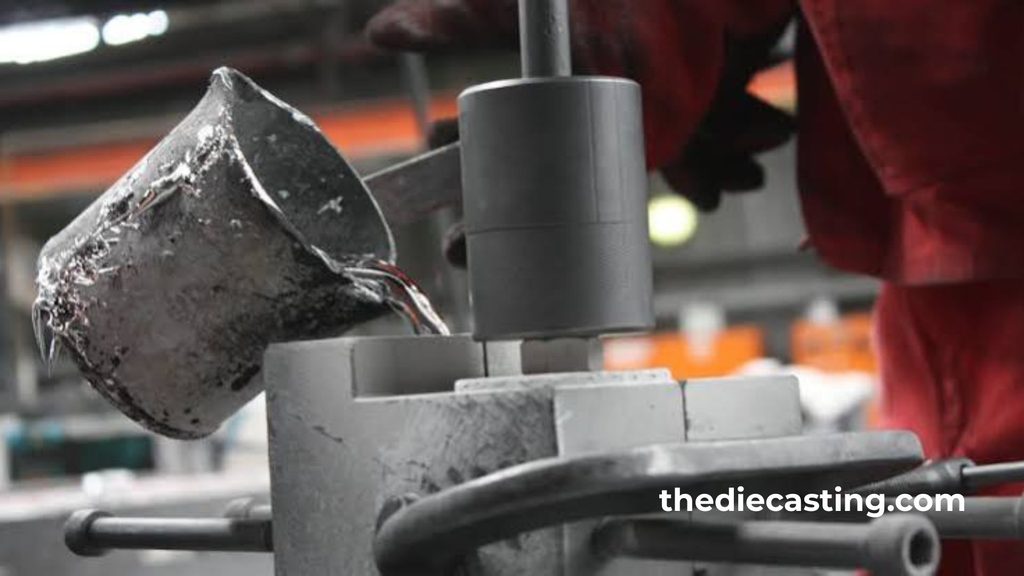
- Öntés: Az olvadt fémet az öntőformába öntik, ahol a gravitáció hatására kitölti az öntőformát.
- Kikristályosodás: A fém lehűl és megszilárdul, a zsugorodást pedig az öntőforma és az adagolórendszer szabályozza.
- Alkatrész eltávolítása: A formát szétnyitják, majd az öntvényt kivesszük a formából.
- Befejezés és ellenőrzés: A peremeket és a felesleges anyagot levágják, majd – az esettől függően – megmunkálják, felületkezelik vagy ellenőrzik.

Milyen anyagokat használnak a gravitációs öntésnél?
Az alumíniumötvözeteket elsősorban gravitációs öntéshez használják. Ha a penész Ha az anyag, a működési hőmérséklet és a folyamat kialakítása megfelelő, akkor más színesfém-ötvözetek is felhasználhatók.
| Anyag | Főbb jellemzők | Jellemző alkalmazási területek |
| Alumíniumötvözetek, beleértve az A356 és az A357 típusokat is | Könnyű, jó korrózióállóság, kedvező mechanikai tulajdonságok | Gépjármű-házak, szivattyútestek, gépalkatrészek |
| Magnéziumötvözetek | Alacsony sűrűség és kiváló súlycsökkentési lehetőség | Könnyűsúlyú gépjármű- és berendezésalkatrészek |
| Cinkötvözetek | Megfelelő alkalmazások esetén jó önthetőség és méretbeli részletesség | Hardver, szerelvények, kiválasztott apró alkatrészek |
| Sárgaréz és bronz | Az ötvözettől függően hasznos korrózióállóság, valamint hő- és elektromos tulajdonságok | Dekoratív alkatrészek, szerelvények, kiválasztott ipari alkatrészek |
Melyek a gravitációs öntés előnyei?
- A megfelelően kialakított, gravitációs elven működő fémcsatorna minimálisra csökkentheti a töltés során fellépő turbulenciát; ezt „szabályozott töltésnek” nevezik.
- Lehetséges alacsony porozitás: A folyamat szabályozásával sűrű, belső szerkezetileg ép öntvények állíthatók elő.
- Hőkezelési lehetőségek: Számos gravitációs öntéssel előállított alumíniumötvözet esetében léteznek olyan hőkezelési lehetőségek, amelyek a mechanikai tulajdonságok javulását eredményezik.
- Mérsékelt beruházás a szerszámokba: Általában az állandó öntőformák nem annyira bonyolultak, mint nagynyomású öntés szerszámok.
- Megfelelő mechanikai tulajdonságok: Megfelelő ötvözet és öntési minőség mellett a eljárás alkalmas megbízható mechanikai alkatrészek gyártására szerkezeti és nyomás alá kerülő alkalmazásokhoz.
Melyek a gravitációs öntés korlátai?
- A hosszú gyártási idő miatt a gravitációs öntés általában időigényesebb, mint a HPDC.
- A vékony metszetek és a bonyolult alakzatok kitöltése nagyobb kihívást jelenthet, és a szigorú tűréshatárok betartásához további megmunkálásra lehet szükség.
- Bár a HPDC-hez szükséges szerszámkészítés költségei néha magasabbak, mint a tartós öntőformák esetében, az utóbbiaknál is szükség van beruházásra.
Mi az a nyomásos öntés?
Nyomdai öntés olyan gyártási eljárás, amelynek során egy újrafelhasználható fém öntőformát olvadt fémmel töltenek meg.
Nagynyomású öntés: Egy gép nagy nyomás alatt nyomja az olvadt fémet a szerszámüregbe, ami lehetővé teszi, hogy a fém a megszilárdulás előtt kitöltse az üreg apró részleteit.
Gyakran alkalmazzák olyan helyzetekben, amikor a gyártóknak vékony falvastagságra, magas gyártási sebességre, összetett geometriára van szükségük, és egyenletes méretet szeretnének elérni.
Hogyan működik a nyomásos öntés?
A HPDC általános eljárása a következő:
- A szerszám tisztítása, kenése és gyártásra való előkészítése.
- Ötvözetolvasztás: Az ötvözetet megolvasztják, és a folyamathoz szükséges hőmérsékleti tartományon belül tartják.
- Injekció: Az olvadt fém nagy nyomás alatt van, és azt az öntőforma üregébe öntik.
- Hűtés: A fémet ellenőrzött körülmények között szilárdítják meg a szerszámban.
- Kilövés: Az öntvényt a kivetőcsapok segítségével kivetik a formából.
- Vágás és ellenőrzés: Távolítsa el a felesleges anyagot, majd ellenőrizze az alkatrészt méretbeli és öntési hibák szempontjából.

Melyek a nyomásos öntés két fő típusa?
A hagyományos nyomásos öntésnek alapvetően két fajtája létezik: a melegkamrás és a hidegkamrás.
Forrókamrás öntés
A forrókamrás nyomásos öntés során a befecskendező rendszer egy része az olvadt fémbe merül, vagy azzal összeköttetésben áll. Ez a kialakítás kiküszöböli annak szükségességét, hogy minden ciklusban olvadt fémet juttassanak a befecskendező rendszerbe.
Hidegkamrás nyomásos öntés
A hidegkamrás nyomásos öntés során a fémet egy külső kemencében olvasztják meg, majd minden ciklusban az öntőkamrába öntik. Ezt a módszert alkalmazzák az alumíniumötvözetek, valamint néhány magnézium- és rézötvözet esetében.
Milyen előnyei vannak a nyomásos öntésnek?
- Magas gyártási sebesség: A HPDC a rövid gyártási ciklusok miatt ideális választás nagy mennyiségű megrendelések esetén.
- Bonyolult geometria: A eljárás képes vékony falú, összetett geometriájú alakzatok másolására.
- Ismételhető méretek: A szerszámok megfelelő tervezése és a szabályozott gyártási folyamatok hozzájárulnak a méretbeli állandóság eléréséhez.
- Jó felületi minőség: Az alkatrészeket úgy lehet megmunkálni, hogy felületük elég sima legyen ahhoz, hogy különféle felületkezeléseket lehessen rajtuk alkalmazni.
- Termelési hatékonyság: A „near-net-shape” gyártási eljárással csökkenthető a megmunkálásból és az anyagpazarlásból származó hulladék.
Melyek a nyomásos öntés korlátai?
- A nyomásos öntésbe történő kezdeti beruházás költségei kissé magasak, mivel speciális gépek használatát igényli, és továbbra is kiváló minőségű, tartós és precízen megtervezett szerszámokra van szükség.
- A fém gyors befecskendezésével kapcsolatos további probléma az, hogy gáz rekedhet a rendszerben, ami hatással lehet a mechanikai tulajdonságokra, a nyomásállóságra vagy a felületi minőségre.
- Ezek a korlátozások vákuummal támogatott és egyéb, nagy pontosságú nyomásos öntési eljárások alkalmazásával minimalizálhatók.
Mi a különbség a gravitációs öntés és a nyomásos öntés között?
A legfőbb különbség abban rejlik, hogy hogyan öntik az olvadt fémet az öntőformába. A gravitációs öntés a gravitációs erőre épül, míg a HPDC egy motoros befecskendező rendszerre támaszkodik.
1. Gyártási sebesség és mennyiség.
Általában a gravitációs öntés hosszabb időt vesz igénybe, mivel a fémet a penész majd hagyjuk kihűlni, mielőtt eltávolítjuk. A szerszámok és alkatrészek iránti kereslettől függően.
A HPDC gyors ciklusidőket biztosít, és nagy volumenű gyártásra alkalmas.
2. A tervezés összetettsége és a méretpontosság
A gravitációs öntés számos olyan alkatrész gyártására alkalmas, amelyek geometriája közepesen bonyolult, és falvastagságuk is viszonylag nagy.
Az HPDC segítségével összetett, integrált geometriák, vékonyabb falak és bonyolult részletek hozhatók létre.
3. Szilárdság, porozitás és hőkezelés
Ha az öntést és a megszilárdulást megfelelően szabályozzák, akkor a gravitációs öntési eljárás alkalmazásával is jó minőségű öntvények állíthatók elő.
Bár a HPDC-vel erős és könnyű alkatrészek gyárthatók, a gyors fröccsöntés gázpórusok kialakulásához vezethet.
4. Felületi megmunkálás és utómunkálatok.
Az öntés utáni felület általában sima, és a kis felületi részletek is jól visszaadódnak. Ez egyszerűsítheti bizonyos terveket, így csökkentve a szükséges megmunkálási műveletek számát.
A gravitációs öntéssel készült alkatrészek is kiváló felületi minőséget érhetnek el, különösen jól karbantartott fém öntőformák használata esetén.
Költség-összehasonlítás: Melyik öntési módszer a gazdaságosabb?
| Költségtényező | Gravitációs öntés | Nagynyomású öntés |
| Kezdeti szerszámkészítés | Általában alacsonyabb | Általában magasabb |
| Beruházás gépekbe | Általában alacsonyabb | Magasabb |
| Ciklusidő | Hosszabb | Rövidebb |
| Alkatrészenkénti költség kis sorozatgyártás esetén | Gyakran versenyképes | A szerszámok miatt magas lehet |
| Alkatrészenkénti költség nagy tételek esetén | Lehet, hogy magasabb | Az automatizálásnak köszönhetően gyakran alacsonyabb |
| Másodlagos megmunkálás | A tűréshatároktól és a kivitelezéstől függ | A „near-net-shape” pontosságnak köszönhetően csökkenthető |
A gravitációs öntés és a nyomásos öntés alkalmazásai
Íme néhány példa a gravitációs öntés leggyakoribb alkalmazási területeire.
A gravitációs öntés gyakori alkalmazási területei
- Kiválasztott motoralkatrészek, hengerfejek és gépjármű-házak.
- Szivattyútestek, szelepházak és ipari gépalkatrészek.
- Alumíniumból készült sebességváltó- és hajtóműházak.
- Olyan szerkezeti elemek, amelyeknek megfelelő mechanikai tulajdonságokkal kell rendelkezniük.
- Repülőgépipari, sportfelszerelési és elektromos alkatrészek (adott esetben), az anyag- és minősítési követelményekkel együtt.
A nyomásos öntés leggyakoribb alkalmazási területei
- Gépjármű-sebességváltó-házak, fedelek, tartók és díszlécek.
- Elektronikai burkolatok, csatlakozók és hűtőbordák.
- Háztartási készülékek burkolatai és fogyasztási cikkek alkatrészei.
- Ipari berendezések burkolatai és szerkezeti alkatrészei.
- Vékonyfalú, könnyűsúlyú alkatrészek bonyolult kialakítással.
Melyek a három öntési típus?
Három népszerű típus létezik:
- Homoköntés: A fém megolvasztása és homokból készült öntőformába öntése. Nagy méretű alkatrészek és különféle ötvözetek gyártására alkalmas, és az öntőforma előkészítése viszonylag olcsó.
- Precíziós öntés: Egy eldobható viaszot vagy hasonló anyagot tűzálló anyagokkal vonnak be, így formát hozva létre. A sablon eltávolítása után egy üreg marad hátra, amely lehetővé teszi a bonyolult, finom részletekkel rendelkező alakzatok elkészítését.
- Nyomdai öntés: Az olvadt fémet egy újrafelhasználható fémformába öntik, akár gravitációs úton, akár egy olyan rendszer segítségével, amely nyomás alatt nyomja be a fémet.
Hogyan válasszunk a gravitációs öntés és a nyomásos öntés között?
A gyártóknak a folyamat kiválasztása előtt figyelembe kell venniük a következő tényezőket:
- Tervezési felülvizsgálat: Falvastagság, üreg, bordák, kiemelkedések, kihúzási szög és mérettűrések.
- Anyagigény: Gondoskodjon az ötvözet kompatibilitásáról, szilárdságáról, korrózióállóságáról, üzemi hőmérsékletéről és a hőkezelési követelményekről.
- Termelési mennyiség: Becsülje meg a kezdeti keresletet, valamint a várható teljes élettartam alatti mennyiséget.
- Minőségi követelmények: Határozza meg az elfogadható porozitást, nyomásállóságot, felületi minőséget és az ellenőrzési módszereket.
- Tteljes költség: Vegye figyelembe a szerszámgyártást, az egyedi gyártást, a megmunkálást, a felületkezelést, az ellenőrzést és a logisztikát.
A gyártó gyártási tapasztalata, berendezései, minőségbiztosítási rendszere, valamint a beszállítók szállítási kapacitása. A gyártásra optimalizált tervezés (DFM) keretében végzett felülvizsgálat során azonosítják azokat a lehetőségeket, amelyek a szerszámkészítés előtti szakaszban a formák egyszerűsítését, a fémáramlás javítását, a megmunkálási igény csökkentését és a gyártási költségek ellenőrzését szolgálják.
Következtetés
Mind a gravitációs öntés, mind a nagynyomású öntés megbízható alkatrészeket eredményez, és ezeket különböző gyártási prioritások esetén alkalmazzák.
A gravitációs öntést gyakran alkalmazzák kis és közepes mennyiségű gyártáshoz, vastagabb falvastagságú alkatrészekhez, valamint olyan ötvözetekhez, amelyek hőkezelést igényelhetnek. A nagynyomású présöntést általában bonyolult vagy vékony falú alkatrészek, valamint nagy mennyiségű gyártás esetén részesítik előnyben.
Az optimális eljárás kiválasztásakor nem csupán az ár és a sebesség számít. A döntés függ az anyag tulajdonságaitól, az alkatrész geometriájától, a porozitási követelményektől, a mérettűrésektől, a szerszámberuházás költségétől és a teljes termelési mennyiségtől. Ezen tényezők korai összehasonlítása lehetővé teszi a gyártók számára, hogy egyensúlyt teremtsenek a minőség, a teljesítmény és a költségek között.
Gyakran ismételt kérdések
Hányféle öntési módszer létezik?
A homoköntés, a precíziós öntés és a nyomásos öntés az öntés három leggyakoribb típusa. A homoköntésnél homokformát használnak, a precíziós öntésnél eldobható mintát és tűzálló formát, míg a nyomásos öntésnél újrafelhasználható fém öntőformát alkalmaznak. Egyéb technikák közé tartozik a gravitációs öntés, a centrifugális öntés és a folyamatos öntés.
Mit jelent a gravitációs öntés?
A gravitációs öntés olyan öntési eljárás, amelynek során az olvadt fémet nagy nyomás alkalmazása nélkül öntik vagy gravitációs úton juttatják egy újrafelhasználható öntőformába. Ezt az eljárást alumínium alkatrészek gyártásához alkalmazzák, és az ötvözet, az öntőforma és a folyamat megfelelő szabályozásával kiváló méretpontosságot és belső integritást biztosít.
Hányféle nyomásos öntési eljárás létezik?
Két fő típus létezik: Melegkamrás és hidegkamrás nyomásos öntés. A cinket és más, alacsony olvadáspontú ötvözeteket általában melegkamrás eljárással dolgozzák fel. Az alumíniumötvözetet és más fémeket, amelyeket a fröccsöntőkamrába való átvezetés előtt meg kell olvasztani, általában hidegkamrás rendszerekkel olvasztják meg.
Mit jelentenek a PDC és a GDC rövidítések?
A PDC általában a nyomásos öntés (pressure die casting), pontosabban a nagynyomású öntés (HPDC) rövidítése, amelynek során az olvadt fémet nyomás alatt préselik az öntőformába. A gravitációs öntés (GDC) egy olyan technika, amelynek során a gravitáció hatására az olvadt fém egy újrafelhasználható fémformába kerül. A PDC-t általában nagyobb gyártási mennyiségek esetén vagy gyors gyártáshoz használják, míg a GDC kisebb gyártási sorozatokhoz, valamint olyan alkatrészekhez alkalmazható, amelyeknél szabályozott megszilárdulásra van szükség.