
Wprowadzenie
Odlewanie grawitacyjne a odlewanie ciśnieniowe jest kluczowym czynnikiem branym pod uwagę przez producentów przy wyborze procesu odlewania metalu dla nowego elementu. Obie metody pozwalają uzyskać elementy o stałych wymiarach, które trudno jest wytworzyć innymi metodami, a także zapewniają trwałość gotowego elementu. Różnią się one sposobem, w jaki stopiony metal trafia do pleśń, tempo produkcji, nakłady na oprzyrządowanie oraz kształt, jaki można wytworzyć.
Odlewanie grawitacyjne to proces odlewania grawitacyjnego, stosowany głównie w przypadku wielu średniej wielkości części produkcyjnych i podzespołów, które wymagają kontrolowanego krzepnięcia. Odlewanie ciśnieniowe pod wysokim ciśnieniem (HPDC): Stopiony metal jest wtłaczany pod ciśnieniem z dużą prędkością do matrycy, co stanowi idealne rozwiązanie w przypadku produkcji dużej liczby cienkościennych, skomplikowanych elementów.
Szybkie porównanie: odlewanie grawitacyjne a odlewanie ciśnieniowe
| Współczynnik porównawczy | Odlewanie grawitacyjne (GDC) | Odlewanie ciśnieniowe pod wysokim ciśnieniem (HPDC) |
| Sposób napełniania | Grawitacja | Wtrysk pod wysokim ciśnieniem |
| Rodzaj formy | Metalowa forma wielokrotnego użytku | Stalowa matryca wielokrotnego użytku |
| Typowa wielkość produkcji | Od niskiego do średniego, czasami wyższy | Od średniego do bardzo wysokiego |
| Złożoność części | Od prostych do umiarkowanie złożonych | Złożone, szczegółowe kształty geometryczne |
| Grubość ścianki | Ogólnie rzecz biorąc, grubsze odcinki | Elementy o cienkich ściankach |
| Dokładność wymiarowa | Dobry | Ogólnie wyższy |
| Wykończenie powierzchni | Dobry | Zazwyczaj bardzo dobrze |
| Porowatość | Często łatwiejsze do kontrolowania, w zależności od procesu | Porowatość gazowa może stanowić problem |
| Obróbka cieplna | Często nadaje się do stopów zgodnych | W przypadku tradycyjnych elementów HPDC mogą występować ograniczenia związane z obróbką cieplną |
| Początkowy koszt oprzyrządowania | Ogólnie niższe | Ogólnie wyższy |
| Koszt jednej sztuki | Często opłacalne w przypadku mniejszych serii | Często opłacalne przy dużych nakładach |
| Typowe materiały | Stopy aluminium; wybrane inne stopy metali nieżelaznych | Aluminium, cynk, magnez oraz wybrane stopy miedzi |
| Typowe zastosowania | Obudowy, korpusy pomp, części samochodowe | Obudowy elektroniczne, obudowy samochodowe, elementy o cienkich ściankach |
Czym jest odlewanie grawitacyjne?
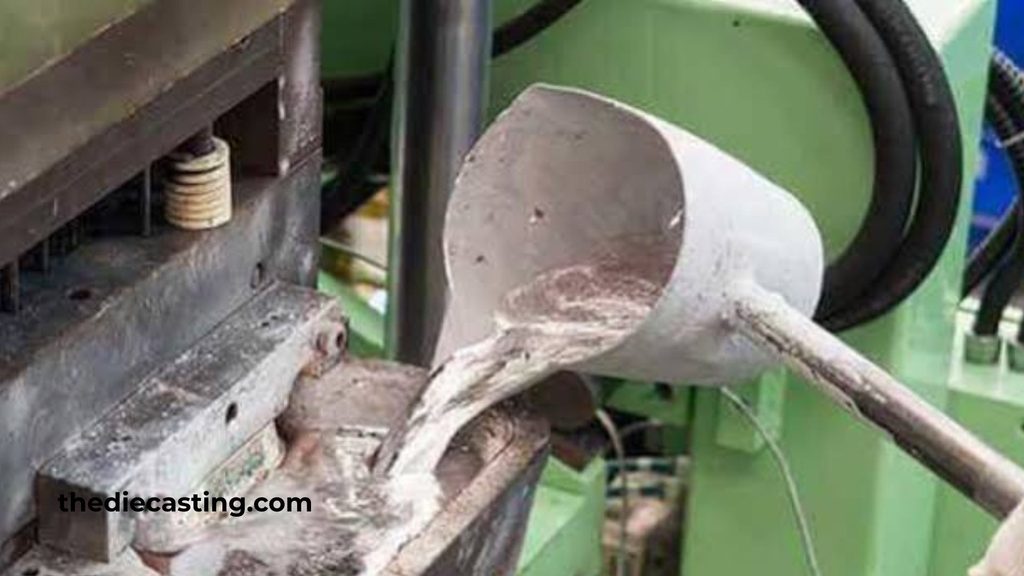
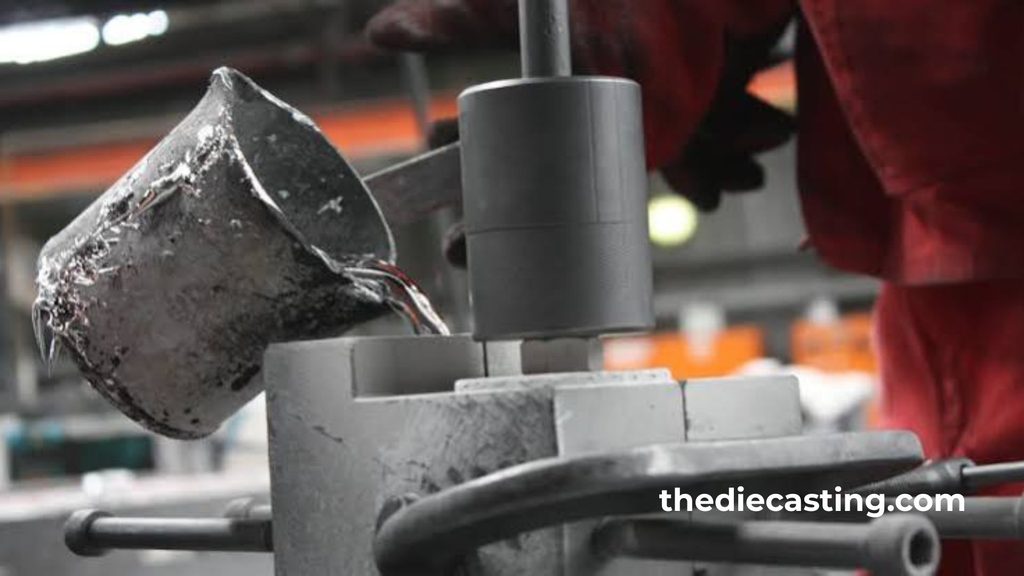
Odlewanie grawitacyjne to proces obróbki metalu polegający na wlewaniu stopionego metalu do formy pod wpływem siły grawitacji. Jeśli forma jest wielokrotnego użytku i wykonana ze stali lub żeliwa, proces ten nazywa się zazwyczaj odlewaniem grawitacyjnym odlewanie ciśnieniowe lub odlewanie w formach stałych.
Odlewanie grawitacyjne jest to rodzaj odlewania, który nie wymaga stosowania systemu wtrysku pod wysokim ciśnieniem do wypełnienia formy. Jakość odlewu można kontrolować poprzez regulację temperatury formy, prędkości wlewania, konstrukcji kanałów wlewowych oraz warunków chłodzenia w procesie produkcyjnym.
Jak działa odlewanie grawitacyjne?
Poniżej przedstawiono standardową procedurę:
- Przygotowanie formy: Czynność tę wykonuje producent, który w razie potrzeby czyści i podgrzewa formę, a następnie pokrywa ją odpowiednią powłoką.
- Stop jest topiony, a następnie poddawany analizie pod kątem składu i temperatury.
- Nalewanie: Stopiony metal wlewa się do formy, gdzie grawitacja powoduje wypełnienie formy.
- Krzepnięcie: Metal stygnie i krzepnie, a skurcz jest kontrolowany przez formę i układ podający.
- Demontaż części: Forma zostaje rozdzielona, a odlew wyjmowany jest z formy.
- Wykończenie i kontrola: Nadmiar materiału i nadlewki są odcinane, a następnie – w zależności od potrzeb – poddawane obróbce skrawaniem, wykańczaniu powierzchni lub kontroli.

Jakich materiałów używa się w odlewaniu grawitacyjnym?
Stopy aluminium stosuje się przede wszystkim w odlewaniu grawitacyjnym. Jeśli pleśń O ile materiał, temperatura robocza i konstrukcja procesu są odpowiednie, można również stosować inne stopy metali nieżelaznych.
| Materiał | Najważniejsze cechy | Typowe zastosowania |
| Stopy aluminium, w tym A356 i A357 | Lekkość, dobra odporność na korozję, korzystne właściwości mechaniczne | Obudowy samochodowe, korpusy pomp, elementy maszyn |
| Stopy magnezu | Niska gęstość i doskonały potencjał w zakresie redukcji masy | Lekkie elementy do pojazdów i sprzętu |
| Stopy cynku | Dobra odlewalność i precyzja wymiarowa w odpowiednich zastosowaniach | Elementy metalowe, okucia, wybrane drobne elementy |
| Mosiądz i brąz | Odpowiednia odporność na korozję oraz właściwości termiczne lub elektryczne, w zależności od stopu | Elementy dekoracyjne, okucia, wybrane komponenty przemysłowe |
Jakie są zalety odlewania grawitacyjnego?
- Odpowiednio zaprojektowany metalowy kanał grawitacyjny może zminimalizować turbulencje podczas napełniania, co określa się mianem napełniania kontrolowanego.
- Potencjalnie niska porowatość: Dzięki odpowiedniej kontroli procesu możliwe jest uzyskanie gęstych odlewów o dobrej integralności wewnętrznej.
- Opcje obróbki cieplnej: Wiele stopów aluminium odlewanych grawitacyjnie można poddać obróbce cieplnej, co pozwala uzyskać lepsze właściwości mechaniczne.
- Umiarkowane nakłady na oprzyrządowanie: Zazwyczaj oprzyrządowanie do form stałych nie jest tak skomplikowane jak odlewanie wysokociśnieniowe oprzyrządowanie.
- Odpowiednie właściwości mechaniczne: Przy zastosowaniu odpowiedniego stopu i odpowiedniej jakości odlewu proces ten można wykorzystać do produkcji niezawodnych elementów mechanicznych przeznaczonych do zastosowań konstrukcyjnych i pod ciśnieniem.
Jakie są ograniczenia odlewania grawitacyjnego?
- Ze względu na długi czas produkcji odlewanie grawitacyjne jest zazwyczaj bardziej czasochłonne niż odlewanie HPDC.
- Cienkie przekroje i skomplikowane elementy do wypełnienia mogą stanowić większe wyzwanie, a dotrzymanie wąskich tolerancji może wymagać dodatkowej obróbki.
- Chociaż koszt oprzyrządowania do technologii HPDC bywa wyższy niż koszt oprzyrządowania do form stałych, w tym drugim przypadku nadal konieczna jest inwestycja.
Czym jest odlewanie ciśnieniowe?
Odlewanie ciśnieniowe jest to proces produkcyjny, w którym wielokrotnego użytku metalowa matryca jest wypełniana stopionym metalem.
Odlewanie ciśnieniowe pod wysokim ciśnieniem: Maszyna wtłacza stopiony metal pod wysokim ciśnieniem do wnęki formy, co pozwala metalowi wypełnić najdrobniejsze szczegóły wnęki przed zestaleniem się.
Jest to powszechnie stosowana metoda w sytuacjach, gdy producenci wymagają cienkich ścianek, wysokiej wydajności produkcji, złożonej geometrii oraz chcą uzyskać jednolite wymiary.
Jak działa odlewanie ciśnieniowe?
Ogólna procedura dotycząca HPDC wygląda następująco:
- Czyszczenie, smarowanie i przygotowanie matrycy do produkcji.
- Topienie stopów: Stop jest topiony i utrzymywany w wymaganym zakresie temperatur procesowych.
- Wstrzyknięcie: Stopiony metal znajduje się pod wysokim ciśnieniem i jest wlewany do wnęki formy.
- Chłodzenie: Metal ulega zestaleniu w matrycy w kontrolowanych warunkach.
- Wyrzut: Odlew jest wyrzucany z formy za pomocą kołków wypychających.
- Przycinanie i kontrola: Usunąć nadmiar materiału i sprawdzić element pod kątem wad wymiarowych oraz wad odlewniczych.

Jakie są dwa główne rodzaje odlewania ciśnieniowego?
Zasadniczo istnieją dwa rodzaje tradycyjnego odlewania ciśnieniowego: z komorą gorącą i z komorą zimną.
Odlewanie ciśnieniowe w komorze gorącej
W odlewaniu ciśnieniowym z komorą gorącą część układu wtryskowego jest zanurzona w stopionym metalu lub połączona z nim. Taka konstrukcja eliminuje konieczność przelewania stopionego metalu do układu wtryskowego w każdym cyklu.
Odlewanie ciśnieniowe w komorze zimnej
Odlewanie ciśnieniowe w komorze zimnej polega na topieniu metalu w piecu zewnętrznym i wlewaniu go do komory odlewniczej podczas każdego cyklu. Metoda ta jest stosowana w przypadku stopów aluminium oraz niektórych stopów magnezu i miedzi.
Jakie są zalety odlewania ciśnieniowego?
- Wysoka prędkość produkcji: Technologia HPDC stanowi idealny wybór w przypadku dużych zamówień ze względu na krótkie cykle produkcyjne.
- Złożona geometria: Proces ten pozwala na odtworzenie skomplikowanych kształtów o cienkich ściankach.
- Wymiary powtarzalne: Dobra konstrukcja matryc oraz kontrolowane procesy produkcyjne pomagają zapewnić stałość wymiarową.
- Dobre wykończenie powierzchni: Elementy mogą być wykończone w taki sposób, aby ich powierzchnie były wystarczająco gładkie, co pozwala na zastosowanie różnych rodzajów wykończeń.
- Wydajność produkcji: Dzięki produkcji metodą „near-net-shape” można ograniczyć obróbkę skrawaniem i ilość odpadów materiałowych.
Jakie są ograniczenia odlewania ciśnieniowego?
- Początkowa inwestycja w odlewanie ciśnieniowe jest nieco wysoka, ponieważ wymaga zastosowania specjalistycznych maszyn oraz wysokiej jakości, trwałych i precyzyjnie zaprojektowanych narzędzi.
- Kolejną kwestią związaną z szybkim wtryskiem metalu jest ryzyko uwięzienia gazu, co może wpłynąć na właściwości mechaniczne, szczelność ciśnieniową lub jakość wykończenia.
- Ograniczenia te można zminimalizować, stosując procesy odlewania ciśnieniowego wspomagane próżnią oraz inne procesy odlewania o wysokim stopniu integralności.
Jaka jest różnica między odlewaniem grawitacyjnym a odlewaniem ciśnieniowym?
Kluczowa różnica polega na sposobie wlewania stopionego metalu do formy. Odlewanie grawitacyjne opiera się na sile grawitacji, natomiast w technologii HPDC wykorzystuje się napędzany mechanicznie system wtryskowy.
1. Szybkość i wielkość produkcji.
Zazwyczaj odlewanie grawitacyjne trwa dłużej, ponieważ metal jest wlewany do pleśń i pozostawia się do ostygnięcia przed wyjęciem. W zależności od zapotrzebowania na narzędzia i części.
Technologia HPDC zapewnia krótkie czasy cyklu i nadaje się do produkcji wielkoseryjnej.
2. Złożoność konstrukcyjna i dokładność wymiarowa
Odlewanie grawitacyjne nadaje się do szerokiej gamy elementów o umiarkowanie skomplikowanej geometrii oraz o stosunkowo grubych ściankach.
Technologię HPDC można wykorzystać do tworzenia złożonych, zintegrowanych geometrii, cieńszych ścianek oraz skomplikowanych elementów.
3. Wytrzymałość, porowatość i obróbka cieplna
Jeśli proces odlewania i krzepnięcia jest odpowiednio kontrolowany, to przy zastosowaniu metody odlewania grawitacyjnego można uzyskać odlewy o dobrej integralności.
Chociaż technologia HPDC może być wykorzystywana do wytwarzania wytrzymałych i lekkich elementów, szybkie wtryskiwanie może prowadzić do powstawania porów gazowych.
4. Wykończenie powierzchni i operacje dodatkowe.
Powierzchnia odlewu jest zazwyczaj gładka, a drobne szczegóły powierzchniowe są dobrze odwzorowane. Może to uprościć niektóre projekty, a tym samym ograniczyć liczbę niezbędnych operacji obróbki skrawaniem.
Elementy odlewane grawitacyjnie mogą również charakteryzować się dobrą jakością powierzchni, zwłaszcza w przypadku dobrze konserwowanych form metalowych.
Porównanie kosztów: Która metoda odlewania jest bardziej opłacalna?
| Czynnik kosztowy | Odlewanie grawitacyjne | Odlewanie wysokociśnieniowe |
| Oprzyrządowanie wstępne | Ogólnie niższe | Ogólnie wyższy |
| Inwestycje w sprzęt | Zazwyczaj niższe | Wyższy |
| Czas cyklu | Dłuższy | Krócej |
| Koszt jednej sztuki przy małych seriach | Często rywalizujący | Może być wysoka ze względu na oprzyrządowanie |
| Koszt jednej sztuki przy produkcji seryjnej | Może być wyższa | Często niższe dzięki automatyzacji |
| Obróbka wtórna | Zależy od tolerancji i konstrukcji | Można to ograniczyć dzięki dokładności zbliżonej do kształtu docelowego |
Zastosowania odlewania grawitacyjnego i odlewania ciśnieniowego
Oto kilka przykładów typowych zastosowań odlewania grawitacyjnego.
Typowe zastosowania odlewania grawitacyjnego
- Wybrane części silnika, głowice cylindrów i obudowy części samochodowych.
- Korpusy pomp, obudowy zaworów i elementy maszyn przemysłowych.
- Obudowy skrzyni biegów i przekładni wykonane z aluminium.
- Elementy konstrukcyjne, które muszą charakteryzować się odpowiednimi właściwościami mechanicznymi.
- Elementy lotnicze, sprzęt sportowy oraz komponenty elektryczne (w stosownych przypadkach) wraz z wymaganiami dotyczącymi materiałów i kwalifikacji.
Typowe zastosowania odlewów ciśnieniowych
- Obudowy skrzyń biegów, pokrywy, wsporniki i elementy wykończeniowe do samochodów.
- Obudowy urządzeń elektronicznych, złącza i obudowy radiatorów.
- Obudowy urządzeń oraz części produktów konsumpcyjnych.
- Osłony i elementy konstrukcyjne do urządzeń przemysłowych.
- Cienkościenne, lekkie elementy o skomplikowanych kształtach.
Jakie są trzy rodzaje odlewów?
Istnieją trzy popularne rodzaje:
- Odlewanie w piasku: Stopienie metalu i wlanie go do formy piaskowej. Metoda ta nadaje się do produkcji dużych elementów oraz różnych stopów, a przygotowanie formy jest stosunkowo niedrogie.
- Odlewanie precyzyjne: Jednorazowy wosk lub podobny materiał pokrywa się materiałami ogniotrwałymi, tworząc formę. Po usunięciu wzoru pozostaje wnęka, która pozwala na wykonanie skomplikowanego kształtu o drobnych szczegółach.
- Odlewanie ciśnieniowe: Stopiony metal wlewa się do metalowej formy wielokrotnego użytku – albo grawitacyjnie, albo za pomocą systemu, który wtłacza metal pod ciśnieniem.
Jak wybrać między odlewaniem grawitacyjnym a odlewaniem ciśnieniowym
Przed wyborem procesu producenci powinni wziąć pod uwagę następujące czynniki:
- Analiza projektu: Grubość ścianki, wnęka, żebra, występy, kąt nachylenia oraz tolerancje wymiarowe.
- Wymagania dotyczące materiałów: Należy zapewnić zgodność stopów, wytrzymałość, odporność na korozję, temperaturę roboczą oraz spełnienie wymagań dotyczących obróbki cieplnej.
- Wielkość produkcji: Należy oszacować zarówno początkowy popyt, jak i przewidywany wolumen sprzedaży w całym okresie eksploatacji.
- Wymagania jakościowe: Należy określić dopuszczalną porowatość, szczelność, jakość wykończenia powierzchni oraz metody kontroli.
- Tcałkowity koszt: Należy uwzględnić oprzyrządowanie, produkcję jednostkową, obróbkę skrawaniem, wykończenie, kontrolę jakości oraz logistykę.
Doświadczenie producenta w zakresie procesów, wyposażenie, system jakości oraz zdolności dostawcze dostawców. Podczas przeglądu projektu pod kątem produkcji (DFM) identyfikuje się możliwości, które można wykorzystać jeszcze przed wykonaniem oprzyrządowania, w celu uproszczenia formy, poprawy przepływu metalu, ograniczenia obróbki skrawaniem oraz kontroli kosztów produkcji.
Wnioski
Zarówno odlewanie grawitacyjne, jak i odlewanie ciśnieniowe pozwalają uzyskać elementy o wysokiej niezawodności i są stosowane w zależności od priorytetów produkcyjnych.
Odlewanie grawitacyjne jest często stosowane w przypadku małych i średnich serii, grubszych przekrojów oraz stopów, które mogą wymagać obróbki cieplnej. Odlewanie pod wysokim ciśnieniem jest zazwyczaj preferowane w przypadku skomplikowanych elementów lub elementów o cienkich ściankach, a także w produkcji wielkoseryjnej.
Cena i szybkość nie są jedynymi kryteriami przy wyborze najlepszego procesu. Decyzja zależy od właściwości materiału, geometrii elementu, wymagań dotyczących porowatości, tolerancji wymiarowych, nakładów na oprzyrządowanie oraz całkowitej wydajności. Wczesne porównanie tych czynników pozwala producentom osiągnąć równowagę między jakością, wydajnością i kosztami.
Często zadawane pytania
Ile jest rodzajów odlewów?
Odlewanie w formach piaskowych, odlewanie w formach woskowych oraz odlewanie ciśnieniowe to trzy najpopularniejsze rodzaje odlewania. W odlewaniu w formach piaskowych wykorzystuje się formę piaskową, w odlewaniu w formach woskowych – jednorazowy wzór i formę ogniotrwałą, a w odlewaniu ciśnieniowym – metalową matrycę wielokrotnego użytku. Inne techniki to odlewanie grawitacyjne, odlewanie odśrodkowe oraz odlewanie ciągłe.
Co oznacza termin „odlewanie ciśnieniowe grawitacyjne”?
Odlewanie grawitacyjne to metoda odlewania, w której stopiony metal jest wlewany lub doprowadzany grawitacyjnie do formy wielokrotnego użytku bez wywierania na niego wysokiego ciśnienia. Stosuje się ją do produkcji elementów aluminiowych i pozwala uzyskać dobrą dokładność wymiarową oraz integralność wewnętrzną przy odpowiedniej kontroli stopu, formy i procesu.
Ile jest rodzajów odlewania ciśnieniowego?
Wyróżnia się dwa główne rodzaje: Odlewanie ciśnieniowe w komorze gorącej i komorze zimnej. Cynk i inne odpowiednie stopy o niskiej temperaturze topnienia są zazwyczaj przetwarzane w komorach gorących. Stopy aluminium i inne metale, które przed wprowadzeniem do komory wtryskowej wymagają stopienia, są zazwyczaj topione przy użyciu systemów z komorami zimnymi.
Co oznaczają skróty PDC i GDC?
Zazwyczaj skrót PDC oznacza odlewanie ciśnieniowe, a dokładniej odlewanie ciśnieniowe pod wysokim ciśnieniem (HPDC), w którym stopiony metal jest wtłaczany pod ciśnieniem do formy. Odlewanie grawitacyjne (GDC) to technika, w której siła grawitacji wtłacza stopiony metal do metalowej formy wielokrotnego użytku. Technika PDC jest zazwyczaj stosowana przy większych wielkościach produkcji lub w celu przyspieszenia produkcji, natomiast technika GDC może być wykorzystywana zarówno do mniejszych serii produkcyjnych, jak i do elementów, w przypadku których wymagane jest kontrolowane krzepnięcie.