
Introduction
Moulage par gravité vs moulage sous pression C'est un critère essentiel dont tiennent compte les fabricants lorsqu'ils choisissent un procédé de moulage métallique pour un nouveau composant. Ces deux méthodes permettent d'obtenir des pièces aux dimensions constantes, difficiles à réaliser par d'autres procédés, et garantissent une grande durabilité. Elles se distinguent par la manière dont le métal en fusion pénètre dans le moisissure, le rythme de production, les investissements en outillage et la forme pouvant être réalisée.
Le moulage sous pression par gravité est un procédé de moulage par gravité principalement utilisé pour la fabrication de nombreuses pièces et composants de taille moyenne nécessitant une solidification contrôlée. Moulage sous haute pression (HPDC) : Le métal en fusion est injecté sous pression et à grande vitesse dans un moule, ce qui convient parfaitement à la fabrication en grande série de pièces complexes à parois minces.
Comparaison rapide : moulage par gravité et moulage sous pression
| Facteur de comparaison | Moulage par gravité (GDC) | Moulage sous haute pression (HPDC) |
| Méthode de remplissage | Gravité | Injection à haute pression |
| Type de moule | Moule métallique réutilisable | Matrice en acier réutilisable |
| Volume de production habituel | Faible à modérée, parfois plus élevée | Moyen à très élevé |
| Complexité des pièces | De simple à moyennement complexe | Géométries complexes et détaillées |
| Épaisseur de la paroi | Des sections généralement plus épaisses | Profilés à paroi mince |
| Précision dimensionnelle | Bon | Généralement plus élevé |
| Finition de la surface | Bon | En général, très bien |
| Porosité | Souvent plus faciles à maîtriser, selon le procédé | La porosité due au gaz peut poser problème |
| Traitement thermique | Souvent adapté aux alliages compatibles | Les pièces HPDC classiques peuvent présenter des contraintes en matière de traitement thermique |
| Coût initial des outillages | Généralement plus bas | Généralement plus élevé |
| Coût par pièce | Souvent avantageux pour les petites séries | Souvent avantageux pour les grandes séries |
| Matériaux courants | Alliages d'aluminium ; certains autres alliages non ferreux | Aluminium, zinc, magnésium et certains alliages de cuivre |
| Applications courantes | Boîtiers, corps de pompe, composants automobiles | Boîtiers électroniques, boîtiers automobiles, composants à parois minces |
Qu'est-ce que le moulage par gravité ?
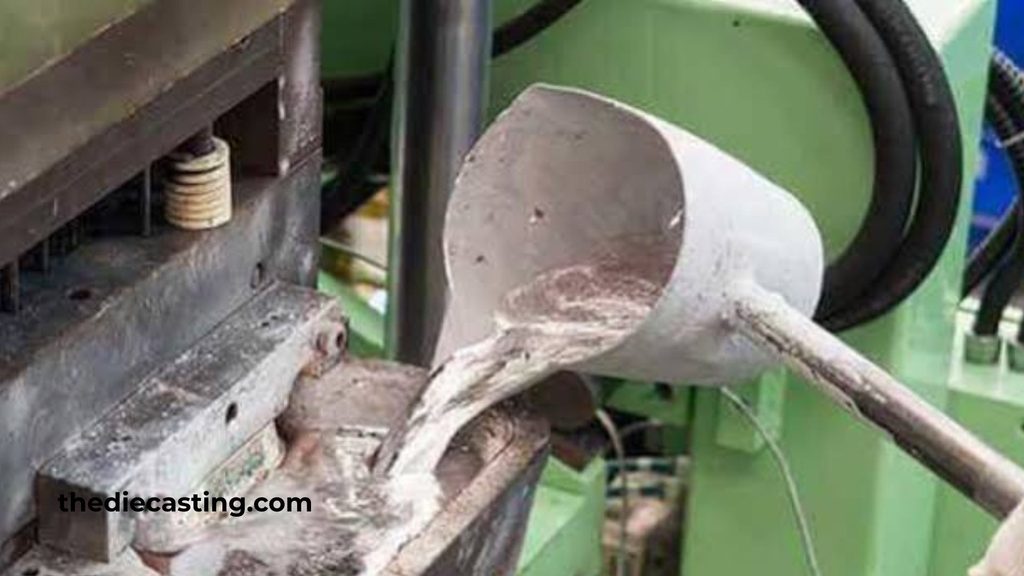
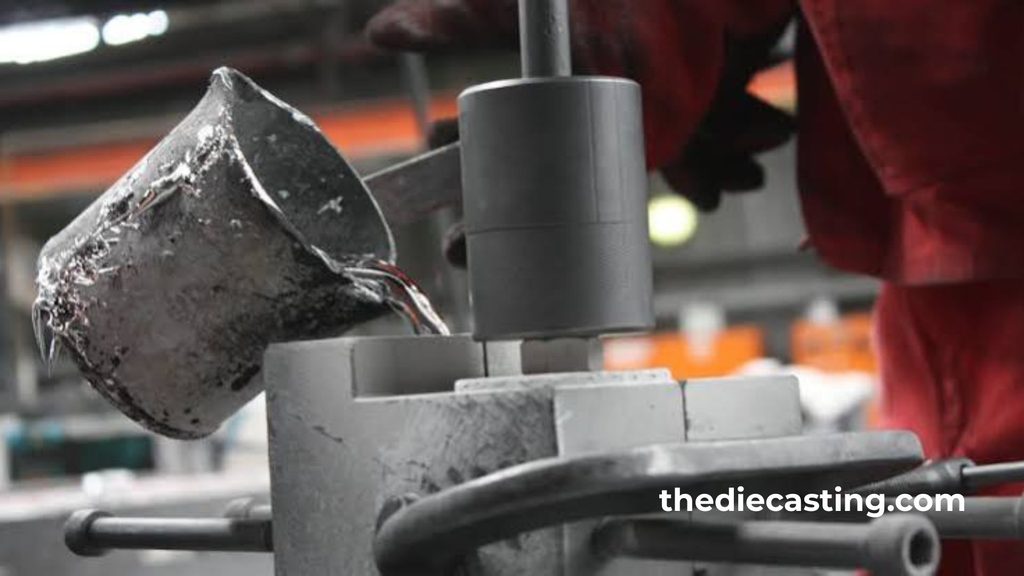
La coulée par gravité est un procédé de formage des métaux qui consiste à verser du métal en fusion dans un moule sous l'effet de la gravité. Si le moule est réutilisable et fabriqué en acier ou en fonte, ce procédé est généralement appelé « coulée par gravité ». moulage sous pression ou le moulage en moule permanent.
Coulée par gravité Il s'agit d'un procédé de moulage qui ne nécessite pas de système d'injection à haute pression pour remplir le moule. La qualité du moulage peut être contrôlée en régulant la température du moule, la vitesse de coulée, la conception des canaux de coulée et les conditions de refroidissement au cours du processus de fabrication.
Comment fonctionne le moulage par gravité ?
Voici la procédure habituelle :
- Préparation du moule: Cette opération est effectuée par le fabricant, qui nettoie et préchauffe le moule si nécessaire, puis l'enduit d'un revêtement adapté.
- L'alliage est fondu, puis sa composition et sa température sont analysées.
- Verser: Le métal en fusion est versé dans le moule, où la gravité assure son remplissage.
- Solidification: Le métal refroidit et se solidifie, et le retrait est contrôlé par le moule et le système d'alimentation.
- Retrait d'une pièce: Le moule est ouvert et la pièce moulée est retirée du moule.
- Finir et vérifier: Les bavures et les excédents de matière sont éliminés, puis les pièces sont usinées, soumises à un traitement de finition de surface ou contrôlées, selon le cas.

Quels matériaux utilisez-vous pour le moulage par gravité ?
Les alliages d'aluminium sont principalement utilisés pour la coulée par gravité. Si le moisissure Si le matériau, la température de travail et la conception du procédé sont adaptés, d'autres alliages non ferreux peuvent également être utilisés.
| Matériau | Caractéristiques principales | Applications typiques |
| Alliages d'aluminium, notamment les nuances A356 et A357 | Légèreté, bonne résistance à la corrosion, propriétés mécaniques intéressantes | Boîtiers automobiles, corps de pompes, composants de machines |
| Alliages de magnésium | Faible densité et excellent potentiel d'allègement | Composants légers pour l'automobile et les équipements |
| Alliages de zinc | Bonne coulabilité et précision des détails dimensionnels dans les applications adaptées | Quincaillerie, ferrures, petits composants sélectionnés |
| Laiton et bronze | Bonne résistance à la corrosion et bonnes propriétés thermiques ou électriques, selon l'alliage | Éléments décoratifs, ferrures, composants industriels sélectionnés |
Quels sont les avantages du moulage par gravité ?
- Un circuit métallique alimenté par gravité, correctement conçu, peut réduire au minimum les turbulences pendant le remplissage ; c'est ce qu'on appelle le « remplissage contrôlé ».
- Porosité potentiellement faible: Il est possible d'obtenir des pièces moulées denses présentant une bonne intégrité interne en contrôlant le procédé.
- Options de traitement thermique: De nombreux alliages d'aluminium moulés par gravité peuvent faire l'objet d'un traitement thermique permettant d'améliorer leurs propriétés mécaniques.
- Investissement modéré en outillage: En règle générale, l'outillage pour moules permanents n'est pas aussi complexe que moulage sous pression outillage.
- Propriétés mécaniques appropriées: À condition que l'alliage et la qualité de la pièce moulée soient adaptés, ce procédé permet de fabriquer des pièces mécaniques fiables destinées à des applications structurelles et à des applications sous pression.
Quelles sont les limites du moulage par gravité ?
- En raison de la durée de production plus longue, le moulage par gravité est généralement plus chronophage que le moulage sous haute pression (HPDC).
- Les sections minces et les formes complexes à usiner peuvent s'avérer plus difficiles à réaliser, et un usinage supplémentaire peut s'avérer nécessaire pour respecter des tolérances serrées.
- Même si le coût des outillages pour le moulage sous haute pression (HPDC) est parfois supérieur à celui des outillages à moule permanent, ces derniers nécessitent tout de même un investissement.
Qu'est-ce que le moulage sous pression ?
Moulage sous pression Il s'agit d'un procédé de fabrication consistant à couler du métal en fusion dans un moule métallique réutilisable.
Moulage sous haute pression : Une machine injecte le métal en fusion dans la cavité du moule sous haute pression, ce qui permet au métal de remplir les détails de la cavité avant de se solidifier.
Cette technique est couramment utilisée lorsque les fabricants ont besoin de parois minces, de cadences de production élevées, de géométries complexes et souhaitent obtenir des dimensions constantes.
Comment fonctionne le moulage sous pression ?
La procédure générale pour le HPDC est la suivante :
- Nettoyage, lubrification et préparation du moule en vue de la production.
- Fusion des alliages: L'alliage est fondu et maintenu dans la plage de température requise par le procédé.
- Injection: Le métal en fusion, sous haute pression, est coulé dans la cavité du moule.
- Refroidissement: Le métal est solidifié dans la matrice dans des conditions contrôlées.
- Ejection: La pièce moulée est éjectée du moule à l'aide de broches d'éjection.
- Découpe et contrôle: Retirez l'excédent de matière et inspectez la pièce pour détecter d'éventuels défauts dimensionnels ou de moulage.

Quels sont les deux principaux types de moulage sous pression ?
On distingue essentiellement deux types de moulage sous pression classique : le moulage à chambre chaude et le moulage à chambre froide.
Moulage sous pression à chambre chaude
Le moulage sous pression à chambre chaude consiste à immerger une partie du système d'injection dans le métal en fusion ou à la relier à celui-ci. Cette configuration évite d'avoir à transférer le métal en fusion dans le système d'injection à chaque cycle.
Moulage sous pression à chambre froide
Le moulage sous pression à chambre froide consiste à faire fondre le métal dans un four externe, puis à le verser dans la chambre de moulage à chaque cycle. C'est la méthode utilisée pour les alliages d'aluminium et certains alliages de magnésium et de cuivre.
Quels sont les avantages du moulage sous pression ?
- Vitesse de production élevée : Le procédé HPDC est le choix idéal pour les commandes importantes en raison de ses cycles courts.
- Géométrie complexe: Ce procédé permet de reproduire des géométries complexes comportant des parois minces.
- Dimensions reproductibles: Une conception optimale des matrices et des processus maîtrisés contribuent à garantir la cohérence dimensionnelle.
- Bonne finition de surface: Les pièces peuvent être usinées de manière à ce que leurs surfaces soient suffisamment lisses pour permettre l'application de divers types de finitions.
- Efficacité de la production: La production « near-net-shape » permet de réduire l'usinage et le gaspillage de matière.
Quelles sont les limites du moulage sous pression ?
- L'investissement initial dans le moulage sous pression est relativement élevé, car cette technique nécessite l'utilisation de machines spécialisées ainsi que des outillages de haute qualité, durables et conçus avec précision.
- Un autre problème lié à l'injection rapide de métal réside dans le risque de formation de poches de gaz, ce qui peut nuire aux propriétés mécaniques, à l'étanchéité à la pression ou à la qualité de finition.
- Ces contraintes peuvent être réduites au minimum en recourant à des procédés de moulage sous pression assistés par le vide et à d'autres procédés de haute intégrité.
Quelle est la différence entre le moulage par gravité et le moulage sous pression ?
La principale différence réside dans la manière dont le métal en fusion est coulé dans le moule. Le moulage par gravité repose sur la force de gravité, tandis que le moulage HPDC s'appuie sur un système d'injection motorisé.
1. Vitesse et volume de production.
En règle générale, le moulage par gravité prend plus de temps, car le métal est coulé dans le moisissure et on le laisse refroidir avant de le démouler. En fonction de la demande en outils et en pièces.
Le procédé HPDC permet des temps de cycle courts et est adapté à la production en grande série.
2. Complexité de la conception et précision dimensionnelle
Le moulage par gravité convient à une large gamme de pièces présentant une géométrie modérément complexe ainsi que des parois relativement épaisses.
La technologie HPDC permet de créer des géométries intégrées complexes, des parois plus fines et des détails complexes.
3. Résistance, porosité et traitement thermique
Si le coulage et la solidification sont maîtrisés, il est possible d'obtenir des pièces moulées de bonne qualité en utilisant une méthode de coulage par gravité.
Si le procédé HPDC permet de fabriquer des composants à la fois résistants et légers, l'injection rapide peut entraîner la formation de pores gazeux.
4. Finition de surface et opérations complémentaires.
La finition à la sortie du moule est généralement lisse et permet une bonne reproduction des petits détails de surface. Cela peut simplifier certaines conceptions, réduisant ainsi le nombre d'opérations d'usinage nécessaires.
Les pièces moulées par gravité peuvent également présenter une bonne qualité de surface, notamment lorsque les moules métalliques sont bien entretenus.
Comparaison des coûts : quelle méthode de moulage est la plus économique ?
| Facteur de coût | Coulée par gravité | Moulage sous pression |
| Outillage initial | Généralement plus bas | Généralement plus élevé |
| Investissements en équipements | Généralement plus bas | Plus élevé |
| Durée du cycle | Plus long | Plus court |
| Coût unitaire pour les petites séries | Souvent compétitif | Peut être élevé en raison de l'outillage |
| Coût unitaire pour les grandes séries | Peut être plus élevé | Souvent moins élevés grâce à l'automatisation |
| Usinage secondaire | Cela dépend des tolérances et de la conception | Peut être réduite grâce à une précision de forme proche de la forme finale |
Applications du moulage par gravité et du moulage sous pression
Voici quelques exemples d'applications courantes du moulage par gravité.
Applications courantes du moulage par gravité
- Pièces de moteur, culasses et carters automobiles sélectionnés.
- Corps de pompes, boîtiers de vannes et composants de machines industrielles.
- Carter de boîte de vitesses et de transmission en aluminium.
- Éléments structurels nécessitant des propriétés mécaniques adaptées.
- Aérospatiale, équipements sportifs et composants électriques (le cas échéant), avec les exigences relatives aux matériaux et à la qualification.
Applications courantes du moulage sous pression
- Carter de boîte de vitesses, couvercles, supports et garnitures pour le secteur automobile.
- Boîtiers électroniques, connecteurs et boîtiers de dissipateurs thermiques.
- Boîtiers d'appareils électroménagers et pièces de produits de grande consommation.
- Couvercles et accessoires de structure pour équipements industriels.
- Pièces légères à parois minces présentant des formes complexes.
Quels sont les trois types de moulage ?
Il existe trois types courants :
- Coulée en sable: Fusion du métal et coulée dans un moule en sable. Ce procédé peut être utilisé pour des pièces de grande taille et divers alliages ; la préparation du moule est relativement peu coûteuse.
- Moulage de précision: Une cire jetable ou un matériau similaire est enduit de matériaux réfractaires pour former un moule. Une fois le modèle retiré, il reste une cavité permettant de réaliser une forme complexe présentant des détails fins.
- Moulage sous pression: Le métal en fusion est coulé dans un moule métallique réutilisable, soit par gravité, soit à l'aide d'un système qui injecte le métal sous pression.
Comment choisir entre le moulage par gravité et le moulage sous pression
Les fabricants doivent tenir compte des facteurs suivants avant de choisir un procédé :
- Révision de la conception: Épaisseur de paroi, cavité, nervures, bossages, angle de dépouille et tolérances dimensionnelles.
- Besoins en matériaux: Vérifier la compatibilité des alliages, la résistance mécanique, la résistance à la corrosion, la température de fonctionnement et les exigences en matière de traitement thermique.
- Volume de production: Estimer la demande initiale ainsi que le volume total prévu sur toute la durée de vie du produit.
- Exigences de qualité: Préciser les exigences en matière de porosité, d'étanchéité à la pression, d'état de surface et de techniques d'inspection.
- Tcoût total: Prenez en compte l'outillage, la production à l'unité, l'usinage, la finition, le contrôle qualité et la logistique.
L'expérience du fabricant en matière de procédés, ses équipements, son système qualité et la capacité de livraison de ses fournisseurs. L'étude de conception en vue de la fabrication (DFM) permet d'identifier les possibilités, avant la fabrication des outillages, de simplification des moules, d'amélioration de l'écoulement du métal, de réduction de l'usinage et de maîtrise des coûts de fabrication.
Conclusion
Le moulage par gravité et le moulage sous haute pression permettent tous deux d'obtenir des composants d'une grande fiabilité et sont utilisés en fonction des priorités de fabrication.
Le moulage par gravité est souvent utilisé pour les volumes faibles à moyens, les sections plus épaisses et les alliages pouvant nécessiter un traitement thermique. Le moulage sous haute pression est généralement privilégié pour les pièces complexes ou à parois minces, ainsi que pour la production en grande série.
Le prix et la rapidité ne sont pas les seuls critères à prendre en compte pour choisir le meilleur procédé. La décision dépend des propriétés du matériau, de la géométrie de la pièce, des exigences en matière de porosité, des tolérances dimensionnelles, de l'investissement en outillage et du rendement global. Une analyse précoce de ces facteurs permet aux fabricants de trouver un équilibre entre qualité, performances et coût.
Questions fréquemment posées
Combien existe-t-il de types de moulage ?
Le moulage au sable, le moulage à la cire perdue et le moulage sous pression sont les trois types de moulage les plus courants. Le moulage au sable utilise un moule en sable, le moulage à la cire perdue utilise un modèle jetable et un moule réfractaire, tandis que le moulage sous pression utilise un moule métallique réutilisable. Parmi les autres techniques, on peut citer le moulage par gravité, le moulage centrifuge et le moulage en continu.
Que signifie « moulage par gravité » ?
Le moulage par gravité est un procédé de moulage dans lequel le métal en fusion est versé ou s'écoule par gravité dans un moule réutilisable, sans être soumis à une pression élevée. Ce procédé est utilisé pour les pièces en aluminium et permet d'obtenir une bonne précision dimensionnelle et une bonne intégrité interne grâce à un contrôle adéquat de l'alliage, du moule et du procédé.
Combien existe-t-il de types de moulage sous pression ?
On distingue deux grands types : Moulage sous pression à chambre chaude et à chambre froide. Le zinc et les autres alliages à bas point de fusion sont généralement traités en chambre chaude. L'alliage d'aluminium et les autres métaux qui doivent être fondus avant d'être transférés dans la chambre d'injection sont généralement fondus à l'aide de systèmes à chambre froide.
Que signifient les acronymes PDC et GDC ?
En général, l'abréviation PDC désigne le moulage sous pression, et plus précisément le moulage sous haute pression (HPDC), dans lequel le métal en fusion est injecté sous pression dans un moule. Le moulage par gravité (GDC) est une technique dans laquelle la gravité fait couler le métal en fusion dans un moule métallique réutilisable. Le PDC est généralement utilisé pour les volumes de production importants ou pour une production rapide, tandis que le GDC peut être utilisé pour des séries de production plus petites ainsi que pour des composants nécessitant une solidification contrôlée.