
Współczesny przemysł wykorzystuje aluminium niemal w każdym zastosowaniu. Znajduje ono zastosowanie w przemyśle motoryzacyjnym, elektronice, częściach maszyn, ramach okiennych, radiatorach, obudowach, naczyniach kuchennych i wielu innych produktach. Często rodzi to proste pytanie: jaka jest różnica między aluminium a aluminium odlewanym ciśnieniowo? Odpowiedź brzmi: aluminium to metal, a aluminium odlewane ciśnieniowo to aluminium uformowane w wyniku określonego procesu odlewania.
Nie wszystkie wyroby aluminiowe mają ten sam skład ani te same właściwości. Ponieważ aluminium jest miękkie, producenci dodają do czystego aluminium różne pierwiastki, tworząc w ten sposób różne stopy. Następnie poddają te stopy różnym procesom produkcyjnym, takim jak walcowanie, wytłaczanie, kucie, obróbka skrawaniem, odlewanie w formach piaskowych oraz odlewanie ciśnieniowe.
Zatem jeśli dana część jest wykonana z aluminium, sama ta informacja nie wystarczy, by ustalić, w jaki sposób została ukształtowana. Najczęściej porównuje się więc aluminium kute z aluminium odlewanym ciśnieniowo. Aluminium kute to lity materiał aluminiowy, który jest kształtowany za pomocą środków mechanicznych. Odlew aluminiowy ciśnieniowy jest wytwarzany poprzez wtryskiwanie stopionego stopu pod wysokim ciśnieniem do metalowej matrycy. Różnice te mają wpływ na wytrzymałość, kształt, wykończenie powierzchni, koszt produkcji, tolerancje oraz przydatność do różnych zastosowań.
Czym jest aluminium?
Aluminium jest lekkie i charakteryzuje się dobrą odpornością na korozję, przewodnością cieplną oraz przewodnością elektryczną. W większości wyrobów technicznych stosuje się stopy aluminium, ponieważ czyste aluminium jest stosunkowo miękkie. Stopy to mieszaniny aluminium z innymi pierwiastkami, które zmieniają właściwości tego metalu.
Na przykład stop 6061 zawiera magnez i krzem i jest stosowany w elementach konstrukcyjnych, ramach, maszynach oraz częściach obrabianych. Stop 6063 wykorzystuje się do produkcji profili wytłaczanych i wyrobów architektonicznych, częściowo ze względu na jego dobre wykończenie powierzchni. Stop 7075 to stop o wysokiej wytrzymałości, zawierający cynk, magnez i miedź.
Na ostateczne właściwości ma również wpływ metoda produkcji
Dobry kawałek aluminium mógłby wyglądać następująco:
- Walcowane w postaci blachy lub płyty
- Wytłoczony w formie profilu
- Wykuty jako element o wysokiej wytrzymałości
- Obróbka skrawaniem w celu uzyskania precyzyjnego elementu
- Wlany do formy
Wszystkie te procesy rozpoczynają się od aluminium, ale produkty są różne.
· Kute aluminium
Aluminium tłoczone to stop formowany jako materiał lity. Do typowych procesów należą walcowanie, wytłaczanie i kucie. W trakcie tych procesów metal ulega kontrolowanemu odkształceniu. W miarę kształtowania się materiału zmienia się jego struktura ziarna, co może poprawić wytrzymałość i plastyczność stopów tłoczonych.
Wytłaczane aluminium wykorzystuje się do produkcji wyrobów długich o jednolitym przekroju, w tym ram okiennych, profili konstrukcyjnych, ceowników, rur i szyn. Kute aluminium charakteryzuje się wytrzymałością i odpornością na powtarzające się obciążenia. Kucie na gorąco aluminium, na przykład, polega na podgrzaniu i sprężeniu gorącej masy pod dużym naciskiem, a nie na wlaniu jej do formy w celu nadania jej kształtu.
· Odlew aluminiowy
Wyroby odlewane z aluminium to elementy ze stopu aluminium, powstające w wyniku wylewania lub wtryskiwania stopionego stopu aluminium. Istnieje kilka metod odlewania. Odlewanie aluminium obejmuje odlewanie w formach piaskowych, odlewanie grawitacyjne, odlewanie w formach stałych, odlewanie precyzyjne oraz odlewanie ciśnieniowe odlewanie ciśnieniowe.
Wybór zależy od geometrii detalu, wielkości produkcji, pożądanych właściwości, kosztów oprzyrządowania oraz wymagań dotyczących powierzchni. Odlewanie ciśnieniowe stanowi jeden ze szczególnych rodzajów odlewania. Pod wysokim ciśnieniem stopiony stop aluminium jest wtłaczany do wnęki metalowej formy i szybko ją wypełnia. Gdy metal ostygnie, forma otwiera się, a pracownicy wyjmują detal.
Czym jest odlew aluminiowy ciśnieniowy?
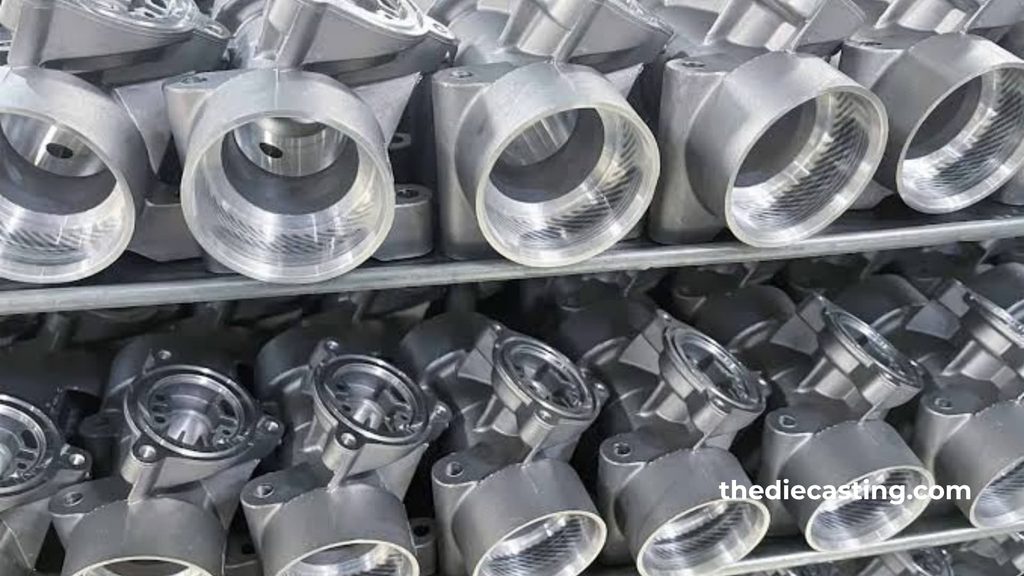
Odlew aluminiowy to stop aluminium wytwarzany metodą odlewania pod wysokim ciśnieniem odlewanie ciśnieniowe. Proces rozpoczyna się od wlewków ze stopu aluminium lub innego odpowiedniego surowca. Stop jest topiony i utrzymywany w kontrolowanej temperaturze. Następnie maszyna odlewnicza wtłacza stopiony metal do stalowej formy z dużą prędkością i pod wysokim ciśnieniem. Forma zawiera wnękę przeznaczoną na gotowy element.
Gdy metal wypełni wnękę, odlew zaczyna twardnieć. Forma otwiera się, a pracownicy wyjmują odlew. Następnie pracownicy usuwają nadmiar materiału z kanałów wlewowych, wlewów i nadlewek.
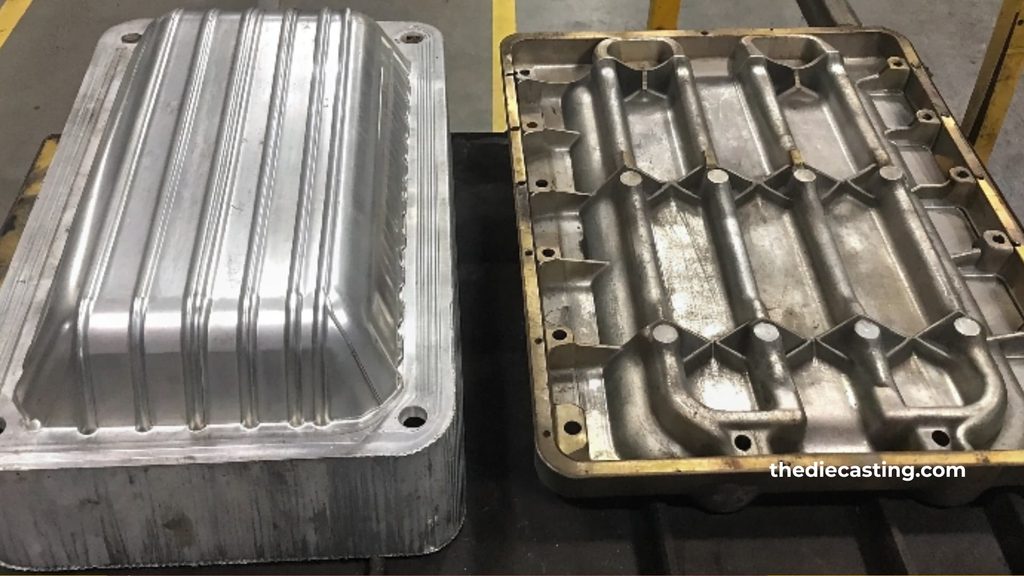
A forma do odlewania ciśnieniowego jest opracowywany z uwzględnieniem geometrii części, przepływu materiału, wymagań dotyczących chłodzenia, systemu wyrzutu oraz przewidywanej wielkości produkcji. Proces ten jest szczególnie przydatny przy produkcji dużych ilości części o powtarzalnych wymiarach i złożonych kształtach.
Do popularnych stopów stosowanych w odlewaniu ciśnieniowym należą ADC12, A380, A360 oraz kilka innych stopów na bazie aluminium. Stopy te zawierają więcej pierwiastków stopowych niż wiele popularnych gatunków metali obrabianych. Krzem jest szczególnie przydatny, ponieważ poprawia płynność i ułatwia wypełnianie cienkich oraz szczegółowych elementów stopionym metalem.
Aluminium a odlew aluminiowy: jaka jest główna różnica?
Największa różnica nie polega jedynie na samym słowie “aluminium”. Prawdziwa różnica polega na sposobie obróbki i formowania stopu aluminium. Aluminium kute powstaje z bryły i jest formowane mechanicznie. Aluminium odlewane ciśnieniowo powstaje ze stopu w stanie stopionym, który jest wtłaczany do metalowej formy.
Różnica ta ma wpływ na strukturę ziarna, dostępne kształty, właściwości mechaniczne, prędkość produkcji oraz koszt.
| Czynnik | Aluminium | Odlew aluminiowy ciśnieniowy |
| Formularz początkowy | Dowolny kawałek litego półfabrykatu, blachy, płyty, pręta lub profilu | Stop aluminium w stanie stopionym |
| Główne procesy | Walcowanie, wytłaczanie, kucie, obróbka skrawaniem | Odlewanie wysokociśnieniowe |
| Typowe stopy | 6061, 6063, 6082, 7075 | ADC12, A380, A360 |
| Zakres kształtów | Idealny do profili, blach, rur i elementów obrabianych | Najlepsze rozwiązanie dla skomplikowanych elementów 3D |
| Cienkie ścianki | To możliwe, w zależności od procesu | Doskonale nadaje się do cienkich przekrojów |
| Wielkość produkcji | Od najniższego do najwyższego | Najlepiej nadaje się do średnich i dużych nakładów |
| Oprzyrządowanie | Często niższe w przypadku prostych kształtów | Wyższe początkowe koszty oprzyrządowania |
| Porowatość | Materiał kuty o bardzo niskim poziomie hałasu | Pewne ryzyko porowatości wynikające z procesu odlewania |
| Obróbka wtórna | Często wyższy | Często niższe |
| Typowe produkty | Ramy, wały, płyty, wsporniki | Obudowy, pokrywy, wsporniki, części silnika |
Dlaczego odlewanie ciśnieniowe stosuje się do produkcji skomplikowanych elementów
Główną zaletą odlewania ciśnieniowego jest możliwość wytwarzania skomplikowanych kształtów. Wykonanie elementu z litego bloku aluminium może wymagać zastosowania wielu procesów produkcyjnych, takich jak dodawanie występów, żeberek, elementów mocujących, powierzchni zakrzywionych oraz cienkich ścianek.
W ramach jednego cyklu produkcyjnego na maszynie do odlewania ciśnieniowego można uzyskać tę samą podstawową geometrię. Pozwala to zaoszczędzić materiał i skrócić czas obróbki.
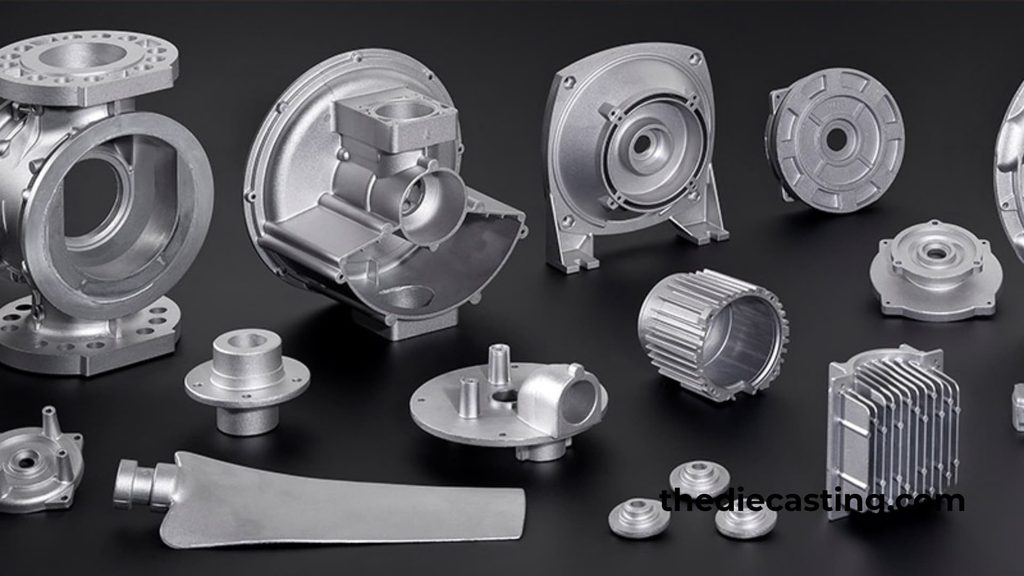
Odlewanie ciśnieniowe zapewnia również dobrą powtarzalność. Po opracowaniu formy i procesu producent może wytwarzać wiele podobnych elementów o zbliżonych wymiarach. Dzięki temu technologia ta znajduje szerokie zastosowanie w przemyśle motoryzacyjnym do produkcji części, obudów urządzeń elektronicznych, korpusów opraw oświetleniowych, obudów silników, sprzętu przemysłowego oraz produktów konsumenckich.
· Gdzie właśnie wkracza oprzyrządowanie
Jednym z największych kosztów początkowych związanych z odlewaniem ciśnieniowym jest stalowe oprzyrządowanie. Forma do odlewania ciśnieniowego składa się z wnęki, kanałów rozdzielczych, wlewów, kanałów chłodzących, suwaków, układu wyrzutowego oraz innych elementów niezbędnych do wytworzenia detalu.
Przed rozpoczęciem produkcji narzędzie należy starannie zaprojektować, aby zapewnić jego odpowiednie dostosowanie do zadania. Narzędzie powinno zostać starannie zaprojektowane przed rozpoczęciem produkcji. Na ostateczny wygląd produktu wpływają takie czynniki, jak grubość ścianek, linie podziału, żebra, występy, podcięcia, kierunek płynięcia metalu oraz kąty nachylenia. Nieodpowiedni projekt narzędzia może powodować niedopełnienia, porowatość, nadlewy, odkształcenia, zużycie narzędzia oraz trudności z wyrzucaniem detali.
Producenci często przeprowadzają analizę projektu pod kątem możliwości produkcyjnych przed wykonaniem oprzyrządowania, aby upewnić się, że będą w stanie wyprodukować dany produkt.
Jak wytrzymałe jest odlewane ciśnieniowo aluminium?
To pytanie wymaga nieco uwagi, ponieważ termin “aluminium” odnosi się do wielu stopów i procesów. Nie wszystkie odlewane ciśnieniowo elementy aluminiowe są z konieczności słabsze od wszystkich elementów z aluminium kutej. To porównanie zależy od stopu, stanu utwardzenia, procesu odlewania, obróbki cieplnej, kształtu elementu oraz warunków obciążenia.
Granica plastyczności i wydłużenie stopów obrabianych, takich jak 6061-T6, mogą przewyższać parametry niektórych popularnych stopów stosowanych w odlewaniu ciśnieniowym, np. ADC12 lub A380. Stopy do odlewania ciśnieniowego nadają się jednak do produkcji obudów, wsporników, pokryw, części silników, radiatorów i wielu innych elementów wymagających dużej wytrzymałości.
· Czym jest porowatość?
Porowatość to drobne otwory występujące w odlewie. Podczas szybkiego wtrysku i krzepnięcia w stopionym metalu mogą zostać uwięzione powietrze lub gaz. Wewnętrzne puste przestrzenie mogą również powstawać w wyniku skurczu podczas krzepnięcia.
Nie wszystkie elementy z porowatością muszą być bezużyteczne. Kontrola procesu, właściwy dobór stopu, odlewanie próżniowe, odpowiednia grubość ścianek oraz dobre zaprojektowanie oprzyrządowania mogą zminimalizować to zjawisko. Jeśli elementy muszą być szczelne pod ciśnieniem lub charakteryzować się wysoką wytrzymałością konstrukcyjną, należy wybrać metodę odlewania spełniającą te wymagania.
Jednym z zastosowań, w którym istotne znaczenie ma ograniczenie ilości uwięzionego gazu, jest odlewanie próżniowe.
Jak wypada porównanie wykończeń powierzchni?
Powierzchnie odlewów aluminiowych wykonanych metodą odlewania ciśnieniowego są stosunkowo gładkie, ponieważ stopiony metal dopasowuje się do kształtu stalowej matrycy. Ostateczny wygląd zależy od powierzchni matrycy, stopu, parametrów odlewania, obróbki wykańczającej oraz ewentualnych operacji wykończeniowych.
Kolejną zaletą aluminium jest wysoka jakość wykończenia powierzchni, zwłaszcza w przypadku wyrobów wytłaczanych i obrabianych mechanicznie. Dla obu rodzajów wyrobów aluminiowych dostępne są różne opcje wykończenia. Do najczęściej spotykanych należą:
- Anodowanie
- Malowanie proszkowe
- Malowanie
- Polerowanie
- Śrutowanie
- Obróbka CNC
- Poszycie
Każdy stop odlewany ciśnieniowo zachowuje się inaczej w zależności od sposobu wykończenia. Skład stopu ma znaczenie.
Który z nich jest tańszy?
Nie ma jednej odpowiedzi, ponieważ obliczenia zależą od wielkości produkcji. W przypadku prototypów, niewielkich partii, prostych kształtów oraz elementów dostępnych już w postaci standardowych profili lub blach aluminium często stanowi dobry wybór.
W przypadku odlewania ciśnieniowego początkowe koszty oprzyrządowania są wysokie. Jednak po przygotowaniu formy koszt jednostkowy zazwyczaj maleje wraz ze wzrostem wielkości produkcji. Przy produkcji tysięcy lub setek tysięcy identycznych części odlewanie ciśnieniowe może być bardziej opłacalne.
| Potrzeby produkcyjne | Właściwy wybór |
| Jedyny w swoim rodzaju prototyp | Obrabiane aluminium |
| Mała partia | Aluminium obrabiane maszynowo lub odlewane grawitacyjnie |
| Prosty, wydłużony profil | Aluminium wytłaczane |
| Element konstrukcyjny o wysokiej wytrzymałości | Aluminium kute lub odkuwki |
| Zabudowa mieszkaniowa o złożonej strukturze | Odlew aluminiowy ciśnieniowy |
| Uchwyty do dużych nakładów | Odlew aluminiowy ciśnieniowy |
| Duży, prosty odlew | Odlewanie w formach piaskowych lub grawitacyjne |
| Ograniczone wymiary lokalne | Ograniczone wymiary lokalne |
Wybór powinien opierać się na części, a nie tylko na nazwie materiału.
Typowe zastosowania aluminium
Aluminium kute znajduje zastosowanie w produktach, w których istotne znaczenie mają wytrzymałość, niewielka waga, odporność na korozję lub określony profil.
Do typowych przykładów należą:
- Ramy okien i drzwi
- Profile konstrukcyjne
- Elementy samolotów
- Ramy rowerowe
- Wymienniki ciepła
- Części maszyn
- Elementy zawieszenia samochodowego
- Wały i wsporniki
- Płyty i panele
Dokładny skład stopu zależy od przeznaczenia.
Na przykład stop 6061 stosuje się do ogólnych elementów konstrukcyjnych i obrabianych, a stop 7075 – do zastosowań wymagających większej wytrzymałości.
Typowe zastosowania odlewów aluminiowych
Produkty o skomplikowanej geometrii, wytwarzane na dużą skalę, są zazwyczaj wykonywane z odlewów aluminiowych.
Typowe zastosowania obejmują:
- Obudowy samochodowe
- Osłony skrzyni biegów
- Obudowy silników
- Obudowy skrzyń biegów
- Obudowy lamp LED
- Obudowy urządzeń elektronicznych
- Radiatory
- Obudowy urządzeń przemysłowych
- Korpusy pomp
- Wsporniki
- Elementy urządzeń
Proces ten ma również zastosowanie w przypadku, gdy wiele elementów jest zintegrowanych w jednej części.
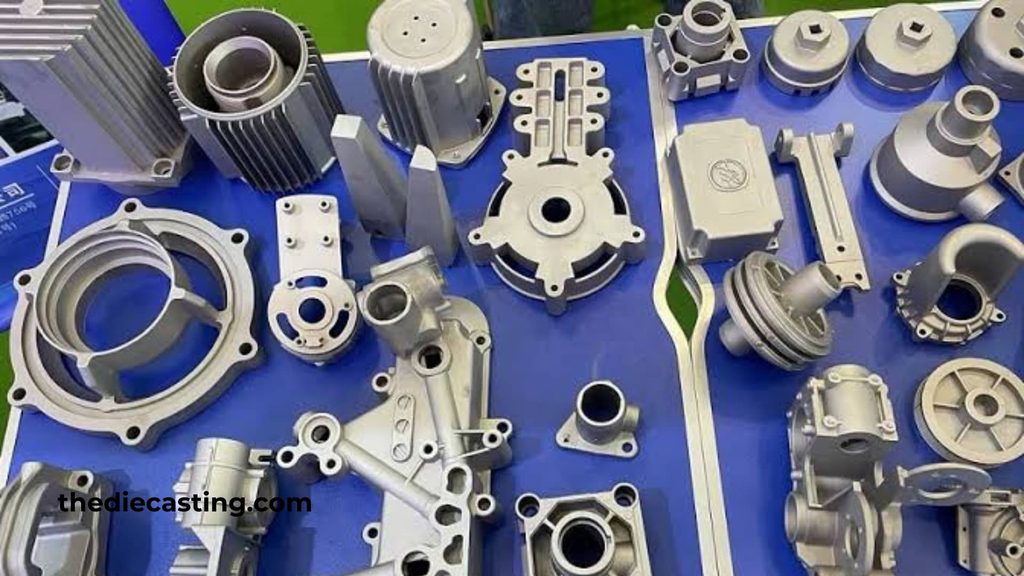
Na przykład obudowa może posiadać występy montażowe, żebra, otwory na śruby, otwory kablowe oraz żebra chłodzące, a wszystkie te elementy mogą być odlane jako jeden element.
Co powinni wybrać producenci?
Najpierw należy określić wymagania dotyczące części.
Jeśli element jest prosty i wymaga długiego, jednolitego profilu, bardziej odpowiednia może być metoda wytłaczania. Element wykonany ze stopu kutej lub kuty może być bardziej odpowiedni, jeśli musi wytrzymywać powtarzające się obciążenia i wymaga wysokiej wytrzymałości.
Im więcej elementów zawiera projekt i im większa jest wielkość produkcji, tym bardziej opłacalne staje się odlewanie ciśnieniowe.
Poniższe pytania pomagają zawęzić zakres procesu:
· Jak skomplikowana jest ta część?
Aluminium często łatwiej jest przetwarzać na proste blachy, pręty, rury i profile. Złożone obudowy i wsporniki dobrze nadają się do odlewania ciśnieniowego.
· Ile części jest potrzebnych?
Czasami kilkadziesiąt sztuk nie uzasadnia inwestycji w oprzyrządowanie do odlewania ciśnieniowego. Przy produkcji dużych serii łatwiej jest rozłożyć koszt oprzyrządowania na poszczególne elementy.
· Ile siły jest potrzebne?
W przypadku zastosowań związanych z dużymi obciążeniami, uderzeniami, zmęczeniem materiału lub bezpieczeństwem inżynierowie powinni korzystać z konkretnych danych dotyczących stopów i procesów, a nie posługiwać się ogólnym terminem “aluminium”.”
· Czy ta część musi być szczelna pod ciśnieniem?
Jeśli element zawiera ciecz lub gaz, należy zwrócić szczególną uwagę na porowatość. Konieczne może być odlewanie próżniowe, odpowiednie stopowanie oraz przeprowadzenie testów szczelności.
· Jaki zakres obróbki jest dopuszczalny?
Odlewanie ciśnieniowe pozwala uzyskać produkt w stanie niemal gotowym do użycia, jednak otwory, powierzchnie uszczelniające, gwinty oraz wąskie tolerancje zazwyczaj wymagają późniejszej obróbki skrawaniem z wykorzystaniem maszyn CNC. W przypadku stosowania blachy, pręta lub półfabrykatu aluminiowego konieczna jest również obróbka skrawaniem tego materiału.
Wnioski
Aluminium i aluminium odlewane ciśnieniowo nie są dwoma całkowicie różnymi metalami. Aluminium jest metalem podstawowym i nazwą szerokiej rodziny stopów. Termin „aluminium odlewane ciśnieniowo” odnosi się do stopów aluminium odlewanych pod wysokim ciśnieniem. Gdy istotne są wytrzymałość i plastyczność, aluminium stanowi dobry materiał na profile, blachy, elementy obrabiane i podzespoły. Aluminium odlewane ciśnieniowo stosuje się do wytwarzania skomplikowanych kształtów, cienkich ścianek, zintegrowanych elementów oraz w produkcji wielkoseryjnej.
Dla producentów liczy się wybór elementów, a nie nazwy materiałów. Wytłaczanie może być najlepszą metodą wykonania prostego profilu. Element poddawany dużym obciążeniom może lepiej nadawać się do kucia lub innych procesów obróbki plastycznej. W przypadku skomplikowanej obudowy elektronicznej lepszym rozwiązaniem może być odlewanie ciśnieniowe. Przed rozpoczęciem produkcji należy sprawdzić projekt pod kątem grubości ścianek, nachylenia formy, linii podziału, wymagań dotyczących obróbki skrawaniem, doboru stopu, tolerancji oraz wielkości produkcji. Dobrze zaprojektowany forma do odlewania ciśnieniowego a następnie pomaga przekształcić zatwierdzony projekt w spójne elementy produkcyjne.
Typowe etapy procesu przechodzenia przez firmy od plików CAD lub fizycznych próbek do produkcji obejmują: analizę DFM, projektowanie oprzyrządowania, produkcję form, zatwierdzanie próbek, produkcję, wykończenie, kontrolę jakości oraz montaż. Podjęcie właściwych decyzji przed rozpoczęciem produkcji oprzyrządowania pozwoli uniknąć kosztów związanych z późniejszymi zmianami.