
I moderne produksjon brukes aluminium i nesten alle sammenhenger. Det brukes i bilindustrien, elektronikk, maskindeler, vinduskarmer, kjøleribber, hus, kokekar og mye mer. Dette fører ofte til et enkelt spørsmål: Hva er forskjellen mellom aluminium og trykkstøpt aluminium? Svaret er at aluminium er metallet, mens trykkstøpt aluminium er aluminium som er formet gjennom en spesifikk støpeprosess.
Ikke alle aluminiumsprodukter har samme sammensetning eller egenskaper. Produsentene blander ulike grunnstoffer inn i rent aluminium for å fremstille forskjellige legeringer, fordi aluminium er mykt. Deretter utsettes legeringene for ulike produksjonsprosesser, som valsing, ekstrudering, smiing, maskinering, sandstøping og pressstøping.
Hvis en del er laget av aluminium, er det altså ikke nok å bare kjenne til denne informasjonen for å fastslå hvordan den ble fremstilt. Derfor er det oftere snakk om en sammenligning mellom smidd aluminium og trykkstøpt aluminium. Smidd aluminium er massivt aluminium som er formet ved hjelp av mekaniske metoder. Støpt aluminium produseres ved å sprøyte smeltet legering under høyt trykk inn i en metallform. Disse forskjellene påvirker styrke, form, overflatefinish, produksjonskostnader, toleranser og egnethet for ulike bruksområder.
Hva er aluminium?
Aluminium er lett og har god korrosjonsbestandighet, varmeledningsevne og elektrisk ledningsevne. De fleste tekniske produkter er laget av aluminiumslegeringer, fordi rent aluminium er relativt mykt. Legeringer er aluminium blandet med andre grunnstoffer, noe som endrer metallets egenskaper.
For eksempel inneholder 6061 magnesium og silisium og brukes i konstruksjonsdeler, rammer, maskiner og maskinbearbeidede deler. 6063 brukes til ekstruderte profiler og arkitektoniske produkter, blant annet på grunn av den gode overflatekvaliteten. 7075 er en høyfast legering som inneholder sink, magnesium og kobber.
Fremstillingsmetoden påvirker også de endelige egenskapene
Et godt aluminiumsstangstykke kan for eksempel være:
- Valset til ark eller plate
- Ekstrudert til en profil
- Smidd til en komponent med høy styrke
- Bearbeidet til en presis komponent
- Støpt i en form
Alle disse prosessene tar utgangspunkt i aluminium, men produktene er forskjellige.
· Smidd aluminium
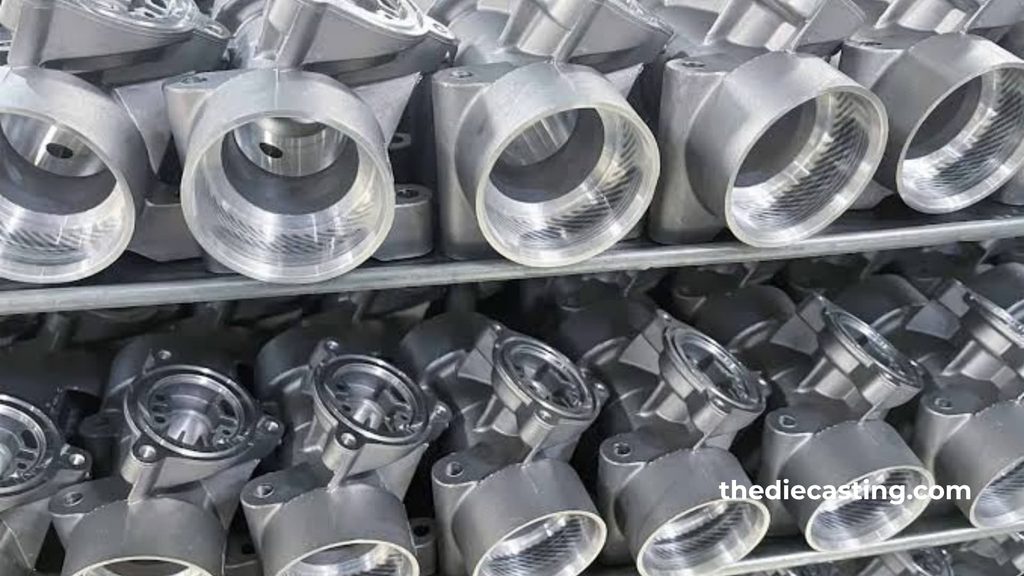
Bearbeidet aluminium er en legering som er formet til et fast materiale. Vanlige prosesser omfatter valsing, ekstrudering og smiing. I disse prosessene gjennomgår metallet en kontrollert deformasjon. Når materialet formes, endres kornstrukturen, noe som kan forbedre styrken og duktiliteten i bearbeidede legeringer.
Ekstrudert aluminium brukes til å fremstille lange produkter med jevnt tverrsnitt, blant annet vinduskarmer, konstruksjonsprofiler, U-profiler, rør og skinner. Smidd aluminium gir styrke og motstand mot gjentatte belastninger. Varm smiing av aluminium, innebærer for eksempel oppvarming og komprimering av varmt råmateriale under høyt trykk, i stedet for å helle det i en form for å gi det en bestemt form.
· Støpt aluminium
Støpte aluminiumsprodukter er deler av aluminiumslegering som fremstilles ved å helle eller sprøyte inn smeltet aluminiumslegering. Det finnes flere støpemetoder. Støping av aluminium omfatter sandstøping, tyngdekraftsstøping, støping i permanent form, presisjonsstøping og trykkstøping pressstøping.
Valget avhenger av delens geometri, produksjonsvolum, ønskede egenskaper, verktøykostnader og overflatespesifikasjoner. Trykkstøping er en spesiell type støping. Under høyt trykk føres smeltet aluminiumslegering inn i et hulrom i en metallform og fyller det raskt. Når metallet avkjøles, åpnes formen, og arbeiderne tar ut delen.
Hva er støpt aluminium?
Støpt aluminium er en aluminiumslegering som fremstilles ved hjelp av høytrykk pressstøping. Prosessen starter med ingots av aluminiumslegering eller annet egnet råmateriale. Legeringen smeltes og holdes på en kontrollert temperatur. Deretter sprøyter en støpemaskine det smeltede metallet inn i et stålverktøy med høy hastighet og høyt trykk. Verktøyet inneholder hulrommet for den ferdige delen.
Når metallet har fylt hulrommet, begynner delen å stivne. Formen åpnes, og arbeiderne tar ut støpegodset. Arbeiderne skjærer bort overflødig materiale fra innløpskanaler, innløp og støpeflis.
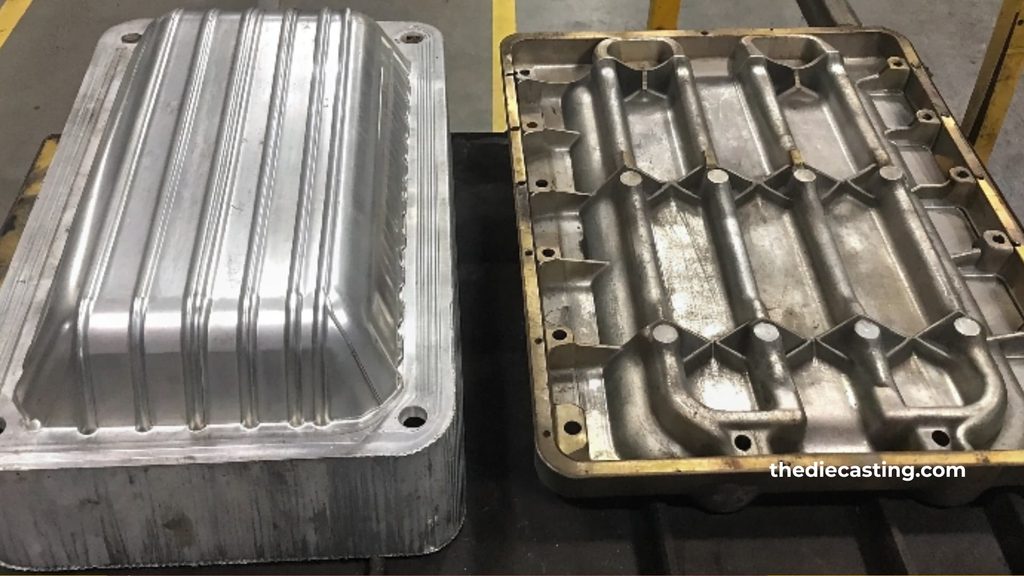
A støpeform for trykkstøping er utformet med utgangspunkt i delens geometri, materialstrøm, kjølebehov, utstøtingssystem og forventet produksjonsvolum. Denne prosessen er spesielt nyttig ved produksjon av store mengder deler med gjentatte dimensjoner og komplekse former.
Vanlige legeringer for trykkstøping er blant annet ADC12, A380, A360 og flere andre aluminiumbaserte legeringer. Disse legeringene inneholder flere legeringselementer enn mange vanlige smidde kvaliteter. Silisium er spesielt nyttig fordi det forbedrer flytbarheten og bidrar til at smeltet metall fyller ut tynne og detaljerte deler.
Aluminium vs. trykkstøpt aluminium: Hva er den viktigste forskjellen?
Den største forskjellen ligger ikke bare i ordet “aluminium”. Den virkelige forskjellen ligger i hvordan aluminiumslegeringen bearbeides og formes. Smidd aluminium utgår fra fast råmateriale og formes mekanisk. Støpt aluminium utgår fra smeltet legering og presses inn i en metallform.
Denne forskjellen påvirker kornstrukturen, de tilgjengelige formene, de mekaniske egenskapene, produksjonshastigheten og kostnadene.
| Faktor | Aluminium | Støpt aluminium |
| Startskjema | Ethvert stykke massivt emne, ark, plate, stang eller ekstrudert profil | Smeltet aluminiumslegering |
| Hovedprosesser | Valsing, ekstrudering, smiing, maskinering | Høytrykksstøping under trykk |
| Vanlige legeringer | 6061, 6063, 6082, 7075 | ADC12, A380, A360 |
| Formutvalg | Ideell for profiler, plater, rør og bearbeidede profiler | Best egnet for komplekse 3D-deler |
| Tynne vegger | Mulig, avhengig av prosessen | Egnet for tynne snitt |
| Produksjonsvolum | Fra lav til høy | Best egnet for middels og store volumer |
| Verktøy | Ofte lavere for enkle former | Høyere oppstartskostnader for verktøy |
| Porøsitet | Svært lite lyd fra smidd materiale | En viss risiko for porøsitet som følge av støpeprosessen |
| Sekundær bearbeiding | Ofte høyere | Ofte lavere |
| Typiske produkter | Rammer, aksler, plater, braketter | Hus, deksler, braketter, motordeler |
Hvorfor brukes trykkstøping til komplekse deler?
Den største fordelen med trykkstøping er muligheten til å fremstille komplekse former. Å fremstille delen fra en massiv aluminiumsblokk kan kreve flere produksjonsprosesser, for eksempel å legge til fremspring, ribber, monteringspunkter, buede flater og tynne vegger.
En enkelt produksjonssyklus kan gi samme grunnleggende geometri på en trykkstøpemaskine. Dette sparer materiale og forkorter bearbeidingstiden.
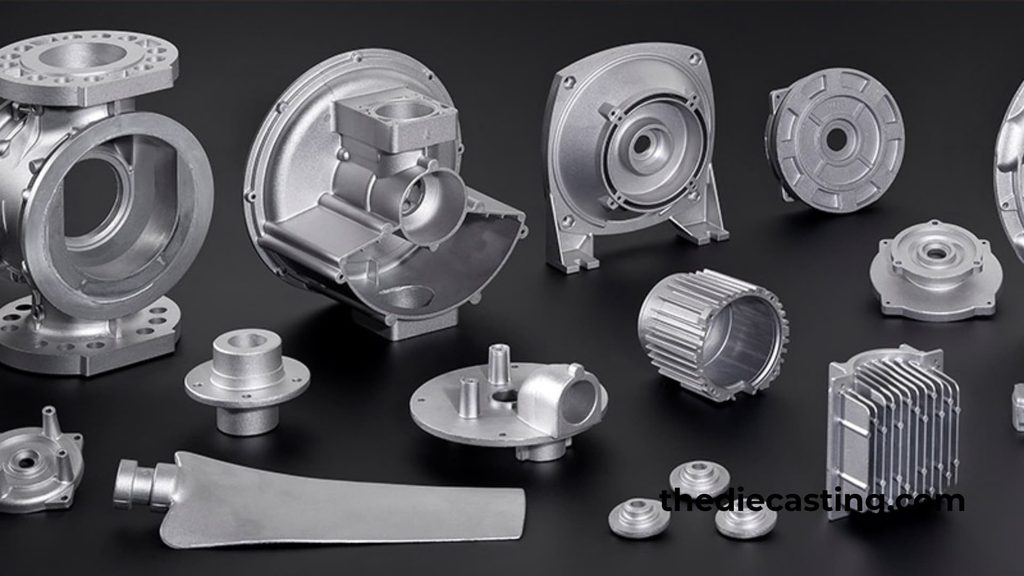
Trykkstøping gir også god repeterbarhet. Når verktøyet og prosessen er på plass, kan en produsent fremstille et stort antall like komponenter av tilsvarende størrelse. Dette gjør metoden nyttig i bilindustrien for komponenter, elektronikkhus, belysningshus, motorhus, industrielt utstyr og forbrukerprodukter.
· Her kommer verktøyet inn i bildet
En av de største startkostnadene ved trykkstøping er stålverktøy. En trykkstøpeform består av et hulrom, innløpskanaler, innløp, kjølekanaler, glideelementer, et utstøtingssystem og andre komponenter som er nødvendige for å fremstille delen.
Før produksjonen må verktøyet utformes nøye for å sikre at det er egnet. Verktøyet bør utformes nøye før produksjonen. Veggtykkelse, delelinjer, ribber, fremspring, underskæringer, metallstrømning og utløpsvinkler påvirker sluttproduktet. Dårlig verktøyutforming kan føre til ufullstendig fylling, porøsitet, overflødig materiale, deformasjon, verktøyslitasje og utkastingsproblemer.
Produsenter gjennomfører ofte en gjennomgang av designet med tanke på produksjonen før de lager verktøy, for å sikre at de kan produsere produktet.
Hvor sterkt er støpt aluminium?
Dette spørsmålet krever litt omtanke, ettersom begrepet “aluminium” omfatter mange legeringer og prosesser. Ikke alle trykkstøpte aluminiumsdeler er nødvendigvis svakere enn alle smidde aluminiumsdeler. Denne sammenligningen avhenger av legeringen, hardhetsgraden, støpeprosessen, varmebehandlingen, delens form og belastningsforholdene.
Strekkgrensen og forlengelsen til bearbeidede legeringer som 6061-T6 kan være høyere enn for noen vanlige trykkstøpte legeringer, som ADC12 eller A380. Trykkstøpte legeringer er imidlertid egnet for hus, braketter, deksler, motordeler, kjøleribber og mange andre deler på grunn av sin gode styrke.
· Hva er porøsitet?
Porøsitet er de små hullene i et støpegods. Luft eller gass kan bli innfanget i det smeltede metallet under rask innsprøytning og størkning. Krymping under størkningen kan også føre til indre hulrom.
Ikke alle porøse deler er nødvendigvis ubrukelige. Prosesskontroll, riktig valg av legering, vakuumstøping, passende veggtykkelse og god verktøyutforming kan minimere dette. Hvis delene må være trykktette eller ha høy strukturell ytelse, bør man velge en støpemetode som oppfyller disse kravene.
Et anvendelsesområde der det er viktig å redusere mengden innestengt gass, er vakuumstøping.
Hvordan er overflatebehandlingen i forhold til andre?
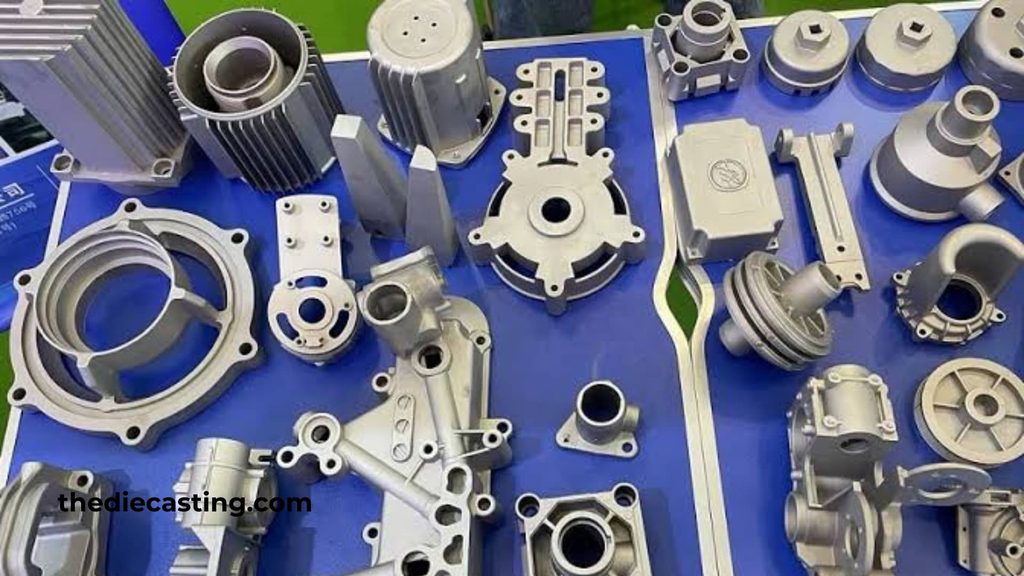
Overflater på støpte aluminiumsdeler er relativt glatte, fordi det smeltede metallet tilpasser seg formen på stålformen. Det endelige utseendet avhenger av verktøyets overflate, legeringen, støpeparametrene, avskjæringen og eventuelle etterbehandlingsprosesser.
En annen fordel med aluminium er gode overflateegenskaper, særlig når det er ekstrudert og maskinert. Det finnes ulike overflatebehandlingsalternativer for begge typer aluminiumsprodukter. Vanlige alternativer er blant annet:
- Anodisering
- Pulverlakkering
- Maleri
- Polering
- Skuddblåsing
- CNC-maskinering
- Plettering
Hver støpt legering vil oppføre seg forskjellig avhengig av hvilken overflatebehandling den får. Legeringens sammensetning spiller en viktig rolle.
Hvilken koster minst?
Det finnes ikke noe entydig svar, siden beregningen varierer avhengig av produksjonsvolumet. For prototyper, små mengder, enkle former og deler som allerede finnes som standardprofiler eller -plater, kan aluminium ofte være et godt valg.
Startkostnadene for verktøy er høye ved trykkstøping. Når verktøyet først er klart, synker imidlertid kostnaden per del vanligvis i takt med at produksjonsvolumet øker. Ved produksjon av tusenvis eller hundretusener av identiske deler kan trykkstøping være mer kostnadseffektivt.
| Produksjonsbehov | Det riktige valget |
| Engangsprototype | Maskinert aluminium |
| Liten serie | Maskinbearbeidet eller gravitasjonsstøpt aluminium |
| Enkel, lang profil | Ekstrudert aluminium |
| Konstruksjonsdel med høy styrke | Smidd aluminium eller smiing |
| Komplekse boligprosjekter | Støpt aluminium |
| Braketter for store volumer | Støpt aluminium |
| Stort, enkelt støpestykke | Sandstøping eller tyngdekraftstøping |
| Trange lokale forhold | Trange lokale forhold |
Valget bør baseres på delen og ikke bare på materialets navn.
Vanlige bruksområder for aluminium
Smidd aluminium brukes i produkter der styrke, lav vekt, korrosjonsbestandighet eller en bestemt profil er avgjørende.
Typiske eksempler er blant annet:
- Vindus- og dørkarmer
- Konstruksjonsprofiler
- Flykomponenter
- Sykkelrammer
- Varmevekslere
- Maskindeler
- Komponenter til biloppheng
- Aksler og braketter
- Plater og paneler
Den nøyaktige legeringen varierer avhengig av bruksområdet.
For eksempel brukes 6061 til generelle konstruksjonsdeler og maskinbearbeidede deler, mens 7075 brukes til formål som krever høyere styrke.
Vanlige bruksområder for trykkstøpt aluminium
Produkter med kompleks geometri og som produseres i store volumer, er ofte laget av trykkstøpt aluminium.
Typiske bruksområder er blant annet:
- Hus til bilindustrien
- Girkassedeksler
- Motorhus
- Girkassehus
- LED-lyskapsler
- Elektronikkbokser
- Kjøleribber
- Kapslinger til industrielt utstyr
- Pumpehus
- Parenteser
- Komponenter til hvitevarer
Prosessen gjelder også når flere elementer integreres i én enkelt del.
Et hus kan for eksempel ha festepunkter, ribber, skruehull, kabelåpninger og kjøleribber, alt støpt i ett og samme stykke.
Hva bør produsentene velge?
Først må du definere kravene til delen.
Når delen er enkel og krever en lang, jevn profil, kan ekstrudering være et bedre valg. En smidd legering eller en smidd del kan være et bedre valg hvis delen må tåle gjentatte belastninger og krever høy styrke.
Jo flere funksjoner designet inneholder og jo større produksjonsvolumet er, desto mer attraktivt blir trykkstøping.
Følgende spørsmål bidrar til å avgrense prosessen:
· Hvor komplisert er delen?
Aluminium er ofte lettere å forme til enkle plater, stenger, rør og profiler. Komplekse hus og braketter egner seg godt til trykkstøping.
· Hvor mange deler trengs det?
Noen ganger er det ikke lønnsomt å investere i støpeverktøy når det kun dreier seg om noen titalls deler. Ved produksjon av store mengder er det enklere å fordele verktøykostnadene på de enkelte komponentene.
· Hvor mye kraft kreves det?
Ved høye belastninger, støt, utmattingsbelastning eller sikkerhetsrelaterte anvendelser bør ingeniører bruke konkrete data om legeringer og prosesser i stedet for det generelle begrepet “aluminium”.”
· Må delen være trykktett?
Hvis komponenten inneholder væske eller gass, må du være spesielt oppmerksom på porøsiteten. Det kan være nødvendig med vakuumstøping, riktig legering og lekkasjetesting.
· Hvor mye maskinering er akseptabelt?
Trykkstøping gir et produkt som er nesten ferdig, men hull, tetningsflater, gjenger og strenge toleranser krever vanligvis CNC-bearbeiding i etterkant. Når man bruker en aluminiumsplate, -stang eller -blokk, må man også bearbeide materialet.
Konklusjon
Aluminium og trykkstøpt aluminium er ikke to helt forskjellige metaller. Aluminium er grunnmetallet og betegnelsen på en stor familie av legeringer. Trykkstøpt aluminium refererer til aluminiumslegeringer som støpes under høyt trykk. Når styrke og duktilitet er viktig, er aluminium et godt materiale for profiler, plater, maskinbearbeidede deler og komponenter. Støpt aluminium brukes til komplekse former, tynne vegger, integrerte funksjoner og masseproduksjon.
For produsenter handler det om valg av deler, ikke om materialbetegnelser. Ekstrudering kan være den beste metoden for å fremstille en enkel profil. En komponent som skal tåle høy belastning, kan være bedre egnet for smiing eller andre bearbeidingsprosesser. Trykkstøping kan være et bedre alternativ for et komplekst elektronikkhus. Før produksjonen starter, bør du gjennomgå designet med tanke på veggtykkelse, trekkvinkel, delelinjer, bearbeidingskrav, valg av legering, toleranser og produksjonsmengder. Et godt utformet støpeform for trykkstøping og bidrar deretter til å omdanne det godkjente designet til ensartede produksjonsdeler.
Typiske trinn for bedrifter som går fra CAD-filer eller fysiske prøver til produksjon, omfatter: DFM-gjennomgang, utforming av verktøy, produksjon av støpeformer, godkjenning av prøver, produksjon, etterbehandling, kontroll og montering. Å ta de riktige beslutningene før verktøyproduksjonen starter, vil spare kostnadene ved eventuelle endringer senere.