La fabricación moderna utiliza el aluminio en casi todas las aplicaciones. Se emplea en la industria automovilística, la electrónica, las piezas de maquinaria, los marcos de ventanas, los disipadores de calor, las viviendas, los utensilios de cocina y mucho más. Esto suele dar lugar a una pregunta sencilla: ¿cuál es la diferencia entre el aluminio y el aluminio fundido a presión? La respuesta es que el aluminio es el metal, y el aluminio fundido a presión es aluminio moldeado mediante un proceso de fundición específico.
No todos los productos de aluminio tienen la misma composición ni las mismas propiedades. Los fabricantes añaden diversos elementos al aluminio puro para crear diferentes aleaciones, ya que el aluminio es un metal blando. A continuación, someten las aleaciones a diversas operaciones de fabricación, como el laminado, la extrusión, el forjado, el mecanizado, la fundición en arena y fundición a presión.
Por lo tanto, si una pieza está fabricada en aluminio, conocer únicamente esa información no basta para determinar cómo se ha conformado. Por eso, lo más habitual es comparar el aluminio forjado con el aluminio fundido a presión. El aluminio forjado es aluminio macizo que se conforma por medios mecánicos. Aluminio fundido a presión Se fabrica inyectando aleación fundida a alta presión en un molde metálico. Estas diferencias influyen en la resistencia, la forma, el acabado superficial, el coste de fabricación, las tolerancias y la idoneidad para distintas aplicaciones.
¿Qué es el aluminio?
El aluminio es ligero y presenta una buena resistencia a la corrosión, así como una buena conductividad térmica y eléctrica. La mayoría de los productos de ingeniería utilizan aleaciones de aluminio, ya que el aluminio puro es relativamente blando. Las aleaciones son mezclas de aluminio con otros elementos, lo que modifica las propiedades del metal.
Por ejemplo, la aleación 6061 contiene magnesio y silicio y se utiliza en piezas estructurales, bastidores, maquinaria y piezas mecanizadas. La aleación 6063 se utiliza para perfiles extruidos y productos arquitectónicos, en parte debido a su buen acabado superficial. La aleación 7075 es una aleación de alta resistencia que contiene zinc, magnesio y cobre.
El método de fabricación también influye en las propiedades finales
Un buen lingote de aluminio podría ser:
- Laminado en láminas o chapas
- Extruido en forma de perfil
- Forjado para convertirse en un componente de alta resistencia
- Mecanizado para obtener una pieza de gran precisión
- Moldeado en un molde
Todos estos procesos parten del aluminio, pero los productos son distintos.
· Aluminio forjado
El aluminio forjado es una aleación que se moldea como material sólido. Entre los procesos más habituales se encuentran el laminado, la extrusión y el forjado. En estos procesos, el metal sufre una deformación controlada. A medida que el material se moldea, su estructura granular cambia, lo que puede mejorar la resistencia y la ductilidad de las aleaciones forjadas.
El aluminio extruido se utiliza para fabricar productos largos con secciones transversales uniformes, como marcos de ventanas, perfiles estructurales, canales, tubos y rieles. El aluminio forjado ofrece solidez y resistencia a cargas repetidas. Forja en caliente de aluminio, por ejemplo, consiste en calentar y comprimir la masa en caliente ejerciendo una gran fuerza, en lugar de verterla en un molde para darle forma.
· Aluminio fundido
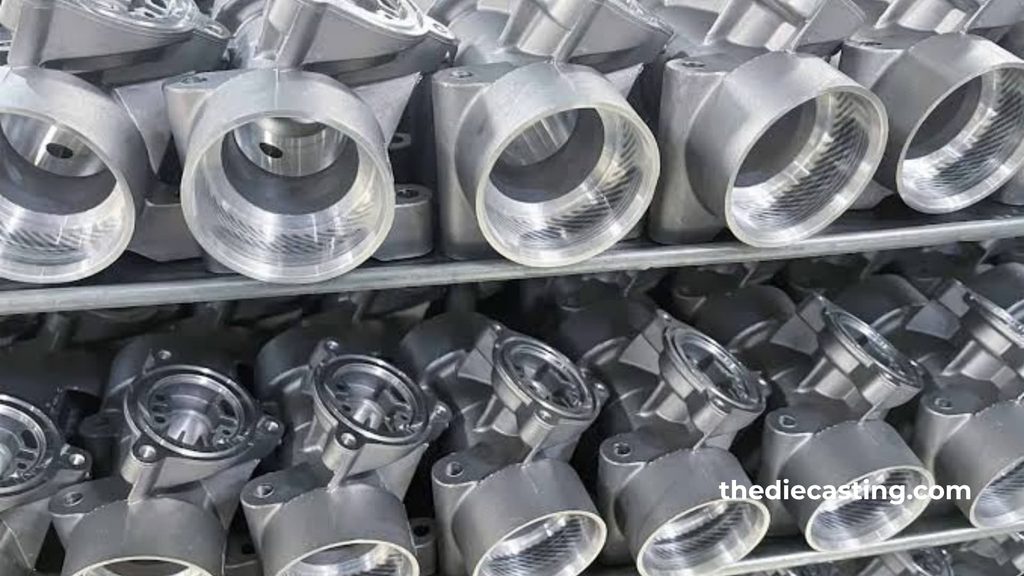
Los productos de fundición de aluminio son piezas de aleación de aluminio que se fabrican mediante el vertido o la inyección de aleación de aluminio fundida. Existen varias técnicas de fundición. La fundición de aluminio incluye la fundición en arena, la fundición por gravedad, la fundición en molde permanente, la fundición a la cera perdida y la fundición a presión fundición a presión.
La elección depende de la geometría de la pieza, el volumen de producción, las propiedades deseadas, el coste del utillaje y las especificaciones de la superficie. La fundición a presión es un tipo concreto de fundición. Bajo alta presión, la aleación de aluminio fundida se introduce en la cavidad de un molde metálico y la llena rápidamente. A medida que el metal se enfría, el molde se abre y los operarios retiran la pieza.
¿Qué es el aluminio fundido a presión?
El aluminio fundido a presión es una aleación de aluminio que se produce mediante alta presión fundición a presión. El proceso comienza con lingotes de aleación de aluminio u otra materia prima adecuada. La aleación se funde y se mantiene a una temperatura controlada. A continuación, una máquina de fundición inyecta el metal fundido en un molde de acero a alta velocidad y presión. El molde contiene la cavidad para la pieza acabada.
Una vez que el metal ha llenado la cavidad, la pieza comienza a solidificarse. El molde se abre y los operarios retiran la pieza fundida. A continuación, recortan el material sobrante de los canales de colada, las entradas y las rebabas.
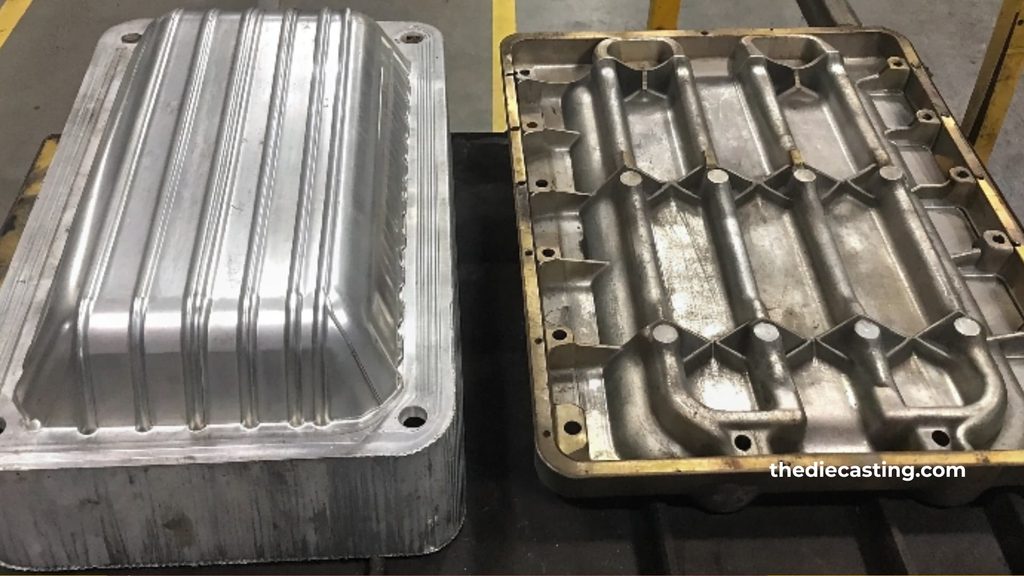
A molde de fundición a presión Se diseña teniendo en cuenta la geometría de la pieza, el flujo del material, los requisitos de refrigeración, el sistema de desmoldeo y el volumen de producción previsto. Este proceso resulta especialmente útil para fabricar grandes cantidades de piezas con dimensiones repetidas y formas complejas.
Entre las aleaciones más comunes para la fundición a presión se encuentran la ADC12, la A380, la A360 y otras aleaciones a base de aluminio. Estas aleaciones contienen más elementos de aleación que muchos de los grados habituales de aluminio forjado. El silicio resulta especialmente útil, ya que mejora la fluidez y ayuda a que el metal fundido llene secciones delgadas y con detalles.
Aluminio frente a aluminio fundido a presión: ¿cuál es la principal diferencia?
La mayor diferencia no radica simplemente en la palabra “aluminio”. La verdadera diferencia está en cómo se procesa y se moldea la aleación de aluminio. El aluminio forjado parte de una pieza sólida y se moldea mecánicamente. El aluminio fundido a presión parte de una aleación fundida y se inyecta a presión en un molde metálico.
Esta diferencia influye en la estructura del grano, las formas disponibles, las propiedades mecánicas, la velocidad de producción y el coste.
| Factor | Aluminio | Aluminio fundido a presión |
| Formulario de inicio | Cualquier pieza de lingote macizo, chapa, placa, barra o perfil extruido | Aleación de aluminio fundido |
| Procesos principales | Laminado, extrusión, forja, mecanizado | Fundición a alta presión |
| Aleaciones comunes | 6061, 6063, 6082, 7075 | ADC12, A380, A360 |
| Gama de formas | Ideal para perfiles, chapas, tubos y piezas mecanizadas | Ideal para piezas 3D complejas |
| Paredes finas | Es posible, dependiendo del proceso | Ideal para secciones finas |
| Volumen de producción | De menor a mayor | Ideal para volúmenes medios y altos |
| Herramientas | A menudo es menor en el caso de formas sencillas | Mayor coste inicial de las herramientas |
| Porosidad | Material forjado con muy bajo nivel de ruido | Existe cierto riesgo de porosidad derivado de la fundición |
| Mecanizado secundario | A menudo, más alto | A menudo más bajo |
| Productos típicos | Bastidores, ejes, placas, soportes | Carcasas, tapas, soportes, piezas de motor |
Por qué se utiliza la fundición a presión para piezas complejas
La principal ventaja de la fundición a presión es su capacidad para producir formas complejas. La fabricación de la pieza a partir de un bloque sólido de aluminio puede requerir múltiples procesos de fabricación, como la incorporación de salientes, nervaduras, elementos de fijación, superficies curvas y paredes delgadas.
En un solo ciclo de producción se puede fabricar la misma geometría básica en una máquina de fundición a presión. Esto permite ahorrar material y reducir el tiempo de mecanizado.
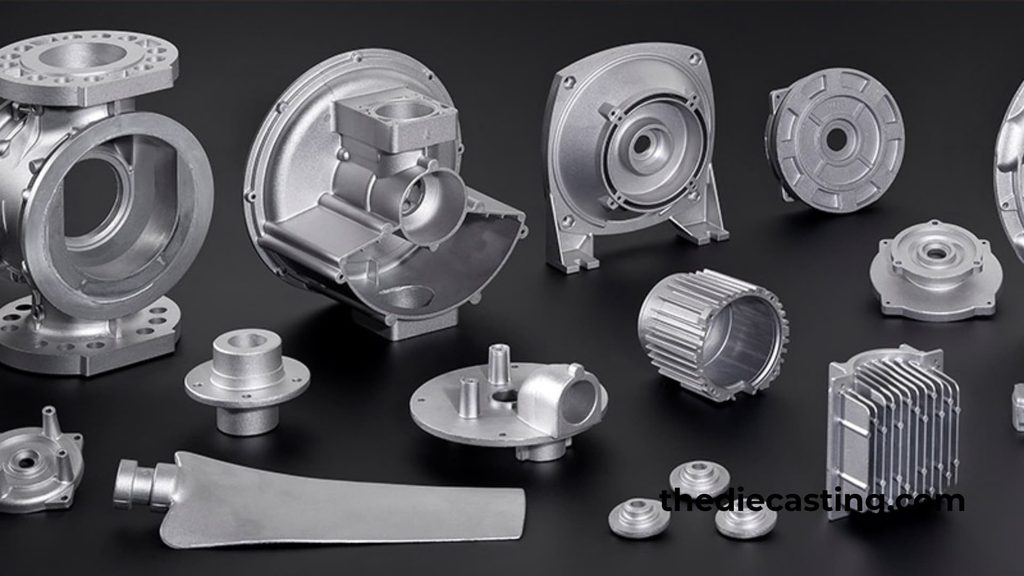
La fundición a presión también ofrece una buena repetibilidad. Una vez establecidos el molde y el proceso, un fabricante puede producir numerosos componentes similares de tamaño similar. Esto la hace muy útil en la industria de la automoción para la fabricación de componentes, carcasas electrónicas, carcasas de iluminación, carcasas de motores, equipos industriales y productos de consumo.
· Aquí es donde entra en juego el utillaje
Uno de los mayores costes iniciales del moldeo a presión es el utillaje de acero. Un molde de moldeo a presión consta de una cavidad, canales de distribución, entradas de material, canales de refrigeración, correderas, un sistema de expulsión y otros elementos necesarios para fabricar la pieza.
Antes de la fabricación, el molde debe diseñarse cuidadosamente para garantizar que sea adecuado. El molde debe diseñarse con esmero antes de su fabricación. El espesor de las paredes, las líneas de separación, las nervaduras, los salientes, los socavados, el flujo del metal y los ángulos de desmoldeo influyen en el producto final. Un diseño deficiente del molde puede provocar rellenos insuficientes, porosidad, rebabas, deformaciones, desgaste del molde y dificultades en la expulsión.
Los fabricantes suelen llevar a cabo una revisión del diseño con vistas a la fabricación antes de fabricar las herramientas, para asegurarse de que pueden fabricar el producto.
¿Qué resistencia tiene el aluminio fundido a presión?
Esta pregunta requiere cierta precaución, ya que el término “aluminio” hace referencia a numerosas aleaciones y procesos. No todas las piezas de aluminio fundido a presión son necesariamente menos resistentes que todas las piezas de aluminio forjado. Esta comparación depende de la aleación, el estado de temple, el proceso de fundición, el tratamiento térmico, la forma de la pieza y las condiciones de carga.
El límite elástico y el alargamiento de las aleaciones forjadas, como la 6061-T6, pueden superar los de algunas aleaciones comunes para fundición a presión, como la ADC12 o la A380. Sin embargo, las aleaciones de fundición a presión son adecuadas para carcasas, soportes, cubiertas, piezas de motores, disipadores de calor y muchas otras piezas que requieren una buena resistencia.
· ¿Qué es la porosidad?
La porosidad son los pequeños poros que se forman en una pieza fundida. El aire o el gas pueden quedar atrapados en el metal fundido durante la inyección rápida y la solidificación. La contracción que se produce durante la solidificación también puede provocar la formación de huecos internos.
No todas las piezas porosas son necesariamente inservibles. El control del proceso, la selección adecuada de la aleación, la fundición asistida por vacío, un espesor de pared adecuado y un buen diseño de los moldes pueden minimizar este problema. Si las piezas deben ser estancas a la presión o presentar un alto rendimiento estructural, elija un método de fundición que cumpla esos requisitos.
Una de las aplicaciones en las que es importante reducir el gas atrapado es la fundición a presión al vacío.
¿En qué se diferencian los acabados superficiales?
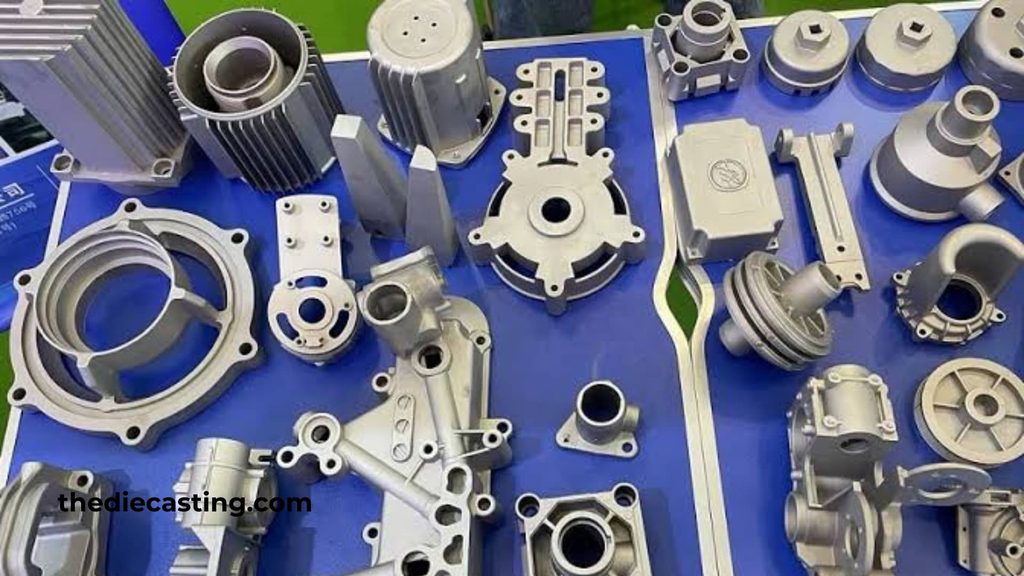
Las superficies de aluminio fundido a presión son relativamente lisas porque el metal fundido adopta la forma del molde de acero. El aspecto final depende de la superficie del molde, la aleación, los parámetros de fundición, el recorte y las operaciones de acabado que se realicen.
Otra ventaja del aluminio es que ofrece buenos acabados superficiales, sobre todo cuando se extruye y se mecaniza. Existen diversas opciones de acabado disponibles para ambos tipos de productos de aluminio. Entre las opciones más habituales se incluyen:
- Anodizado
- Recubrimiento en polvo
- Pintura
- Pulido
- Granallado
- Mecanizado CNC
- Revestimiento
Cada aleación de fundición a presión se comportará de forma diferente según el acabado que se le aplique. La composición de la aleación es un factor importante.
¿Cuál sale más barato?
No hay una respuesta única, ya que el cálculo varía en función del volumen de producción. Para prototipos, cantidades pequeñas, formas sencillas y piezas que ya están disponibles como perfiles o chapas estándar, el aluminio suele ser una buena opción.
Los costes iniciales de utillaje son elevados en la fundición a presión. Sin embargo, una vez que el utillaje está listo, el coste por pieza suele disminuir a medida que aumenta el volumen de producción. Cuando se fabrican miles o cientos de miles de piezas idénticas, la fundición a presión puede resultar más rentable.
| Necesidades de producción | La elección correcta |
| Prototipo único | Aluminio mecanizado |
| Lotes pequeños | Aluminio mecanizado o fundido por gravedad |
| Perfil largo sencillo | Aluminio extruido |
| Pieza estructural de alta resistencia | Aluminio forjado |
| Complejo residencial | Aluminio fundido a presión |
| Soportes de gran volumen | Aluminio fundido a presión |
| Pieza fundida grande y sencilla | Fundición en arena o por gravedad |
| Dimensiones locales reducidas | Dimensiones locales reducidas |
La elección debe basarse en la pieza y no solo en el nombre del material.
Aplicaciones habituales del aluminio
El aluminio forjado se utiliza en productos en los que son importantes la resistencia, el bajo peso, la resistencia a la corrosión o un perfil específico.
Entre los ejemplos típicos se incluyen:
- Marcos de puertas y ventanas
- Perfiles estructurales
- Componentes de aeronaves
- Cuadros de bicicleta
- Intercambiadores de calor
- Piezas de máquinas
- Componentes de la suspensión de los vehículos
- Ejes y soportes
- Placas y paneles
La aleación concreta varía según la aplicación.
Por ejemplo, el 6061 se utiliza para piezas estructurales y mecanizadas en general, mientras que el 7075 se emplea en aplicaciones que requieren una mayor resistencia.
Aplicaciones habituales del aluminio fundido a presión
Los productos con una geometría compleja y que se fabrican en grandes series suelen estar fabricados en aluminio fundido a presión.
Entre las aplicaciones típicas se incluyen:
- Carcasas para el sector de la automoción
- Cubiertas de la transmisión
- Carcasas de motor
- Cajas de cambios
- Carcasas para luces LED
- Cajas para equipos electrónicos
- Disipadores de calor
- Carcasas para equipos industriales
- Cuerpos de bomba
- Soportes
- Componentes de electrodomésticos
Este proceso también se aplica cuando se integran varios elementos en una misma pieza.
Por ejemplo, una carcasa puede tener salientes de fijación, nervaduras, orificios para tornillos, aberturas para cables y aletas de refrigeración, todo ello fundido en una sola pieza.
¿Qué deberían elegir los fabricantes?
En primer lugar, define los requisitos de la pieza.
Cuando la pieza es sencilla y requiere un perfil largo y uniforme, la extrusión puede resultar más adecuada. Una aleación forjada o una pieza forjada pueden ser más adecuadas si la pieza debe soportar cargas repetidas y requiere una alta resistencia.
Cuantas más características incorpore el diseño y mayor sea el volumen de producción, más interesante resulta la fundición a presión.
Las siguientes preguntas ayudan a delimitar el proceso:
· ¿Qué grado de complejidad tiene la pieza?
El aluminio suele ser más fácil de moldear en placas, barras, tubos y perfiles sencillos. Las carcasas y los soportes complejos son ideales para la fundición a presión.
· ¿Cuántas piezas se necesitan?
A veces, unas pocas docenas de piezas no justifican la inversión en utillaje de fundición a presión. Cuando se producen grandes cantidades, resulta más fácil repartir el coste del utillaje entre los distintos componentes.
· ¿Cuánta fuerza se necesita?
En el caso de aplicaciones con cargas elevadas, impactos, fatiga o relacionadas con la seguridad, los ingenieros deben utilizar datos reales sobre las aleaciones y los procesos, en lugar del término genérico “aluminio”.”
· ¿Es necesario que la pieza sea estanca a la presión?
Si el componente contiene líquido o gas, hay que prestar especial atención a la porosidad. Puede ser necesario recurrir a la fundición a presión al vacío, a una aleación adecuada y a pruebas de estanqueidad.
· ¿Qué grado de mecanizado se considera aceptable?
La fundición a presión da como resultado un producto casi acabado, pero los orificios, las superficies de sellado, las roscas y las tolerancias ajustadas suelen requerir un mecanizado CNC posterior. Cuando se utiliza una placa, una barra o un lingote de aluminio, también es necesario mecanizar el material.
Conclusión
El aluminio y el aluminio fundido a presión no son dos metales completamente diferentes. El aluminio es el metal base y el nombre que recibe una amplia familia de aleaciones. El aluminio fundido a presión hace referencia a las aleaciones de aluminio fundidas a alta presión. Cuando la resistencia y la ductilidad son importantes, el aluminio es un buen material para perfiles, chapas, piezas mecanizadas y componentes. El aluminio fundido a presión se utiliza para formas complejas, paredes delgadas, elementos integrados y producción en grandes volúmenes.
Para los fabricantes, se trata de una elección de piezas, no de nombres de materiales. La extrusión puede ser el mejor método para crear un perfil sencillo. Un componente sometido a cargas elevadas puede adaptarse mejor a la forja u otros procesos de conformado. La fundición a presión puede ser una mejor opción para una carcasa electrónica compleja. Antes de la producción, revisa el diseño en cuanto al espesor de las paredes, el ángulo de desmoldeo, las líneas de separación, los requisitos de mecanizado, la selección de la aleación, las tolerancias y las cantidades de producción. Un diseño bien concebido molde de fundición a presión y, a continuación, ayuda a convertir el diseño aprobado en piezas de producción homogéneas.
Los pasos habituales para las empresas que pasan de archivos CAD o muestras físicas a la producción incluyen: revisión de la diseñabilidad para la fabricación (DFM), diseño de utillaje, fabricación de moldes, aprobación de muestras, producción, acabado, inspección y montaje. Tomar las decisiones adecuadas antes de comenzar con el utillaje permitirá ahorrar el coste que supondría tener que realizar cambios posteriormente.