
Moderní výroba využívá hliník téměř ve všech oblastech. Používá se v automobilovém průmyslu, elektronice, při výrobě strojních součástí, okenních rámů, chladičů, krytů, kuchyňského nádobí a v mnoha dalších oblastech. To často vede k jednoduché otázce: Jaký je rozdíl mezi hliníkem a tlakově litým hliníkem? Odpověď zní: Hliník je kov, zatímco tlakově litý hliník je hliník tvarovaný pomocí specifického procesu odlévání.
Ne všechny hliníkové výrobky mají stejné složení nebo vlastnosti. Vzhledem k tomu, že hliník je měkký, přidávají výrobci do čistého hliníku různé prvky, aby vytvořili různé slitiny. Tyto slitiny pak výrobci zpracovávají různými výrobními postupy, jako je válcování, vytlačování, kování, obrábění, lití do pískových forem a tlakové lití.
Pokud je tedy součástka vyrobena z hliníku, nestačí k určení způsobu jejího tvarování pouze tato informace. Častěji se proto porovnává kovaný hliník s tlakově litým hliníkem. Kovaný hliník je masivní hliník, který se tvaruje mechanickými prostředky. Tlakově litý hliník vyrábí se vstřikováním roztavené slitiny pod vysokým tlakem do kovové formy. Tyto rozdíly mají vliv na pevnost, tvar, povrchovou úpravu, výrobní náklady, tolerance a vhodnost pro různé oblasti použití.
Co je to hliník?
Hliník je lehký a vyznačuje se dobrou odolností proti korozi, tepelnou vodivostí a elektrickou vodivostí. Většina technických výrobků využívá hliníkové slitiny, protože čistý hliník je relativně měkký. Slitiny představují hliník smíchaný s jinými prvky, které mění vlastnosti tohoto kovu.
Například slitina 6061 obsahuje hořčík a křemík a používá se na konstrukční díly, rámy, stroje a obráběné součásti. Slitina 6063 se používá na extrudované profily a architektonické výrobky, částečně díky svému dobrému povrchovému provedení. Slitina 7075 je vysoce pevná slitina, která obsahuje zinek, hořčík a měď.
Na konečné vlastnosti má vliv také způsob výroby
Dobrý hliníkový polotovar by mohl být:
- Válcované do plechu nebo desky
- Extrudováno do profilu
- Kované do vysoce pevného dílu
- Obráběno do podoby přesného dílu
- Odlití do formy
Všechny tyto procesy začínají hliníkem, ale výsledné výrobky se liší.
· Kovaný hliník
Tvarovaný hliník je slitina zpracovaná do podoby pevného materiálu. Mezi běžné postupy patří válcování, vytlačování a kování. Při těchto procesech dochází k řízené deformaci kovu. V průběhu tváření se mění struktura zrn materiálu, což může u tvarovaných slitin zvýšit pevnost a tažnost.
Extrudovaný hliník se používá k výrobě dlouhých výrobků se stejnoměrným průřezem, jako jsou okenní rámy, konstrukční profily, U-profily, trubky a lišty. Kovaný hliník se vyznačuje pevností a odolností vůči opakovanému namáhání. Tepelné kování hliníku, například, spočívá v ohřevu a stlačování horké suroviny za použití velké síly, namísto jejího nalití do formy za účelem vytvoření tvaru.
· Hliníkový odlitek
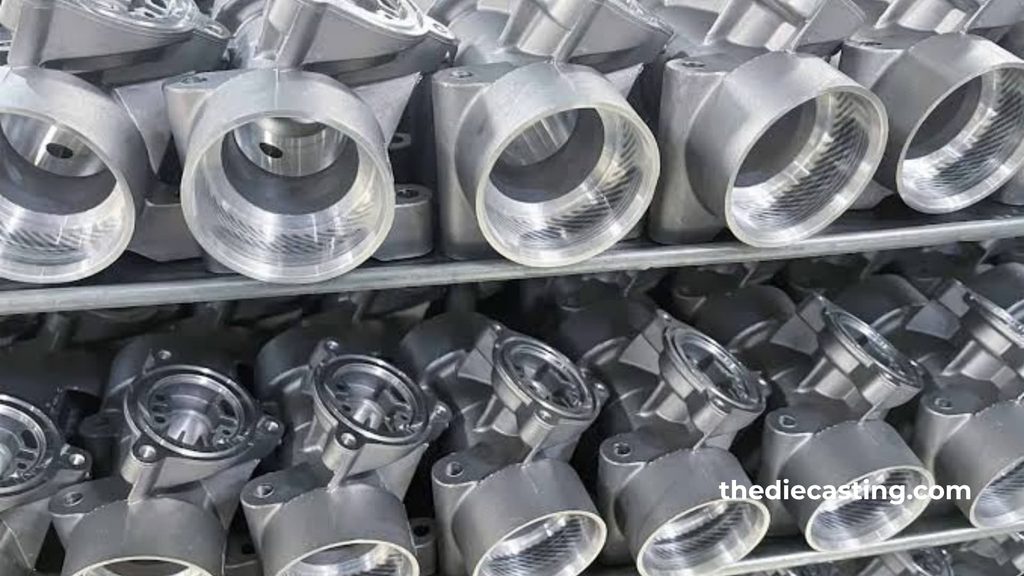
Odlitky z hliníku jsou díly z hliníkových slitin, které vznikají litím nebo vstřikováním roztavené hliníkové slitiny. Existuje několik způsobů odlévání. Mezi metody odlévání hliníku patří odlévání do pískových forem, gravitační odlévání, odlévání do trvalých forem, přesné odlévání a tlakové odlévání tlakové lití.
Volba závisí na geometrii dílu, objemu výroby, požadovaných vlastnostech, nákladech na nástroje a specifikacích povrchu. Tlakové lití je jedním z konkrétních typů odlévání. Roztavená hliníková slitina se pod vysokým tlakem vtlačuje do dutiny kovové formy a rychle ji vyplňuje. Jak kov chladne, forma se otevře a pracovníci díl vyjmou.
Co je to tlakově litý hliník?
Tlakově litý hliník je hliníková slitina vyráběná pomocí vysokotlakého tlakové lití. Proces začíná s ingoty z hliníkové slitiny nebo jinou vhodnou surovinou. Slitina se roztaví a udržuje se při řízené teplotě. Odlévací stroj poté vstřikuje roztavený kov do ocelové formy vysokou rychlostí a pod vysokým tlakem. Forma obsahuje dutinu pro hotový díl.
Jakmile kov vyplní dutinu, začne se odlitek tuhnout. Forma se otevře a pracovníci vyjmou odlitek. Poté odříznou přebytečný materiál z vtoků, vtokových kanálů a otřepů.
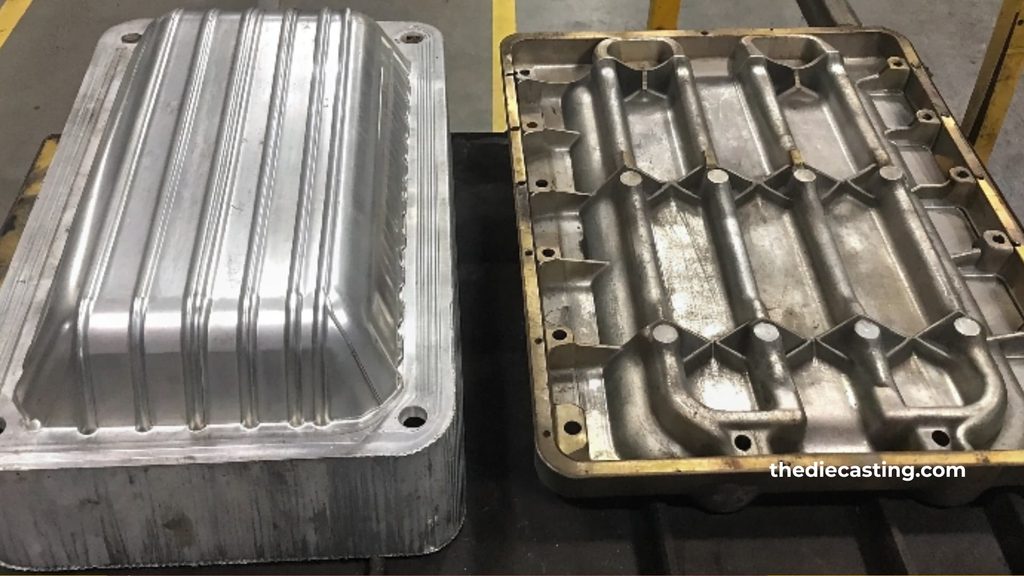
A forma pro tlakové lití je navržen s ohledem na geometrii dílu, tok materiálu, požadavky na chlazení, vyhazovací systém a předpokládaný objem výroby. Tento proces je obzvláště užitečný při výrobě velkého množství dílů s opakujícími se rozměry a složitými tvary.
Mezi běžné slitiny pro tlakové lití patří ADC12, A380, A360 a několik dalších slitin na bázi hliníku. Tyto slitiny obsahují více legujících prvků než mnoho běžných druhů tvářeného hliníku. Křemík je obzvláště užitečný, protože zlepšuje tekutost a pomáhá roztavenému kovu vyplnit tenké a detailní části.
Hliník vs. tlakově litý hliník: V čem spočívá hlavní rozdíl?
Největší rozdíl nespočívá pouze ve slově “hliník”. Skutečný rozdíl spočívá v tom, jak se hliníková slitina zpracovává a tvaruje. Kovaný hliník se vyrábí z pevného polotovaru a je mechanicky tvarován. Tlakově litý hliník se vyrábí z roztavené slitiny, která se vtlačuje do kovové formy.
Tento rozdíl má vliv na strukturu zrna, dostupné tvary, mechanické vlastnosti, rychlost výroby a náklady.
| Faktor | Hliník | Tlakově litý hliník |
| Úvodní formulář | Jakýkoli kus masivního polotovaru, plechu, desky, tyče nebo profilu | Roztavená hliníková slitina |
| Hlavní procesy | Válcování, vytlačování, kování, obrábění | Vysokotlaké tlakové lití |
| Běžné slitiny | 6061, 6063, 6082, 7075 | ADC12, A380, A360 |
| Rozsah tvarů | Ideální pro profily, plechy, trubky a obráběné tvary | Ideální pro složité 3D díly |
| Tenké stěny | Je to možné, záleží na postupu | Vhodné pro tenké řezy |
| Objem výroby | Od nejnižší po nejvyšší | Nejvhodnější pro střední a vysoké objemy |
| Nástroje | U jednoduchých tvarů bývá často nižší | Vyšší počáteční náklady na výrobu nástrojů |
| Pórovitost | Výrobky z kovaného materiálu s velmi nízkou hlučností | Určité riziko poréznosti způsobené odléváním |
| Druhotné obrábění | Často vyšší | Často nižší |
| Typické výrobky | Rámy, hřídele, desky, konzoly | Kryty, víka, držáky, součásti motorů |
Proč se pro výrobu složitých dílů používá tlakové lití
Hlavní výhodou tlakového lití je možnost vyrábět složité tvary. Výroba dílu z masivního hliníkového bloku může vyžadovat několik výrobních procesů, jako je přidávání výstupků, žebrování, upevňovacích prvků, zakřivených ploch a tenkých stěn.
V rámci jediného výrobního cyklu lze na tlakovém licím stroji vyrobit stejnou základní geometrii. To šetří materiál a zkracuje dobu obrábění.
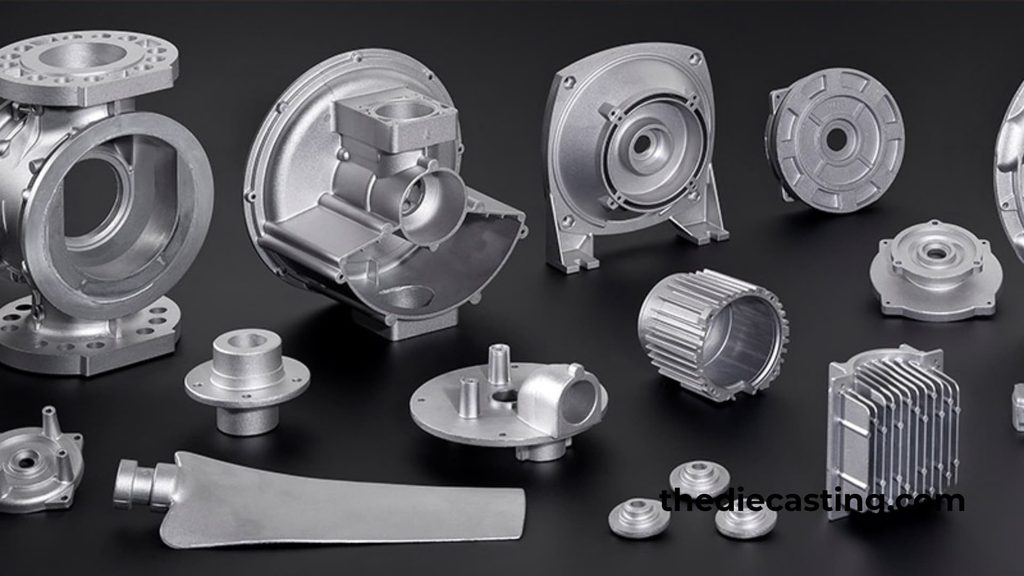
Tlakové lití se vyznačuje také dobrou opakovatelností. Jakmile jsou nástroj a výrobní proces nastaveny, může výrobce vyrábět velké množství podobných dílů stejné velikosti. Díky tomu se tato technologie hojně využívá v automobilovém průmyslu při výrobě dílů, krytů elektronických zařízení, svítidel, krytů motorů, průmyslových zařízení a spotřebního zboží.
· A tady přichází na řadu nástroje
Jednou z nejvyšších počátečních nákladů při tlakovém lití jsou ocelové lisovací formy. Lisovací forma pro tlakové lití se skládá z dutiny, rozvodů, vtoků, chladicích kanálů, posuvníků, vyhazovacího systému a dalších prvků potřebných k výrobě dílu.
Před zahájením výroby je nutné nástroj pečlivě navrhnout, aby byla zajištěna jeho vhodnost. Nástroj by měl být před zahájením výroby pečlivě navržen. Tloušťka stěny, dělicí čáry, žebra, výstupky, podříznutí, tok kovu a úhly sklonu ovlivňují výsledný výrobek. Nevhodná konstrukce nástroje může způsobit nedostatečné vyplnění, pórovitost, otřepy, deformaci, opotřebení nástroje a potíže s vyhazováním.
Výrobci často provádějí kontrolu návrhu z hlediska výroby ještě před zhotovením výrobních nástrojů, aby se ujistili, že budou schopni daný výrobek vyrobit.
Jak pevný je tlakově litý hliník?
Tato otázka vyžaduje určitou opatrnost, protože pojem “hliník” zahrnuje mnoho slitin a výrobních procesů. Ne všechny hliníkové díly vyrobené tlakovým litím jsou nutně méně pevné než všechny díly z tvářeného hliníku. Toto srovnání závisí na slitině, stavu kovu, způsobu odlévání, tepelném zpracování, tvaru dílu a podmínkách zatížení.
Mez kluzu a prodloužení kovaných slitin, jako je například 6061-T6, mohou překonávat hodnoty některých běžných slitin pro tlakové lití, jako jsou ADC12 nebo A380. Slitiny pro tlakové lití jsou však díky své dobré pevnosti vhodné pro výrobu krytů, držáků, krytů, součástí motorů, chladičů a mnoha dalších dílů.
· Co je to pórovitost?
Poréznost představuje malé dutiny uvnitř odlitku. Během rychlého vstřikování a tuhnutí se do roztaveného kovu může dostat vzduch nebo plyn. Vnitřní dutiny mohou vzniknout také v důsledku smrštění při tuhnutí.
Ne všechny porézní díly jsou nutně nepoužitelné. Tuto poréznost lze minimalizovat pomocí řízení výrobního procesu, správného výběru slitiny, odlévání za pomoci vakua, vhodné tloušťky stěn a kvalitního návrhu nástrojů. Pokud musí být díly tlakotěsné nebo musí vykazovat vysokou konstrukční pevnost, zvolte metodu odlévání, která tyto požadavky splňuje.
Jednou z oblastí, kde je důležité omezit množství zachyceného plynu, je vakuové tlakové lití.
Jak se liší povrchové úpravy?
Povrchy odlitků z tlakově litého hliníku jsou relativně hladké, protože roztavený kov se přizpůsobuje tvaru ocelové formy. Konečný vzhled závisí na povrchu formy, slitině, parametrech odlévání, ořezávání a případných dokončovacích operacích.
Další výhodou hliníku je kvalitní povrchová úprava, zejména u extrudovaných a obráběných výrobků. Pro oba typy hliníkových výrobků jsou k dispozici různé možnosti povrchové úpravy. Mezi běžné možnosti patří:
- Eloxování
- Práškové lakování
- Malování
- Leštění
- Tryskání
- CNC obrábění
- Pokovování
Každá tlakově litá slitina se bude chovat odlišně v závislosti na způsobu povrchové úpravy. Složení slitiny hraje důležitou roli.
Která varianta je levnější?
Neexistuje jediná správná odpověď, protože výpočet se liší v závislosti na objemu výroby. U prototypů, malých sérií, jednoduchých tvarů a dílů, které jsou již k dispozici jako standardní profily nebo plechy, může být hliník často dobrou volbou.
Počáteční náklady na výrobu forem jsou u tlakového lití vysoké. Jakmile je však forma hotová, náklady na jeden kus se s rostoucím objemem výroby obecně snižují. Při výrobě tisíců či statisíců stejných dílů může být tlakové lití nákladově efektivnější.
| Výrobní potřeby | Správná volba |
| Jednorázový prototyp | Obráběný hliník |
| Malá série | Hliník obráběný nebo odlévaný gravitačně |
| Jednoduchý dlouhý profil | Extrudovaný hliník |
| Vysoce pevný konstrukční díl | Tvarovaný hliník nebo výkovky |
| Komplexní bydlení | Tlakově litý hliník |
| Držáky pro velké objemy | Tlakově litý hliník |
| Velký jednoduchý odlitek | Odlévání do pískových forem nebo gravitační odlévání |
| Přísné místní rozměry | Přísné místní rozměry |
Výběr by se měl řídit konkrétním dílem, a ne pouze názvem materiálu.
Běžné použití hliníku
Tvarovaný hliník se používá ve výrobcích, u nichž je důležitá pevnost, nízká hmotnost, odolnost proti korozi nebo specifický profil.
Mezi typické příklady patří:
- Okenní a dveřní rámy
- Konstrukční profily
- Letecké součástky
- Rámy jízdních kol
- Výměníky tepla
- Součásti strojů
- Součásti automobilových odpružení
- Hřídele a konzoly
- Desky a panely
Přesné složení slitiny se liší podle konkrétního použití.
Například slitina 6061 se používá pro běžné konstrukční a obráběné díly, zatímco slitina 7075 se používá pro aplikace, které vyžadují vyšší pevnost.
Běžné použití hliníkových tlakových odlitků
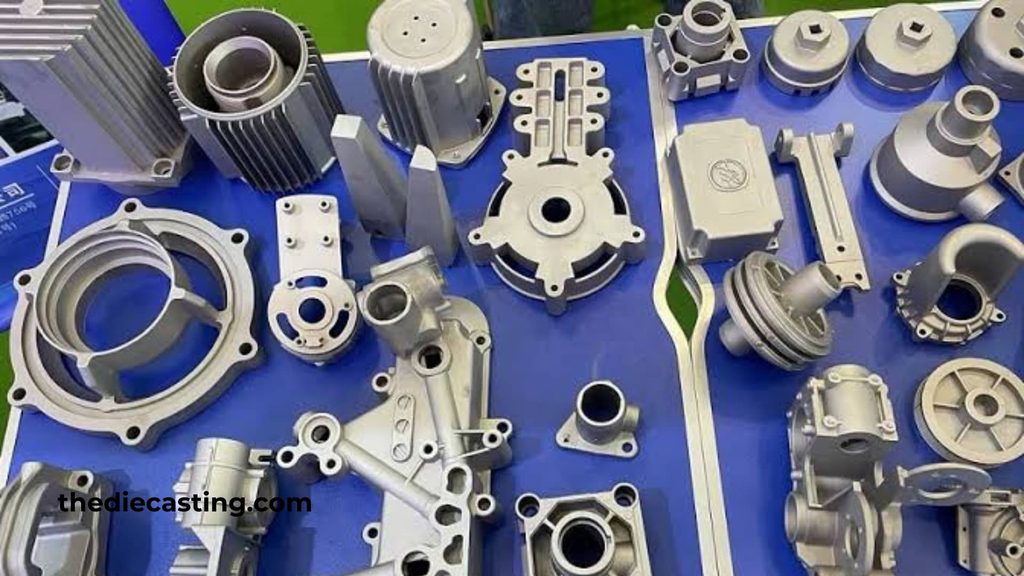
Výrobky se složitou geometrií a vyráběné ve velkých sériích se obvykle vyrábějí z tlakově litého hliníku.
Mezi typické oblasti použití patří:
- Kryty pro automobilový průmysl
- Kryty převodovky
- Kryty motorů
- Skříně převodovek
- Kryty LED svítidel
- Kryty pro elektroniku
- Chladiče
- Kryty průmyslových zařízení
- Těla čerpadel
- Závorky
- Součásti spotřebičů
Tento postup platí i v případě, že je do jedné součásti integrováno více prvků.
Například kryt může mít upevňovací výstupky, žebra, otvory pro šrouby, otvory pro kabely a chladicí žebra, které jsou všechny odlity v jednom kuse.
Co by si měli výrobci vybrat?
Nejprve definujte požadavky na součást.
Pokud je díl jednoduchý a vyžaduje dlouhý, rovnoměrný profil, může být vhodnější extruze. Kovaný nebo tvářený díl může být vhodnější, pokud musí díl odolávat opakovanému namáhání a vyžaduje vysokou pevnost.
Čím více funkcí konstrukce zahrnuje a čím větší je objem výroby, tím atraktivnější se stává tlakové lití.
Následující otázky pomáhají zúžit výběr:
· Jak složitý je ten díl?
Hliník se často snáze zpracovává do podoby jednoduchých plechů, tyčí, trubek a profilů. Složité kryty a držáky jsou vhodné pro tlakové lití.
· Kolik dílů je potřeba?
Někdy se investice do nástrojů pro tlakové lití u několika desítek kusů nevyplatí. Při výrobě velkých sérií je snazší rozložit náklady na nástroje mezi jednotlivé součásti.
· Kolik síly je k tomu potřeba?
V případě vysokého zatížení, nárazů, únavy materiálu nebo v aplikacích souvisejících s bezpečností by inženýři měli používat konkrétní údaje o slitinách a výrobních procesech namísto obecného pojmu “hliník”.”
· Musí být tento díl tlakově těsný?
Pokud součást obsahuje kapalinu nebo plyn, je třeba věnovat zvláštní pozornost pórovitosti. Může být nutné použít vakuové tlakové lití, správné legování a zkoušky těsnosti.
· Jaký rozsah obrábění je přípustný?
Tlakovým litím se získává výrobek v téměř finální podobě, avšak otvory, těsnicí plochy, závity a úzké tolerance obvykle vyžadují následné obrábění na CNC strojích. Při použití hliníkové desky, tyče nebo polotovaru je rovněž nutné materiál obrobit.
Závěr
Hliník a tlakově litý hliník nejsou dva zcela odlišné kovy. Hliník je základní kov a zároveň název pro rozsáhlou skupinu slitin. Tlakově litý hliník označuje hliníkové slitiny odlévané pod vysokým tlakem. Pokud je důležitá pevnost a tažnost, je hliník vhodným materiálem pro profily, plechy, obráběné díly a komponenty. Tlakově litý hliník se používá pro složité tvary, tenké stěny, integrované prvky a sériovou výrobu ve velkých objemech.
Pro výrobce jde o výběr dílů, nikoli o názvy materiálů. Extruze může být nejvhodnější metodou pro výrobu jednoduchého profilu. Pro součásti vystavené vysokému zatížení může být vhodnější kování nebo jiné tvářecí procesy. Pro složitý elektronický kryt může být lepší volbou tlakové lití. Před zahájením výroby zkontrolujte návrh z hlediska tloušťky stěny, úkosu, dělicích linií, požadavků na obrábění, výběru slitiny, tolerancí a výrobních množství. Dobře navržený forma pro tlakové lití a následně pomáhá převést schválený návrh na jednotné sériové díly.
Mezi typické kroky pro firmy přecházející od CAD souborů nebo fyzických vzorků k sériové výrobě patří: posouzení DFM, návrh nástrojů, výroba forem, schválení vzorků, výroba, povrchová úprava, kontrola a montáž. Správná rozhodnutí učiněná ještě před zahájením výroby nástrojů ušetří náklady na pozdější změny.