
A modern gyártás szinte minden területen felhasználja az alumíniumot. Az autóiparban, az elektronikában, a gépalkatrészek gyártásában, ablakkeretekben, hűtőbordákban, háztartási készülékekben, edényekben és még sok más területen alkalmazzák. Ez gyakran felvet egy egyszerű kérdést: Mi a különbség az alumínium és a nyomás alatt öntött alumínium között? A válasz az, hogy az alumínium a fém, míg a nyomás alatt öntött alumínium egy speciális öntési eljárással kialakított alumínium.
Nem minden alumíniumtermék összetétele vagy tulajdonságai azonosak. Mivel az alumínium puha, a gyártók különböző elemeket kevernek a tiszta alumíniumba, hogy különféle ötvözeteket állítsanak elő. Ezután az ötvözeteket különféle gyártási eljárásoknak vetik alá, mint például a hengerlés, az extrudálás, a kovácsolás, a megmunkálás, a homoköntés és öntvényöntés.
Így tehát, ha egy alkatrész alumíniumból készül, akkor ennek az információnak a ismerete önmagában nem elegendő ahhoz, hogy megállapítsuk, hogyan alakították ki. Ezért általában a kovácsolt alumíniumot hasonlítják össze a nyomásos öntéssel előállított alumíniummal. A kovácsolt alumínium olyan tömör alumínium, amelyet mechanikai úton alakítanak ki. Öntött alumínium gyártása úgy történik, hogy az olvadt ötvözetet nagy nyomás alatt befecskendezik egy fém öntőformába. Ezek a különbségek hatással vannak a szilárdságra, az alakra, a felületi minőségre, a gyártási költségekre, a tűréshatárokra, valamint a különböző alkalmazásokhoz való alkalmasságra.
Mi az az alumínium?
Az alumínium könnyű, és jó korrózióállósággal, hővezető képességgel és elektromos vezetőképességgel rendelkezik. A legtöbb műszaki termékben alumíniumötvözeteket használnak, mivel a tiszta alumínium viszonylag puha. Az ötvözetek olyan alumíniumkeverékek, amelyekhez más elemeket adnak hozzá, amelyek megváltoztatják a fém tulajdonságait.
Például a 6061-es ötvözet magnéziumot és szilíciumot tartalmaz, és szerkezeti alkatrészek, vázak, gépek és megmunkált alkatrészek gyártásához használják. A 6063-as ötvözetet extrudált profilokhoz és építészeti termékekhez használják, részben a kiváló felületi minőségének köszönhetően. A 7075-ös ötvözet egy nagy szilárdságú ötvözet, amely cinket, magnéziumot és rezet tartalmaz.
A gyártási módszer is befolyásolja a végső tulajdonságokat
Egy jó alumínium nyersdarab például a következő lehet:
- Lemezre vagy lemezformára hengerelve
- Profilba extrudálva
- Nagy szilárdságú alkatrésszé kovácsolták
- Precíziós alkatrésszé megmunkálva
- Öntőformába öntve
Mindezek a folyamatok alumíniummal kezdődnek, de a végtermékek eltérőek.
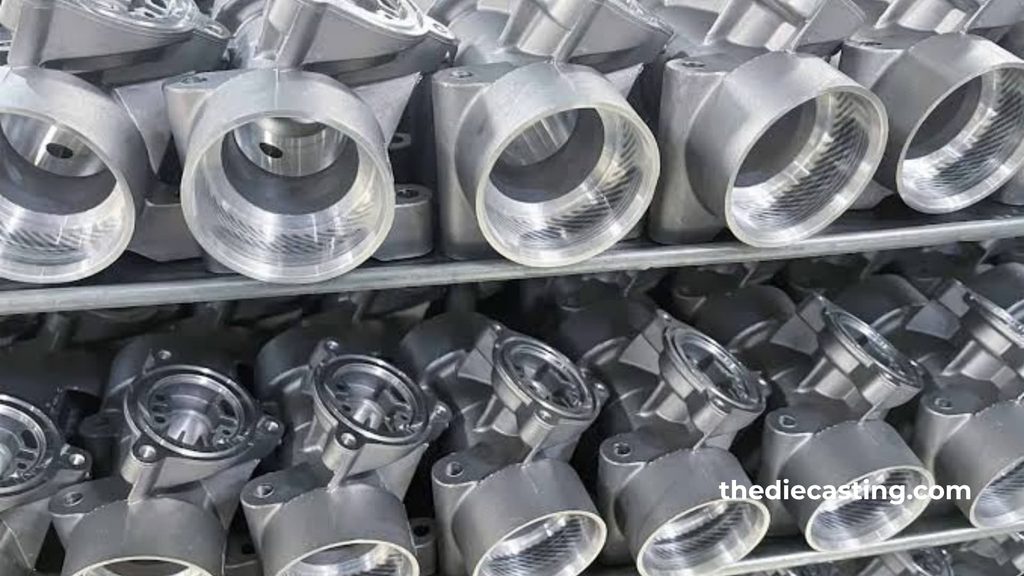
· Kovácsolt alumínium
A megmunkált alumínium egy szilárd anyag formájában előállított ötvözet. A leggyakoribb eljárások közé tartozik a hengerlés, az extrudálás és a kovácsolás. Ezekben az eljárásokban a fém szabályozott alakváltozáson megy keresztül. Az anyag kialakulása során a szemcsés szerkezete megváltozik, ami javíthatja a megmunkált ötvözetek szilárdságát és alakíthatóságát.
Az extrudált alumíniumot egyenletes keresztmetszetű hosszú termékek gyártásához használják, ideértve az ablakkereteket, a szerkezeti profilokat, a csatornákat, a csöveket és a síneket. A kovácsolt alumínium nagy szilárdságot és ellenállást biztosít az ismételt terheléssel szemben. Alumínium melegkovácsolás, …például nem azáltal valósul meg, hogy a forró alapanyagot öntőformába öntik az alak kialakítása érdekében, hanem annak nagy erővel történő melegítésével és összenyomásával.
· Öntött alumínium
Az öntött alumíniumtermékek olyan alumíniumötvözetből készült alkatrészek, amelyeket olvadt alumíniumötvözet öntésével vagy fröccsöntésével állítanak elő. Az öntésnek többféle módja létezik. Az alumíniumöntés magában foglalja a homoköntést, a gravitációs öntést, az állandó formás öntést, a precíziós öntést és a nyomásos öntést. öntvényöntés.
A választás az alkatrész geometriájától, a gyártási mennyiségtől, a kívánt tulajdonságoktól, a szerszámköltségektől és a felületi előírásoktól függ. A nyomás alatti öntés az öntés egyik speciális fajtája. Nagy nyomás hatására az olvadt alumíniumötvözetet egy fém öntőforma üregébe juttatják, ahol az gyorsan kitölti azt. Amint a fém lehűl, az öntőforma kinyílik, és a munkások kivesszük az alkatrészt.
Mi az a nyomás alatt öntött alumínium?
A nyomás alatt öntött alumínium egy nagynyomású eljárással előállított alumíniumötvözet öntvényöntés. A folyamat alumíniumötvözetből készült öntvényekkel vagy más alkalmas alapanyaggal kezdődik. Az ötvözetet megolvasztják, majd szabályozott hőmérsékleten tartják. Ezután egy öntőgép nagy sebességgel és nyomással befecskendezi az olvadt fémet egy acélszerszámba. A szerszám tartalmazza a kész alkatrész üregét.
Miután a fém kitöltötte az üreget, az alkatrész megszilárdulni kezd. A szerszám kinyílik, és a munkások kivesszük az öntvényt. A munkások levágják a felesleges anyagot a csatornákról, a beömlőnyílásokról és a peremről.
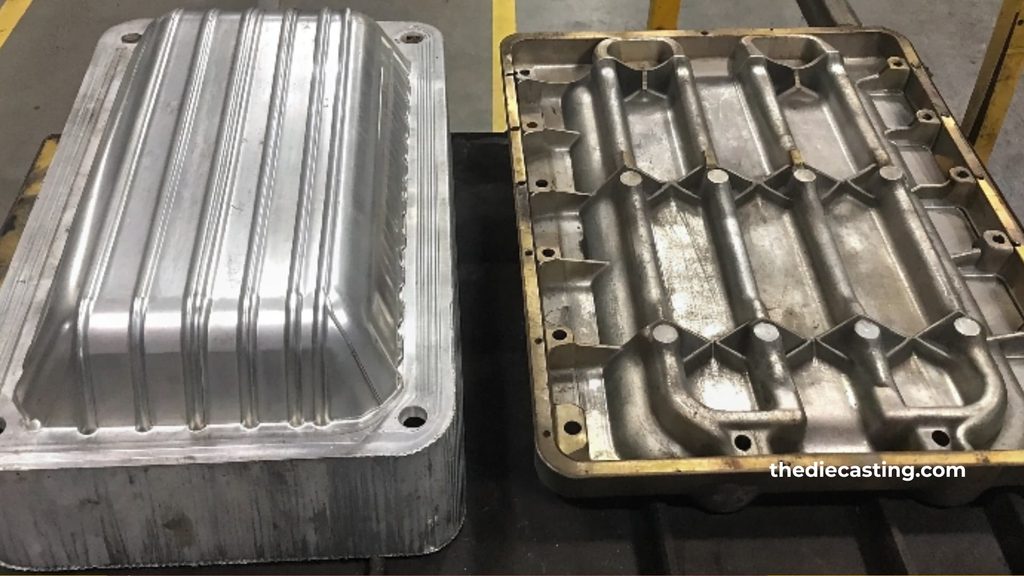
A nyomásöntő forma tervezése az alkatrész geometriájára, az anyagáramlásra, a hűtési követelményekre, a kiadórendszerre és a várható gyártási mennyiségre épül. Ez a folyamat különösen hasznos olyan alkatrészek nagy mennyiségű gyártásához, amelyek méretei ismétlődnek és alakjuk bonyolult.
A gyakori nyomásöntési ötvözetek közé tartozik az ADC12, az A380, az A360 és számos egyéb alumíniumalapú ötvözet. Ezek az ötvözetek több ötvözőelemet tartalmaznak, mint sok általános formázott ötvözet. A szilícium különösen hasznos, mivel javítja a folyékonyságot, és elősegíti, hogy az olvadt fém kitöltse a vékony és részletgazdag szakaszokat.
Alumínium kontra öntött alumínium: Mi a fő különbség?
A legnagyobb különbség nem csupán az “alumínium” szóban rejlik. Az igazi különbség abban rejlik, hogy az alumíniumötvözetet hogyan dolgozzák fel és alakítják ki. A kovácsolt alumínium kiindulási alapja szilárd nyersanyag, amelyet mechanikusan alakítanak ki. A nyomás alatt öntött alumínium kiindulási alapja olvadt ötvözet, amelyet egy fémüregbe nyomnak.
Ez a különbség hatással van a szemcsés szerkezetre, a rendelkezésre álló formákra, a mechanikai tulajdonságokra, a gyártási sebességre és a költségekre.
| Tényező | Alumínium | Öntött alumínium |
| Kezdőlap | Bármilyen szilárd nyersdarab, lemez, lap, rúd vagy extrudált profil | Olvadt alumíniumötvözet |
| Főbb folyamatok | Hengerlés, extrudálás, kovácsolás, megmunkálás | Nagynyomású öntés |
| Gyakori ötvözetek | 6061, 6063, 6082, 7075 | ADC12, A380, A360 |
| Alakválaszték | Ideális profilokhoz, lemezekhez, csövekhez és megmunkált alkatrészekhez | A legalkalmasabb összetett 3D-alkatrészekhez |
| Vékony falak | Lehetséges, a folyamattól függően | Kiválóan alkalmas vékony metszetekhez |
| Termelési mennyiség | Alacsonytól magasig | Közepes és nagy mennyiségekhez a legalkalmasabb |
| Szerszámozás | Egyszerű formák esetén gyakran alacsonyabb | Magasabb kezdeti szerszámköltség |
| Porozitás | Rendkívül alacsony zajszintű kovácsolt alkatrész | Az öntésből eredő bizonyos mértékű porozitási kockázat |
| Másodlagos megmunkálás | Gyakran magasabb | Gyakran alacsonyabb |
| Jellemző termékek | Keretek, tengelyek, lemezek, konzolok | Házak, fedelek, tartók, motoralkatrészek |
Miért alkalmazzák a nyomásos öntést a bonyolult alkatrészek gyártásához?
A nyomásos öntés fő előnye, hogy bonyolult alakzatok gyártására is alkalmas. Az alkatrész egy tömör alumíniumtömbből történő előállítása több gyártási műveletet is igényelhet, például kiemelkedések, merevítőbordák, rögzítési pontok, ívelt felületek és vékony falak kialakítását.
Egyetlen gyártási ciklus alatt ugyanaz az alapgeometria állítható elő egy nyomásos öntőgépen. Ez anyagmegtakarítást jelent és lerövidíti a megmunkálási időt.
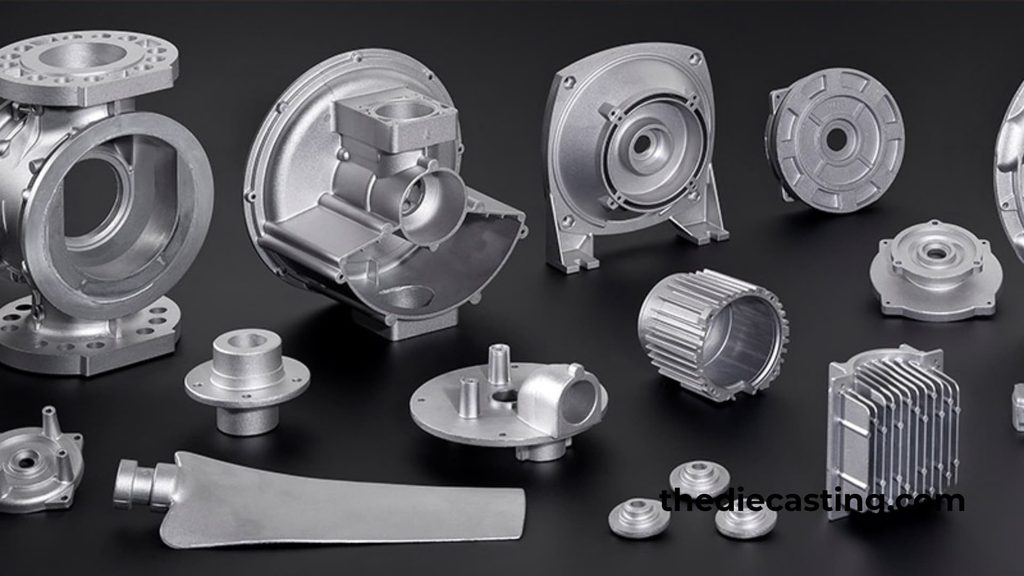
A nyomásos öntés jó ismételhetőséget is biztosít. Miután a szerszámot és az eljárást kidolgozták, a gyártó számos hasonló méretű alkatrészt tud előállítani. Ezért alkalmas az autóiparban alkatrészek, elektronikai házak, világítótestek, motorházak, ipari berendezések és fogyasztási cikkek gyártására.
· Itt jönnek képbe a szerszámok
A nyomásos öntés egyik legnagyobb kezdeti költségét az acélszerszámok jelentik. A nyomásos öntőforma egy üregből, csatornákból, beömlőnyílásokból, hűtőcsatornákból, csúszkákból, egy kivető rendszerből, valamint az alkatrész előállításához szükséges egyéb elemekből áll.
A gyártás megkezdése előtt a szerszámot gondosan meg kell tervezni, hogy biztosan alkalmas legyen a feladatra. A szerszámot a gyártás megkezdése előtt gondosan meg kell tervezni. A falvastagság, az elválasztóvonalak, a merevítőbordák, a kiemelkedések, az alámetszések, a fémáramlás és a kihúzási szögek mind befolyásolják a végterméket. A nem megfelelő szerszámtervezés hiányos kitöltést, porózusságot, öntvényperemet, torzulást, a szerszám kopását és a kivezetési nehézségeket okozhat.
A gyártók gyakran elvégzik a gyártásra szabott tervezés felülvizsgálatát a szerszámok elkészítése előtt, hogy megbizonyosodjanak arról, hogy a terméket gyárthatják-e.
Mennyire erős az öntött alumínium?
Ez a kérdés némi körültekintést igényel, mivel az “alumínium” kifejezés számos ötvözetre és gyártási eljárásra utal. Nem minden nyomás alatt öntött alumínium alkatrész feltétlenül gyengébb, mint minden kovácsolt alumínium alkatrész. Ez az összehasonlítás az ötvözettől, a keménységi állapottól, az öntési eljárástól, a hőkezeléstől, az alkatrész alakjától és a terhelési körülményektől függ.
Az olyan megmunkált ötvözetek, mint a 6061-T6, folyáshatárértéke és nyúlása meghaladhatja egyes általános nyomásos öntési ötvözetekét, például az ADC12-ét vagy az A380-ét. A nyomásos öntvényötvözetek azonban kiváló szilárdságuknak köszönhetően alkalmasak házak, konzolok, fedelek, motoralkatrészek, hűtőbordák és számos egyéb alkatrész gyártására.
· Mi az a porozitás?
A porozitás az öntvényben található apró lyukak összessége. A gyors befecskendezés és a megszilárdulás során levegő vagy gáz kerülhet az olvadt fémbe. A megszilárdulás során fellépő zsugorodás szintén belső üregeket okozhat.
Nem minden porózus alkatrész feltétlenül használhatatlan. A folyamatirányítás, a megfelelő ötvözet kiválasztása, a vákuummal támogatott öntés, a megfelelő falvastagság és a jó szerszámtervezés segítségével ez a jelenség minimálisra csökkenthető. Ha az alkatrészeknek nyomásállónak kell lenniük vagy magas szerkezeti teljesítményt kell nyújtaniuk, válasszon olyan öntési eljárást, amely megfelel ezeknek a követelményeknek.
Az egyik olyan alkalmazási terület, ahol a bezáródott gáz mennyiségének csökkentése fontos, a vákuum-nyomás alatti öntés.
Hogyan viszonyulnak egymáshoz a felületi kivitelek?
A nyomás alatt öntött alumínium felületek viszonylag simák, mivel az olvadt fém az acélszerszám alakjához igazodik. A végső megjelenés a szerszám felületétől, az ötvözettől, az öntési paraméterektől, a vágástól és az esetleges utómunkálatoktól függ.
Az alumínium további előnye a kiváló felületi minőség, különösen extrudálás és megmunkálás után. Mindkét típusú alumíniumtermék esetében számos felületkezelési lehetőség áll rendelkezésre. A leggyakoribb lehetőségek a következők:
- Eloxálás
- Porszórás
- Festés
- Polírozás
- Lövedékfúvás
- CNC megmunkálás
- Galvanizálás
Minden öntött ötvözet másképp viselkedik, ha különböző módon dolgozzák fel. Az ötvözet összetétele fontos.
Melyik olcsóbb?
Erre nincs egyértelmű válasz, mivel a számítás a gyártási mennyiségtől függ. Prototípusok, kis mennyiségek, egyszerű formák, valamint olyan alkatrészek esetében, amelyek már szabványos profilok vagy lemezek formájában is rendelkezésre állnak, az alumínium gyakran jó választás lehet.
A nyomásos öntésnél a kezdeti szerszámköltségek magasak. Ugyanakkor, miután a szerszám elkészült, az alkatrészenkénti költség általában csökken a gyártási mennyiség növekedésével. Ha több ezer vagy több százezer azonos alkatrészt kell gyártani, a nyomásos öntés költséghatékonyabb megoldás lehet.
| Termelési igény | A helyes választás |
| Egyszeri prototípus | Megmunkált alumínium |
| Kis tétel | Megmunkált vagy gravitációs öntésű alumínium |
| Egyszerű, hosszú profil | Extrudált alumínium |
| Nagy szilárdságú szerkezeti elem | Kovácsolt alumínium vagy kovácsolás |
| Összetett lakásépítés | Öntött alumínium |
| Nagy mennyiségű rögzítőelemek | Öntött alumínium |
| Nagy, egyszerű öntvény | Homok- vagy gravitációs öntés |
| Szűk helyi méretek | Szűk helyi méretek |
A választást az alkatrész alapján kell meghozni, és nem csupán az anyag nevére támaszkodva.
Az alumínium leggyakoribb felhasználási területei
A kovácsolt alumíniumot olyan termékekben használják, ahol fontos a szilárdság, a kis súly, a korrózióállóság vagy egy adott profil.
Jellemző példák:
- Ablak- és ajtókeretek
- Szerkezeti profilok
- Repülőgép-alkatrészek
- Kerékpárkeretek
- Hőcserélők
- Gépalkatrészek
- Gépjármű-futómű alkatrészek
- Tengelyek és tartók
- Lemezek és panelek
A pontos ötvözet az alkalmazástól függ.
Például a 6061-es ötvözetet általános szerkezeti és megmunkált alkatrészekhez használják, míg a 7075-ös ötvözetet olyan alkalmazásokhoz, amelyek nagyobb szilárdságot igényelnek.
Az öntött alumínium leggyakoribb alkalmazási területei
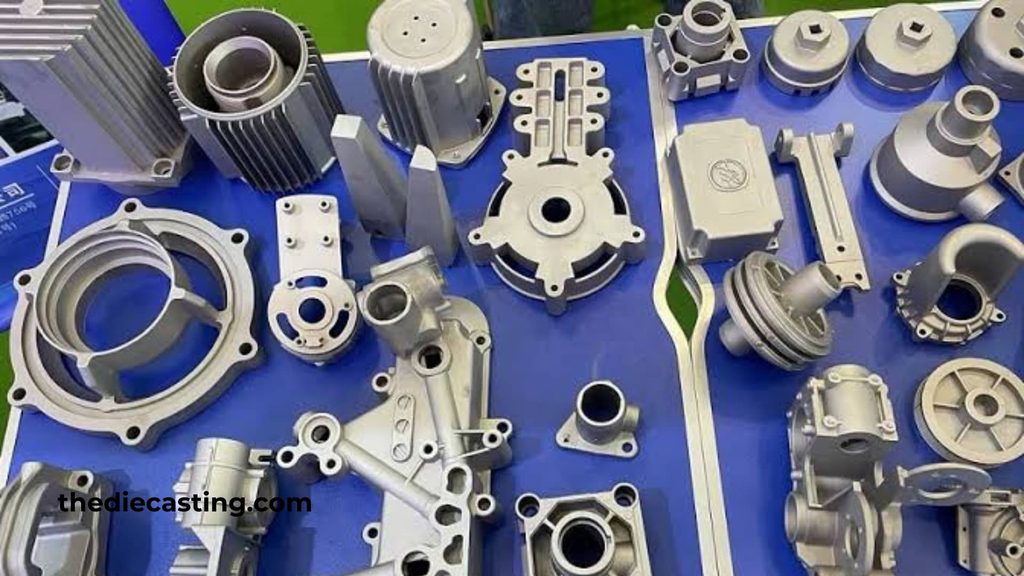
A bonyolult geometriájú és nagy darabszámban gyártott termékeket általában alumíniumnyomással állítják elő.
A tipikus alkalmazások közé tartoznak:
- Gépjármű-házak
- Hajtóműburkolatok
- Motorházak
- Hajtóműházak
- LED-es lámpatestek
- Elektronikai burkolatok
- Hőelnyelők
- Ipari berendezések burkolatai
- Szivattyútestek
- Zárójelek
- Készülékalkatrészek
Ez a folyamat akkor is érvényes, ha több elem kerül integrálásra egyetlen alkatrészbe.
Például egy házon rögzítőpontok, bordák, csavarlyukak, kábelátvezető nyílások és hűtőbordák is kialakíthatók, mindezt egy darabból öntve.
Mit válasszanak a gyártók?
Először is határozzuk meg az alkatrészre vonatkozó követelményeket.
Ha az alkatrész egyszerű felépítésű, és hosszú, egyenletes profilra van szükség, akkor az extrudálás lehet a megfelelőbb megoldás. Ha az alkatrésznek ismétlődő terheléseket kell kibírnia, és nagy szilárdságra van szükség, akkor a kovácsolt vagy hengerelt ötvözetből készült alkatrész lehet a megfelelőbb választás.
Minél több funkciót tartalmaz a terv, és minél nagyobb a gyártási mennyiség, annál vonzóbbá válik a nyomásos öntés.
Az alábbi kérdések segítenek a folyamat szűkítésében:
· Mennyire bonyolult az alkatrész?
Az alumíniumot gyakran könnyebb egyszerű lemezekké, rudakká, csövekké és profilokká alakítani. A bonyolult házak és tartók kiválóan alkalmasak nyomásos öntésre.
· Hány alkatrészre van szükség?
Előfordul, hogy néhány tucat alkatrész nem indokolja a nyomásöntő szerszámba való befektetést. Nagy mennyiségű gyártás esetén könnyebb az egyes alkatrészek között megosztani a szerszámköltséget.
· Mennyi erőre van szükség?
Nagy terhelésű, ütésnek kitett, fáradási vagy biztonsági szempontból kritikus alkalmazások esetén a mérnököknek a “alumínium” általános kifejezés helyett a konkrét ötvözetre és gyártási folyamatra vonatkozó adatokat kell használniuk.”
· Szükséges-e az alkatrész nyomásállósága?
Ha az alkatrész folyadékot vagy gázt tartalmaz, különös figyelmet kell fordítani a porozitásra. Szükség lehet vákuumnyomásos öntésre, megfelelő ötvözésre és szivárgásvizsgálatra.
· Milyen mértékű megmunkálás elfogadható?
A nyomásos öntéssel szinte késztermék keletkezik, de a furatok, a tömítőfelületek, a menetek és a szűk tűréshatárok miatt általában utólagos CNC-megmunkálásra van szükség. Alumínium lemez, rúd vagy nyersdarab használata esetén az anyagot szintén meg kell munkálni.
Következtetés
Az alumínium és a nyomás alatt öntött alumínium nem két teljesen különböző fém. Az alumínium az alapfém, és egy nagy ötvözetcsalád elnevezése. A nyomás alatt öntött alumínium kifejezés a nagy nyomás alatt öntött alumíniumötvözeteket jelöli. Ha a szilárdság és a képlékenység fontos szempont, az alumínium kiváló anyag profilok, lemezek, megmunkált alkatrészek és komponensek gyártásához. A nyomás alatt öntött alumíniumot összetett formák, vékony falak, integrált elemek és nagy volumenű gyártáshoz használják.
A gyártók számára az alkatrészek kiválasztása a döntő, nem pedig az anyagnevek. Egy egyszerű profil kialakításához az extrudálás lehet a legjobb módszer. A nagy terhelésnek kitett alkatrészek esetében viszont a kovácsolás vagy más formázási eljárások lehetnek megfelelőbbek. A komplex elektronikus házak esetében a nyomásos öntés lehet a jobb megoldás. A gyártás megkezdése előtt ellenőrizze a tervet a falvastagság, a kiöntési szög, az elválasztóvonalak, a megmunkálási követelmények, az ötvözetválasztás, a tűréshatárok és a gyártási mennyiségek szempontjából. Egy jól megtervezett nyomásöntő forma majd segít a jóváhagyott tervet egységes gyártási alkatrészekké alakítani.
A CAD-fájlokból vagy fizikai mintákból a gyártásba átálló vállalatok esetében a tipikus lépések a következők: DFM-felülvizsgálat, szerszámtervezés, öntőforma-gyártás, mintajóváhagyás, gyártás, utómunkálatok, ellenőrzés és összeszerelés. Ha a szerszámgyártás megkezdése előtt meghozzák a helyes döntéseket, azzal elkerülhetők a későbbi módosítások költségei.