
L'industrie manufacturière moderne utilise l'aluminium dans presque toutes les applications. On le retrouve notamment dans l'industrie automobile, l'électronique, les pièces mécaniques, les châssis de fenêtres, les dissipateurs thermiques, les boîtiers, les ustensiles de cuisine, etc. Cela soulève souvent une question simple : quelle est la différence entre l'aluminium et l'aluminium moulé sous pression ? La réponse est la suivante : l'aluminium est le métal, tandis que l'aluminium moulé sous pression est de l'aluminium obtenu par un procédé de moulage spécifique.
Tous les produits en aluminium n'ont pas la même composition ni les mêmes propriétés. Les fabricants ajoutent divers éléments à l'aluminium pur pour obtenir différents alliages, car l'aluminium est un matériau tendre. Ils soumettent ensuite ces alliages à diverses opérations de fabrication telles que le laminage, l'extrusion, le forgeage, l'usinage, le moulage au sable et moulage sous pression.
Ainsi, si une pièce est en aluminium, cette seule information ne suffit pas pour déterminer comment elle a été fabriquée. On compare donc le plus souvent l'aluminium forgé à l'aluminium moulé sous pression. L'aluminium forgé est de l'aluminium massif qui est mis en forme par des moyens mécaniques. Aluminium moulé sous pression est fabriqué en injectant un alliage fondu sous haute pression dans un moule métallique. Ces différences ont une incidence sur la résistance, la forme, l'état de surface, le coût de fabrication, les tolérances et l'adéquation à différentes applications.
Qu'est-ce que l'aluminium ?
L'aluminium est léger et présente une bonne résistance à la corrosion, ainsi qu'une bonne conductivité thermique et électrique. La plupart des produits techniques sont fabriqués à partir d'alliages d'aluminium, car l'aluminium pur est relativement tendre. Les alliages sont constitués d'aluminium mélangé à d'autres éléments, ce qui modifie les propriétés du métal.
Par exemple, l'alliage 6061 contient du magnésium et du silicium ; il est utilisé pour les pièces structurelles, les châssis, les machines et les pièces usinées. L'alliage 6063 est utilisé pour les profilés extrudés et les produits architecturaux, notamment en raison de son bon état de surface. L'alliage 7075 est un alliage à haute résistance qui contient du zinc, du magnésium et du cuivre.
Le procédé de fabrication influe également sur les propriétés finales
Un bon lingot d'aluminium pourrait être :
- Laminé en feuille ou en plaque
- Extrudé en profilé
- Forgé pour former un composant à haute résistance
- Usiné pour obtenir une pièce de haute précision
- Coulé dans un moule
Tous ces procédés partent de l'aluminium, mais les produits finaux diffèrent.
· Aluminium forgé
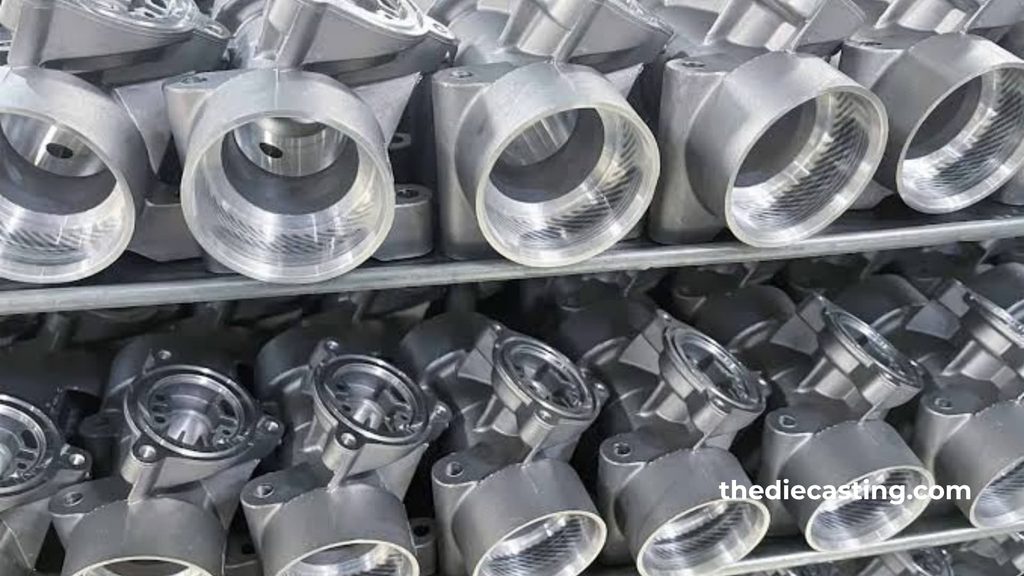
L'aluminium corroyé est un alliage mis en forme sous forme de matériau solide. Les procédés courants comprennent le laminage, l'extrusion et le forgeage. Au cours de ces procédés, le métal subit une déformation contrôlée. À mesure que le matériau se forme, sa structure granulaire évolue, ce qui peut améliorer la résistance et la ductilité des alliages corroyés.
L'aluminium extrudé est utilisé pour fabriquer des produits longs présentant des sections transversales uniformes, notamment des châssis de fenêtres, des profilés structurels, des profilés en U, des tubes et des rails. L'aluminium forgé offre une grande solidité et une bonne résistance aux sollicitations répétées. Forgeage à chaud de l'aluminium, par exemple, consiste à chauffer et à comprimer une matière première chaude en exerçant une forte pression, plutôt que de la couler dans un moule pour lui donner une forme.
· Aluminium moulé
Les produits en fonte d'aluminium sont des pièces en alliage d'aluminium obtenues par coulée ou injection d'alliage d'aluminium fondu. Il existe plusieurs techniques de coulée. La coulée d'aluminium comprend la coulée au sable, la coulée par gravité, la coulée en moule permanent, la coulée de précision et la coulée sous pression. moulage sous pression.
Le choix dépend de la géométrie de la pièce, du volume de production, des propriétés recherchées, du coût de l'outillage et des spécifications de surface. Le moulage sous pression est un type particulier de moulage. Sous haute pression, un alliage d'aluminium fondu est injecté dans la cavité d'un moule métallique et la remplit rapidement. Lorsque le métal refroidit, le moule s'ouvre et les opérateurs retirent la pièce.
Qu'est-ce que l'aluminium moulé sous pression ?
L'aluminium moulé sous haute pression est un alliage d'aluminium obtenu par moulage sous haute pression moulage sous pression. Le processus commence avec des lingots d'alliage d'aluminium ou d'autres matières premières adaptées. L'alliage est fondu et maintenu à une température contrôlée. Une machine de moulage injecte ensuite le métal en fusion dans un moule en acier à grande vitesse et sous haute pression. Le moule contient la cavité destinée à la pièce finie.
Une fois que le métal a rempli la cavité, la pièce commence à se solidifier. Le moule s'ouvre et les opérateurs retirent la pièce moulée. Ils procèdent ensuite à l'ébarbage des excès de matière au niveau des canaux d'alimentation, des points d'injection et des bavures.
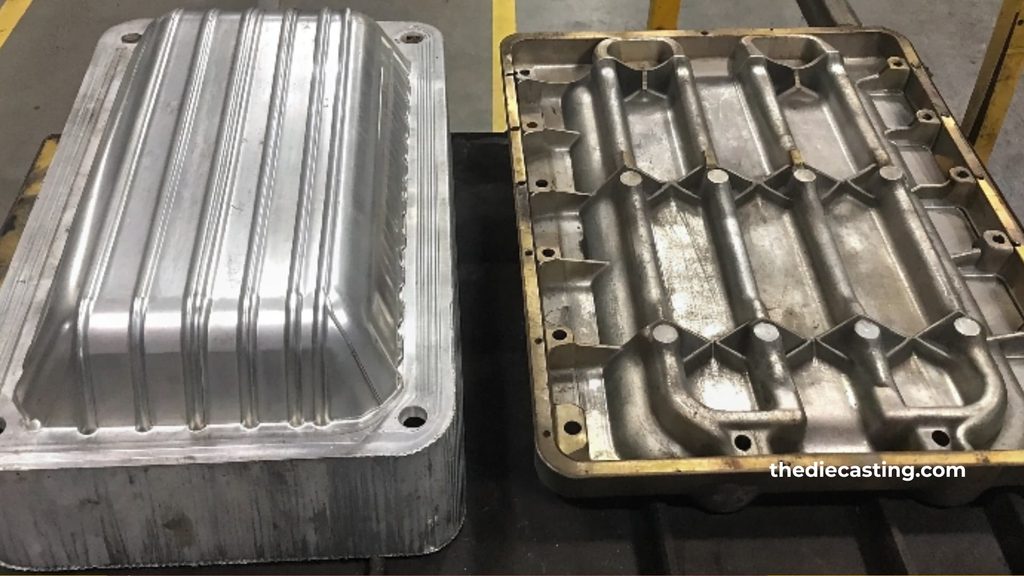
A moule de moulage sous pression est conçu en fonction de la géométrie de la pièce, du flux de matière, des besoins en refroidissement, du système d'éjection et du volume de production prévu. Ce procédé est particulièrement utile pour la fabrication en grande série de pièces présentant des dimensions répétitives et des formes complexes.
Parmi les alliages couramment utilisés pour le moulage sous pression, on trouve notamment l'ADC12, l'A380, l'A360 et plusieurs autres alliages à base d'aluminium. Ces alliages contiennent davantage d'éléments d'alliage que bon nombre de nuances courantes de métaux corroyés. Le silicium est particulièrement utile, car il améliore la fluidité et facilite le remplissage des sections fines et détaillées par le métal en fusion.
Aluminium ou aluminium moulé sous pression : quelle est la principale différence ?
La principale différence ne réside pas simplement dans le mot “ aluminium ”. La véritable différence réside dans la manière dont l'alliage d'aluminium est traité et mis en forme. L'aluminium forgé provient d'une pièce brute solide et est mis en forme mécaniquement. L'aluminium moulé sous pression provient d'un alliage fondu et est injecté de force dans une cavité métallique.
Cette différence a une incidence sur la structure granulaire, les formes disponibles, les propriétés mécaniques, la vitesse de production et le coût.
| Facteur | Aluminium | Aluminium moulé sous pression |
| Formulaire de départ | Toute pièce constituée d'une billette pleine, d'une tôle, d'une plaque, d'une barre ou d'un profilé extrudé | Alliage d'aluminium fondu |
| Principaux processus | Laminage, extrusion, forgeage, usinage | Moulage sous pression |
| Alliages courants | 6061, 6063, 6082, 7075 | ADC12, A380, A360 |
| Gamme de formes | Idéal pour les profilés, les tôles, les tubes et les pièces usinées | Idéal pour les pièces 3D complexes |
| Parois minces | C'est possible, selon le processus | Particulièrement adapté aux coupes minces |
| Volume de production | Du plus bas au plus haut | Idéal pour les volumes moyens et élevés |
| Outillage | Souvent plus faible pour les formes simples | Coût initial d'outillage plus élevé |
| Porosité | Pièce forgée à très faible niveau sonore | Risque de porosité lié au moulage |
| Usinage secondaire | Souvent plus élevé | Souvent plus bas |
| Produits typiques | Châssis, arbres, plaques, supports | Boîtiers, couvercles, supports, pièces de moteur |
Pourquoi le moulage sous pression est-il utilisé pour les pièces complexes ?
Le principal avantage du moulage sous pression réside dans sa capacité à produire des formes complexes. La fabrication d'une pièce à partir d'un bloc d'aluminium massif peut nécessiter plusieurs opérations d'usinage, telles que l'ajout de bossages, de nervures, d'éléments de fixation, de surfaces courbes et de parois minces.
Un seul cycle de production permet d'obtenir la même géométrie de base sur une machine de moulage sous pression. Cela permet d'économiser de la matière et de réduire le temps d'usinage.
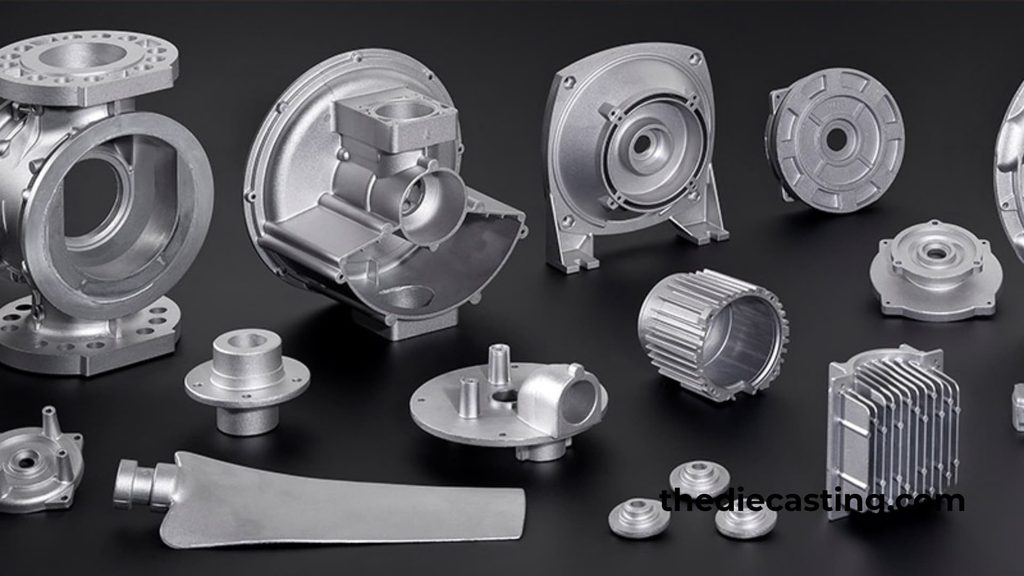
Le moulage sous pression offre également une bonne répétabilité. Une fois le moule et le procédé mis au point, un fabricant peut produire de nombreuses pièces similaires de taille comparable. Cela en fait une technique très utile dans l'industrie automobile pour la fabrication de composants, de boîtiers électroniques, de corps d'éclairage, de carters de moteur, d'équipements industriels et de produits de grande consommation.
· C'est là que l'outillage entre en jeu
L'un des coûts initiaux les plus élevés dans le domaine du moulage sous pression est celui des outillages en acier. Un moule de moulage sous pression se compose d'une cavité, de canaux d'alimentation, de points d'injection, de canaux de refroidissement, de glissières, d'un système d'éjection et d'autres éléments nécessaires à la fabrication de la pièce.
Avant la fabrication, le moule doit être soigneusement conçu afin de garantir son adéquation à l'usage prévu. Le moule doit faire l'objet d'une conception minutieuse avant sa fabrication. L'épaisseur des parois, les lignes de joint, les nervures, les bossages, les contre-dépouilles, l'écoulement du métal et les angles de dépouille ont tous une incidence sur le produit final. Une conception inadéquate du moule peut entraîner un remplissage insuffisant, de la porosité, des bavures, des déformations, l'usure du moule et des difficultés d'éjection.
Les fabricants procèdent souvent à une analyse de la conception en vue de la fabrication avant de réaliser l'outillage, afin de s'assurer qu'ils seront en mesure de fabriquer le produit.
Quelle est la résistance de l'aluminium moulé sous pression ?
Cette question mérite une certaine prudence, car le terme “ aluminium ” recouvre de nombreux alliages et procédés. Les pièces en aluminium moulées sous pression ne sont pas nécessairement toutes moins résistantes que les pièces en aluminium forgé. Cette comparaison dépend de l'alliage, de l'état de durcissement, du procédé de moulage, du traitement thermique, de la forme de la pièce et des conditions de sollicitation.
La limite d'élasticité et l'allongement des alliages corroyés tels que le 6061-T6 peuvent dépasser ceux de certains alliages courants utilisés pour le moulage sous pression, comme l'ADC12 ou l'A380. Les alliages moulés sous pression conviennent toutefois à la fabrication de boîtiers, de supports, de capots, de pièces de moteur, de dissipateurs thermiques et de nombreuses autres pièces nécessitant une bonne résistance.
· Qu'est-ce que la porosité ?
La porosité correspond aux petits trous présents dans une pièce moulée. De l'air ou du gaz peuvent se retrouver emprisonnés dans le métal en fusion lors d'une injection rapide et de la solidification. Le retrait qui se produit pendant la solidification peut également entraîner la formation de vides internes.
Toutes les pièces poreuses ne sont pas forcément inutilisables. Le contrôle des procédés, le choix judicieux de l'alliage, la coulée sous vide, une épaisseur de paroi adaptée et une conception adéquate des outils permettent de minimiser ce phénomène. Si les pièces doivent être étanches à la pression ou présenter des performances structurelles élevées, optez pour un procédé de coulée qui réponde à ces exigences.
Le moulage sous vide est l'un des domaines dans lesquels la réduction des poches de gaz est importante.
Comment se comparent les différentes finitions de surface ?
Les surfaces en aluminium moulé sous pression sont relativement lisses, car le métal en fusion épouse la forme du moule en acier. L'aspect final dépend de la surface du moule, de l'alliage, des paramètres de moulage, de l'ébarbage et des éventuelles opérations de finition.
L'aluminium présente également l'avantage d'offrir de bonnes finitions de surface, notamment lorsqu'il est extrudé et usiné. Diverses options de finition sont disponibles pour ces deux types de produits en aluminium. Parmi les options courantes, on peut citer :
- Anodisation
- Revêtement en poudre
- Peinture
- Polissage
- Grenaillage
- Usinage CNC
- Placage
Chaque alliage moulé sous pression se comporte différemment selon le type de finition appliqué. La composition de l'alliage joue un rôle important.
Lequel coûte le moins cher ?
Il n'y a pas de réponse unique, car le calcul varie en fonction du volume de production. Pour les prototypes, les petites séries, les formes simples et les pièces déjà disponibles sous forme de profilés ou de tôles standard, l'aluminium peut souvent constituer un bon choix.
Les coûts initiaux d'outillage sont élevés pour le moulage sous pression. Cependant, une fois l'outillage prêt, le coût unitaire diminue généralement à mesure que le volume de production augmente. Lorsqu'il s'agit de produire des milliers, voire des centaines de milliers de pièces identiques, le moulage sous pression peut s'avérer plus rentable.
| Besoins de production | Le bon choix |
| Prototype unique | Aluminium usiné |
| Petite série | Aluminium usiné ou moulé par gravité |
| Profil simple et allongé | Aluminium extrudé |
| Pièce structurelle à haute résistance mécanique | Aluminium forgé ou pièce forgée |
| Ensemble résidentiel | Aluminium moulé sous pression |
| Supports à grand volume | Aluminium moulé sous pression |
| Grande pièce moulée simple | Moulage au sable ou par gravité |
| Dimensions locales restreintes | Dimensions locales restreintes |
Le choix doit se faire en fonction de la pièce et non pas uniquement en fonction du nom du matériau.
Applications courantes de l'aluminium
L'aluminium forgé est utilisé dans les produits pour lesquels la résistance, la légèreté, la résistance à la corrosion ou un profil spécifique sont des critères importants.
Parmi les exemples typiques, on peut citer :
- Cadres de fenêtres et de portes
- Profilés de structure
- Composants aéronautiques
- Cadres de bicyclettes
- Échangeurs de chaleur
- Pièces de machine
- Composants de suspension automobile
- Arbres et supports
- Plaques et panneaux
La composition exacte de l'alliage varie en fonction de l'application.
Par exemple, l'alliage 6061 est utilisé pour les pièces structurelles générales et les pièces usinées, tandis que l'alliage 7075 est utilisé pour les applications nécessitant une résistance plus élevée.
Applications courantes de l'aluminium moulé sous pression
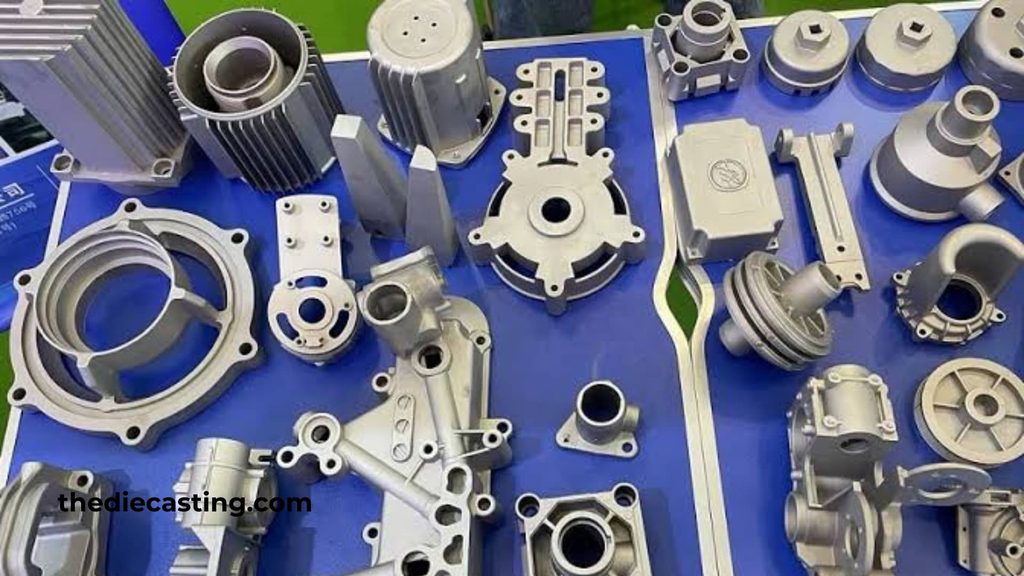
Les produits présentant une géométrie complexe et destinés à une production en grande série sont généralement fabriqués en aluminium moulé sous pression.
Parmi les applications courantes, on peut citer :
- Boîtiers pour l'automobile
- Couvercles de boîte de vitesses
- Boîtiers de moteur
- Carter de boîte de vitesses
- Boîtiers d'éclairage à LED
- Boîtiers électroniques
- Dissipateurs de chaleur
- Boîtiers pour équipements industriels
- Corps de pompe
- Supports
- Composants d'appareils électroménagers
Ce processus s'applique également lorsque plusieurs éléments sont intégrés dans une même pièce.
Par exemple, un boîtier peut comporter des ergots de fixation, des nervures, des trous de vis, des passages de câbles et des ailettes de refroidissement, le tout moulé d'un seul tenant.
Que devraient choisir les fabricants ?
Commencez par définir les spécifications de la pièce.
Lorsque la pièce est simple et nécessite un profil long et uniforme, l'extrusion peut s'avérer plus adaptée. Une pièce en alliage corroyé ou forgée peut être plus appropriée si celle-ci doit résister à des charges répétées et nécessite une résistance élevée.
Plus la conception comporte de caractéristiques et plus le volume de production est important, plus le moulage sous pression devient intéressant.
Les questions suivantes permettent de préciser les étapes du processus :
· Quelle est la complexité de la pièce ?
L'aluminium se prête souvent plus facilement à la fabrication de tôles, barres, tubes et profilés simples. Les boîtiers et supports complexes constituent de bons candidats au moulage sous pression.
· Combien de pièces faut-il ?
Parfois, quelques dizaines de pièces ne justifient pas l'investissement dans un outillage de moulage sous pression. Lors de la production de grandes quantités, il est plus facile de répartir le coût de l'outillage entre les différentes pièces.
· Quelle force faut-il déployer ?
Pour les applications impliquant des charges élevées, des chocs, une fatigue ou liées à la sécurité, les ingénieurs doivent utiliser les données réelles relatives aux alliages et aux procédés plutôt que le terme générique “ aluminium ”.”
· Cette pièce doit-elle être étanche à la pression ?
Si le composant contient un fluide ou un gaz, il convient d'accorder une attention particulière à sa porosité. Un moulage sous vide, un alliage adapté et des essais d'étanchéité peuvent s'avérer nécessaires.
· Quel niveau d'usinage est acceptable ?
Le moulage sous pression permet d'obtenir un produit proche de la forme finale, mais les trous, les surfaces d'étanchéité, les filetages et les tolérances serrées nécessitent généralement un usinage CNC ultérieur. Lorsque vous utilisez une plaque, une barre ou une billette d'aluminium, vous devez également usiner le matériau.
Conclusion
L'aluminium et l'aluminium moulé sous haute pression ne sont pas deux métaux totalement différents. L'aluminium est le métal de base et désigne une vaste famille d'alliages. L'aluminium moulé sous haute pression fait référence aux alliages d'aluminium moulés sous haute pression. Lorsque la résistance et la ductilité sont des critères importants, l'aluminium est un matériau adapté à la fabrication de profilés, de tôles, de pièces usinées et de composants. L'aluminium moulé sous haute pression est utilisé pour les formes complexes, les parois minces, les éléments intégrés et la production en grande série.
Pour les fabricants, il s'agit d'un choix de pièces, et non de noms de matériaux. L'extrusion peut être la meilleure méthode pour créer un profil simple. Un composant soumis à des charges élevées peut mieux se prêter au forgeage ou à d'autres procédés de travail des métaux. Le moulage sous pression peut constituer une meilleure option pour un boîtier électronique complexe. Avant la production, examinez la conception en tenant compte de l'épaisseur des parois, du déport, des lignes de joint, des exigences d'usinage, du choix de l'alliage, des tolérances et des quantités à produire. Une conception bien pensée moule de moulage sous pression puis contribue à transformer le projet validé en pièces de série homogènes.
Les étapes habituelles pour les entreprises passant de fichiers CAO ou d'échantillons physiques à la production sont les suivantes : analyse DFM, conception des outillages, fabrication des moules, validation des échantillons, production, finition, contrôle et assemblage. Prendre les bonnes décisions avant le lancement de la fabrication des outillages permettra d'éviter les coûts liés à d'éventuelles modifications ultérieures.