
Zvládnutí složitostí obrábění eloxovaného hliníku vyžaduje důkladné pochopení tvrdosti povrchu, tepelné dynamiky a mechaniky opotřebení nástrojů. Tato příručka podrobně rozebírá praktické aspekty provádění přesných řezů na eloxovaných součástech, řešení mikrotrhlin a optimalizaci posuvů a rychlostí pro aplikace s úzkými tolerancemi. Analýzou chování materiálu a interakcí s řeznými nástroji mohou inženýři a obráběči eliminovat odštěpování, zabránit odlupování povrchové úpravy a trvale dodávat vysoce výkonné díly.
Klíčové poznatky:
- Eloxované vrstvy vykazují tvrdost podle Vickerse výrazně vyšší než surový hliník, což vyžaduje speciální geometrii řezných nástrojů a povlaky odolné proti oděru.
- Obrábění hliníku po eloxování mění jeho odolnost proti korozi a rozměrové tolerance, což vyžaduje strategické plánování s ohledem na to, zda se výroba bude provádět před eloxováním, či až po něm.
- Malé součásti a tenkostěnné prvky vyžadují optimalizované upínací tlaky a strategie obrábění mikrofrézou, aby se zabránilo tepelné deformaci.
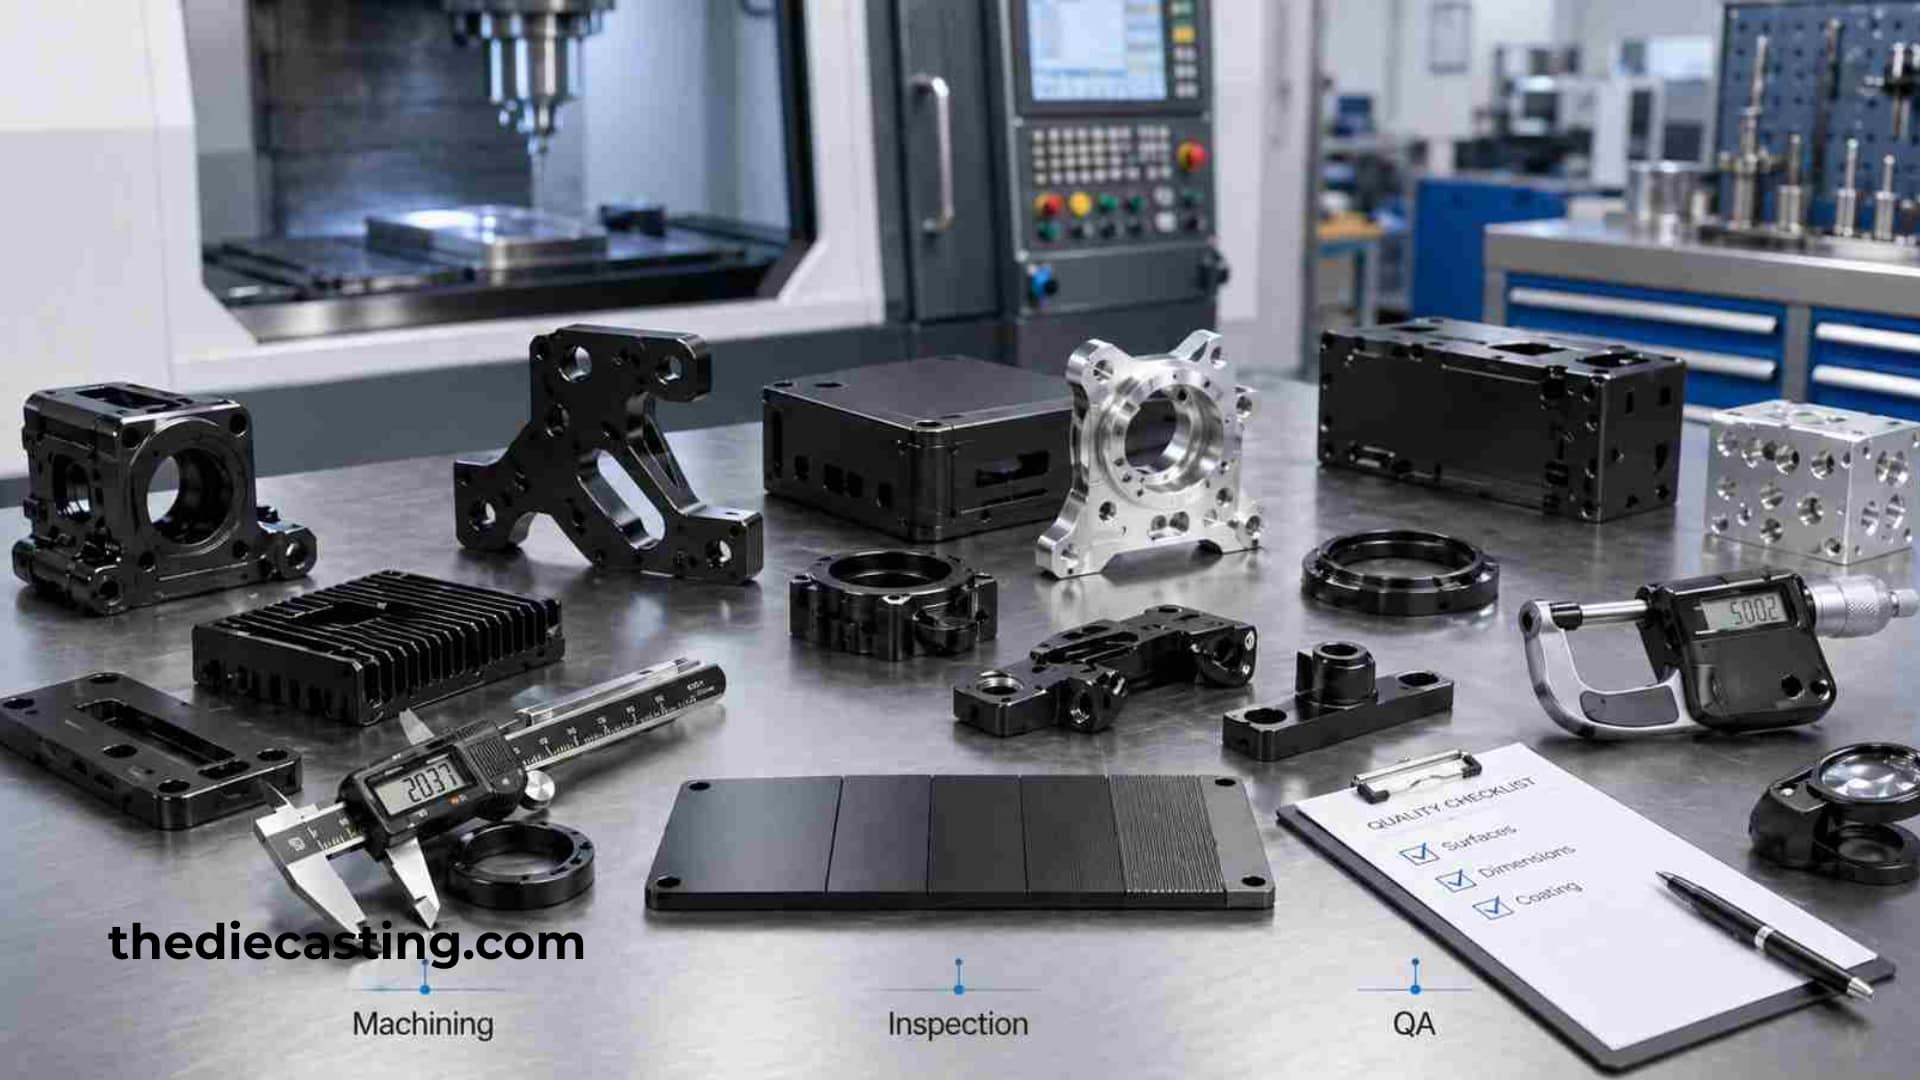
Má se obrábění provádět před nebo po eloxování?
Volba toho, kdy budete součásti obrábět, určuje celý váš výrobní postup. Eloxování je elektrochemický proces, při kterém se povrch hliníku přemění na odolný, korozivzdorný povlak z anodického oxidu hlinitého. Tato přeměna zvyšuje tloušťku povlaku – obvykle o 5 až 25 mikronů u standardního eloxování v kyselině sírové a až o 50 mikronů u variant s tvrdým povlakem –, což má přímý vliv na konečné rozměry.
Při provádění Normy ASTM B580 U anodických oxidových povlaků musí inženýři zohlednit nárůst rozměrů. Obrábění surového hliníku před eloxováním je standardní postup u složitých geometrií, protože umožňuje přesnou kontrolu tolerancí ještě předtím, než dojde k povrchové úpravě. Je však třeba se vyvarovat ostrých vnitřních rohů, protože při eloxování dochází přirozeně k nerovnoměrnému nárůstu vrstvy na ostrých úhlech, což vede k lokálnímu praskání a předčasnému selhání povlaku.
Naopak u kritických styčných ploch a při velmi úzkých tolerancích je občas nutné obrábět tvrdě eloxovaný hliník až po provedení povrchové úpravy. Tento přístup vyžaduje extrémní řezné parametry, protože vrstva oxidu hlinitého s keramickými vlastnostmi rychle ničí běžné karbidové nástroje. K zabránění katastrofálnímu odštípávání břitů a zničení obrobku jsou nezbytné destičky z polykrystalického diamantu (PCD) nebo speciální vysoce výkonné frézy s diamantovým povlakem.
Jaké jsou optimální parametry řezání pro eloxovaný hliník?
Přesné výsledky závisí na vyvážení vysokých řezných rychlostí s řízenými posuvy, aby se minimalizoval tepelný příkon. Jelikož oxid hlinitý působí jako tepelný izolátor, teplo vznikající v zóně střihu se nemůže snadno odvádět do objemu materiálu. Pokud se tepelná energie hromadí, způsobuje to mikrotrhliny v křehké anodické vrstvě a urychluje tepelnou degradaci řezné hrany.
Pro dosažení optimálních výsledků při obrábění eloxovaných hliníkových dílů pomocí CNC by operátoři měli upřednostňovat kladné úhly náběhu, povlaky s vysokou mazivostí, jako je TiB₂ nebo diamantový uhlík (DLC), a agresivní, avšak stabilní zatížení třísky. Zásadní je zabránit tření; pokud se posuv sníží příliš, nástroj bude tlačit proti kalenému povrchu, místo aby jej stříhal, což způsobí okamžité zpevnění materiálu a nadměrné opotřebení nástroje.
Pro odvod třísek a udržení stabilní tepelné hranice jsou nezbytné vysokotlaké chladicí systémy nebo speciální mlžné systémy. Opětovné řezání třísek v hlubokých kapsách okamžitě poškodí povrchovou úpravu a naruší ochrannou vrstvu eloxovaného povrchu, čímž se součást stane náchylnou k poškození vlivem vnějšího prostředí.
Jak lze zabránit deformaci při výrobě malých obráběných dílů z eloxovaného hliníku?
Eloxování malých hliníkových dílů s sebou přináší specifické výzvy v oblasti upínání a manipulace. Vzhledem k tomu, že miniaturní součásti mají nízkou hmotnost a minimální tuhost, příliš vysoké upínací síly způsobí deformaci dílu, zatímco příliš nízké síly povedou k chvění při frézování při vysokých otáčkách.
U citlivých obrobků se upřednostňuje vakuové upínání, měkké čelisti přizpůsobené přesné geometrii dílu a lepidla s nízkou viskozitou před tradičními mechanickými svěráky. Navíc samotný proces eloxování způsobuje vznik vnitřního pnutí v tenkých částech. Vyrovnání těchto pnutí vyžaduje symetrické odstraňování materiálu a v případě vysoce přesných aplikací v leteckém průmyslu nebo ve zdravotnictví také tepelné zpracování k uvolnění pnutí před finálními dokončovacími operacemi.
Při práci s obrábění eloxovaného hliníku U mikroobrábění je nutné matematicky vypočítat průhyb nástroje a kompenzovat jej v rámci CAM softwaru. I průhyb o velikosti pouhého mikronu může způsobit oválnost otvoru nebo vytvořit zúženou stěnu, což vede k okamžitému selhání montáže.
Jak lze zajistit neporušenost povrchu a odolnost proti korozi?
Hlavním cílem eloxování je ochrana podkladového hliníkového substrátu před opotřebením a korozí způsobenou vnějšími vlivy. Jakýkoli následný obráběcí úkon narušuje tuto ochrannou bariéru na čerstvě obnažených površích surového kovu. Aby se tento jev zmírnil, musí inženýři v případech, kdy je vyžadována absolutní odolnost proti korozi, na prvky obráběné po eloxování nanášet chemické konverzní povlaky, jako je například chromátový konverzní povlak.
Protokoly kontroly kvality musí zahrnovat zkoušky vířivými proudy nebo optické nedestruktivní hodnocení, aby se ověřilo, že se anodická vrstva v blízkosti obrobených hran neodlepila ani nevytvořila mikrotrhliny. Udržování ostrých nástrojů je nejúčinnějším způsobem, jak zachovat integritu hran; tupé nástroje vyvíjejí nadměrnou radiální sílu, čímž odlupují anodický povlak od hliníkového substrátu, místo aby jej čistě prořezávaly.
Měření drsnosti povrchu pomocí profilometru zajišťuje, že tribologické vlastnosti součásti zůstanou zachovány. Díky dodržování přísných harmonogramů výměny nástrojů a předepsaných posuvů a rychlostí může váš závod vyrábět bezchybné součásti, které splňují přísné průmyslové normy, aniž by došlo ke snížení konstrukční integrity.
Nejčastější dotazy
Otázka: Proč je obrábění eloxovaného hliníku mnohem obtížnější než obrábění surového hliníku? A: Eloxovaná vrstva je tvořena oxidem hlinitým, což je materiál podobný keramice, který má mnohem vyšší tvrdost podle Vickerse než základní hliníkový materiál. Je vysoce abrazivní a rychle opotřebuje standardní karbidové frézy, pokud se nepoužijí diamantové nástroje nebo nástroje s prémiovým povlakem.
Otázka: Mohu obrábět tvrdě eloxovaný hliník běžnými karbidovými frézami? A: Obecně se to nedoporučuje. Tvrdé eloxované vrstvy rychle obrušují standardní karbid, což vede k odštípnutým hranám, odlupování povlaku a špatné kvalitě povrchu. Pro obrábění po eloxování jsou preferovaným řešením nástroje s diamantovým povlakem (PCD nebo DLC).
Otázka: Jakou rozměrovou rezervu bych měl ponechat pro nárůst při eloxování? A: Při standardním sírovém eloxování se tloušťka vrstvy obvykle pohybuje v rozmezí 5–25 μm, zatímco při eloxování s tvrdou vrstvou může dosáhnout až 50 μm. Abyste tuto nárůst tloušťky vrstvy zohlednili, je třeba upravit rozměry obrobku před eloxováním.
Otázka: Odstraňuje obrábění po eloxování antikorozní ochranu? A: Ano. Obráběním dojde k proříznutí anodického povlaku a odhalení holého hliníku. Pokud je na těchto obrobených místech stále zapotřebí odolnost proti korozi, je nutné provést doplňkový konverzní povlak.
Otázka: Jaký je nejvhodnější způsob upnutí pro velmi malé, tenkostěnné díly z eloxovaného hliníku? A: Nejlépe fungují vakuové upínací desky, měkké čelisti s přizpůsobeným tvarem a odnímatelná lepidla s nízkou viskozitou. Standardní svěráky u mikrokomponentů s nízkou tuhostí snadno způsobují deformaci nebo chvění.
Otázka: Co způsobuje vznik mikrotrhlin podél obrobených hran eloxovaného povlaku? A: K vzniku mikrotrhlin může vést nadměrné teplo vznikající při řezání, tupé řezné nástroje, nedostatečná rychlost posuvu (tření namísto střihu) a nerovnoměrné namáhání. Klíčovými preventivními opatřeními jsou stabilní chladicí kapalina a ostré nástroje.
Otázka: Je u leteckých a kosmických nebo lékařských eloxovaných hliníkových dílů nutné provádět odstraňování pnutí? A: Obvykle se používá u vysoce přesných tenkostěnných součástí. Odstranění napětí před finálním obráběním pomáhá snížit zbytkové napětí, které by po eloxování mohlo vést ke zkreslení.
Otázka: Jak mohu zkontrolovat, zda je eloxovaná vrstva i po obrábění stále pevně přilnutá? A: Kontrola vířivými proudy a optická nedestruktivní kontrola jsou běžné metody pro zjišťování odlepení povlaku a mikrotrhlin na obrobených hranách. Drsnost povrchu lze ověřit pomocí profilometru.