Introduction
En parlant de… moulage sous pression d'aluminium La question des tolérances est sans doute le sujet de discussion le plus fructueux que l'on puisse aborder dans le domaine de la fabrication de précision. Si vous êtes un ingénieur et que vous avez déjà transmis un plan à un mouliste en indiquant “ ±0,02 mm sur l'ensemble ”, on vous a certainement fait la même remarque au moins une fois.
Le moulage sous pression de l’aluminium reste fondamentalement soumis aux lois physiques régissant la solidification du métal en fusion sous haute pression dans un moule en acier ; il offre toutefois des cadences de production élevées, une homogénéité dimensionnelle exceptionnelle et un excellent état de surface. Connaître la capacité réelle d’une pièce en aluminium moulée telle quelle, déterminer quand un usinage secondaire est nécessaire, et comprendre comment les exigences industrielles telles que celles de la NADCA et de la norme ISO 8062-3 définissent ces limites permet de faire la différence entre des pièces rentables et des pièces problématiques et coûteuses.
Cet article présente :
- Un guide de référence chiffré et facile à consulter sur les tolérances en matière de moulage sous pression de l'aluminium.
- Il contient des informations sur les capacités réelles de la coulée sous haute pression moderne.
- La distinction entre les qualités standard et de précision.
- L'influence de la géométrie de la pièce et des variables de processus.
- Les éléments qui font pratiquement toujours l'objet d'un usinage, ainsi que la définition correcte des tolérances sur un plan de pièce moulée.
Les informations suivantes vous aideront à définir vos attentes concernant le carter de boîte de vitesses, le boîtier électronique ou la pièce structurelle automobile que vous concevez.
Quelle charge l'aluminium moulé tel quel peut-il réellement supporter ?
Moulage sous pression Il s'agit d'un procédé consistant à injecter de l'aluminium fondu à grande vitesse et sous haute pression dans une matrice en acier trempé. Le métal se rétracte au fur et à mesure qu'il se solidifie et refroidit. Ce retrait, associé aux limites mécaniques de la moisissure, la position de la ligne de joint et l'uniformité de l'épaisseur de paroi déterminent les tolérances minimales pouvant être respectées à l'état brut de coulée.
Voici les tolérances d'usinage habituelles pour les lignes de production courantes d'alliages d'aluminium A380 et ADC12 :
| Dimension de la caractéristique | Tolérance typique à l'état brut de coulée | Scénario optimal (contrôle rigoureux des processus) |
| Jusqu'à 25 mm | ±0,10 mm | ±0,07 mm |
| 25 à 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 à 500 mm | ±0,35 mm | ±0,25 mm |
| Trous/goupilles de carottage (diamètre) | ±0,10 mm | ±0,07 mm |
| Planéité par 100 mm | ±0,20 mm | ±0,10 mm avec une conception adéquate de la matrice |
Les glissières et les noyaux servent à créer des cotes qui s'étendent au-delà de la ligne de joint, auxquelles on ajoute une marge supplémentaire. Les valeurs varient principalement en fonction de trois facteurs :
Distance entre la ligne de joint et la zone
Les caractéristiques qui se recoupent dans les deux parties du moisissure avoir une plus grande plage. Dans la mesure du possible, les surfaces planes ou d'étanchéité critiques doivent se trouver d'un seul côté du moule.
Uniformité de l'épaisseur des parois
Une pièce moulée présentant un changement brusque de section, où le diamètre passe soudainement de 2 mm à 6 mm, subira des contraintes de traction et se déformera en refroidissant. L'exigence d'une épaisseur de paroi uniforme n'est pas une simple préférence de conception ; il s'agit d'une exigence visant à respecter la limite inférieure des plages de tolérance.
Choix de l'alliage
Les alliages contenant du silicium présentent un retrait plus régulier que les autres alliages, qu'ils soient plus tendres ou plus résistants. Lorsqu'un modèle conçu pour un produit usiné en 6061 est adapté au moulage sous pression, il est presque toujours nécessaire de revoir les tolérances.

Normes NADCA et ISO : tolérances relatives au moulage sous pression de l'aluminium
Il existe deux normes principales qui sont les plus répandues : les normes de spécifications des produits de la North American Die Casting Association (NADCA) et la norme ISO 8062-3.
La différence entre les tolérances standard NADCA et les tolérances de précision
La NADCA propose deux niveaux de formation pratique.
- La tolérance standard est la tolérance qu’un fondeur compétent est capable de respecter à pleine vitesse de production, avec une durée de vie raisonnable des moules et un contrôle normal.
- La « tolérance de précision » désigne une plage de tolérance plus étroite, réservée aux éléments dont la forme, l'ajustement ou la fonction sont sensibles à de faibles écarts de tolérance.
La version standard est la plus économique et convient à la plupart des applications. Une caractéristique de précision convenue dès les premières étapes peut parfois être mise en œuvre moyennant un surcoût modéré.
Des valeurs standard et de précision sont fournies pour les cotes linéaires, les surépaisseurs de ligne de joint, les surépaisseurs de glissière/noyau, l'angularité, le dévers, la planéité et les diamètres des trous de noyau. Une valeur standard est indiquée pour la concentricité et le décalage de la ligne de joint.
Les classes de tolérance de moulage sont définies dans la norme ISO 8062-3
Les pièces moulées sont classées selon la norme ISO 8062-3, de DCTG 1 (la plus fine) à DCTG 16 (la plus grossière). Le classement recommandé varie selon qu'il s'agit d'aluminium ou de magnésium. pièces moulées sous pression, en fonction de la plus grande dimension hors tout de la pièce :
| Dimension hors tout la plus grande | Nuance recommandée (aluminium et magnésium) |
| Jusqu'à 50 mm | DCTG 6 |
| De plus de 50 mm à 180 mm | DCTG 7 |
| De plus de 180 mm à 500 mm | DCTG 8 |
| Plus de 500 mm | DCTG 9 |
Ces classes sont basées sur une série de production suffisamment longue et un procédé bien rodé. Les géométries complexes font généralement l'objet d'un devis d'une classe inférieure. Les épaisseurs de paroi sont considérées comme étant d'une classe plus épaisse que la tolérance linéaire générale. Les valeurs totales des tolérances de ces classes augmentent avec la taille nominale : un élément de 100 à 160 mm de la classe DCTG 8 présente une tolérance totale de 1,8 mm (±0,9 mm).
Contrairement à la norme NADCA, la norme ISO n'utilise pas de facteur d'ajustement de ligne de joint limité au signe « + ». Précisez explicitement une tolérance asymétrique sur la cote si une tolérance plus grande est requise dans un sens que dans l'autre.
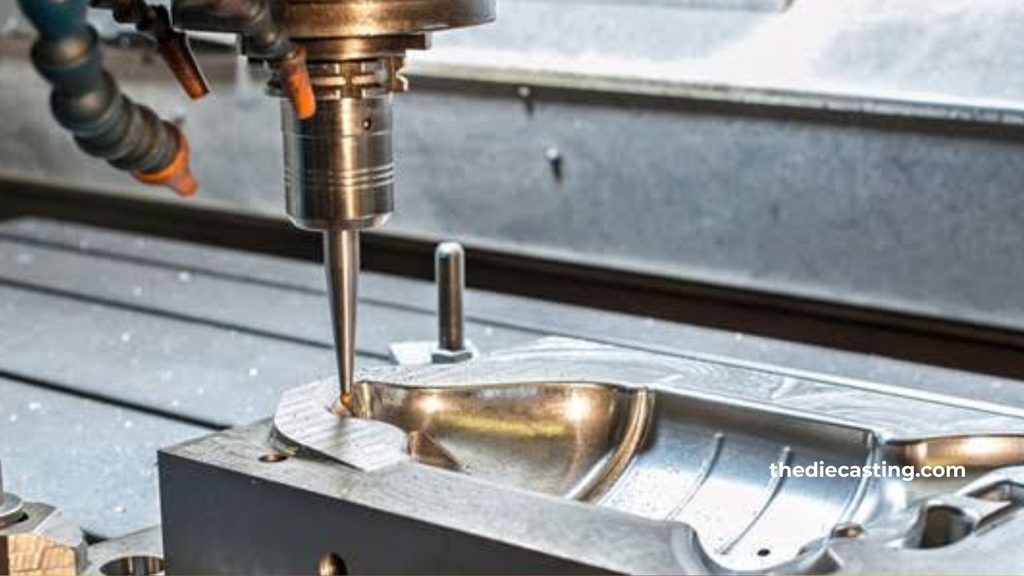
Caractéristiques essentielles pour l'usinage après moulage
Certaines de ces caractéristiques ne peuvent être conservées avec la précision requise que si le processus est soigneusement contrôlé, mais pas si la pièce est laissée « telle quelle » :
- Alésages et logements de roulements de précision. En règle générale, toute surface sur laquelle repose un roulement ou un joint doit respecter une tolérance comprise entre ±0,02 et ±0,05 mm. Il convient de prévoir une tolérance de 0,3 à 0,8 mm pour l'usinage.
- Surfaces d'étanchéité planes. On procède presque toujours à une passe de parage sur les surfaces des joints plats et des joints toriques.
- Les filetages M6 suivants sont taraudés. Les petits filetages peuvent être taillés ou formés après la coulée ; il est également possible de réaliser des filetages moulés de plus grande taille.
- Concentricité (ou relations de position réelle) inférieure à environ ± 0,03 mm. Ces éléments doivent être usinés en un seul serrage à partir du même repère.
Afin de permettre un surfaçage intentionnel sur ces faces uniquement, de manière à ce que l'opération de finition puisse enlever du métal propre sans être affectée par les variations résiduelles de déformation ou de retrait du moule.
Tolérances sur un plan de pièce moulée
Il existe quatre règles pratiques à respecter lors de la réalisation de dessins :
- Marquer avec précision les faces fonctionnelles. Des tolérances de précision ou spécifiques sont appliquées aux sièges de roulements, aux faces d'étanchéité, aux filetages d'accouplement et aux repères d'alignement.
- Laissez respirer les surfaces qui ne remplissent aucune fonction. Les tolérances de moulage sur les dimensions non critiques étant standard, elles n’entraînent aucun surcoût et ne limitent pas le processus.
- Privilégiez les cotes de position (GD&T) pour les relations de position. Il s'agit d'une indication simple, bien plus facile à chiffrer et à vérifier pour un fournisseur qu'une multitude de tolérances linéaires bilatérales.
- Précisez clairement quelles faces seront usinées. Le fondeur pourra ainsi prévoir la marge de surépaisseur adéquate lors du processus de moulage.
Une note générale relative aux tolérances, figurant dans le cartouche ou à proximité de celui-ci, doit faire référence soit à la section 4A de la norme NADCA (standard ou précision), soit à la norme ISO 8062-3, ainsi qu’à la classe DCTG correspondante. Des tolérances individuelles plus strictes ne sont spécifiées que lorsque cela est nécessaire pour prévaloir sur la note générale.
Facteurs limitant la tolérance réalisable
Cependant, de nombreux facteurs physiques et liés aux procédés limitent la quantité pouvant être stockée, même dans les tableaux publiés :
Dimensions et forme de la pièce
Ce sont les plus difficiles à traiter ; il s'agit généralement de variations importantes, de parois minces ou de changements brusques d'épaisseur de paroi.
Usure et alignement des matrices
Au cours de la durée de vie de l'outil, on observe une augmentation progressive du décalage entre les deux moitiés.
Force de serrage
Lorsque la taille de la presse n'est pas adaptée à la surface à mouler, le moule s'ouvre légèrement sous l'effet de la pression d'injection, ce qui entraîne de légères variations au niveau de chacune des dimensions situées de part et d'autre de la ligne de joint.
Propriétés de retrait et solidification des alliages
Les dimensions finales dépendent de paramètres de processus tels que la température du métal, le profil de vitesse, la température de la matrice et la durée du cycle.
Si l'on a besoin d'une tolérance plus précise que celle prévue par la norme NADCA pour la longueur de la caractéristique ou que celle prévue par la norme ISO correspondante, la solution la plus économique consiste presque toujours à réaliser la pièce par moulage à partir d'un ébauche, puis à l'usiner.
Méthodes de contrôle qualité visant à garantir la capacité de tolérance
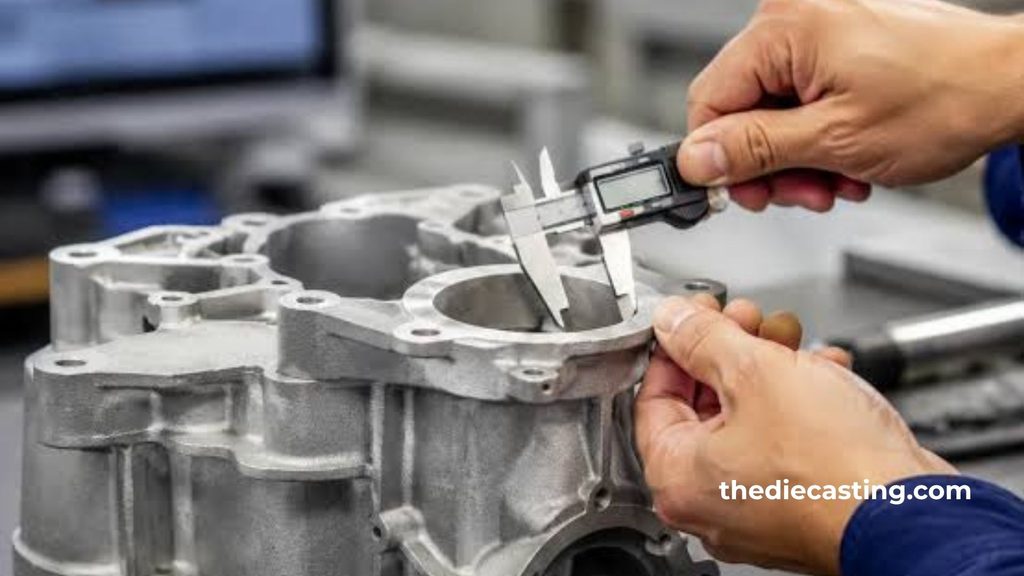
Le monde moderne d'aujourd'hui moulage sous pression de l'aluminium Les installations combinent des méthodes de contrôle conventionnelles avec des techniques modernes de contrôle non destructif et un contrôle statistique des processus. Des machines de mesure par coordonnées sont utilisées pour contrôler les premiers articles et, par échantillonnage, les cotes critiques.
Toutefois, si une porosité interne ou une fermeture à froid est détectée lors d'un contrôle par rayons X en temps réel ou, si la situation le justifie, lors d'un contrôle par tomodensitométrie en ligne, cela peut être le signe d'un problème d'intégrité, même si les tolérances dimensionnelles externes sont respectées. Les variables clés du processus et les indices de capacité sont suivis à l’aide d’un contrôle statistique des processus afin de garantir que le processus soit corrigé avant que les pièces ne soient hors spécifications.
Pour certaines caractéristiques critiques, il est parfois nécessaire que le Cpk soit supérieur à 1,67 au niveau du PPAP. Étant donné que les nouveaux moules sont conçus avec des tolérances d'usure intentionnelles, afin que les dimensions soient plus proches des valeurs nominales, le NAO (état brut de coulée) est plus adapté pour évaluer la caractéristique à l'aide du Cp plutôt que du Cpk.
Recommandations pratiques à l'intention des concepteurs et des équipes chargées des achats
Dans la mesure du possible, regroupez tous les repères principaux dans une seule moitié de matrice et sur les glissières. Les cotes mesurées à partir d'un repère situé dans la moitié opposée intègrent automatiquement la ligne de joint et les correctifs de décalage.
- Prévoyez un dépouille précoce (généralement de 1 à 3°, selon la profondeur du dépouille) afin d’éviter toute déformation de la pièce sous l’effet de la force d’éjection.
- Choisissez des alliages dont le retrait est connu si des tolérances très serrées sur l'état brut de coulée sont requises.
- Pendant la phase de conception, échangez avec le fondeur au sujet de la ligne de joint, du dévers, du système de référence et des éléments qui seront usinés.
- Pièce à usiner: On laisse généralement une marge de 0,3 à 0,8 mm pour la plupart des pièces en aluminium mesurant entre 100 et 300 mm. La quantité de matière en excès ne doit pas être trop importante, au risque de gaspiller de la matière et d'allonger le temps de cycle, ni trop faible, au risque que le nettoyage ne soit pas complet.
- En tenant compte à la fois des exigences fonctionnelles et des coûts, il est possible de répondre à ces besoins de manière systématique grâce à des pièces moulées sous pression en aluminium, en appliquant ces pratiques.

Questions fréquemment posées
Quelles sont les tolérances habituelles pour le moulage sous pression de l'aluminium ?
Dans des conditions de production normales, les tolérances linéaires « telles que coulées » de l'aluminium sont généralement de ±0,10 mm pour les dimensions inférieures à 25 mm, et de ±0,25 à 0,35 mm pour les dimensions supérieures à 25 mm. La référence officielle est fournie par les tableaux standard ou de précision de la NADCA ou par les tableaux de la norme ISO 8062-3 (DCTG 6 à 9 s'il s'agit de la dimension hors tout de la pièce).
Est-il possible de réaliser un moulage sous pression en aluminium ?
Oui. L'aluminium est l'un des métaux les plus couramment moulés sous haute pression dans le monde. Les alliages A380, ADC12 et A356 comptent parmi les nombreux alliages couramment utilisés aussi bien sur les machines de moulage sous haute pression à chambre chaude (moins courantes pour l'aluminium) que sur celles à chambre froide. Ils permettent d'obtenir des géométries complexes, des parois minces, un excellent état de surface et des cadences de production élevées pour des applications dans les secteurs de l'automobile, de l'électronique, de l'industrie et des biens de consommation.
L'aluminium 6061 peut-il être utilisé pour le moulage ?
Le 6061 est un très bon alliage pour le travail à chaud, mais il n'est pas adapté au moulage sous pression. Il n'est pas aussi bien adapté au moulage sous haute pression que les alliages de moulage spécifiques, tels que l'A380 ou l'ADC12, en raison de ses propriétés de solidification, de sa fluidité et de son retrait. Les spécifications relatives aux propriétés mécaniques du matériau de la conception d'origine diffèrent presque toujours lorsque la conception est transposée au moulage sous pression, et il est également souvent nécessaire de modifier les tolérances du matériau.
Quelles sont les tolérances normales de l'aluminium ?
En ce qui concerne le moulage sous pression, mais en dehors de ce procédé spécifique, l’expression “ tolérances standard pour l’aluminium ” peut s’appliquer à plusieurs procédés (extrusion, usinage, tôlerie, etc.). En moulage sous haute pression, les normes applicables sont les normes de spécification des produits de la NADCA (section 4A) et la norme ISO 8062-3. La tolérance typique à l'état brut de coulée est d'environ ±0,10 mm ; elle augmente avec la taille des éléments, et les grades de précision présentent des plages de tolérance légèrement plus étroites sur certaines dimensions.
Conclusion
Moulage sous pression d'aluminium offre une excellente productivité et une grande complexité, mais ses capacités dimensionnelles sont en fin de compte limitées par la physique de la solidification, la conception des moules et le contrôle du processus. Les tolérances pratiques de moulage de ±0,10 mm pour les petites caractéristiques et de ±0,25 à 0,35 mm pour les caractéristiques plus grandes sont réalistes et économiques, conformément aux directives standard ou à la norme ISO 8062-3 de la NADCA.
Les cotes sélectionnées peuvent être encore affinées grâce à des niveaux de précision élevés et à des procédés contrôlés, mais il est presque toujours nécessaire d'usiner intentionnellement la matière en excès et d'effectuer des opérations secondaires pour garantir la conformité des alésages critiques, des faces d'étanchéité et des relations de position précises.
En faisant appel dès le début à des spécialistes expérimentés du moulage sous pression, en définissant les tolérances essentielles, le moulage sous pression de l'aluminium s'avère un moyen extrêmement efficace d'obtenir des pièces de précision qui s'assemblent facilement et de manière fiable en production.