
Metalstøbning og bearbejdning er to udbredte fremstillingsteknologier, der anvendes inden for bilindustrien, luftfartsindustrien, elektronikbranchen og industrimaskinsektoren til fremstilling af metalkomponenter. Selvom begge processer resulterer i komponenter, er der en række forskelle med hensyn til, hvordan materialet formes, hvilke værktøjer der kræves, omkostningerne og den præcision, der kan opnås.
Støbning er en proces, hvor smeltet metal hældes eller sprøjtes ind i en skimmel til fremstilling af komponenter, og bearbejdning er en proces, hvor der ved hjælp af skæreværktøjer fjernes materiale fra et fast emne. I visse tilfælde er det effektivt at kombinere støbning og CNC-bearbejdning af komplekse emner, der har præcise funktionelle egenskaber.
Hvad er forskellen mellem støbning og bearbejdning?
Støbning og bearbejdning adskiller sig først og fremmest i de metoder, der anvendes til at forme materialet.
Støbning kontra bearbejdning: De vigtigste forskelle
| Faktor | Støbning | CNC-bearbejdning |
| Proces | Smeltet metal formes i en støbeform | Der fjernes materiale fra et fast emne |
| Værktøj | Kræver forme eller matricer | Anvender skæreværktøjer, fastspændingsanordninger og CNC-udstyr |
| Geometri | Velegnet til komplekse former og indvendige hulrum | Giver detaljerede resultater, afhængigt af værktøjets adgang |
| Præcision | Det afhænger af støbemetoden og processtyringen | Kan generelt klare strammere tolerancer |
| Overfladefinish | Varierer afhængigt af formen og støbemetoden | Styres via værktøjer og bearbejdningsparametre |
| Materialeaffald | Ofte forholdsvis lav, selvom løbere og porte skaber affald | Frembringer spåner og afskåret materiale |
| Indledende omkostninger | Omkostningerne til forme eller matricer kan være betydelige | Omkostningerne til opsætning, programmering og værktøj varierer |
| Produktionsmængde | Egnet til produktion i mellemstore og store mængder | Fleksibel til prototyper og både små og store produktionsmængder |
| Designændringer | Ændringer af støbeformene kan være dyre | Ændringer af CAD/CAM og værktøjsbaner er ofte mere ligetil |
| Anvendelser | Husdele, motorblokke, beslag og komplekse dele | Aksler, præcisionshus, plader og komponenter med kritiske dimensioner |
Hvordan fungerer gipsbandager?
Det første trin i trykstøbning er at vælge og smelte et egnet metal eller en egnet legering. Det smeltede materiale hældes eller sprøjtes ind i en form, der er udformet efter komponentens form. Når emnet er afkølet og størknet, tages det ud af formen.
Der kan være behov for andre arbejdsgange som led i processen, såsom afskæring af indløb og løbegange, rengøring, varmebehandling, overfladebehandling, kontrol og bearbejdning.
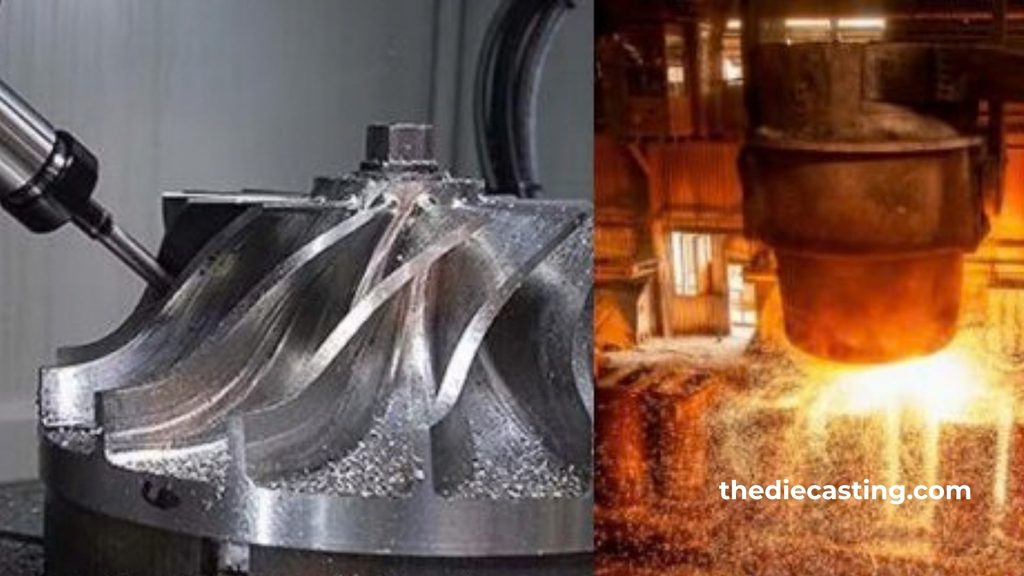
Hvordan fungerer CNC-bearbejdning?
Computerassisteret fremstilling er den proces, hvor materialer skæres ud af en massiv blok. CAD-modellen omdannes til fremstillingsinstruktioner, ofte ved hjælp af CAM-software. CNC-maskinen arbejder ud fra et sæt værktøjsbaner for at skabe en form med de korrekte detaljer og dimensioner.
Nedenfor følger en oversigt over almindelige CNC-operationer:
- CNC-fræsning: Roterende skæreværktøjer fjerner materiale for at danne flade overflader, slidser, lommer og komplekse konturer.
- CNC-drejning: Emnet roterer, mens det skæres i en cylindrisk form.
- Boring: Borer huller med et roterende bor.
- Kedeligt: Udvider eller renser huller til de ønskede dimensioner.
- Udboring: Finbearbejder huller for at forbedre præcisionen og overfladekvaliteten.
Hvad er støbebearbejdning?
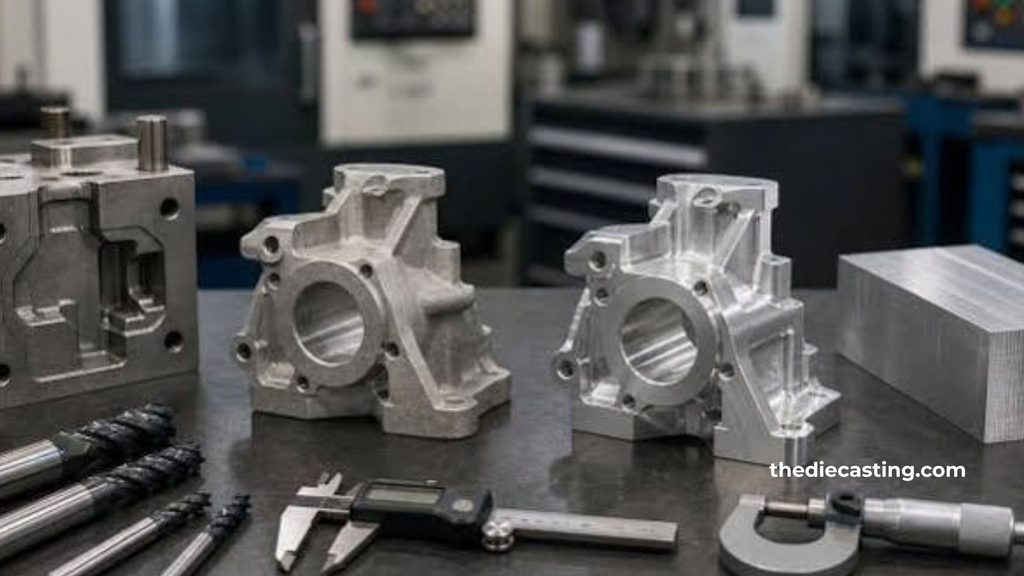
Støbe- og bearbejdningsmetoden, også kendt som »cast and machine«-fremstilling, er en kombination af støbning og CNC-bearbejdning. Støbeprocessen anvendes til at danne komponentens grundform, mens udvalgte detaljer får en overfladebehandling og/eller dimensionel nøjagtighed gennem bearbejdning.
For eksempel kan der støbes et metalhus (aluminium), der dækker hele kroppen, ribberne og konturerne. CNC-bearbejdningsprocesserne kan derefter udføre arbejdet med at fremstille monteringsflader, gevindhuller, lejesæder og andre vigtige dele.
Hvordan fungerer støbeprocessen?
Konstruktion af dele: Ingeniørerne konstruerer emnet under hensyntagen til støbekravene, bearbejdningstolerancerne, materialegenskaberne og tolerancerne.
Forberedelse af støbeformen: En form udformes på baggrund af emnets udformning og støbeteknikken.
Støbning: Smeltet metal hældes eller sprøjtes ind i en form og størkner.
Fjernelse og oprydning: Den størknede del fjernes, og overskydende materiale såsom indløbskanaler, løbegange eller grater skæres væk.
Inspektion: Støbegodset kontrolleres for fejl, måleafvigelser og egnethed til bearbejdning.
CNC-bearbejdning: Vigtige overflader og detaljer fræses, drejes, bores eller bearbejdes på anden vis.
Fordelene ved at kombinere støbning og bearbejdning
| Fordel | Forklaring |
| Designfleksibilitet | Støbning skaber komplekse former, mens bearbejdning finpudser de funktionelle egenskaber. |
| Forbedret præcision | Ved CNC-bearbejdning kan der opnås strammere tolerancer på udvalgte overflader. |
| Mindre materialeafskrabning | Støbningen fastlægger en stor del af emnets form, inden det bearbejdes. |
| Bedre tilpasning af komponenterne | Bearbejdede huller, sæder og samlingsflader sikrer en præcis samling. |
| Produktionseffektivitet | Denne kombination kan skabe balance mellem støbeproduktivitet og bearbejdningspræcision. |
Hvad er de fire typer støbning?
Der findes fire hovedteknikker inden for støbning: sandstøbning, trykstøbning, præcisionsstøbning og presstøbning.
1. Sandstøbning
Sandstøbning er en proces, hvor der anvendes specielt forberedt sand til at danne en form. Der skabes et hulrum i formen, der svarer til emnets form. Det smeltede metal hældes ind i hulrummet, afkøles og fjernes derefter ved at bryde sandformen.
Vigtigste kendetegn:
- Egnet til en lang række metallegeringer.
- Kan fremstille store komponenter og komplekse former.
- Der anvendes relativt omkostningseffektive formmaterialer.
- Dette medfører generelt en mindre fin overflade end ved præcisionsstøbning.
- Der kræves typisk en ny form til hver støbning.
2. Trykstøbning
I trykstøbning I denne proces presses smeltet metal ind i en genanvendelig metalform (støbeform) under tryk. Når metallet er afkølet, åbnes støbeformen, og emnet frigøres.
Vigtigste kendetegn:
- Høje produktionshastigheder.
- God repeterbarhed ved kontrolleret fremstilling.
- Kan fremstille tynde vægge og detaljerede modeller.
- Med genanvendelige matricer er det muligt at producere store mængder.
- Valget af legering afhænger af kravene til støbningen og komponenten.
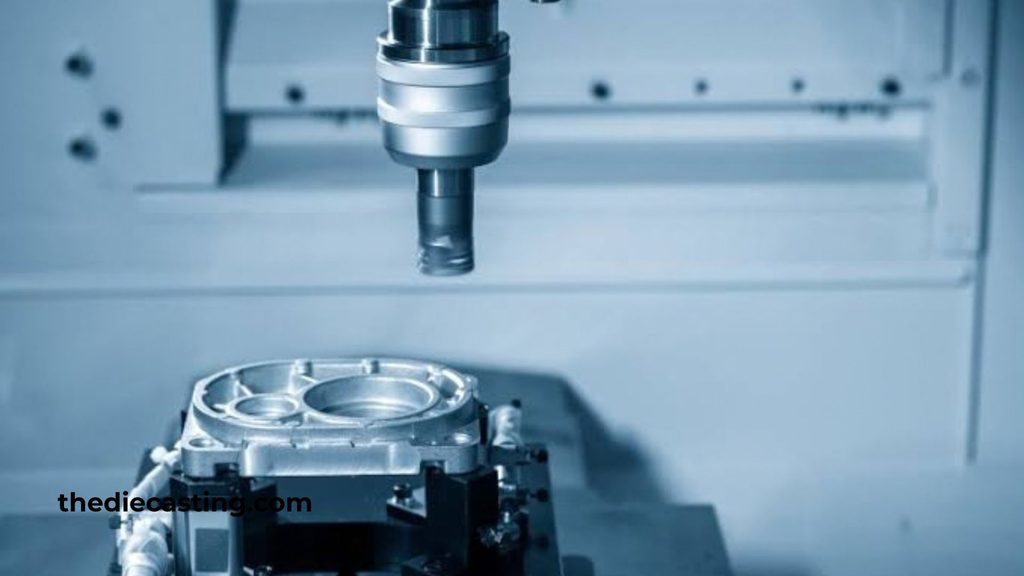
Trykstøbning med varmkammer og koldkammer
| Funktion | Støbning i varmkammer | Trykstøbning i kølekammer |
| Levering af metal | Det smeltede metal opbevares i et integreret ovnsystem | Det smeltede metal ledes ind i indsprøjtningskammeret |
| Typiske materialer | Legeringer med lavere smeltepunkt, såsom zink | Legeringer med højere smeltepunkt, typisk aluminium |
| Cyklus | Generelt hurtigere for egnede legeringer | Omfatter yderligere trin i metaloverførslen |
| Udstyr | Injektionskomponenter fungerer i kontakt med smeltet metal | Indsprøjtningssystemet er adskilt fra opvarmningsovnen |
| Anvendelser | Små zinkkomponenter og beslag | Aluminiumsbeholdere og konstruktionsdele |
3. Investeringsstøbning
Støbning efter tabt voks, også kaldet præcisionsstøbning, er en teknik, hvor man fremstiller en detaljeform ud fra en engangsvoksmodel. Modellen belægges og dækkes med et ildfast materiale, som danner en keramisk skal.
Vigtigste kendetegn:
- Velegnet til komplekse former og detaljer.
- Den kan fremstille rimeligt glatte overflader.
- Det kan bruges til at minimere omfattende produktionsprocesser.
- Kan anvendes til en lang række metallegeringer.
4. Trykstøbning
Pressestøbning er en kombination af elementer fra støbning og smedning. Smeltet metal ledes ind i en form, og der udøves tryk under størkningen.
Vigtigste kendetegn:
- Trykket opretholdes gennem størkning.
- Denne proces vil resultere i komponenter med lav porøsitet.
- Det vil forbedre de mekaniske egenskaber i forhold til visse konventionelle støbefremgangsmåder.
- Kræver specialudstyr og kontrolleret forarbejdning.
- Omkostningerne til værktøj og fremstillingsproces kan være højere end ved enklere fremgangsmåder.
Støbning kontra CNC-bearbejdning: Hvilken proces bør du vælge?
Hvornår skal man vælge støbning:
- Komponenten er en kompleks del eller et hulrum.
- Der er behov for store mængder af ensartede dele.
- Støbemetoden kan anvendes til at opfylde de krævede krav til dimensioner og overflade.
- Materialet og geometrien er velegnede til processen.
- Omkostningerne til værktøj kan fordeles på et rimeligt produktionsvolumen.
Hvornår skal man vælge CNC-bearbejdning:
- Projektet omfatter en prototype eller et mindre antal produktionsserier.
- Der kræves snævre tolerancer.
- Designet kan blive ændret i løbet af udviklingsfasen.
- Komponenten skal have præcisionshuller, slidser, gevind eller samlingsflader.
- Delen kan fremstilles af eksisterende lagermateriale til lave produktionsomkostninger.
Hvornår er en kombineret proces hensigtsmæssig?
For emner med en kompleks overordnet form, men hvor der stilles krav til præcise funktionelle egenskaber, kan støbning og bearbejdning være en passende fremgangsmåde.
Et pumpehus til industriel brug kan for eksempel støbes, så hovedhuset og de indre kanaler dannes. Derefter kan CNC-bearbejdning anvendes til den endelige samling af flader, huller i akslerne og tætningsflader. Dette kan minimere mængden af fræsning ud af massivt materiale og samtidig opretholde præcisionen på de områder, hvor det er nødvendigt.
Er CNC et krævende job?
CNC-bearbejdning er ikke særlig vanskelig, men sværhedsgraden afhænger af opgaven, maskinerne, emnernes kompleksitet og det ansvar, der er forbundet med arbejdet. De forskellige personer, der er involveret i en CNC-proces – herunder indstillings- og programmeringspersonale samt produktionsingeniører – skal besidde forskellige kompetencer.
- Læsning af tekniske tegninger: Fortolkning af tekniske tegninger, mål, tolerancer og geometriske specifikationer.
- Måling: Kontrol af dimensioner ved hjælp af skydelærer, mikrometer, måleinstrumenter og kontrolværktøjer.
- Betjening af maskinen: Pålæsning af emner, valg af værktøj, overvågning af cykler og overholdelse af sikkerhedsprocedurer.
- Værktøjskendskab: Kendskab til skæreværktøjer, værktøjsslid, emnefastspænding og bearbejdningsparametre.
- Programmering: Udarbejdelse eller ændring af CNC-programmer (G-kode eller CAM-software) efter behov.
Hvad gør CNC-bearbejdning til en udfordring?
Ved CNC-bearbejdning handler det ikke blot om at betjene en maskine. Medarbejderne skal være opmærksomme på, hvordan materialets egenskaber, skærekrafter, værktøjets geometri, maskinens stivhed og bearbejdningsparametre påvirker det færdige produkt.
Typiske problemer omfatter snævre tolerancer, valg af de rette værktøjer, undgåelse af vibrationer og overdreven værktøjsslid, nøjagtig indstilling af emnerne, fejlfinding i forbindelse med overfladekvalitet samt sikkerhedsprocedurer.
Almindelige støbefejl og bearbejdningens rolle
Støbefejl kan påvirke en komponents dimensioner, udseende eller mekaniske egenskaber. At identificere og kontrollere disse fejl er en vigtig del af produktionskvaliteten.
| Støbefejl | Beskrivelse | Mulige konsekvenser |
| Porøsitet | Små hulrum eller porer i støbegodset | Kan påvirke styrken, tætningen eller trykintegriteten |
| Krympning | Hulrum eller dimensionelle ændringer forårsaget af sammentrækning under størkning | Kan påvirke konstruktionens integritet eller dimensioner |
| Vridning | Forvrængning under afkøling eller størkning | Kan medføre problemer med justering eller dimensioner |
| Overfladerevner | Revner, der opstår på støbeoverfladen | Kan påvirke holdbarheden og accepten |
| Inklusioner | Ikke-metalliske materialer, der er indkapslet i støbegodset | Kan medføre en forringelse af materialets kvalitet og ydeevne |
CNC-bearbejdning kan korrigere visse dimensionelle afvigelser og finpudse overflader, men den kan ikke automatisk fjerne indre fejl eller genoprette materialets integritet, når denne er blevet kompromitteret.
Sådan reduceres omkostningerne ved støbning og CNC-bearbejdning
Produktionsomkostningerne afhænger af emnets udformning, materialet, produktionsmængden, værktøjet, bearbejdningstiden og kvalitetskravene. Her følger nogle eksempler på tiltag, der kan bidrage til at holde omkostningerne under kontrol:
- Vælg processen i god tid: Vurder støbning, bearbejdning og kombineret fremstilling i designfasen.
- Drøft materialebehovene: Vælg en legering ud fra de mekaniske krav, driftsforholdene og fremstillbarheden.
- Gør ikke geometrien unødigt kompliceret; forenkle så meget som muligt, så længe funktionaliteten bevares.
- Anvend funktionelle tolerancer: Brug kun snævre tolerancer, hvor det er nødvendigt.
- Beregning af bearbejdningstolerancer: Sørg for, at der er tilstrækkeligt med materiale på de støbte overflader, der skal efterbehandles.
Ofte stillede spørgsmål
Hvad er forskellen mellem støbning og bearbejdning?
Bearbejdning er en proces, hvor der ved hjælp af skæreværktøjer fjernes materiale fra et fast emne, mens trykstøbning indebærer, at smeltet metal hældes i en form. Trykstøbningsprocessen anvendes ofte til komplekse former og store produktionsmængder, mens bearbejdning typisk vælges til præcisionsdetaljer og fleksibel produktion.
Hvad er en støbemaskine?
Støbning og bearbejdning, også kendt som “støbning og bearbejdning”-fremstilling, er en kombination af støbning og CNC-bearbejdning. Hovedformen fremstilles ved støbning, mens kritiske dimensioner, huller, overflader og funktionelle elementer udformes ved bearbejdning.
Er CNC-bearbejdning et svært stykke arbejde?
CNC-bearbejdning er en udfordrende opgave, da den kræver forståelse af tekniske tegninger, måling, betjening af maskiner, værktøjshåndtering og i nogle tilfælde programmering. Teknisk uddannelse og praksis under vejledning er en måde for begyndere at lære det på.
Er støbning billigere end CNC-bearbejdning?
Trykstøbning kan være mere økonomisk ved produktion af store serier, da omkostningerne til værktøj fordeles på et stort antal emner. CNC-bearbejdning kan være mere omkostningseffektivt til prototyper, små serier eller emner, der kræver høj præcision. Den optimale fremgangsmåde afhænger af emnets krav og produktionsmængden.
Kan støbte emner bearbejdes med CNC?
Ja. Nøjagtige dimensioner på emnerne, overfladekvalitet og præcisionsdetaljer som huller, gevind, lejesæder og monteringsflader opnås typisk ved CNC-bearbejdning af støbte komponenter.
Hvad er den bedste støbeteknik til at gengive detaljerede oplysninger?
Præcisionsstøbning anvendes generelt til komplicerede geometrier og fine detaljer. Dette afhænger af materialet, emnets størrelse, emnets udformning, tolerancerne og produktionsmængden.
Konklusion
Støbning og CNC-bearbejdning er begge afgørende i metalproduktion, men fungerer på forskellige måder. Støbning indebærer fremstilling af former ved at hælde smeltet metal i en form, hvilket egner sig til en lang række komplekse former og produktionsprocesser.
CNC-bearbejdning er en bearbejdningsmetode, hvor et fast materiale skæres eller formes til den ønskede form og størrelse. Hver af de følgende støbemetoder har sine egne fordele og ulemper: sandstøbning, voksstøbning og pressestøbning.
Støbning og maskinfremstilling kan anvendes i kombination, så man udnytter fordelene ved begge teknikker til fremstilling af komponenter med kompleks geometri og høje præcisionskrav. Det rette valg afhænger af en vurdering af geometri, materiale, tolerancer, overfladekvalitet, produktionsmængde, kvalitetskrav og de samlede omkostninger.