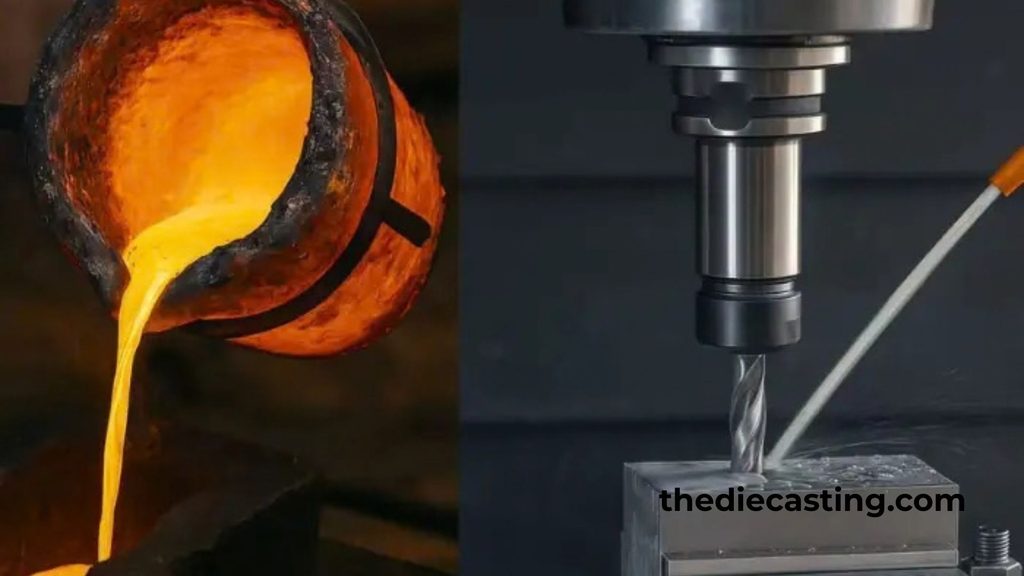
A fémöntés és a fémmegmunkálás két elterjedt gyártási technológia, amelyet az autóiparban, a repülőgépiparban, az elektronikai iparban és az ipari gépgyártásban alkalmaznak fémalkatrészek gyártására. Bár mindkét eljárás során alkatrészeket állítanak elő, számos különbség van közöttük az anyag formázásának módja, a szükséges szerszámok, a költségek és az elérhető pontosság tekintetében.
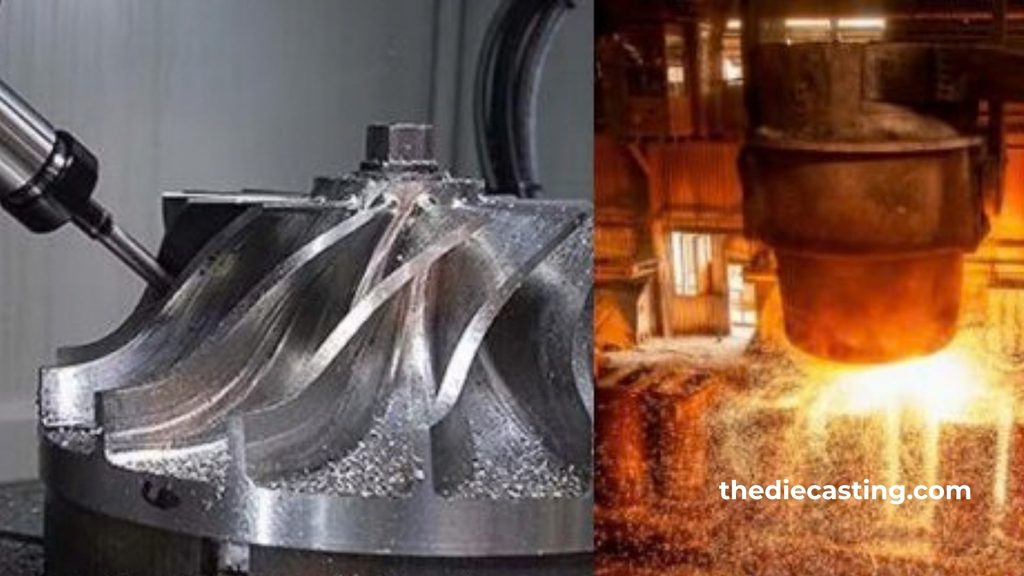
Az öntés az a folyamat, amelynek során olvadt fémet öntenek vagy fecskendeznek egy penész alkatrészek gyártásához, a megmunkálás pedig olyan folyamat, amely során vágószerszámok segítségével anyagot távolítanak el egy szilárd tárgyból. Bizonyos alkalmazásoknál hatékony megoldás a precíz funkcionális jellemzőkkel rendelkező, összetett alkatrészek öntésének és CNC-megmunkálásának kombinálása.
Mi a különbség az öntés és a megmunkálás között?
Az öntés és a megmunkálás elsősorban az anyagformázási módszereikben különböznek egymástól.
Öntés kontra megmunkálás: a legfontosabb különbségek
| Tényező | Casting | CNC megmunkálás |
| Folyamat | Az olvadt fémet öntőformában alakítják ki | Anyagot távolítanak el egy szilárd munkadarabból |
| Szerszámozás | Ehhez öntőformákra vagy szerszámokra van szükség | Vágószerszámokat, rögzítőeszközöket és CNC-berendezéseket használ |
| Geometria | Összetett alakzatokhoz és belső üregekhez alkalmas | Részletes jellemzőket hoz létre, a szerszám hozzáférhetőségétől függően |
| Precíziós | A gyártási módszertől és a folyamatirányítástól függ | Általában szigorúbb tűréshatárok betartására képes |
| Felületkezelés | A formától és az öntési módszertől függően változik | Eszközök és megmunkálási paraméterek segítségével szabályozva |
| Anyaghulladék | Gyakran viszonylag alacsony, bár a futók és a kapuk hulladékot eredményeznek | Forgácsot és eltávolított anyagot termel |
| Kezdeti költség | A formák vagy szerszámok költségei jelentősek lehetnek | A beállítási, programozási és szerszámköltségek változóak |
| Termelési mennyiség | Gyakran alkalmas közepes és nagy volumenű gyártásra | Rugalmas megoldás prototípusokhoz és kis- és nagy mennyiségű gyártáshoz egyaránt |
| Tervezési módosítások | A formák módosítása költséges lehet | A CAD/CAM- és a szerszámpálya-módosítások gyakran egyszerűbbek |
| Alkalmazások | Házak, motorblokkok, tartók és összetett alkatrészek | Tengelyek, precíziós házak, lemezek és kritikus méretekkel rendelkező alkatrészek |
Hogyan működnek a gipszek?
A nyomásos öntés első lépése a megfelelő fém vagy ötvözet kiválasztása és megolvasztása. Az olvadt anyagot egy olyan öntőformába öntik vagy befecskendezik, amelyet az alkatrész alakja alapján készítettek el. Miután az alkatrész lehűlt és megszilárdult, kivesszük az öntőformából.
A folyamat részeként egyéb műveletekre is szükség lehet, például a beömlőcsatornák és a csatornák levágására, tisztításra, hőkezelésre, felületkezelésre, ellenőrzésre és megmunkálásra.
Hogyan működik a CNC-megmunkálás?
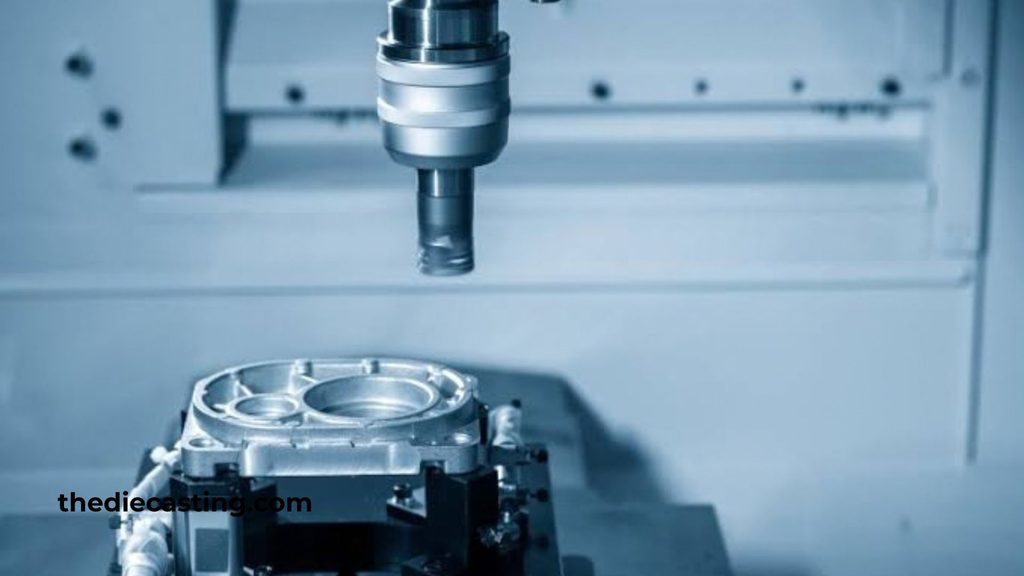
A számítógépes gyártás az a folyamat, amelynek során anyagokat vágnak ki egy szilárd anyagtömbből. A CAD-modellt – gyakran CAM-szoftver segítségével – gyártási utasításokká alakítják át. A CNC-gép egy sor szerszámpálya alapján dolgozik, hogy a megfelelő jellemzőkkel és méretekkel rendelkező alakzatot hozzon létre.
Az alábbiak a leggyakoribb CNC-műveletek:
- CNC-marás: A forgó vágószerszámok anyagot távolítanak el, így sík felületeket, hornyokat, zsebeket és bonyolult kontúrokat alakítanak ki.
- CNC-es esztergálás: Az alkatrész hengeres formában forog a vágás során.
- Fúrás: Forgó fúróval lyukakat fúr.
- Unalmas: A lyukakat a kívánt méretre bővíti vagy tisztítja.
- Fúrólyuk-kiszélesítés: A furatok utómunkálata a pontosság és a felületi minőség javítása érdekében.
Mi az a öntvénymegmunkálás?
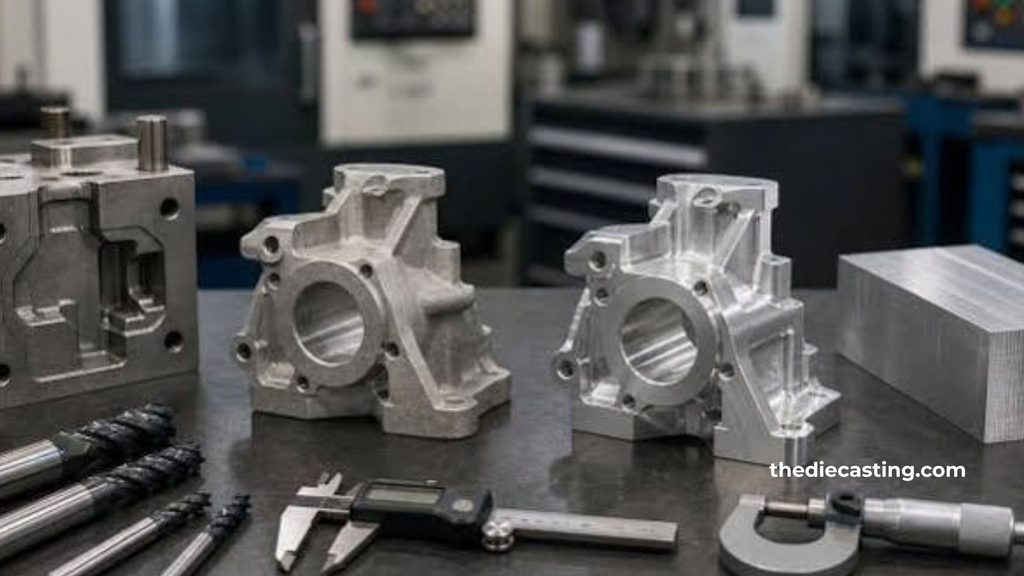
Az öntés-megmunkálásos gyártási módszer – más néven öntéses-megmunkálásos gyártás – az öntés és a CNC-megmunkálás kombinációja. Az öntési eljárással alakítják ki az alkatrész alapformáját, míg a kiválasztott elemek felületi minőségét és/vagy méretpontosságát megmunkálással biztosítják.
Például önthetünk egy fém (alumínium) burkolatot, amely az egész testet, a bordákat és a kontúrokat is lefedi. A CNC-megmunkálási eljárások segítségével ezután kialakíthatók a rögzítőfelületek, a menetes furatok, a csapágyülések és egyéb kritikus alkatrészek.
Hogyan működik az öntési megmunkálási folyamat?
Alkatrésztervezés: A mérnökök az alkatrészt úgy tervezik meg, hogy figyelembe veszik az öntési követelményeket, a megmunkálási ráhagyásokat, az anyag tulajdonságait és a tűréshatárokat.
A penész előkészítése: Az öntőformát az alkatrész tervezése és az öntési technika alapján tervezik meg.
Casting: Az olvadt fémet öntik vagy befecskendezik egy öntőformába, majd megszilárdul.
Leszerelés és takarítás: A megszilárdult részt eltávolítják, majd levágják a felesleges anyagokat, például a beömlőcsatornákat, a csatornákat vagy a túlfolyást.
Ellenőrzés: Az öntvénynél ellenőrzik a hibákat, a méreteltéréseket és a megmunkálhatóságot.
CNC megmunkálás: A kritikus felületeket és elemeket marják, esztergálják, fúrják vagy más módon megmunkálják.
Az öntés és a megmunkálás kombinálásának előnyei
| Előny | Magyarázat |
| Tervezési rugalmasság | Az öntéssel komplex alakzatokat hoznak létre, míg a megmunkálás során a funkcionális jellemzőket finomítják. |
| Jobb pontosság | A CNC-megmunkálás segítségével bizonyos felületeken szigorúbb tűréshatárok érhetők el. |
| Csökkentett anyageltávolítás | Az öntéssel az alkatrész alakjának nagy része már a megmunkálás előtt kialakításra kerül. |
| Az alkatrészek jobb illeszkedése | A megmunkált furatok, illesztési felületek és illesztési pontok biztosítják a pontos összeszerelést. |
| Termelési hatékonyság | Ez a kombináció egyensúlyt teremt az öntési termelékenység és a megmunkálási pontosság között. |
Melyek a négyféle öntési módszer?
Négy fő öntési technika létezik: homoköntés, nyomásos öntés, precíziós öntés és présöntés.
1. Homoköntés
A homoköntés egy olyan eljárás, amely során speciálisan előkészített homokot használnak az öntőforma kialakításához. Az öntőformában kialakítanak egy üreget, amely megegyezik az alkatrész alakjával. Az olvadt fémet az üregbe öntik, lehűtik, majd a homoköntőformát feltörve kivesszük belőle.
Főbb jellemzők:
- Különféle fémötvözetekhez alkalmas.
- Képes nagy méretű alkatrészek és összetett formák előállítására.
- Viszonylag költséghatékony öntőanyagokat használ.
- Általában kevésbé sima felületet eredményez, mint a precíziós öntési eljárások.
- Általában minden öntéshez új öntőforma szükséges.
2. Szerszámöntés
A öntvényöntés A folyamat során az olvadt fémet nyomás alatt egy újrafelhasználható fém öntőformába (szerszámba) nyomják. Miután a fém lehűlt, a szerszám kinyílik, és az alkatrész kiszabadul.
Főbb jellemzők:
- Magas termelési ütem.
- Jó ismételhetőség szabályozott feldolgozás mellett.
- Képes vékony falú és bonyolult modellek létrehozására.
- Az újrafelhasználható szerszámok segítségével nagy mennyiségű gyártás valósítható meg.
- A felhasznált ötvözet típusa az öntési és alkatrész-követelményektől függ.
Melegkamrás és hidegkamrás nyomásos öntés
| Jellemző | Forrókamrás öntés | Hidegkamrás nyomásos öntés |
| Fém szállítás | Az olvadt fémet egy integrált kemencerendszerben tartják | Az olvadt fémet a befecskendező kamrába vezetik |
| Jellemző anyagok | Alacsonyabb olvadáspontú ötvözetek, például a cink | Magasabb olvadáspontú ötvözetek, általában alumínium |
| Ciklus | Megfelelő ötvözetek esetén általában gyorsabb | További fémátviteli lépéseket tartalmaz |
| Berendezések | Az injektáló alkatrészek olvadt fémmel érintkezve működnek | A befecskendező rendszer elkülönül a tartókemencétől |
| Alkalmazások | Kis cink alkatrészek és szerelvények | Alumínium házak és szerkezeti alkatrészek |
3. Beruházási öntés
A viaszvesztéses öntés, más néven precíziós öntés, egy olyan eljárás, amelynek során egy eldobható viaszmodellből részletes öntőformát készítenek. A modellt bevonják és tűzálló anyaggal borítják, amelyből kerámiahéj keletkezik.
Főbb jellemzők:
- Összetett formákhoz és részletekhez alkalmas.
- Elég sima felületeket tud készíteni.
- Segítségével minimalizálhatók a kiterjedt gyártási műveletek.
- Különféle fémötvözetekkel használható.
4. Öntés préseléssel
A présöntés az öntés és a kovácsolás egyes elemeinek ötvözete. Az olvadt fémet egy szerszámba juttatják, majd a megszilárdulás során nyomást gyakorolnak rá.
Főbb jellemzők:
- A nyomás a megszilárdulás során is fennmarad.
- Ez a folyamat alacsony porozitású alkatrészeket eredményez.
- Ez javítja a mechanikai tulajdonságokat egyes hagyományos öntési eljárásokhoz képest.
- Ehhez speciális felszerelésre és szabályozott feldolgozásra van szükség.
- A szerszámok és a gyártási folyamat költségei magasabbak lehetnek, mint az egyszerűbb eljárások esetében.
Öntés vagy CNC-megmunkálás: melyik eljárást válasszon?
Mikor érdemes az öntést választani:
- Az alkatrész egy összetett elem vagy üreges szerkezet.
- Hasonló alkatrészekből nagy mennyiségre van szükség.
- Az öntési eljárás alkalmazásával biztosíthatók a szükséges méret- és felületi követelmények.
- Az anyag és a geometria alkalmasak a folyamatra.
- A szerszámok költségeit ésszerű gyártási mennyiségre lehet elosztani.
Mikor érdemes a CNC-megmunkálást választani:
- A projekt prototípus vagy kis darabszámú sorozatgyártás.
- Szoros tűréshatárokra van szükség.
- A terv a fejlesztés során változhat.
- Az alkatrészhez precíziós furatokra, hornyokra, menetekre vagy illesztési felületekre van szükség.
- Az alkatrész meglévő raktárkészletből gyártható, alacsony gyártási költségekkel.
Mikor célszerű kombinált eljárást alkalmazni?
Azoknál az alkatrészeknél, amelyek összetett alakúak, de precíz működési jellemzőkkel kell rendelkezniük, az öntés és a megmunkálás kombinációja lehet a megfelelő megoldás.
Például egy ipari szivattyúházat öntéssel lehet kialakítani a főház és a belső járatok kialakításához. Ezután CNC-megmunkálással lehet elvégezni a felületek, a tengelyek furatainak és a tömítőfelületek végső kialakítását. Ezzel minimalizálható a tömör anyagból történő marás mértéke, miközben a szükséges területeken megőrizhető a pontosság.
Nehéz munka a CNC-kezelés?
A CNC-megmunkálás nem különösebben bonyolult, de a nehézségi fok a feladattól, a gépektől, az alkatrészek összetettségétől és a felelősség mértékétől függ. A CNC-műveletekben részt vevő különböző személyektől – beleértve a beállítást és a programozást végzőket, valamint a gyártásmérnököket – eltérő készségek szükségesek.
- Tervrajzok olvasása: Műszaki rajzok, méretek, tűréshatárok és geometriai előírások értelmezése.
- Mérés: A méretek ellenőrzése csúszómérőkkel, mikrométerekkel, mérőeszközökkel és ellenőrző eszközökkel.
- A gép működése: A munkadarabok betöltése, a szerszámok kiválasztása, a ciklusok figyelemmel kísérése és a biztonsági előírások betartása.
- Szerszámismeret: A vágószerszámok, a szerszámkopás, a munkadarab rögzítése és a megmunkálási paraméterek ismerete.
- Programozás: CNC-programok (G-kód vagy CAM-szoftver) létrehozása vagy módosítása, az adott esettől függően.
Mi teszi a CNC-megmunkálást kihívássá?
A CNC-megmunkálásnál nem csupán a gép kezeléséről van szó. A munkavállalóknak tisztában kell lenniük azzal, hogy az anyag tulajdonságai, a vágási erők, a szerszám geometriája, a gép merevsége és a megmunkálási paraméterek milyen hatással vannak a késztermékre.
A tipikus problémák közé tartoznak a szűk tűréshatárok, a megfelelő szerszámok kiválasztása, a rezgés és a szerszám túlzott kopásának elkerülése, a munkadarabok pontos befogása, a felületi minőségi problémák elhárítása, valamint a biztonsági előírások betartása.
Gyakori öntési hibák és a megmunkálás szerepe
Az öntési hibák hatással lehetnek az alkatrész méreteire, megjelenésére vagy mechanikai tulajdonságaira. Ezen hibák felismerése és ellenőrzése a gyártási minőség fontos eleme.
| Öntési hiba | Leírás | Lehetséges hatások |
| Porozitás | Apró üregek vagy hézagok az öntvényben | Hatással lehet az erősségre, a tömítésre vagy a nyomásállóságra |
| Zsugorodás | A megszilárdulás során fellépő zsugorodás által okozott üregek vagy méretváltozások | Veszélyeztetheti a szerkezeti integritást vagy a méreteket |
| Húzás | Hűtés vagy megszilárdulás közben fellépő torzulás | Ilyen esetben illesztési vagy méretbeli problémák léphetnek fel |
| Felületi repedések | Az öntvény felületén kialakuló repedések | Befolyásolhatja a tartósságot és az elfogadottságot |
| Tartalmak | Az öntvényben beszorult nemfémes anyagok | Csökkentheti az anyag minőségét és teljesítményét |
A CNC-megmunkálás képes bizonyos méreteltéréseket kijavítani és a felületeket finomítani, de nem képes automatikusan kiküszöbölni a belső hibákat, illetve helyreállítani a megrongálódott anyagszerkezetet.
Hogyan lehet csökkenteni az öntés és a CNC-megmunkálás költségeit?
A gyártási költségek az alkatrész kialakításától, az anyagtól, a gyártási mennyiségtől, a szerszámoktól, a megmunkálási időtől és a minőségi követelményektől függenek. Az alábbiakban néhány példát sorolunk fel a költségek kézben tartását segítő gyakorlatokra:
- Döntsön időben a folyamatról: A tervezési szakaszban értékelje az öntést, a megmunkálást és a kombinált gyártási eljárásokat.
- Az anyagigény megvitatása: Válasszon ötvözetet a mechanikai követelmények, az üzemeltetési feltételek és a gyárthatóság figyelembevételével.
- Ne bonyolítsd túl a geometriát!; egyszerűsítsd a lehető legnagyobb mértékben, amennyiben ez nem befolyásolja a működését.
- Alkalmazzon funkcionális tűréshatárokat: Szűk tűréshatárokat csak akkor alkalmazzon, ha az szükséges.
- Megmunkolási ráhagyások tervezése: Gondoskodjon arról, hogy a megmunkálandó öntött felületeken elegendő anyag álljon rendelkezésre.
Gyakran ismételt kérdések
Mi a különbség az öntés és a megmunkálás között?
A megmunkálás olyan eljárás, amely során vágószerszámok segítségével anyagot távolítanak el egy szilárd anyagból, míg a nyomásos öntés során olvadt fémet öntenek egy öntőformába. A nyomásos öntési eljárást gyakran alkalmazzák összetett alakzatok és nagy gyártási mennyiségek esetén, míg a megmunkálást általában precíziós elemek és rugalmas gyártás esetén választják.
Mi az az öntőgép?
Az öntéses megmunkálás – más néven “öntés és megmunkálás” eljárás – az öntés és a CNC-megmunkálás kombinációja. Az alapformát öntéssel alakítják ki, míg a kritikus méreteket, furatokat, felületeket és funkcionális jellemzőket megmunkálással alakítják ki.
Nehéz feladat a CNC-megmunkálás?
A CNC-megmunkálás bonyolult feladat, mivel magában foglalja a műszaki rajzok értelmezését, a mérést, a gép kezelését, a szerszámok használatát, valamint egyes esetekben a programozást is. A technikai képzés és a felügyelt gyakorlat segít a kezdőknek elsajátítani a szakmát.
Olcsóbb-e az öntés, mint a CNC-megmunkálás?
A nyomásos öntés megfelelő nagy volumenű gyártás esetén gazdaságosabb lehet, mivel a szerszámkészítési költségek több alkatrészre oszlanak el. A CNC-megmunkálás prototípusok, kis sorozatok vagy nagy pontosságú alkatrészek esetében lehet költséghatékonyabb. Az optimális eljárás az alkatrész követelményeitől és a gyártási mennyiségtől függ.
A öntött alkatrészeket lehet CNC-megmunkálni?
Igen. Az alkatrészek pontos méreteit, felületi minőségét, valamint az olyan precíziós elemeket, mint a furatok, menetek, csapágyülések és rögzítési felületek, általában az öntött alkatrészek CNC-megmunkálásával alakítják ki.
Mi a legjobb öntési technika a részletes információk rögzítéséhez?
A precíziós öntést általában bonyolult geometriájú és aprólékos részletekkel rendelkező alkatrészek gyártásához alkalmazzák. Ez az anyagtól, az alkatrész méretétől, kialakításától, a tűréshatároktól és a gyártási mennyiségtől függ.
Következtetés
Az öntés és a CNC-megmunkálás egyaránt elengedhetetlen a fémfeldolgozásban, de eltérő módon valósulnak meg. Az öntés során az olvadt fémet formába öntik, ami számos összetett alakzat és gyártási művelet kialakítására alkalmas.
A CNC-megmunkálás egy olyan megmunkálási eljárás, amelynek során egy szilárd anyagot a kívánt alakra és méretre vágják vagy formálnak. Az alábbi öntési eljárások mindegyike rendelkezik saját előnyeivel és hátrányaival: homoköntés, precíziós öntés és présöntés.
Az öntés és a gépi gyártás együttesen is alkalmazható, így a komplex geometriájú és nagy pontosságot igénylő alkatrészek esetében mindkét technika előnyeit ki lehet aknázni. A megfelelő választáshoz figyelembe kell venni a geometriát, az anyagot, a tűréshatárokat, a felületi minőséget, a gyártási mennyiséget, a minőségi követelményeket és a teljes költséget.