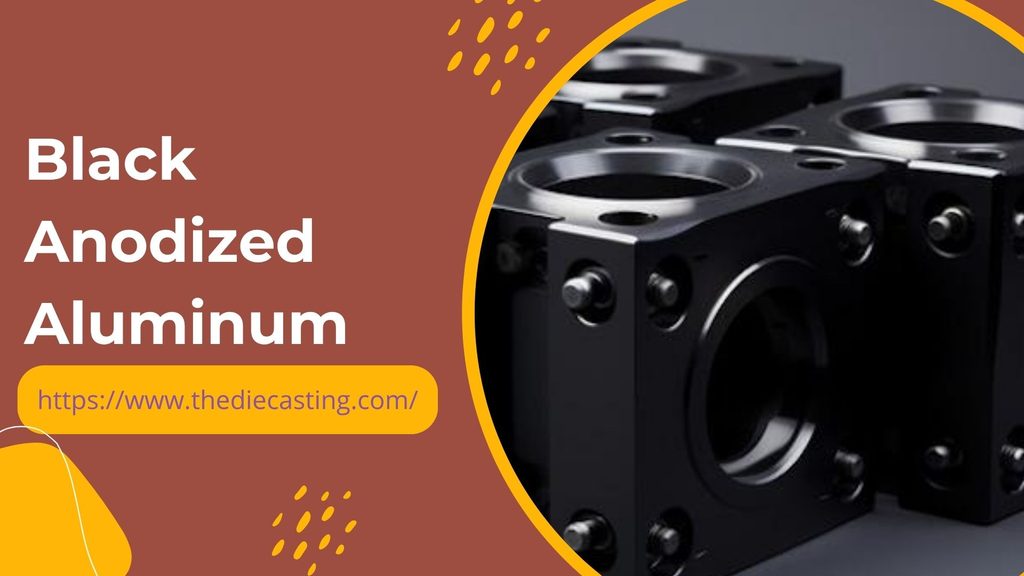
Anodizado em preto alumínio é uma opção popular para componentes metálicos que exigem uma cor escura, alta resistência ao desgaste e resistência à corrosão. O acabamento preto não é pintado, mas é obtido por meio de um processo de anodização. A superfície é revestida com uma camada de óxido de alumínio e, em seguida, colorida por meio de uma corrente elétrica controlada.
O acabamento fica bem próximo à superfície do alumínio, em vez de ser uma camada separada aplicada sobre ela. Esse contraste proporciona uma aparência atraente e durabilidade ao alumínio anodizado preto. O acabamento também é adequado para produtos em que o brilho, as impressões digitais, o calor e o uso diário são um problema.
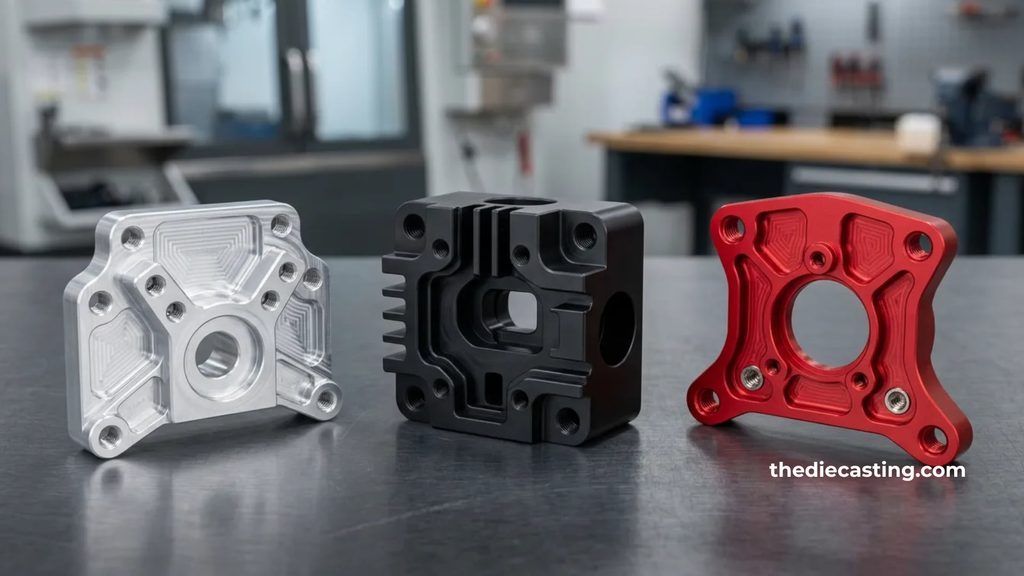
No entanto, obter um bom acabamento preto não é tão fácil quanto mergulhar uma peça de alumínio em um banho de corante preto. A liga de alumínio, a preparação da superfície, o tipo de anodização, a espessura do óxido, o corante, o método de selagem e o projeto da peça, todos esses fatores influenciam o resultado.
O que é o alumínio anodizado preto?
Preto alumínio anodizado é alumínio tratado por meio de um processo eletroquímico e, em seguida, pintado de preto.
Durante a anodização, o anodização de alumínio fundido Essa peça funciona como ânodo dentro de um banho de eletrólito. A corrente elétrica contínua faz com que se forme uma camada controlada de óxido de alumínio na superfície. Ao contrário da tinta ou do revestimento em pó, a camada de óxido se forma a partir do próprio alumínio.
A camada de óxido recém-formada possui uma estrutura porosa. Esses poros oferecem espaço para corantes ou materiais corantes metálicos. Após a coloração, os poros são selados para fixar a cor e proteger a superfície.
Esse processo simples confere ao alumínio anodizado preto uma série de características desejáveis:
- Superfície mais dura do que a do alumínio não tratado.
- Maior resistência ao desgaste e à abrasão.
- Maior resistência à corrosão
- Cor escura ou preta.
- Baixo brilho superficial com preparação adequada.
- A camada de óxido atua como um isolante elétrico.
- Excelentes propriedades de dissipação de calor da superfície anodizada.
O resultado depende muito dos parâmetros do material e do processo. É possível obter vários tons com diferentes ligas de alumínio. As ligas da série 6xxx (por exemplo, 6061, 6063) são boas opções para acabamentos pretos uniformes, enquanto ligas ricas em cobre e com alto teor de silício podem não proporcionar um acabamento uniforme.
Como funciona a anodização preta
A anodização preta geralmente passa por quatro etapas principais: preparação da superfície, anodização, coloração e selagem.
· Preparação da superfície
Na primeira etapa, o óleo, a sujeira, os fluidos de usinagem e outros contaminantes são removidos do alumínio.
A limpeza é geralmente seguida por uma gravação química. A gravação remove uma fina camada da superfície e confere uma textura mais uniforme. Em alguns processos, também é utilizada uma etapa de desmutting ácido para remover os resíduos de elementos de liga.
A preparação mecânica é diferente. Antes da anodização, a superfície é preparada por meio de jato de areia, polimento e outras técnicas abrasivas.
Essa etapa pode afetar significativamente o aspecto final. Uma superfície mais áspera dispersa a luz e cria um acabamento fosco. Uma superfície lisa reflete mais luz e resulta em um acabamento mais brilhante.
· Anodização
O alumínio preparado é imerso em um banho eletrolítico, geralmente com ácido sulfúrico, para a anodização do Tipo II ou do Tipo III.
A peça de alumínio é conectada ao polo positivo de uma fonte de alimentação de corrente contínua, enquanto um cátodo completa o circuito elétrico. A corrente passa pelo eletrólito e faz com que se forme uma camada de óxido de alumínio na peça.
A camada de óxido é porosa, em vez de estar completamente selada. Esses poros retêm posteriormente o material corante preto.
· Colorir
A cor preta surge após a formação da camada de óxido.
Três abordagens comuns são os corantes orgânicos, os corantes inorgânicos e a coloração eletrolítica com sais metálicos.
Os corantes orgânicos tendem a produzir cores intensas e ricas a um custo relativamente baixo. Seu principal ponto fraco é a exposição aos raios UV. Longos períodos de exposição à luz solar podem causar desbotamento.
Os corantes inorgânicos oferecem melhor resistência à luz. A coloração eletrolítica utiliza sais metálicos depositados nos poros do óxido e, em geral, proporciona uma forte estabilidade da cor em ambientes externos.
· Vedação
A etapa final fecha os poros da camada anódica.
A vedação ajuda a manter o corante dentro da camada de óxido e melhora a resistência a manchas e à corrosão. A vedação hidrotérmica e a vedação química são dois métodos utilizados para esse fim.
Sem uma vedação adequada, a superfície acabada fica mais vulnerável a manchas e à perda de cor.
Quais ligas de alumínio funcionam melhor?
A escolha da liga de alumínio tem um efeito direto na anodização preta.
Alguns elementos de liga apresentam um comportamento inadequado durante a anodização. O cobre, o silício, o manganês e outros elementos formam partículas ou resíduos na estrutura do alumínio. Essas áreas podem reagir de maneira diferente durante o tratamento de superfície e causar um tom de cor irregular.
Para a anodização preta com fins estéticos, geralmente são preferidas as ligas das séries 5xxx, 6xxx e 7xxx. As ligas da série 6xxx, especialmente a 6061, recebem atenção especial, pois tendem a proporcionar um acabamento preto uniforme.
| Série de alumínio | Resposta típica à anodização preta |
| 2xxx | Frequentemente irregular ou abafado devido ao cobre |
| 3xxx | Pode produzir resultados acinzentados ou irregulares |
| 5xxx | Acabamento preto, em geral, de boa qualidade |
| 6xxx | Preto intenso e uniforme, especialmente no 6061 |
| 7xxx | Acabamento escuro, embora o tom exato varie |
A escolha da liga também é importante ao combinar peças de diferentes fornecedores. Duas peças que, nominalmente, tenham o mesmo acabamento preto podem não parecer iguais se forem fabricadas com ligas, graus de temperamento, processos de usinagem ou processos de pré-tratamento diferentes.
Na produção, é recomendável utilizar uma amostra aprovada da mesma liga para definir a cor desejada.
Anodização preta tipo II x tipo III
O Tipo II e o Tipo III são os dois anodização tipos mais comumente mencionados para peças de alumínio preto.
· Anodização tipo II
O tipo II é comumente utilizado para peças que exigem apenas proteção básica e nas quais a aparência é importante.
A camada de óxido não é tão espessa nem tão densa quanto um revestimento rígido do Tipo III. Isso facilita a absorção do corante e a obtenção de um preto intenso.
Entre os usos mais comuns estão:
- Caixas para equipamentos eletrônicos
- Painéis decorativos
- Acabamentos automotivos
- Componentes arquitetônicos
- Produtos de consumo
- Capas para equipamentos
· Anodização tipo III
A anodização de revestimento rígido também é conhecida como Tipo III.
Esse processo cria uma camada de óxido mais espessa e densa, que apresenta uma resistência ao desgaste muito maior. A desvantagem está na coloração. Uma camada de revestimento duro e densa possui poros menores e menos uniformes, o que torna mais difícil obter uma cor preta profunda e uniforme.
O Tipo III é indicado para peças sujeitas a atrito frequente, abrasão ou contato mecânico. Alguns exemplos são peças aeroespaciais, componentes de maquinário, pistões, engrenagens, válvulas e guias.
| Recurso | Tipo II | Tipo III |
| Objetivo principal | Aparência e proteção geral | Alta resistência ao desgaste |
| Camada de óxido | Diluente | Mais espesso e mais denso |
| Absorção de corante | Bom | Mais difícil |
| Cor preta | Geralmente é mais fácil de conseguir | Geralmente cinza-escuro ou bronze-escuro |
| Uso típico | Componentes eletrônicos, acabamentos, caixas | Maquinário, setor aeroespacial, peças sujeitas a alto desgaste |
A escolha depende da função da peça. Uma carcaça que precisa ter uma aparência preta e lisa geralmente se adapta melhor ao Tipo II. Um componente mecânico deslizante precisa da superfície mais dura proporcionada pelo Tipo III.
Alumínio anodizado preto fosco x preto brilhante
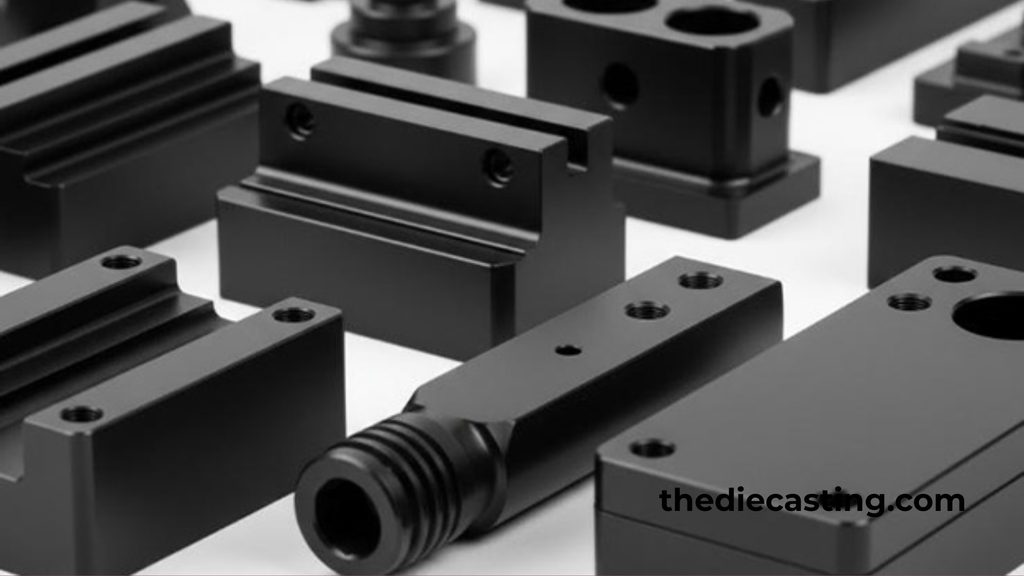
A anodização, por si só, não determina se um alumínio preto A peça tenha um aspecto fosco ou brilhante. A preparação da superfície desempenha um papel fundamental.
· Preto fosco
Um acabamento fosco geralmente começa com um processo de gravação química ou jateamento.
Esses processos criam pequenas irregularidades na superfície. A luz se espalha por essas irregularidades, em vez de refletir diretamente em direção ao observador.
O alumínio preto fosco é útil para produtos em que o brilho e as marcas de dedos são um problema. Esse acabamento é comumente aplicado em equipamentos ópticos, caixas de aparelhos eletrônicos e painéis de equipamentos.
· Preto brilhante
É necessária uma superfície lisa para se obter um acabamento brilhante.
O polimento mecânico remove pequenas saliências da superfície e cria uma superfície mais reflexiva. O brilhamento químico por imersão também cria uma superfície mais lisa no alumínio em nível microscópico.
Isso anodização preta Esse processo, portanto, produz efeitos visuais diferentes, dependendo do tratamento pré-anodização.
| Preparação da superfície | Aparência típica |
| Jateamento com esferas | Mate uniforme |
| Gravação alcalina | Acabamento fosco ou acetinado |
| Polimento mecânico | Brilhante |
| Imersão química para brilho | Brilhante, altamente reflexivo |
Qual deve ser a espessura do anodizado preto?
A espessura dos óxidos influencia a proteção e a cor.
Uma camada de óxido mais espessa geralmente proporciona maior volume de poros para absorver o corante em acabamentos do Tipo II. Aproximadamente 18 a 25 mícrons é uma boa faixa para um acabamento preto intenso do Tipo II. Filmes mais finos resultam em cores mais claras ou menos saturadas.
O padrão do Tipo III é diferente. Quanto mais espessa for a camada de revestimento duro, maior será sua resistência ao desgaste; porém, quanto mais espessa for a camada de revestimento duro, mais difícil será tingi-la.
Isso resulta em um equilíbrio. A camada anódica mais espessa não significa necessariamente o preto mais escuro. É preciso levar em conta a aparência e a resistência ao desgaste.
Coloração orgânica, inorgânica e eletrolítica
O método de coloração determina a durabilidade do alumínio anodizado preto.
· Corantes orgânicos
Os corantes orgânicos são amplamente utilizados devido à sua boa intensidade de cor e ao seu processamento relativamente fácil.
São adequados para produtos utilizados em ambientes internos, aparelhos eletrônicos, peças decorativas e outras aplicações que não sejam muito expostas à luz solar.
Sua maior fraqueza é a exposição prolongada aos raios UV. Os corantes orgânicos comuns podem causar desbotamento em superfícies pretas quando expostas à luz solar por longos períodos.
· Corantes inorgânicos
Os sistemas de coloração inorgânicos oferecem maior resistência à luz e ao calor.
São ideais para produtos e peças para uso ao ar livre expostos a condições adversas. A intensidade da cor pode diferir de um preto profundo obtido por tingimento orgânico, mas a vida útil sob exposição aos raios UV costuma ser maior.
· Coloração eletrolítica
A coloração eletrolítica utiliza sais metálicos e corrente elétrica para depositar material metálico nos poros anódicos.
Estanho, níquel, cobalto e outros metais são utilizados em diversos sistemas de coloração. Esses acabamentos geralmente oferecem grande estabilidade de cor e são úteis para aplicações externas e arquitetônicas.
No caso de um produto para uso externo, a escolha do corante merece tanta atenção quanto o próprio tipo de anodização.
Anodização preta x Pintura e revestimento em pó
- A anodização preta apresenta uma diferença estrutural importante em relação à pintura e ao revestimento em pó. A camada anódica se forma a partir da superfície do alumínio.
- A tinta e o revestimento em pó ficam sobre o metal. Em caso de impacto intenso, abrasão ou má aderência, um revestimento convencional pode lascar ou descascar.
- A anodização não se comporta da mesma maneira. Um arranhão ainda danifica o acabamento, mas não há uma camada de tinta separada prestes a descascar do alumínio.
- A anodização preta também deixa a superfície metálica relativamente fina em comparação com muitos revestimentos aplicados. Isso é importante em áreas onde a transferência de calor é uma preocupação, como caixas de equipamentos eletrônicos e dissipadores de calor.
- A pintura e o revestimento em pó ainda têm seu papel a desempenhar. Eles oferecem mais opções de cores e disfarçam melhor os defeitos da superfície, como arranhões e marcas de usinagem.
- A escolha depende da função da peça finalizada.
Onde o alumínio anodizado preto é utilizado?
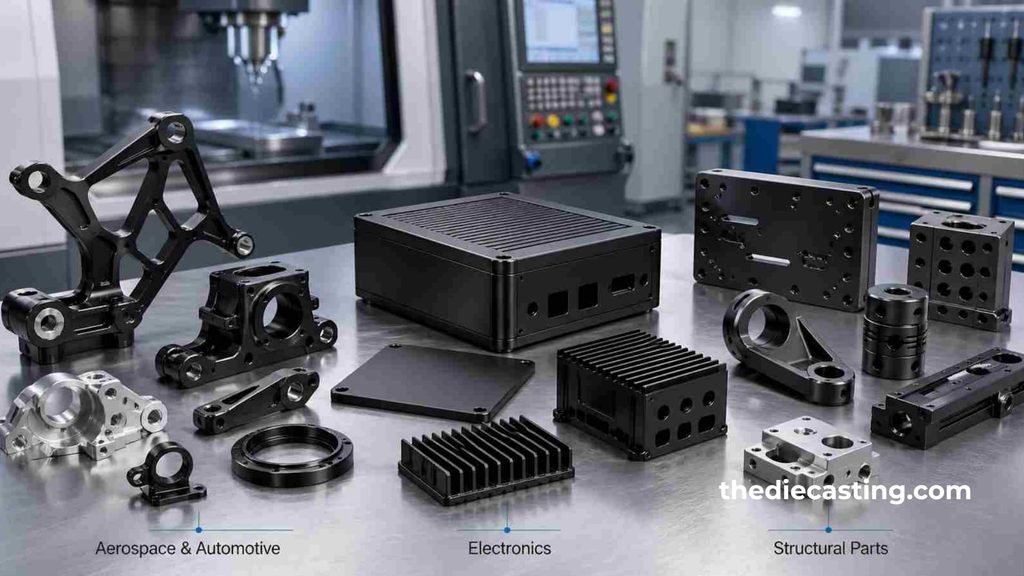
O alumínio anodizado preto é utilizado em diversos setores em que a aparência e o desempenho da superfície são importantes.
· Eletrônicos
O alumínio anodizado preto é comumente utilizado em laptops, equipamentos de áudio, corpos de câmeras, caixas de equipamentos e muito mais. Esse acabamento confere uma aparência elegante e protege a superfície contra o uso e o desgaste diários. A camada de óxido também atua como isolante elétrico.
· Equipamentos ópticos
O alumínio preto fosco é adequado para uso próximo a componentes ópticos, pois reflete menos luz. Essa propriedade é útil em caixas de câmeras, instrumentos científicos e outros equipamentos ópticos.
· Peças automotivas
Os acabamentos, os componentes internos e certos componentes mecânicos são de alumínio anodizado preto. O acabamento foi projetado para oferecer uma combinação de estética e durabilidade para o uso diário.
· Arquitetura
O alumínio anodizado é utilizado para proteger contra a corrosão e para fins estéticos em caixilhos de janelas, portas, acabamentos, painéis e outros componentes arquitetônicos. O sistema de cores é importante para aplicações externas. O corante resistente aos raios UV ou o processo de coloração eletrolítica oferece maior estabilidade de cor a longo prazo do que o simples corante orgânico.
· Equipamentos aeroespaciais e espaciais
O alumínio anodizado preto também é utilizado na indústria aeroespacial e espacial. As superfícies anodizadas pretas nos componentes de satélites auxiliam na radiação de calor. A baixa liberação de gases também é importante para peças anodizadas devidamente vedadas em aplicações a vácuo.
Projeto de peças para anodização preta
Bons resultados começam antes mesmo da fabricação.
Cantos internos acentuados podem receber corrente de forma irregular durante a anodização. Cavidades profundas podem reter produtos químicos após a enxaguamento. Superfícies planas e amplas também podem apresentar diferenças de cor de forma mais evidente do que superfícies menores e texturizadas.
Várias escolhas simples de design ajudam:
- Adicione raios razoáveis aos cantos agudos.
- Providencie drenagem e ventilação para as seções ocas.
- Mantenha os pontos de encaixe longe de superfícies visíveis.
- Informe ao fabricante quais superfícies são de caráter estético.
- Evite cavidades cegas profundas desnecessárias.
- Aprovar uma amostra de cor antes da produção.
- Manter a uniformidade da liga, do estado de temperamento e do acabamento.
Outro aspecto de interesse é a fixação na grade. A peça é fixada na grade, que também estabelece uma conexão elétrica durante o processamento. Um posicionamento inadequado pode causar distribuição não uniforme da corrente e da espessura do revestimento.
Conclusão
Alumínio anodizado preto É mais do que um tratamento de superfície preta. O processo de anodização é utilizado para formar uma camada protetora de óxido de alumínio. A etapa de coloração serve para conferir à peça uma cor escura.
O resultado depende de várias decisões tomadas antes e durante a produção. A liga de alumínio influencia a consistência da cor. A preparação da superfície determina se o acabamento será fosco ou brilhante. O Tipo II é mais absorvente e se destaca mais, enquanto o Tipo III é mais duro e mais resistente ao desgaste. A eficácia da cor preta em resistir à luz solar e ao calor depende da composição química do corante.
Um acabamento Tipo II padrão, tingido com corantes orgânicos, pode ser utilizado em produtos para uso interno e pode oferecer uma aparência e um custo razoáveis. A composição química do corante, a selagem, a espessura da camada de óxido e o tipo de anodização são fatores mais críticos para peças destinadas ao uso externo ou sujeitas a alto desgaste.
Uma especificação clara é o primeiro passo para obter o melhor acabamento anodizado preto. Especifique a liga, o tipo de anodização, a espessura, a textura da superfície, o processo de coloração e o padrão de cor antes da produção. Isso fornece ao fabricante uma meta clara e minimiza as chances de surpresas entre a amostra aprovada e as peças acabadas.